Adeseori, în timpul prelegerilor mele am emis enunţuri ca: „vârful teoretic al sculei aşchietoare”, „partea activă a tăişului aşchietor”, „poziţia tăişului aşchietor”, „raza la vârf a plăcuţei”, „comenzile pentru compensarea de rază a sculei”, „rostogolirea părţii active a sculei pe suprafaţa de prelucrat”, ,,forma şi direcţia traiectoriilor de atac şi de degajare”, „momentul activării compensării de rază”, creând legături şi conexiuni între acestea, transformate în reguli şi axiome propagate în timp şi spaţiu până la nivelul laboratoarelor de măsurări cărora le aud şi acum oftatul prelung şi pe deplin satisfăcut „în sfârşit! au obţinut forma corectă a piesei din prima prelucrare!”.
Descriind fiecare componentă de mai sus, ne-am putea exprima succint astfel:
- ,,vârful teoretic al sculei aşchietoare” – punctul format la intersecţia liniilor imaginare corespunzătoare distanţelor ce reprezintă lungimile de compensare ale sculei, raportul ideal dintre acesta şi tăişul aşchietor pentru tăişul simetric (figura 1a), respectiv asimetric (figura 1b), respectiv punctul care parcurge traiectoriile programate;
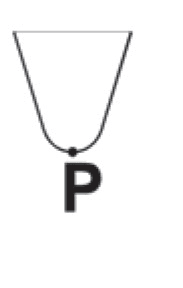
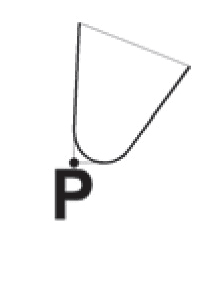
Figura 1a Figura 1b
- ,,partea activă a tăişului aşchietor” – identificabilă din imaginile de mai sus ca fiind reprezentată de zona rotunjită a vârfului plăcuţei, care trebuie să aibă lungimea suficient de mare, astfel încât să se asigure rostogolirea completă; de aceea, tendinţa trebuie să fie în a alege un tăiş cu raza la vârf mai mare, nu mai mică, aşa cum se întâmplă de obicei;
- ,,poziţia tăişului aşchietor” – raportul dintre vârful teoretic al sculei aşchietoare P şi centrul cercului vârfului plăcuţei C, reprezentat convenţional astfel (figura 2);
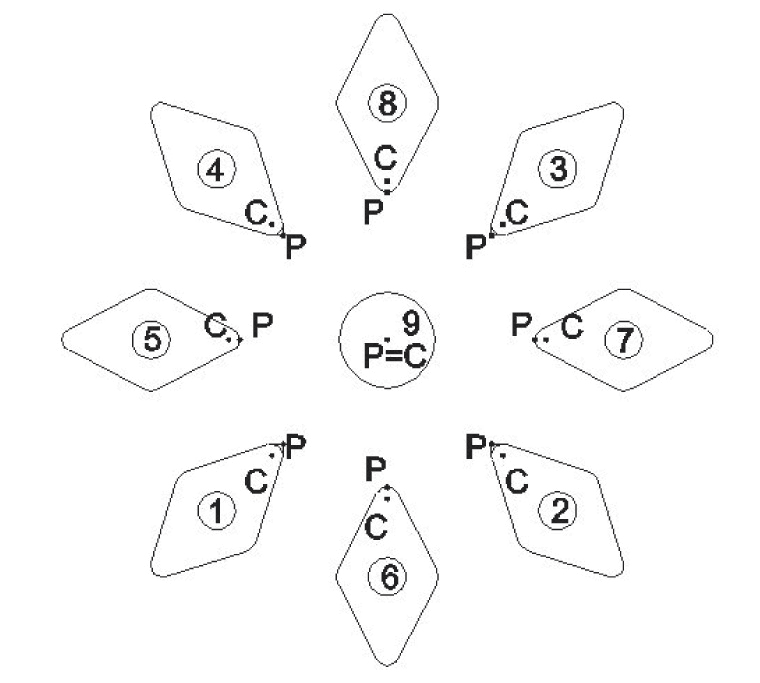
Figura 2
- „raza la vârf a plăcuţei” – indicată de ultimul grup de două cifre din codul ISO al plăcuţei aşchietore, de ex. R=0,8mm pentru o plăcuţă codificată VNMG 160408;
- „comenzile pentru compensarea de rază a sculei” – grupul de comenzi modale G40/G41/G42, din care G40 dezactivează modul de lucru cu compensare de rază a sculei, G41/G42 activează, corespunzător raportului dintre vârful teoretic al sculei şi suprafaţa de prelucrat, modul de lucru cu compensarea de rază a sculei;
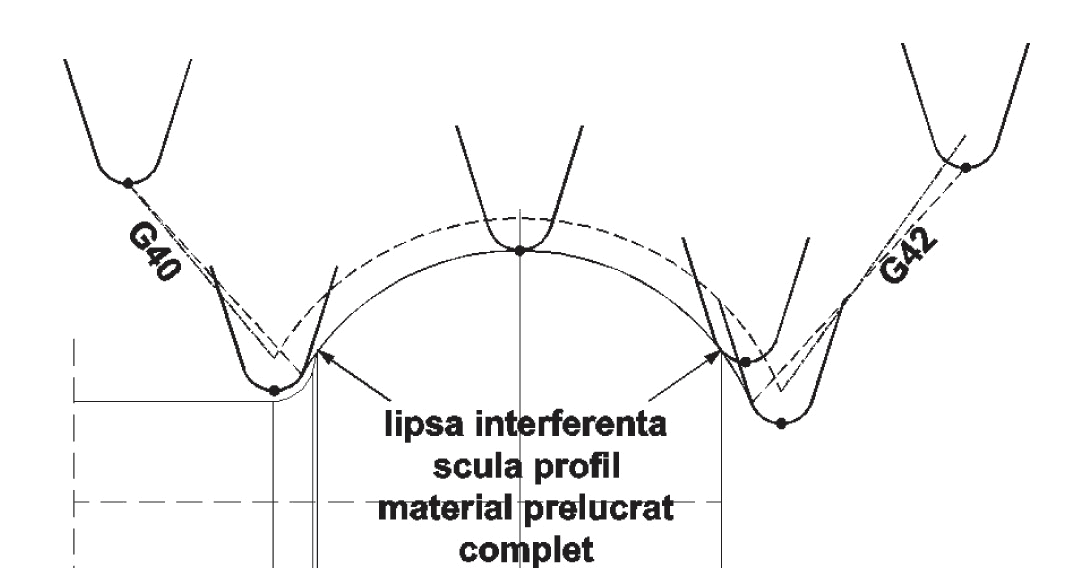
- „rostogolirea părţii active a sculei pe suprafaţa de prelucrat” – condiţia de tangenţă continuă dintre partea activă a tăişului şi suprafaţa de prelucrat, respectiv evitarea interferenţelor tăiş/material de prelucrat (figura 3);
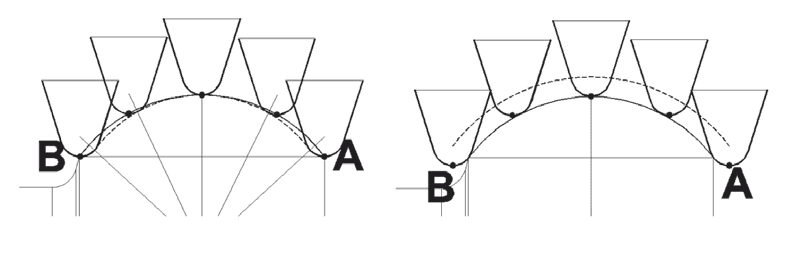
Figura 3
- ,,forma şi direcţia traiectoriilor de atac şi de degajare” – forma traiectoriilor de atac poate fi atât liniară cât şi circulară, direcţia traiectoriilor de atac trebuie însă să fie obligatoriu tangentă la profilul de prelucrat, astfel vor rezulta, în funcţie de poziţia acestora faţă de cea impusă anterior, zone neprelucrate sau interferenţe tăiş-suprafaţă prelucrată la debutul, respectiv sfârşitul prelucrării şi, deci, prelucrarea incompletă a suprafeţelor programate (figura 4);
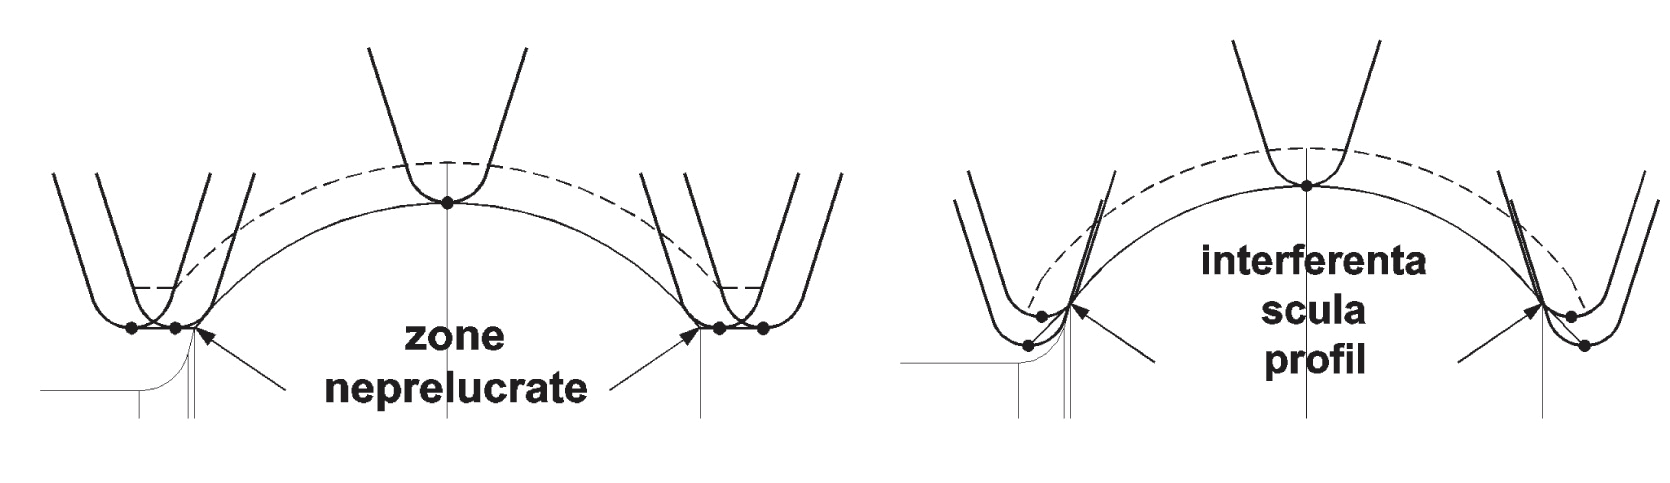
Figura 4
- ,,momentul activării compensării de rază” – compensarea de rază a sculei trebuie activată, prin comenzile G41 sau G42, cel târziu înainte de poziţionarea vârfului teoretic al sculei pe traiectoria de atac, respectiv trebuie dezactivată, prin comanda G40, cel mai devreme după parcurgerea traiectoriei de degajare, traiectorii care, deşi programate corect ca formă şi direcţie, vor fi distorsionate, datorită repoziţionării vârfului teoretic al sculei în raport cu traiectoria programată de-a lungul blocului în care se activează comenzile modale în discuţie (figura 5).
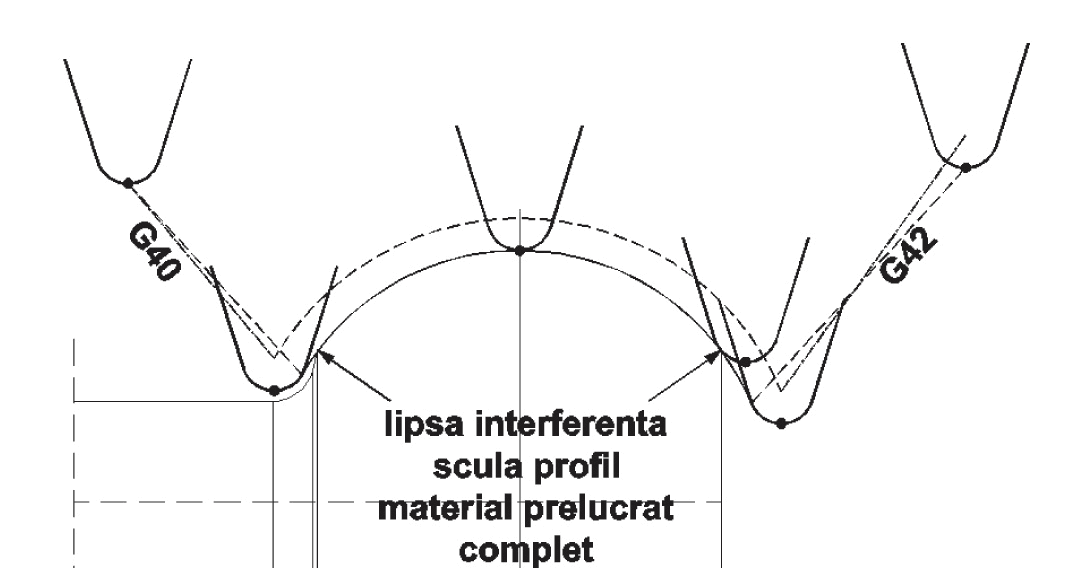
Figura 5
Haideţi să fim riguroşi! am mai spus, să parcurgem şi să executăm paşii de mai sus corect şi, cu siguranţă, noi vom fi cei care vom controla procesul şi nu el pe noi, oferindu-le colegilor noştri de la calitate insatisfacţia de a nu fi nevoiţi să identifice cauza care a produs efectul neconform.
Să fiţi convinşi că veţi obţine zero abateri de formă dacă vă exprimaţi de fiecare dată astfel: vârful teoretic al sculei trebuie determinat corect în raport cu tăişul aşchietor, adică măsurarea lungimilor de compensare ale sculei trebuie realizată şi corijată cu precizie, echipamentul de comandă numerică va identifica în mod corect direcţia şi forma traiectoriei de rostogolire numai dacă definim corect geometria de rază a sculei formată din poziţia tăişului aşchietor şi raza la vârf a plăcuţei, trebuie să completăm profilul de prelucrat cu traiectorii de atac şi de degajare de formă liniară sau circulară şi cu direcţii tangente la acesta, să activăm compensarea de rază a sculei înainte de poziţionarea vârfului teoretic pe traiectoria de atac, respectiv să dezactivăm compensarea de rază a sculei după parcurgerea de către aceasta a traiectoriei de degajare = VERDE SETUP.
Lucian Bercovici este dipl. eng., General Manager Start Computers