Fiecare dintre metodele de compensare prezentate în numerele trecute necesită o soluție software specifică proiectată ținând cont de acest lucru. Există o singură opțiune de software clară pentru fiecare concept de măsurare.
Etalon Trac-CHECK şi Trac-CAL
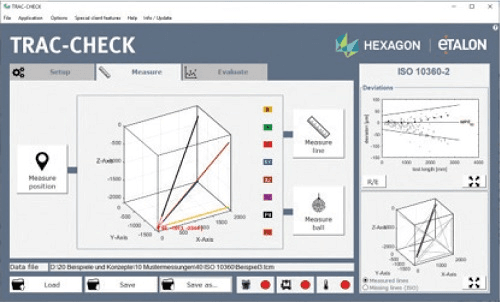
Platformele software Trac-CHECK și Trac-CAL de la Etalon sunt soluţii consacrate pentru compensarea electronică tradiţională a mașinilor-unelte. Acestea au fost optimizate pentru a fi utilizate cu un interferometru laser tracking sau un laser tracker în loc de un interferometru laser liniar simplu.
Ambele pot fi conectate direct la mașina-unealtă, care este calibrată, permiţând ca ambele părţi ale procesului să fie controlate de pe o singură platformă. Fiecare software va genera pentru reflector un traseu în conformitate cu standardele internaţionale (ISO 230-2, 230-4 sau VDI 3441 și ISO 10360-2) și fie poate porni mașina direct, fie poate crea un cod de control numeric care poate fi utilizat pentru a porni mașina.
Această conectivitate înseamnă că fiecare opţiune de software poate implementa direct și corecţii la mașină, prin încărcarea fișierelor de compensare.
Funcţiile de control și compensare ale fiecărei platforme sunt compatibile cu o gamă largă de mărci de mașini.
Platforma AfM AxisCalibration oferă o soluţie care poate fi aplicată noii metode de compensare a mașinii și care utilizează funcţia complet 3D a unui laser tracker.
Metodă
Laser tracker-ul este poziţionat manual într-un colţ al mașinii. Un reflector este montat pe instrument sau accesoriul sondei. Laser tracker-ul este conectat la software-ul Etalon TracCHECK, iar laser tracker-ul urmărește automat reflectorul.
După câteva poziţionări ale mașinii pentru orientare, poziţia exactă a laser tracker-ului este înregistrată de Trac-CHECK. Software-ul calculează și propune automat liniile care pot fi măsurate conform standardului selectat într-o interfaţă de utilizator grafică - linii paralele cu axele, planul și diagonalele spaţiale. Nu este necesară alinierea manuală, mașina se deplasează de-a lungul liniilor selectate, controlată printr-un program CNC sau o interfaţă online.
Acest proces se repetă de la mai multe alte staţii tracker (minimum trei). Raportul de măsurare sintetizează apoi rezultatele tuturor liniilor de măsurare din diferite poziţii și face o evaluare conform standardului internaţional selectat. Toate cerinţele standardului, inclusiv incertitudinile de testare sunt luate în considerare automat.
Aceste date pot fi apoi utilizate cu software-ul Trac-CAL pentru a dezvolta o analiză volumetrică completă a întregii geometrii a mașinii și pentru a genera date de compensare adecvate pentru mașina respectivă.
AfM AxisCalibration
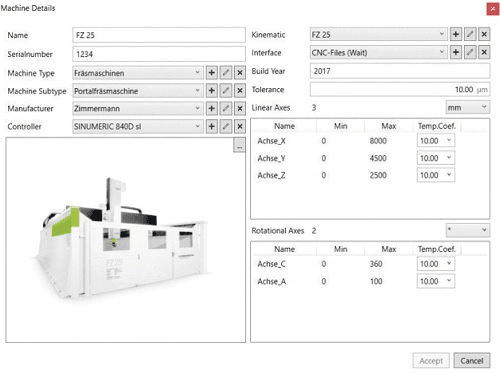
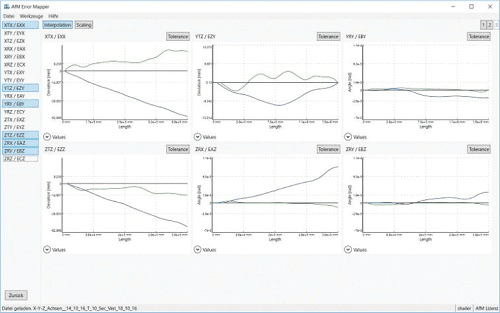
Platforma AfM AxisCalibration oferă o soluţie care poate fi aplicată noii metode de compensare a mașinii-unelte care utilizează funcţionalitatea 3D completă a unui laser tracker.
Software-ul folosește un algoritm propriu dezvoltat de AfM, care este conceput special pentru corectarea modelului cu 21 de erori. Modulul său de configuraţie a mașinilor-unelte este o versiune simplificată a software-ului conceput pentru colectarea geometriilor generale. Poate fi învăţat rapid, nu necesită cunoștinţe prealabile și permite utilizatorului să configureze, să alinieze și să regleze componentele de măsurare sau alte componente ale unei întregi mașini cu un laser tracker.
Metodă
Creează informaţiile necesare pentru o măsurare în software folosind modulul Machine Manager, apoi creează strategia de măsurare specifică mașinii. În timpul unei măsurări, punctele trebuie să fie precise atât în funcţie de software, cât și de strategia de măsurare generată. Un modul CNC executabil într-un anumit scop poate fi generat cu modulul Generator CNC pe baza strategiei elaborate.
Măsurarea poate fi efectuată acum în modulul Analizor axă. Acest lucru se face complet automat. În timpul măsurării, utilizatorul va primi, în plus faţă de abaterile curente, mai multe informaţii privind temperatura curentă, presiunea aerului, umiditatea, timpul de măsurare rămas și numărul de puncte. Acestea vor fi afișate într-o interfaţă externă.
După finalizarea cu succes a unei măsurări, datele pot fi evaluate prin însemnări cunoscute în modulul Analizor axă.
Măsurarea efectuată poate fi citită în modulul Dispozitiv de cartografiere erori. Pornind de aici, Dispozitivul de cartografiere erori va crea o hartă de erori specifică pentru controlul necesar.
Este compatibil cu toate formatele de control cunoscute. Toate tipurile de cartografiere a erorilor (poziţie, rectiliniaritate și volum) sunt compatibile cu software-ul pentru toate controlerele.
La final se va face o măsurare de verificare cu modulul Analizor axă și o cartografiere a erorilor active pentru a demonstra eficacitatea corecţiei. Însemnarea este folosită pentru verificarea ce trebuie notată, astfel încât strategia de măsurare să poată fi ajustată în consecinţă. După o măsurare de verificare efectuată cu succes cu modulul Analizor axă se poate vizualiza o comparaţie înainte/după.
Testare rezultate
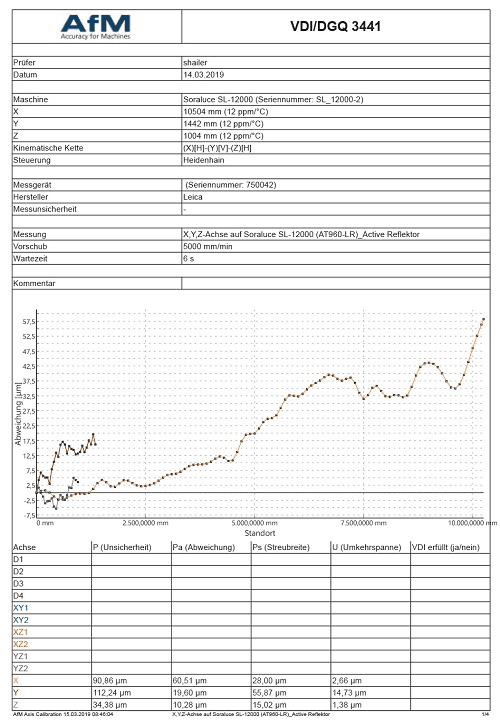
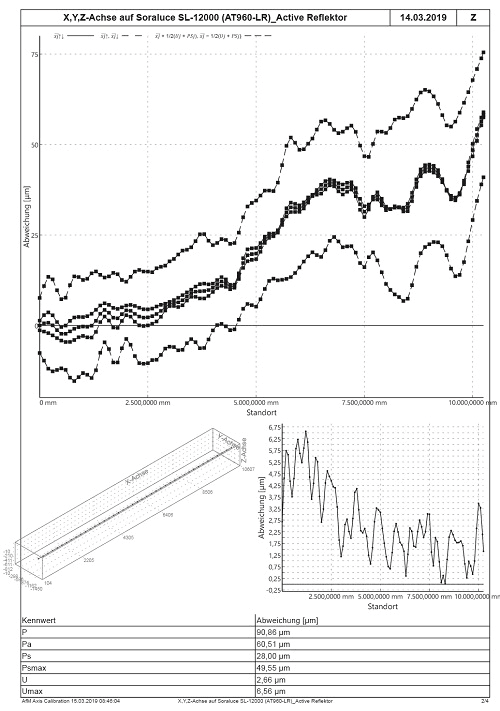
Exemple de rezultate de compensare la Kinkele, Germania:
Concluzie
Utilizarea unui laser tracker pentru verificarea și compensarea mașinilorunelte pentru volum mare oferă îmbunătăţiri semnificative în ceea ce privește durata și, prin urmare, o reducere semnificativă a perioadei costisitoare de nefuncţionare a mașinii. De asemenea, înseamnă că și compensarea poate fi făcută cu mai multă precizie, deoarece un proces de calibrare mai rapid va suferi influenţe termice mai mici.
Prin rezultatele bune obţinute, cu respectarea standardelor internaţionale, testele efectuate cu laser trackere demonstrează că pot fi utilizate drept o alternativă viabilă la interferometrele laser liniare simple. Această nouă soluţie poate reduce timpul de măsurare cu până la 85%, în timp ce un hardware poate fi folosit și în scopuri de inspecţie a pieselor.
Combinaţia dintre tehnologia laser tracking pentru volum mare și software-ul de înaltă performanţă care poate rula scripturi conform standardelor internaţionale este combinaţia perfectă pentru o metodă extrem de eficientă și trasabilă. Mașinile nu pot fi doar verificate conform unui standard internaţional, ci și compensate automat.
Indiferent ce metodă de explorare este utilizată, procedura de calibrare poate fi iniţiată în orice moment de către operatori interni cu pregătire și experienţă minimă, fără a fi necesară o prelungire a timpului de preplanificare sau contractarea de specialiști terţi. La testare, pentru ambele metode (indiferent dacă s-a utilizat reflectorul activ AR1 sau reflectorul Super CatEye), s-a obţinut o precizie de 50 microni la un volum de măsurare de 10 metri.