Abaterea de la circularitate este o abatere de la profilul nominal al piesei şi este definită ca distanţa dintre profilul efectiv din secţiunea transversală, rezultată din intersecţia piesei de revoluţie cu un plan, şi cercul adiacent al aceleiaşi secţiuni, trasat dinspre exteriorul materialului piesei.
Poza deschidere: Instrument pentru măsurarea abaterii de la circularitate
Metode de măsurare
Pentru măsurarea circularităţii este necesară o referinţă. Circularitatea este de obicei evaluată măsurând deviaţia radială faţă de o axă de referinţă; această axă rămâne fixă şi devine referinţă pentru toate măsurările. Pentru aceasta este nevoie de o masă rotativă foarte precisă pentru a putea aprecia corect abaterile pieselor măsurate.
Metoda de măsurare cu „prismă în V” şi comparator
Cea mai simplă metodă de măsurare a circularităţii pe o masă de lucru este cu piesa plasată pe o prismă în V şi rotită manual în timp ce suprafaţa este în contact cu un comparator. Piesele trebuie rotite cu atenţie pentru a nu mişca prisma sau comparatorul, asigurându-ne că rămân în contact cu prisma în două puncte. Abaterile de la circularitate vor fi vizualizate ca deplasări ale acului comparatorului. Această metodă de măsurare a circularităţii este simplă, dar are limitările sale. Rezultatele pot varia în funcţie de unghiul prismei şi a distanţelor dintre neregularităţi.
Metoda mesei rotative
O altă metodă este aşezarea piesei pe o masă rotativă şi măsurarea abaterii radiale raportată la axa mesei. Pentru rotaţia mesei sunt folosite aerul comprimat, uleiul sau rulmenţi cu presiune hidrostatică. Aceasta metodă este folosită pentru piese mici şi mijlocii şi este universală; există totuşi limite legate de capacitatea de încărcare a mesei şi de excentricitate.
Metoda rotirii palpatorului
O altă variantă este măsurarea circularităţii cu piesa fixă şi rotirea palpatorului. Această metodă se foloseşte în special în cazul pieselor mari. Acest tip de sisteme de măsură tind să devină mai precise datorită încărcării continue şi constante a mesei de lucru, permiţând o mai bună corecţie a erorilor.
După colectarea datelor, adică după primirea semnalului de la palpator, informaţiile trebuie analizate. Rezultatele sunt raportate la un cerc de referinţă.
Acesta poate fi un proces complex şi de cele mai multe ori necesită prezenţa unui software dedicat. În acest stadiu vor fi separate erorile (date de concentricitatea piesei cu axa de referinţă) de abaterile de la circularitate.
Referinţe
Pentru evaluarea abaterii de la circularitate, este necesară definirea unor cercuri de referinţă. Există patru variante de cercuri de referinţă folosite pentru stabilirea centrului profilului circularităţii; toate erorile sunt calculate ca diferenţe radiale maxime şi minime faţă de centrele acestor cercuri:
1. cercul celor mai mici pătrate (LS)
2. cercul zonei minime (MZ)
3. cercul maxim înscris (MI)
4. cercul minim circumscris (MC)
Cel mai des utilizat ca referinţă este cercul celor mai mici pătrate (LS). Acesta este definit ca o linie sau figură construită pentru orice punct, astfel încât suma pătratelor distanţei de la punct la acea linie sau figură să fie minimă. Mai este şi linia care împarte profilul în arii minime egale. Abaterea de la circularitate este exprimată atunci ca deviaţia maximă a profilului de la LS.
Cercul de referinţă al zonei minime (MZ) este definit ca două cercuri concentrice poziţionate pentru a închide profilul măsurat, astfel încât distanţa lor radială să fie minimă. Valoarea circularităţii este dată atunci de separarea radială.
Cercul maxim înscris (MI) este definit ca cercul de rază maximă care închide punctele profilului. Abaterea de la circularitate este dată atunci de deviaţia maximă (sau vârf) a profilului de la cerc. Uneori se referă la cercul de referinţă calibru tampon.
Cercul minim circumscris (MC) este definit ca cercul de raza minimă care înconjoară punctele profilului. Abaterea de la circularitate este dată atunci de deviaţia maximă (sau vale) a profilului de la acest cerc. Uneori se referă la cercul de referinţă.
Este important de înţeles faptul că folosind cercuri de referinţă diferite pentru acelaşi profil se obţin rezultate diferite. Acest lucru nu este întotdeauna evident, în special în cazul unor piese rotunde.
Filtre
Pentru a permite operatorului să separe formele dorite de cele nedorite este necesară folosirea filtrelor. Filtrele realizează separarea diferitelor armonice întâlnite pe profil.
Filtrele de circularitate atenuează orice ondulaţie peste un număr selectat, permiţând formei adevărate a componentei să fie văzută. Filtrele acceptate internaţional sunt: 1 –15 u.p.r., 1 –50 u.p.r., 1 –150 u.p.r., 1 –500 u.p.r. (u.p.r. = ondulaţii pe rotaţie). Scăzând numărul de ondulaţii pe rotaţie, filtrarea datelor va fi pronunţată, reducându-se afişarea vârfurilor şi văilor.
Există două tipuri de filtre: Gaussian şi 2CR. Filtrul 2CR (ISO 2CR sau 2CR PC) este un filtru electronic ce conţine doi condensatori şi două rezistenţe (de aici denumirea 2CR). ISO 2CR îndepărtează primele două cut-off-uri din profilul analizat, iar 2CR PC2CR îndepărtează primul şi ultimul cut-off.
Filtrul Gaussian este un filtru matematic. O proprietate a sa este capacitatea de a ţine cont de datele obţinute - în mod egal - şi înainte şi după poziţia efectivă a palpatorului când este calculată linia medie. Valoarea cut-offului (UPR) este determinată de lăţimea distribuţiei curbei lui Gauss. Efectul, la valoarea selectată a filtrului, este 50% din banda maximă. Filtrul Gaussian îndepărtează jumătate din primul cut-off din profilul analizat şi jumătate din ultimul cut-off.
Parametrii de evaluare a circularităţii
Excentricitate (ECC)* (a)
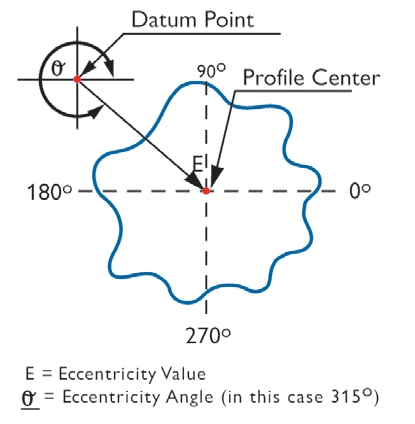
Este un termen utilizat pentru descrierea poziţiei centrului profilului relativ fată de un punct de referinţă. Este un vector, deci are mărime şi direcţie. Mărimea excentricităţii este exprimată simplu ca distanţa dintre centrul profilului şi punctul de referinţă. Direcţia este exprimată ca unghiul de la punctul de referinţă.
Concentricitate (CONC) (b)
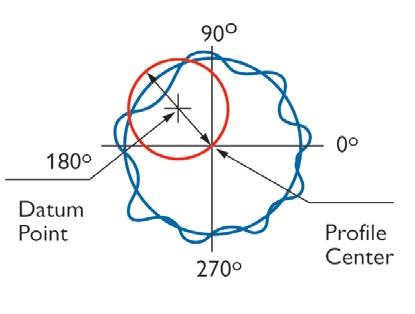
Este similară cu excentricitatea dar are doar mărime, nu are şi direcţie. Concentricitatea este definită ca diametrul cercului descris de centrul profilului în jurul punctului de referinţă. Se poate observa că valoarea concentricităţii este dublul mărimii excentricităţii.
Bătaia radială (Runout) (c)
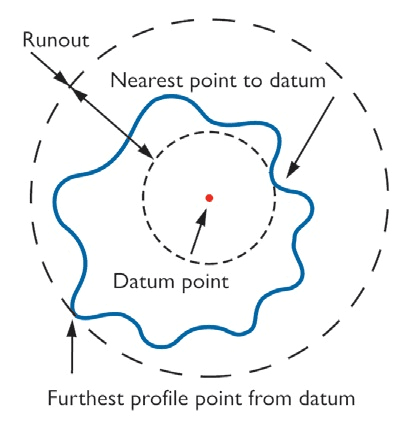
Uneori se referă la TIR (Total Indication Reading - Citirea Indicată Totală), acest parametru încearcă să prezică comportarea profilului. Bătaia radială este definită ca diferenţa radială dintre două cercuri concentrice centrate pe punctul de referinţa duse în aşa fel încât unul să cuprindă cel mai apropiat punct al profilului iar celălalt pe cel mai îndepărtat punct al profilului. Bătaia radială este un parametru util deoarece combină efectul erorii de formă şi concentricitatea pentru a prezice performanţele la rotirea în jurul axei de referinţă.
Parametrii asociaţi
Planeitate (FLTt) (d)
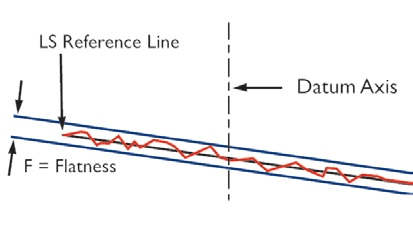
Se stabileşte un plan de referinţă şi se calculează planeitatea ca deviaţia vârf – vale faţă de acel plan. Se poate folosi atât LS, cât şi MZ.
Perpendicularitate (SQR) (e)
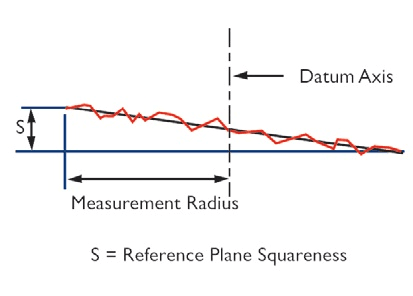
Având definită o axă, valoarea perpendicularităţii este separarea axială minimă a două plane paralele normale la axa de referinţă şi care închide total planul de referinţă. Se poate folosi atât LS, cât şi MZ.
Cilindricitate (CYLt)* (f)
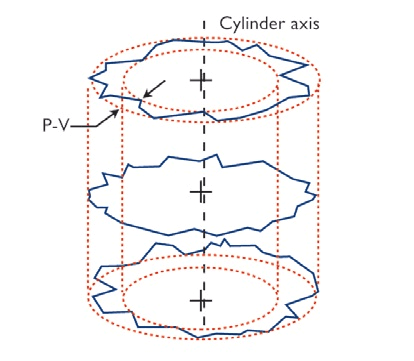
Distanţa minimă radială de separare a doi cilindri, coaxiali cu axa de referinţă aleasă, care cuprind în totalitate datele măsurate. Se pot folosi LS, MZ, MC şi MI.
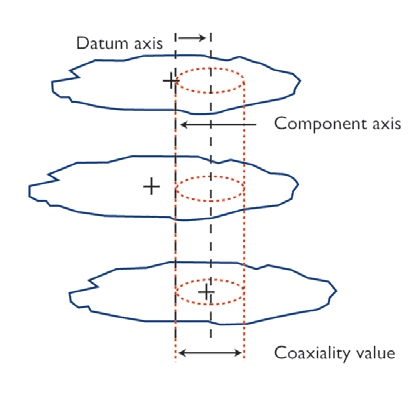
Coaxialitate (COAX ISO/DIN)* (g)
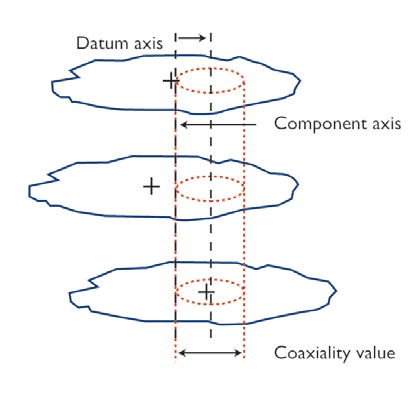
Diametrul cilindrului care este coaxial cu axa de referinţă şi va cuprinde doar axa cilindrului pentru care se evaluează coaxialitatea. Instrumentele de noua generaţie Surtronic Roundness şi Talyrond Seria 500 pot măsura abaterile de formă complet automat, inclusiv parametrii de rugozitate cu accesoriile potrivite.
Bibliografie
Standarde: ISO 1101, ISO 12180-1/-2, ISO 12181-1/-2
,,Exploring Roundness” - Taylor Hobson Ltd. A fundamental guide to the measurement of cylindrical form” 2011
,,Curs Metrologie Aplicată” - Micro-Top Consulting Engineering & Service S.R.L.
Florin Georgescu este ing., Director General Micro-Top Consulting Engineering & Service