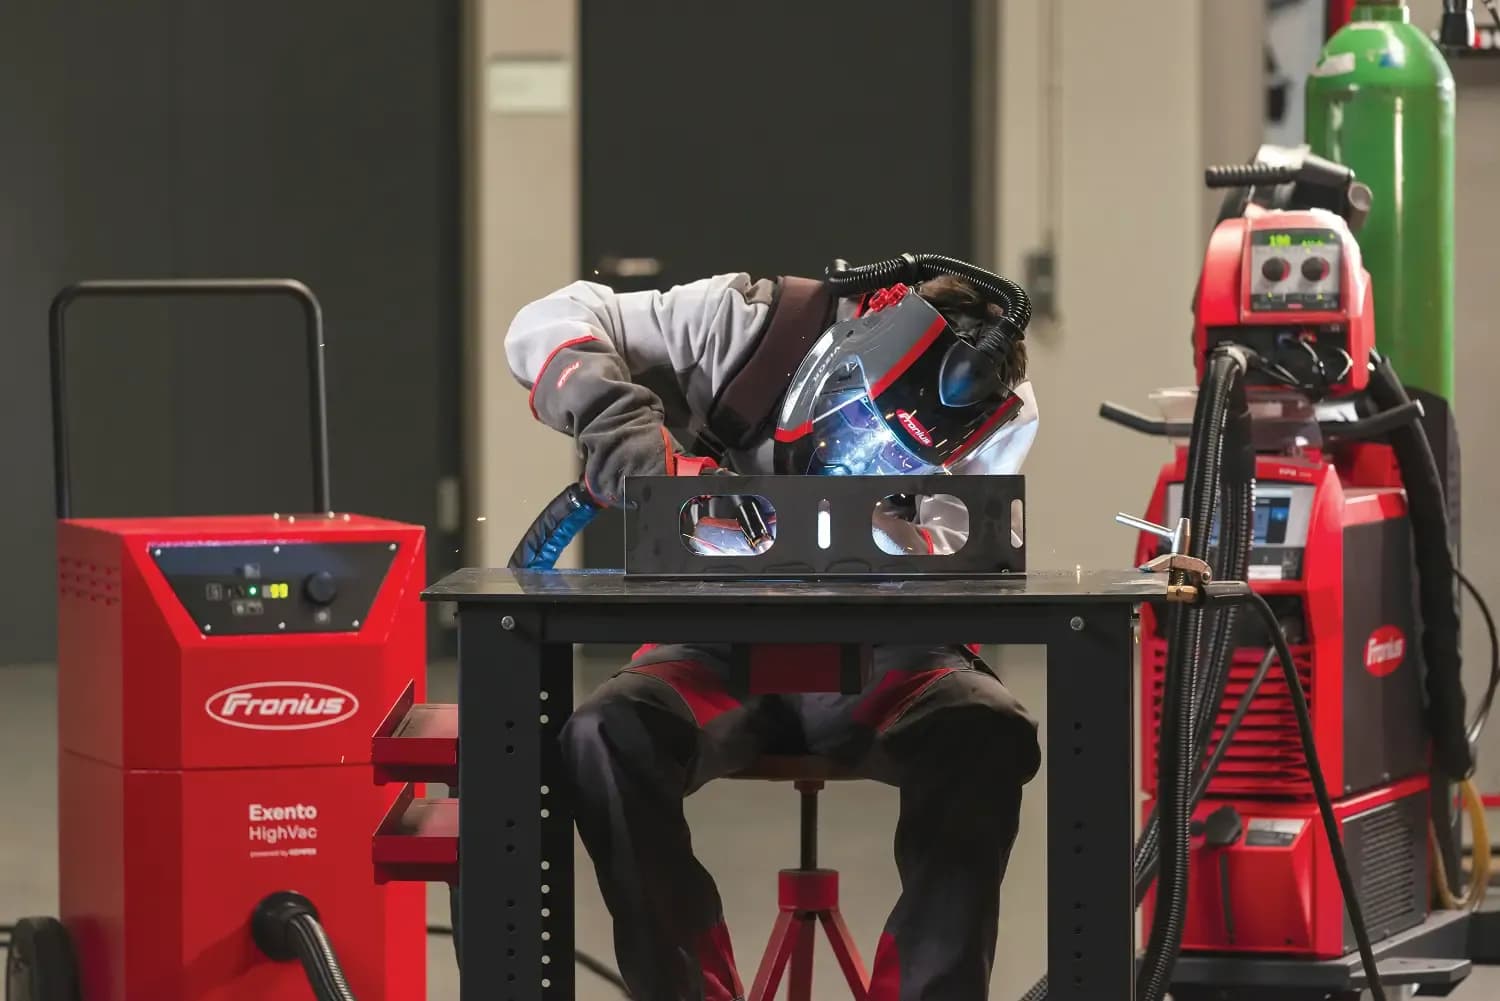
- Sudare cu pistolet de sudare cu absorbția fumului: Fronius MTW 500i Exento în combinație cu sistemul de aspirare Fronius Exento-HighVac.
După cum știm cu toții, în timpul sudării se degajă fum de sudare nociv. Pentru a reduce expunerea sudorilor și pentru a spori totodată siguranța muncii, sunt importante nu doar tipurile de procedee ci și tehnica de absorbție. Parametrii procedeului au, de asemenea, un efect considerabil asupra ratei de emisie: viteza de avans a sârmei, lungimea arcului electric și parametrii de corecție influențează într-o măsură semnificativă nivelul de substanțe nocive generate. Societatea pentru tehnologia de cercetare și îmbinare (FEF) din Aachen a analizat împreună cu Fronius International diverse setări ale parametrilor.
Așa cum reiese din raportul final al FEF privind studiile asupra fumului de sudare din 13.10.2021, arcul electric în impulsuri a fost procedeul care, comparativ cu arcul electric Low Spatter Control (LSC) și arcul electric standard – toate de la Fronius – a determinat cel mai avantajos transfer de material și cea mai redusă rată de emisie a fumului de sudare (FER = Fume Emission Rate). Într-o altă serie de încercări s-a examinat modul în care diverse poziții ale pistoletului, viteze de avans ale sârmei și corecții ale lungimii arcului electric influențează rata emisiilor. S-a sudat cu un arc electric în impulsuri PMC și TPS 500i de la Fronius.
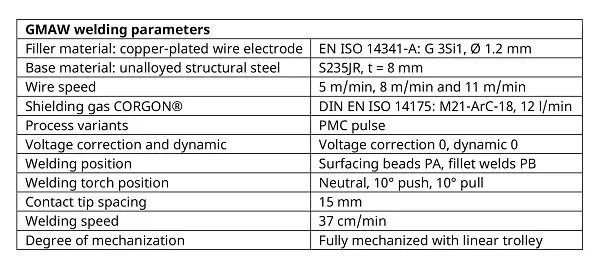
Au fost definite următoarele condiții cadru:
FER la sudurile depuse
În principiu, se poate constata că emisia de fum de sudare este cea mai redusă la o viteză de avans a sârmei de 5 m/min și o poziție neutră a pistoletului, de unde reiese că la o viteză de avans a sârmei de 11 m/min se înregistrează emisii mai reduse decât la 8 m/min. La deplasarea trasă a pistoletului, emisiile la toate vitezele de avans a sârmei sunt mai reduse decât la deplasarea împinsă.
Dacă sudorii optimizează arcul electric cu ajutorul corecției lungimii arcului electric (cu pistoletul în poziție neutră în încercare), emisia de fum de sudare poate fi redusă semnificativ la toate vitezele de avans a sârmei. Spre deosebire de arcul electric neoptimizat, emisiile de fum de sudare la 8 m/min, de 0,9 mg/s, sunt ușor mai reduse decât la 11 m/ min, de 1,1 mg/s, a se vedea graficul 1.
Comparaţia curbelor de tensiune la o viteză de avans a sârmei de 5 m/min
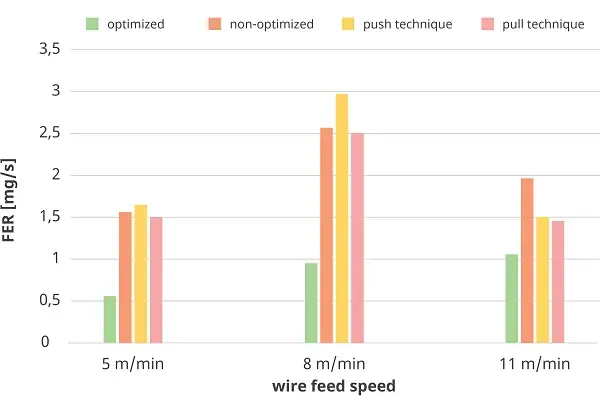
- GRAFICUL 1. Suduri depuse, procedeu de sudare în impulsuri PMC.
În mod clar, reiese că rata de emisie a fumului de sudare este corelată cu numărul de scurtcircuite. Un număr mai mare duce la creșterea FER. Studiul consideră că acest lucru se datorează transferului de material. Scurtcircuitele cauzează întreruperi ale procesului, care au ca rezultat vapori de metal și stropi de metal. Pentru reducerea la minimum a emisiilor se recomandă o setare a procesului care aduce lungimea arcului electric și reducerea numărului de scurtcircuite la un numitor comun – menținând așadar arcul electric nici prea lung, dar nici prea scurt. Prin creșterea ușoară a tensiunii medii, atât scurtcircuitele, cât și emisiile sunt reduse (grafic 2).
În ceea ce privește interacțiunea între tensiunea medie, numărul de scurtcircuite și emisia de fum de sudare, procesele de sudare la 8 și 11 m/min se comportă similar cu procesul la 5 m/min.
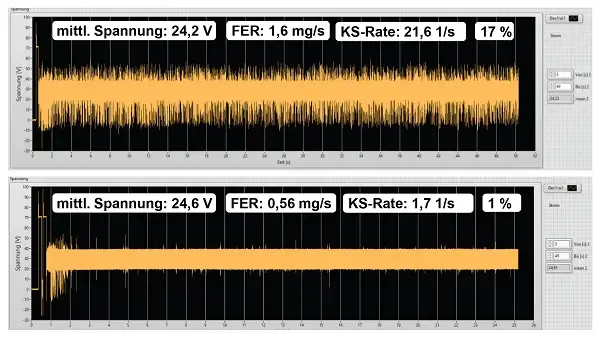
- GRAFICUL 2. Viteza de avans a sârmei 5 m/min cu poziție neutră a pistoletului, proces optimizat cu + 0,4 V corecție a lungimii arcului electric.
FER la realizarea sudurilor în colţ
La sudarea în impulsuri cu viteze de avans ale sârmei de 5 m/min și 8 m/min se înregistrează rate ale emisiilor de 0,55 mg/s, respectiv 0,7 mg/s, așadar valori semnificativ mai mici decât în cazul unei viteze de avans a sârmei de 11 m/s. Aici, emisiile se ridică la 1,7 mg/s, de peste trei ori mai mult decât cele generate la o viteză de avans a sârmei de 5 m/min. La fel ca în cazul sudurilor depuse într-o trecere, motivul este numărul mai mic de scurtcircuite; și în acest caz, deplasarea trasă a pistoletului de sudare conduce la emisii mai mici - cu o rată de emisie considerabil mai mică la o viteză de avans a sârmei de 11 m/min (grafic 3). Aici emisiile sunt chiar mai reduse decât în cazul poziționării neutre a pistoletului.
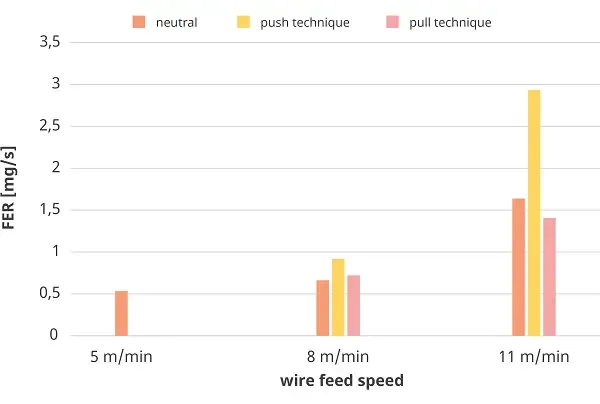
- GRAFICUL 3. Suduri în colț, procedeu de sudare în impulsuri PMC.
Per total, emisiile de fum de sudare sunt la un nivel mai redus decât în cazul sudurilor depuse. Cea mai redusă valoare a vitezelor de avans ale sârmei este comparabilă cu emisiile proceselor optimizate (grafic 1, barele verzi), cu care au fost realizate sudurile depuse.
Ratele emisiilor de fum de sudare în deplasarea împinsă și trasă a pistoletului de sudare la o viteză de avans a sârmei de 8 m/min se aseamănă foarte mult la nivelul valorilor absolute – ca și în cazul sudurilor depuse. Pe de altă parte, la procesul de sudare cu deplasarea împinsă a pistoletului la 11 m/min se înregistrează valori ale FER mult mai ridicate, de circa 2,8 mg/s.
Comparaţia curbelor de tensiune la o viteză de avans a sârmei de 11 m/min
În încercarea FEF a fost analizată în detaliu relația între rata de emisie și tensiunea medie la viteza de avans a sârmei de 11 m/min: cu trei valori de măsurare, există un minimum la 1,36 mg/s (optimizat cu corecția lungimii arcului electric -1,5 V). Acesta este punctul de funcționare la care intervin sporadic scurtcircuite, însă arcul electric nu este inutil de lung. Procesul fără corecția arcului electric generează emisii mai ridicate (1,72 mg/s) datorită unui arc electric mai lung și a unei puteri mai mari a procesului. Dacă numărul de scurtcircuite crește odată cu scăderea tensiunii medii (corecția lungimii arcului electric -2,5 V), crește totodată și emisia de fum de sudare (1,6 mg/s), grafic 4.
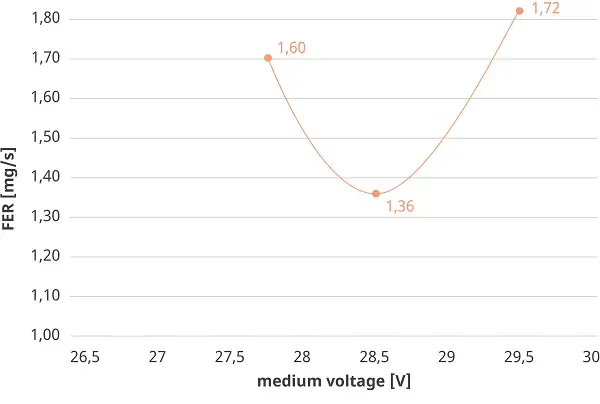
- GRAFICUL 4. Emisii de fum de sudare în funcție de tensiune.
Concluzie: Procesele optimizate în ceea ce privește fumul de sudare contribuie semnificativ la reducerea emisiilor.
Sudorii pot lua problema în propriile mâini: prin alegerea atentă a procedeului de sudare, a vitezei de avans a sârmei și a lungimii arcului electric, fumul de sudare poate fi redus semnificativ.
În concluzie se poate spune: în principiu, emisiile de fum de sudare depind de rata de topire și de puterea procesului, transferul de material fiind decisiv. Dacă arcul electric este prea scurt sau prea lung, aceasta duce la rate mai mari de scurtcircuit și, totodată, la un volum mai mare al emisiilor de fum de sudare.
Dacă, pe de altă parte, procedeul de sudare este optimizat prin corecția lungimii arcului electric și se utilizează în plus un pistolet de sudare cu absorbția fumului, ca de exemplu Fronius MTW 500i Exento în combinație cu un aspirator Fronius Exento-HighVac, poate fi aspirat până la 99 % din fumul de sudare.
Aspirare puternică şi precisă
Pistoletele de sudare cu absorbția fumului împiedică răspândirea fumului de sudare în punctul de apariție: în imediata apropiere a băii de metal topit. Acestea nu doar că protejează sudorii în timpul operațiilor de sudare, ci și toate celelalte persoane care se găsesc în vecinătatea piesei.
Pentru ca o structură constructivă complexă să nu fie în detrimentul sănătății și productivității sudorilor, Fronius a acordat o atenție specială ergonomiei la dezvoltarea pistoletelor de sudare cu absorbția fumului: acestea se potrivesc perfect în mână în timpul sudării, în timp ce o lampă LED simplifică sudarea în medii întunecate și este de ajutor la controlul calității.
Pistoletele de sudare cu absorbția fumului îndeplinesc cerințele standardului DIN EN ISO 21904-1 Sănătate și securitate la sudare și procedee conexe.