Centrele de prelucrare verticale și orizontale se confruntă cu o varietate de cerințe diferite. Alegerea unui rulment corect configurat pentru a corespunde acestor cerințe și montarea sa corectă ajută la îmbunătățirea productivității și performanței centrului de prelucrare.
Productivitatea este definită prin cât de eficienţi suntem în efortul de conversie a resurselor de intrare în rezultate utile. Când vine vorba de prelucrare, cel mai bun mod de a realiza acest lucru în orice operaţie de îndepărtare de material este reducerea duratei ciclului de prelucrare, eliminarea oricăror opriri neprogramate și a rebuturilor. Obţineţi mai multe produse la un preţ unitar mai mic și vă veţi afla pe direcţia bună.
În numărul trecut am discutat despre modul în care alegerea soluţiei constructive de rulmenţi corecte pentru arborele principal al unui centru de prelucrare cu CNC poate optimiza performanţa. Montajul necorespunzător sau folosirea unei soluţii constructive de rulmenţi improprii și a unui aranjament de montaj greșit al rulmenţilor pot crește semnificativ durata ciclului de prelucrare și pot cauza chiar defectarea întregii mașini-unelte.
În continuarea acelui articol, vom menţiona aici opt factori critici care pot fi optimizaţi pentru a maximiza productivitatea unui centru de prelucrare prin așchiere.
- Ciclul de funcţionare
Indiferent dacă sunteţi un proiectant de arbori principali pentru mașini-unelte la un producător de echipament sau un atelier de întreţinere și reparaţii, cerinţele specifice ale aplicaţiei finale sunt extrem de importante atunci când faceţi o alegere a rulmenţilor.
Alegerea rulmenţilor începe cu stabilirea ciclului de funcţionare a mașinii-unelte cu CNC în timpul producţiei. Ciclul de funcţionare include fiecare frezare, găurire, alezare, filetare sau orice altă operaţie de prelucrare din ciclul mașinii. Durata ciclului se referă la timpul necesar pentru efectuarea acestor operaţii de prelucrare.
După cum am observat anterior, un ciclu de funcţionare poate include o gamă largă de operaţii, de la degroșare (încărcări mari, viteze reduse) până la finisare (viteze mari, încărcări reduse) și tot ce se află între aceste extreme. Chiar dacă un centru de prelucrare cu CNC este echipat cu rulmenţi ai arborelui principal optimizaţi pentru un anumit ciclu de funcţionare la momentul achiziţiei, nu există nicio garanţie că rulmenţii sunt optimizaţi pentru ciclurile de funcţionare ulterioare achiziţiei. Mulţi producători de piese înlocuiesc liniile de transfer și prelucrare din fabrici cu centre de prelucrare cu CNC flexibile, din cauza volumelor mai mici de producţie și schimbărilor frecvente ale tipului pieselor de prelucrat. Odată cu această schimbare, apar cicluri de funcţionare ale mașinilor-unelte care se schimbă frecvent.
- Încercările și vitezele de operare ale sculelor așchietoare
Este important să se estimeze încărcările și vitezele de operare ale sculelor așchietoare, deoa-rece diferitele soluţii constructive și configuraţii de montaj ale rulmenţilor variază în ceea ce privește cantitatea de căldură și tensiunile pe care le generează în fiecare regim de exploatare - fapt care influenţează direct durata de viaţă și temperatura de funcţionare a arborelui principal al mașinii-unelte.
După stabilirea ciclului de funcţionare, trebuie să se determine încărcările și vitezele de operare ale sculelor așchietoare pentru fiecare operaţie. Operaţia de așchiere și materialul supus prelucrării dictează tipul de sculă așchietoare și geometria acesteia, adâncimea și lăţimea adaosului de prelucrare, precum și mărimea avansului de lucru. Încărcările și vitezele de operare ale sculelor așchietoare depind de tipul de prelucrare pentru care mașina-unealtă este destinată: degroșare sau finisare. Materialul piesei de prelucrat (fie că este oţel, aluminiu, titan, nichel sau altceva) și duritatea acestuia influenţează, de asemenea, încărcarea și viteza de operare a sculei așchietoare.
Metoda cea mai sigură și mai exactă pentru a determina încărcările și vitezele de operare ale sculelor așchietoare este interpretarea datelor de proces înregistrate din operaţiile de prelucrare prin așchiere deja efectuate. Dacă sunt furnizate: puterea actuală a motorului electric de acţionare, viteza arborelui principal și diametrul sculei așchietoare, forţa de așchiere poate fi obţinută prin folosirea formulei de calcul a puterii de așchiere (forţa de așchiere x diametrul sculei așchietoare x viteza de operare) care este egală cu puterea actuală a motorului electric de acţionare și rezolvarea ecuaţiei pentru aflarea forţei de așchiere. Totuși, această relaţie de egalitate este valabilă numai dacă operaţia de așchiere și materialul/duritatea piesei de prelucrat rămân neschimbate. Colectarea acestor date de proces în timp este o investiţie foarte valoroasă și poate ajuta la eliminarea presupunerilor din determinarea încărcărilor și vitezelor de operare ale sculelor așchietoare.
O abordare analitică poate ajuta la verificarea datelor colectate în timpul procesului. Mulţi furnizori de scule așchietoare pot calcula încărcările și vitezele de operare ale sculelor așchietoare și vor oferi ajutor la alegerea acestora. O metodă analitică alternativă pentru calcularea încărcărilor sculelor așchietoare ar fi consultarea unui îndreptar de specialitate pentru mașini-unelte. Unul din îndreptarele mele preferate este Tehnologia mașinilor-unelte, ediţia a șaptea, de Steve Krar, Arthur Gill și Peter Smid. Ecuaţiile găsite în această carte cer utilizatorului să introducă geometria sculei așchietoare, parametrii de așchiere, factorii de uzură și multe altele. Utilizarea acestor ecuaţii necesită un nivel ridicat de expertiză - în mod obișnuit, furnizorul dvs. de scule așchietoare va avea experienţa și informaţiile necesare despre geometria sculelor așchietoare pentru a efectua aceste calcule și a oferi rezultate cu un nivel de precizie rezonabil.
Dacă niciuna dintre aceste date de intrare nu este cunoscută și nu există date disponibile despre proces, forţele de așchiere pot fi estimate pe baza capacităţii statice a rulmentului. Forţele de așchiere variază de obicei de la 5% (finisare) la 25% (degroșare) din capacitatea statică a rulmentului; vitezele de operare variază de la 10% (degroșare) până la 90% (finisare) din turaţia de referinţă maximă a arborelui principal. Valorile pot fi corespunzător combinate pe baza tipului de operaţie de așchiere. Totuși, acestea sunt estimări brute și ar trebui utilizate numai pentru o selecţie iniţială a rulmentului.
- Soluţia constructivă și aranjamentul de montaj al rulmenţilor
Există o multitudine de rulmenţi radiali-axiali cu bile cu contact unghiular de mare viteză/înaltă precizie cu construcţii diferite, disponibili în numeroase serii dimensionale ISO. În arborii principali ai mașinilor-unelte, rulmenţii din seriile ISO 19 și 10 sunt cei mai frecvent întâlniţi.
Compania Timken oferă trei soluţii constructive distincte de rulmenţi pentru seria ISO 10: cu bile de diametru mic HN7000 (seria HN), cu bile de diametru mediu HX7000 (seria HX) și cu bile de diametru mare 7000 (seria WI), toate prezentate în figura 1.
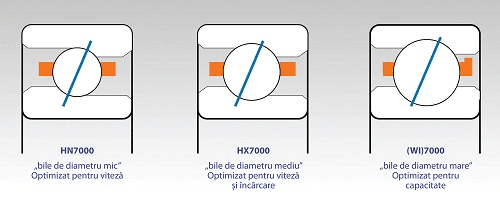
- FIGURA 1. Soluții constructive de rulmenți.
Fiecare soluţie constructivă de rulment are valori distincte, diferite, ale diametrului bilelor, numărului de bile și a curburii căilor de rulare, care determină capacitatea, turaţia de referinţă și rigiditatea rulmentului. În general, soluţia constructivă a rulmentului este aleasă pe baza tipului de prelucrare prin așchiere dorit — degroșare, finisare sau pentru scopuri multiple (consultaţi figura 2). Acesta este doar un punct de pornire; o analiză trebuie efectuată pentru a valida alegerea.
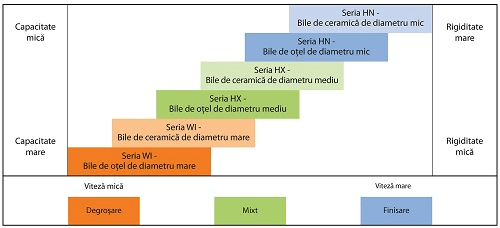
- FIGURA 2. Alegerea soluției constructive de rulment pe baza tipului de așchiere.
Construcţia rulmentului dictează diametrul bilelor, numărul de bile și curbura căilor de rulare, în timp ce aranjamentul de montaj al rulmenţilor este determinat de materialul bilelor (oţel/ceramică), unghiul de contact (15° sau 25°) și nivelul de pretensionare (extra-ușoară, ușoară, medie sau grea).
Aranjamentul de montaj al rulmenţilor influenţează capacitatea, turaţia de referinţă și rigiditatea și este ales pentru a optimiza performanţa pe baza vitezelor și încărcărilor. În timp ce soluţia constructivă de rulment este aleasă în funcţie de tipul de așchiere dorit, aranjamentul de montaj al rulmenţilor se bazează pe ciclul de funcţionare. Cea mai bună modalitate de a optimiza aranjamentul de montaj al rulmenţilor este modelarea analitică a arborelui principal.
Timken utilizează un software propriu pentru a modela cu precizie ansamblul rulmenţi/arbore principal cu încărcări, viteze și condiţii de mediu de operare. Această modelare furnizează valori ale tensiunii de contact între bile și căile de rulare, inclusiv valori ale pretensionării, încărcărilor externe și forţei centrifuge a bilelor, cauzată de viteza orbitală.
Optimizarea poate fi realizată prin modularea diferiţilor parametri de configurare în scopul micșorării cantităţii de căldură generată în aplicaţie. Căldura este generată în primul rând de alunecarea bilelor de-a lungul căii de rulare și de efectul de derapare a acestora la trecerea prin zona unde nu acţionează încărcările în rulment. Pretensionarea are cel mai mare impact asupra generării de căldură, iar acest parametru este utilizat în mod obișnuit pentru a minimiza alunecarea și derapajul bilelor. Pretensionarea este limitată de valoarea tensiunii de contact între bile și căile de rulare. În mod obișnuit, limita maximă a tensiunii de contact este mai mică decât jumătate din limita de deformare plastică a oţelului.
Materialul bilelor și valoarea unghiului de contact au influenţă asupra cantităţii de căldură generată, dar au un impact mai mic decât pretensionarea. Acești factori sunt folosiţi pentru a optimiza aranjamentul de montaj al rulmenţilor pe baza tipului de încărcare (axial versus radial) și a cerinţelor de viteză. De exemplu: Dacă sarcinile axiale sunt dominante în ciclul de funcţionare, atunci va fi ales pentru rulment un unghi de contact de 25°. Dacă vitezele de lucru cerute depășesc turaţia de referinţă pentru rulmenţi cu bile de oţel, atunci ar trebui să se facă trecerea la bile de ceramică.
Capacitatea de a efectua analize pentru sarcini, viteze și condiţii de mediu specificate conduce la eliminarea presupunerilor în activitatea de alegere a rulmentului optim pentru creșterea la maxim a performanţei arborelui principal al mașinii-unelte.
- Montarea corespunzătoare
Cu soluţia constructivă și aranjamentul de montaj al rulmenţilor odată alese, este important ca aceștia să fie montaţi corespunzător pentru a obţine performanţa dorită. Dimensiunile de gabarit și abaterile de formă și poziţie ale arborelui și carcasei sunt importante. Valoarea pretensionării se poate modifica radical dacă valorile folosite pentru ajustajele de montaj nu se încadrează în limitele recomandate, deci este important să se realizeze montarea corespunzătoare, astfel încât pretensionarea corectă să fie obţinută.
- Ajustajele de montaj ale arborelui și carcasei
Ajustajele de montaj ale arborelui pentru arborii principali de mașini-unelte sunt proiectate astfel încât arborele principal să funcţioneze la viteze egale sau mai mici de 750.000 dN (dN = diametru alezaj [mm] x turaţie [rot/min]) și implică folosirea unor valori de ajustaj intermediar. Rulmentul din capătul port-sculei este fixat axial, iar ajustajul acestuia în carcasă este unul cu joc. Dacă rulmentul din capătul opus port-sculei este proiectat să se deplaseze axial în carcasă, montajul acestuia trebuie să fie cu ajustaj cu joc mare.
Rulmenţii unui arbore principal proiectat să funcţioneze la viteze de peste 750.000 dN nece-sită un montaj cu ajustaj cu strângere, valoarea strângerii fiind aleasă în funcţie de mărimea rulmentului, de turaţie și de diametrul arborelui. Acest lucru se datorează efectelor forţei centrifuge care determină deformarea elastică radială a arborelui și a inelului interior al rulmentului. Dacă un rulment care funcţionează la aceste viteze este montat cu ajustaj intermediar, atunci ajustajul se va transforma într-un ajustaj cu joc la atingerea turaţiei de lucru proiectate, fapt care riscă să crească valoarea bătăii radiale și să facă posibilă rotirea inelului interior pe arbore.
Timken oferă clienţilor un instrument pentru a calcula valorile ajustajelor de montaj și a deplasării axiale a inelelor rulmenţilor în funcţie de viteza de operare pentru gama Timken de rulmenţi radiali-axiali cu bile cu contact unghiular de înaltă precizie — Selectorul pentru rulmenți de precizie Timken (TPBS) care poate fi descărcat de pe Timken.com. TPBS oferă, de asemenea, toate valorile ajustajelor de montaj din catalog, rigiditatea rulmenţilor și multe altele. Valorile ajustajelor de montaj ale carcasei nu se modifică în funcţie de viteza arborelui.
- Codul Micron
Codurile Micron sunt oferite pentru toţi rulmenţii Timken din clasa de precizie P4S, indicând abaterea dimensională reală, exprimată în microni (μm), a alezajului, respectiv, a diametrului exterior, faţă de nominal. Acest lucru permite tehnicianului montator să determine valorile exacte ale alezajului și diametrului exterior al rulmentului, cu o eroare de +/- 1 μm și să efectueze o rectificare finală a fusului arborelui, pentru a realiza ajustajul de montaj dorit, cu eroare de cel mult 1 micron.
Codurile Micron sunt, de asemenea, utilizate pentru împerecherea rulmenţilor individuali în seturi de doi sau mai mulţi. Ideal, montatorii ar dori un set de rulmenţi cu aceleași coduri Micron pentru alezaj și diametrul exterior. Deoarece acest lucru nu este practic din punct de vedere al fabricaţiei, este permisă o toleranţă mică la construirea seturilor de rulmenţi împerecheaţi. Toleranţele de împerechere a rulmenţilor într-un set depind de dimensiunea alezajului și diametrului exterior. Cu cât este mai mare alezajul sau diametrul exterior, cu atât mai mare este banda de coduri Micron permisă pentru a construi setul.
- Dimensionarea și tolerarea abaterilor de formă și poziţie
Buna proiectare și prelucrare sunt importante. Controlul strâns al ajustajelor de montaj ale rulmenţilor este numai o jumătate din luptă - forma geometrică a arborelui și carcasei trebuie, de asemenea, menţinută în toleranţe strânse. În funcţie de dimensiunea alezajului și a diametrului exterior, aceste toleranţe sunt cuprinse între 1 și 8 μm (de obicei între 2 și 4 μm). Aceste constrângeri geometrice depășesc cadrul fusului arborelui; ele sunt valabile pentru toate piesele componente adiacente rulmenţilor, precum piuliţele de blocare, distanţierele și capacele carcasei.
- Pretensionarea: valoarea din fabrică și valoarea în funcţionare
Pretensionarea de catalog este construită în fabrică prin rectificarea feţelor inelelor rulmentului, dar această valoare se modifică atunci când setul de rulmenţi este montat pe arbore cu ajustaj cu strângere. Când inelele interioare sunt presate pe arbore, diametrul căii de rulare a inelelor crește, determinând creșterea valorii pretensionării peste cea din fabrică (consultaţi figura 3). Acest fenomen este denumit comportament telescopic.
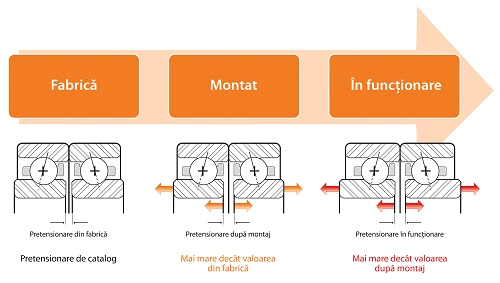
- FIGURA 3. Pretensionare: valoarea din fabrică și valoarea în funcționare.
În plus, când rulmenţii sunt în funcţionare și există o diferenţă de temperatură între inelele interioare și exterioare, valoarea pretensionării crește în continuare. Dacă un arbore principal are nevoie să atingă performanţa optimă atunci când este în funcţionare, valoarea pretensionării în stare montată trebuie să ţină cont de temperaturile de funcţionare.
În general, pentru a obţine o productivitate optimizată, soluţia constructivă de rulmenţi trebuie să fie aleasă în funcţie de tipul operaţiilor de prelucrare prin așchiere dorite, în timp ce aranjamentul de montaj al rulmenţilor pe arborele principal poate fi optimizat prin modelarea arborelui în funcţie de ciclul de funcţionare, cu scopul de a reduce cantitatea de căldură generată de alunecarea și deraparea bilelor. În plus, rulmenţii trebuie să fie montaţi corect pe arbore și în carcasă, fusurile arborelui respectând toleranţe geometrice strânse și ajustaje de montaj specifice, obţinute utilizând codurile Micron.
Respectarea acestor bune practici ajută la asigurarea faptului că rulmenţii arborelui principal vor funcţiona așa cum este prevăzut și vor ajuta operatorii de mașini-unelte să-și menţină centrele de prelucrare cu CNC în funcţionare conform scopului urmărit.
Eric Faust este specialist în ingineria aplicațiilor pentru compania Timken, având ca obiectiv sprijinirea clienților să selecteze, să configureze și să instaleze rulmenți de precizie în mașini-unelte. A lucrat pentru Timken timp de 20 ani, ocupând numeroase funcții în domeniul ingineriei și al managementului de programe și este autorul a mai multor lucrări tehnice privind selecția rulmenților.