Adesea, în timpul procesului de turnare prin injecție se produce aer sau gaze care în niciun caz nu trebuie să fie blocate în cavitate. În caz contrar, se creează cavități care sunt dăunătoare pentru piesa turnată. Pentru a evita deficitele de calitate ale piesei din plastic, aerul în exces trebuie eliberat din sistemul închis.
O aerisire suficientă a fost întotdeauna considerată una dintre sarcinile solicitante în turnarea prin injecție a plasticului. În mod tradițional, această cerință a fost îndeplinită, de exemplu, cu suprafețe rectificate pe știftul de ejecție. În acest mod se obțin, fără îndoială, rezultate satisfăcătoare în ceea ce privește aerisirea - dar trebuie acceptate alte riscuri, cum ar fi formarea de bavuri sau un comportament de ghidare mai slab și, prin urmare, o uzură semnificativ mai mare.
Geometria elicoidală ca soluție superioară
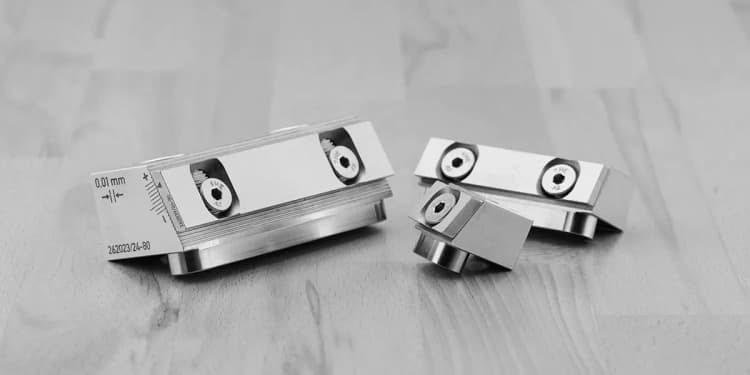
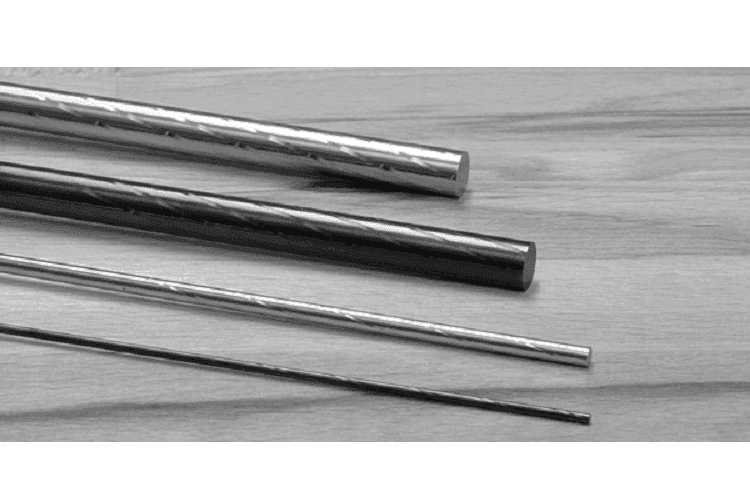
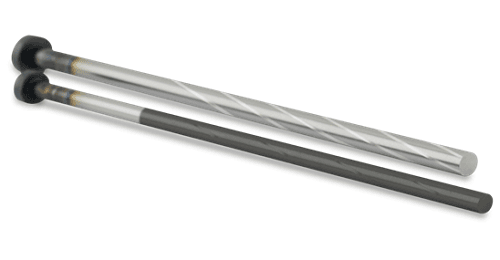
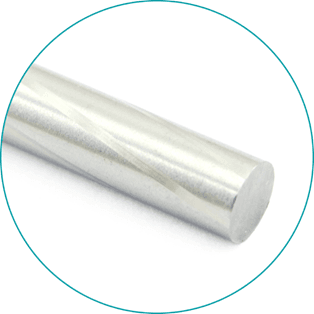
KNARR face față provocării cu o geometrie elicoidală de înaltă precizie care asigură o aerisire fiabilă. „Chiar și în propria noastră producție de matrițe, ne confruntăm în mod repetat cu dificultățile legate de aerisire. Soluțiile disponibile până în prezent au fost toate mai puțin ideale", spune Florian Schneider de la departamentul tehnic de vânzări al KNARR, explicând motivele noii abordări.
Gamă largă de dimensiuni
Ejectorii de aerisire nu sunt disponibili doar în toate diametrele obișnuite, între doi și doisprezece milimetri, ci și în dimensiuni intermediare și până la o lungime standard de 450 mm. În cadrul unor soluții speciale, ejectoarele sunt, de asemenea, fabricate până la o lungime de 750 mm, inclusiv geometria elicoidală. Ca un standard suplimentar față de versiunea călit (300133), KNARR oferă, de asemenea, știftul ejector de aerisire cu un strat de acoperire DLC (300133DLC). Acoperirea robustă DLC nu necesită lubrifiere suplimentară și este deosebit de potrivită în această aplicație pentru a preveni înfundarea geometriei elicoidale.
Abordare optimizată
Datorită geometriei elicoidale și a dispunerii inegale a suprafețelor rezultate, obținem o ghidare semnificativ îmbunătățită a ejectorului în orificiul de racordare și, astfel, o uzură semnificativ mai mică, adaugă Florian Schneider. Pe lângă interschimbabilitatea convenabilă cu știfturile standard, el vede un alt beneficiu major: ,,Datorită fabricării de înaltă precizie, putem garanta adâncimea geometriei elicoidale de 0,02 mm pe întreaga lungime a știftului ejector. Astfel, tăierea la dimensiunea finală fără a crea o bavură sau chiar o prelucrare ulterioară a conturului este posibilă fără nicio problemă’’..