„A circle is a round straight line with a hole in the middle”, Mark Twain
Frezele frontale de tip disc, deseori numite freze de canelare reprezintă de foarte mult timp soluția cea mai eficientă de prelucrare a canalelor de diferite tipuri. În comparație cu frezele monobloc cilindro-frontale, care sunt de asemenea utilizate la prelucrarea canalelor, aceste freze disc, cu așchiere atât pe zone laterale, cât și pe zona frontală au în general diametre substanțial mai mari și pot astfel fi prevăzute cu un număr mai mare de dinți așchietori. Astfel, chiar dacă avansul pe dinte trebuie să fie redus într-o oarecare măsură, avansul liniar crește considerabil și odată cu el și rata de îndepărtare a materialului (MRR – Metal Removal Rate).
În cazul prelucrării canalelor adânci, frezele de tip disc oferă și rigiditate superioară, în comparație cu frezele cilindro-frontale, care au diametre mult mai mici și lungimi mari în consolă. Este un alt factor important în amplificarea eficienței prelucrării și a fiabilității procesului.
Lățimea efectivă a frezei de acest tip determină și lățimea canalului rezultat, așadar un canal poate fi frecvent prelucrat într-o singură trecere.
Frezele tip disc sunt produse atât în varianta indexabilă, cât și în cea monobloc. Prima oferă avantajul înlocuirii muchiilor așchietoare prin simpla înlocuire a plăcuțelor în buzunare și nu prin înlocuirea întregii scule. Aici intervine avantajul reducerii substanțiale a costurilor, mai ales atunci când costul carburii este ridicat.
Recapitulând, principalele avantaje ale frezelor sunt:
eficiență ridicată la prelucrarea canalelor într-o singură trecere;
prelucrare eficientă a canalelor înguste și adânci;
costuri reduse cu sculele atunci când se utilizează varianta indexabilă.
În același timp, utilizarea acestui tip de freze aduce cu sine câteva provocări specifice.
Frezele sunt echipate cu dinți așchietori fie pe o față, fie pe ambele fețe și în același timp așchiază și pe zona cilindrică periferică, spre deosebire de frezele cilindro-frontale, care așchiază în special cu zona cilindrică/periferică. Frezele tip disc combină eficient prelucrarea periferică pentru crearea fundului canalului, cu cea laterală, care realizează unul sau ambii pereți ai canalului.
Condițiile de așchiere în cele două zone, periferică și laterală, sunt diferite, grosimile așchiilor diferă, precum și vitezele de așchiere efective. Aceasta poate duce la încărcări inegale ale dinților și la uzuri neuniforme ale muchiilor așchietoare.
Dinții aflați în zona periferică generează cea mai mare parte a forțelor tangențiale și radiale, în timp ce dinții din zonele laterale produc forțe axiale. Atunci când există dinți pe ambele fețe și sunt angajați simultan, forțele axiale se anulează în mare parte, fiind opuse; în orice caz, nu se echilibrează perfect și nu întotdeauna.
Astfel, rezultanta forțelor așchietoare poate produce devierea laterală a frezei, ducând chiar la deplasarea către unul dintre pereții canalului.
Aceste freze sunt foarte sensibile la eventuale bătăi, în special la cele în direcția axială. Bătăile axiale duc la încărcări inegale ale dinților din zonele laterale, ducând la apariția vibrațiilor și implicit la scăderea durabilității muchiei așchietoare. În același timp, eventualele bătăi radiale contribuie și ele la încărcări neregulate ale dinților periferici. Toate aceste efecte acționând împreună, reduc performanțele frezării, reduc calitatea suprafeței prelucrate, au efect negativ asupra preciziei dimensionale a canalului rezultat.
Mai mult, colțurile așchietoare din toate zonele frezei participă simultan la prelucrarea întregului profil al canalului – zona de fund și zonele laterale. De aceea, aceste mici zone de colț sunt supuse unor încărcări mecanice și termice considerabil superioare celor care apar în restul muchiei așchietoare. Astfel, colțurile devin deseori verigile slabe ale ansamblului, adevărate ,,călcâie ale lui Ahile’’ care limitează valorile parametrilor așchietori.
Trebuie să menționăm și dificultatea evacuării șpanului, în mod special atunci când sunt prelucrate canale înguste; în aceste situații așchiile pot înfunda canalul și pot fi de asemenea antrenate și reașchiate.
O situație asemănătoare poate apărea atunci când se realizează operații de debitare (cu scule tip fierăstrău circular). Este de înțeles că sunt realizate cu lățimi cât mai reduse, care să prelucreze fante cât mai înguste, pentru a economisi material.
În mod natural, un disc cu lățime foarte redusă este mult mai puțin rigid. Pe parcursul debitării și în mod special atunci când piesele prelucrate au gabarit ridicat, scula rămâne în contact cu semifabricatul timp îndelungat. În astfel de condiții temperatura crește, evacuarea așchiilor devine mult mai dificilă, uzura muchiei apare rapid. Răcirea abundentă devine extrem de importantă, o răcire insuficientă înrăutățind extrem de mult situația.
Frezele de canelare tip ,,T’’ pot fi considerate într-o anumită măsură derivate ale frezelor disc. Aici, dificultățile în prelucrare cresc, structura critică a acestei scule fiind gâtul acestora. Caracteristicile geometrice ale gâtului determină în mare măsură rigiditatea frezei, relativ redusă din cauza structurii sale. În situația în care freza realizează suprafețe înclinate, în mod special la realizarea profilelor ,,coadă de rândunică’’, geometria înclinată a dinților periferici amplifică încărcările radiale, reducând mult rigiditatea, atât statică, cât și dinamică.
Necesitatea de a depăși limitările identificate anterior, cu scopul de a îmbunătăți performanțele frezelor de canelare-debitare, definește principalele direcții de dezvoltare ale acestora. Printre abordările tradiționale menționăm utilizarea carburilor avansate și a tehnologiilor moderne de acoperire, optimizarea geometriei așchietoare, acuratețea dimensională a muchiei active și a frezei suport și conceptul optim de realizare a sculei. Avem în vedere aici spațiul dintre dinți care, proiectat corect, asigură evacuarea eficientă, neobstrucționată a așchiilor.
În același timp, producătorii de scule caută în permanență să crească densitatea dinților, să maximizeze durabilitatea, să elimine vibrațiile în prelucrare, să eficientizeze răcirea.
În cazul sculelor indexabile, un accent deosebit se pune pe rigiditatea montării plăcuței în buzunar, pe utilizarea economică a materialelor (în special a carburilor), pe geometria așchietoare – în special a suprafeței de degajare și pe realizarea unui traseu cât mai eficient de răcire prin corpul sculei.
Pe parcursul ultimilor ani, ISCAR a extins mult gama frezelor disc prin introducerea de produse noi și prin îmbunătățirea performanțelor celor existente.
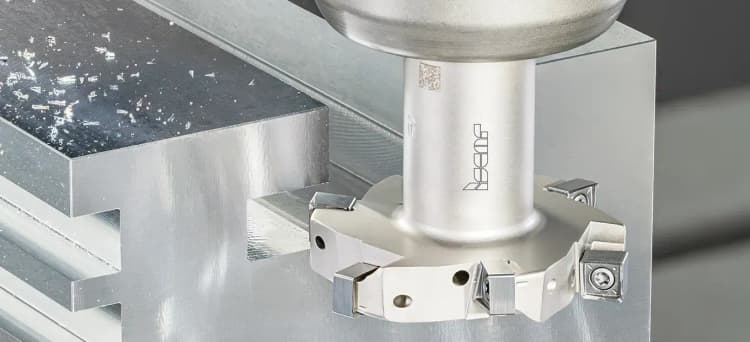
Un exemplu edificator este HELISLOT, o familie de freze indexabile extrem de economică, echipată cu plăcuțe pătrate dublă-față, cu 8 muchii active (4 pe dreapta și 4 pe stânga). În plus, utilizatorul are la dispoziție două mărimi de plăcuță, 09 și 13, iar gama a fost extinsă acum câțiva ani cu plăcuțe mai mici, 06, pentru prelucrarea canalelor sau realizarea de debitări cu lățimea minimă de 7mm. Ulterior, portofoliul a fost completat cu plăcuțe dedicate prelucrărilor aluminiului și a metalelor neferoase (domeniul ISO N). Compatibile cu frezele existente (foto 1), aceste plăcuțe sunt disponibile în 3 mărimi și sunt prevăzute cu muchii rectificate si cu suprafețe de degajare superfinisate pentru a asigura alunecarea și degajarea ușoară a așchiilor și pentru a preveni formarea muchiei false (BUE).
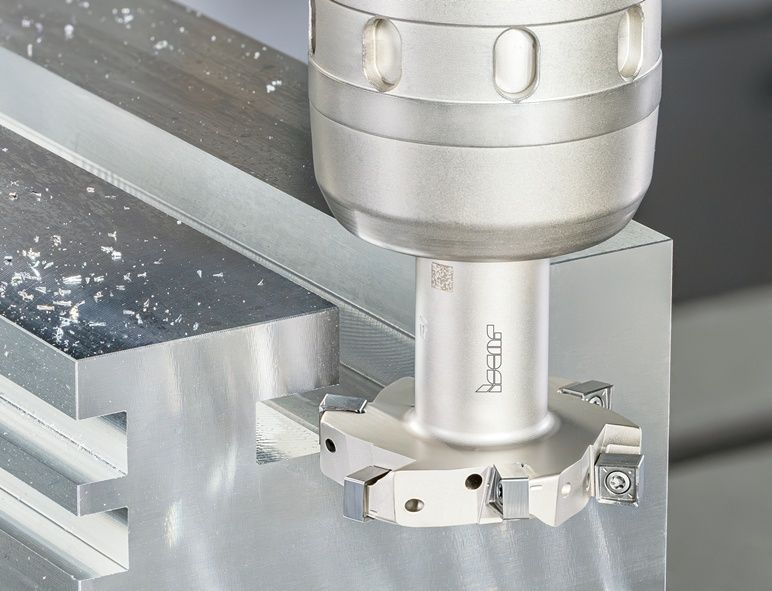
Foto 1
TANGSLOT este o familie ISCAR consacrată de freze de canelare, bazată pe conceptul de montare tangențială a plăcuței în buzunar. Plăcuțele TANGSLOT, foarte economice, pun la dispoziția utilizatorului 4 muchii active, prevăzute cu o geometrie de degajare unică ce optimizează formarea așchiei, reduce forțele așchietoare și puterea consumată. Pe baza acestui concept cu succes în piață, ISCAR a extins semnificativ gama razelor la colț, pentru a se adapta cerințelor clienților.
MULTI-MASTER este o familie extrem de versatilă, bazată pe capete din carbură indexabile, cu adevărat o soluție completă de prelucrare cu freze de diametre relativ reduse. De curând, gamei i-au fost adăugate capete noi pentru prelucrarea profilelor ,,coadă de rândunică’’ în gama diametrală [10.5, 25]mm.
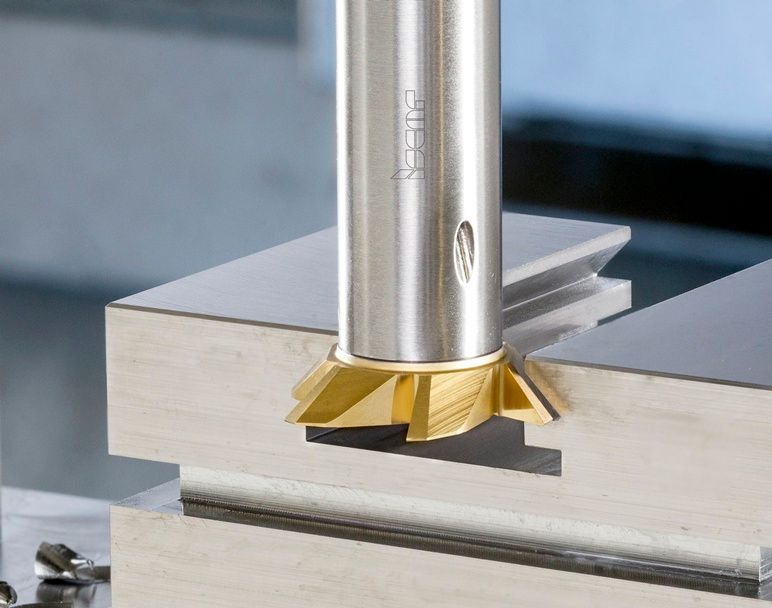
Foto 2
Aceste capete foarte precise sunt echipate cu 6 dinți așchietori, furnizând avansuri foarte ridicate și productivitate amplificată. Sunt proiectate să realizeze profile atât cu unghi de 90°, cât și cu unghi de 120° (foto 2). Prelucrările pot fi realizate în special în oțel, oțel inoxidabil și fontă (domeniile ISO P, M și K). În același timp, capetele pot fi utilizate la prelucrări de șanfrenare prin tragere și la debavurări.
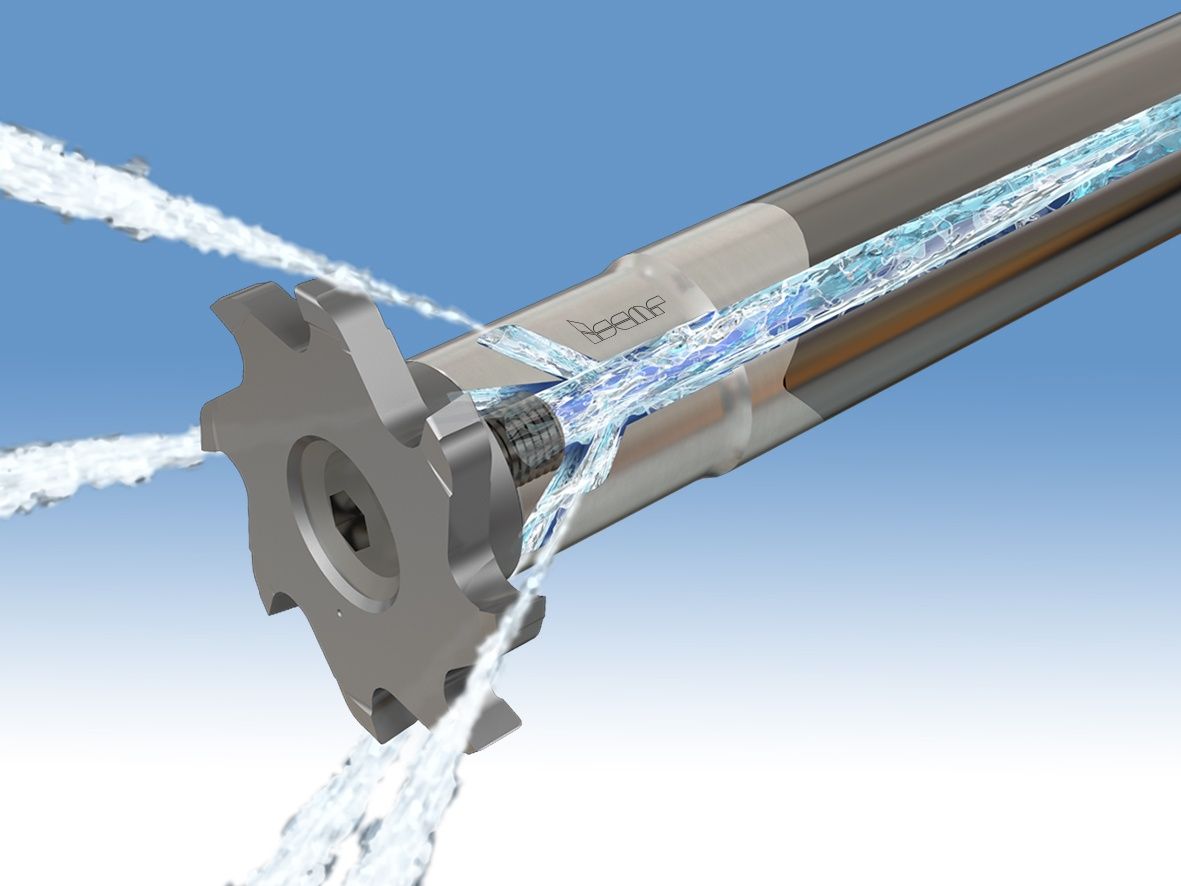
Foto 3
Un alt sistem ISCAR de scule asamblate cu capete monobloc din carbură este T-SLOT. Aici, capul din carbură este centrat precis de o zonă cilindrică de montare și asigurată de un șurub, în timp ce momentul este preluat de o zonă de angrenare specială, bazată pe caneluri. Recent, au fost adăugate gamei cozi-suport cu răcire prin interior (foto 3). Un canal central conduce lichidul de răcire către fiecare dinte al capului de frezare, trimițându-l precis în zona de așchiere. Această soluție îmbunătățește mult răcirea și evacuarea șpanului și amplifică semnificativ durabilitatea capului de frezare.
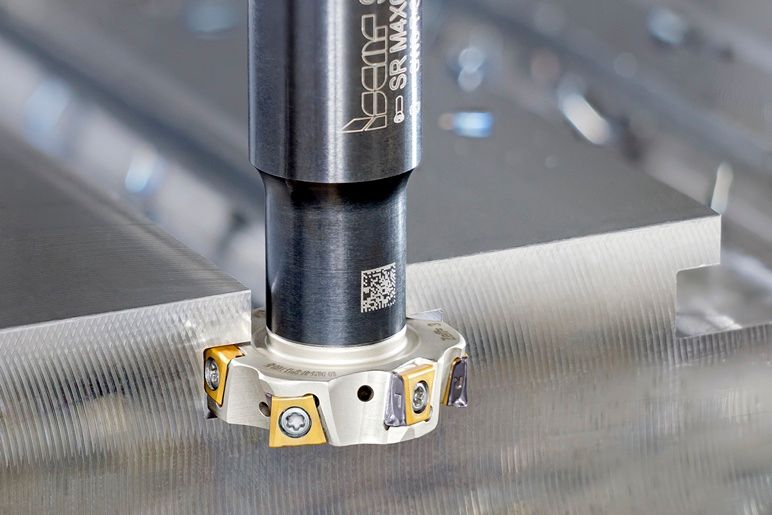
Foto 4
Conexiunea robustă bazată pe caneluri utilizată în sistemul T-SLOT, care asigură ansamblului rezistență la încărcări substanțiale, în special la forțe de încovoiere ridicate caracteristice canelărilor, a fost adoptată și de alte sisteme. TANG-DISC, o nouă familie de freze asamblate, utilizează această conexiune la un concept de freze cu plăcuțe indexabile (foto 4).
Capetele sale indexabile sunt echipate cu plăcuțe tangențiale compacte, definite de un cerc înscris în profilul lor, cu diametru de 5 mm. Plăcuțele au 4 muchii așchietoare, 2 pe dreapta și 2 pe stânga. Aceste scule noi conferă performanțe excepționale în special la prelucrarea componentelor industriale mici, iar plăcuțele lor miniaturale indexabile sunt soluția ideală pentru reducerea costurilor de prelucrare.
Permanenta dezvoltare a frezelor de canelare demonstrează că operațiile eficiente de debitare sau canelare nu depind doar de mărirea vitezelor și a avansurilor. Rigiditatea sculei, echilibrarea forțelor așchietoare, montarea sigură a plăcuțelor în buzunar, evacuarea eficientă a așchiilor și direcționarea precisă a lichidului de răcire sunt deopotrivă importante. Prin combinarea acestor caracteristici cu sistemele economice de capete indexabile, aceste freze moderne reprezintă pentru prelucrători soluțiile ideale de realizare productivă, fiabilă și economică a debitărilor, a canelărilor, a profilelor ,,coadă-de rândunică’’.
Auisaduoiasduioasiodâ
asdklaslk;d klas;dkas
askdj a;lskd ;laskd kas;ldk ;alskd ;laskd;laks;ldk ;