Stim că asigurarea fiabilității echipamentelor reprezintă o prioritate pentru orice companie, iar pentru atingerea acestui obiectiv s-au dezvoltat în timp o serie de procese și metodologii.Printre aceste procese, regăsim RCA (Root Cause Analysis) și RCM (Reliability Centered Maintenance). La o primă vedere, aceste două tehnici par diferite, dar în realitate sunt complementare, iar procesul de „Failure Mapping” poate reprezenta o soluție care combină multiplele avantaje ale celor două procese. Înainte de a rezuma ceea ce înseamnă „Failure Mapping”, vom discuta care sunt punctele forte (strengths) și care sunt punctele slabe (weaknesses) ale celor două procese, RCA și RCM. Pot spune că am identificat acest proces în cadrul unei activități de documentare pentru un studiu de caz RCA și îl consider o abordare inovativă. AUREL MAREȘ Director Tehnic LUDAN ENGINEERING
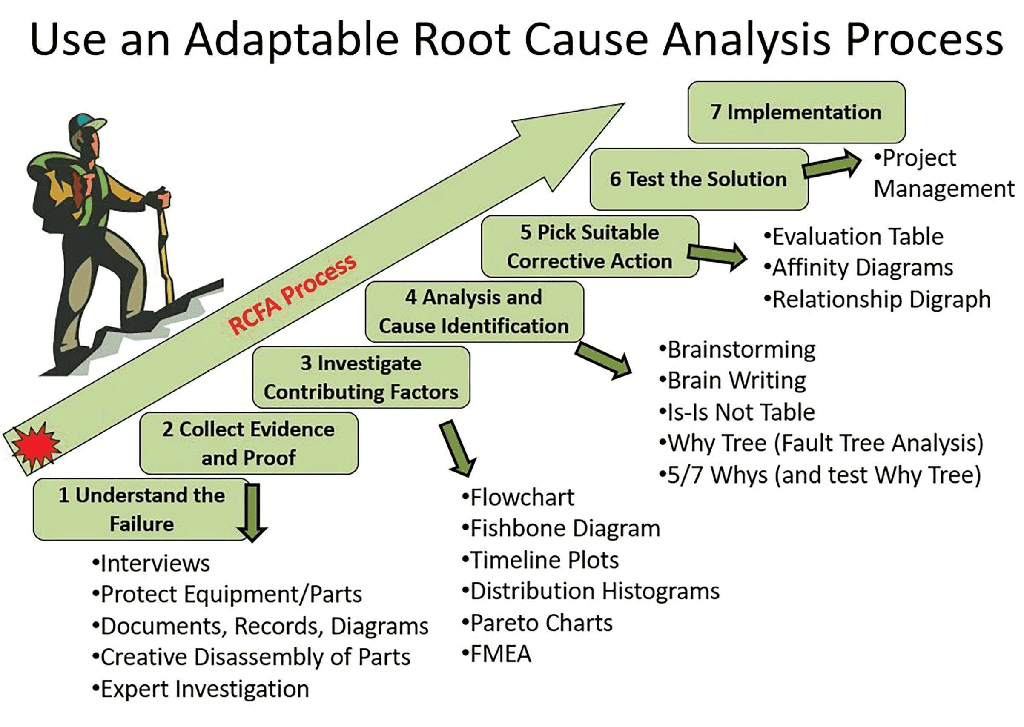
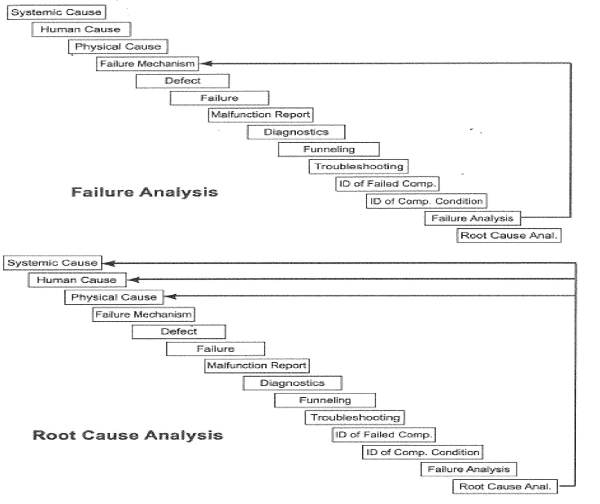
RCA identifică toate cauzele care au condus la „cedarea” unei componente a unui echipament sau proces. RCA este unul dintre instrumentele de bază pentru identificarea cauzei, rădăcină a oricărei defecțiuni și, probabil, singurul instrument care învață personalul non-engineering cu rigoarea și disciplina necesare aplicării unei metode științifice. O reprezentare grafică a acestui proces este în continuare, în figura 1
Este de subliniat aplicabilitatea generală a RCA, dar cea mai mare limitare a acestui proces este că se întâmplă after-the-fact, după ce respectiva cedare și-a semnalat prezența. Soluția este identificată la mult timp după ce defectul s-a instalat și cedarea s-a produs. Se spune că „once the cat is out of the bag, you need to think about dealing with a cat and not a bag”. Din acest motiv, tehnica RCA are de-a face cu pisica și nu cu geanta.
RCM este un mix optim de practici/ strategii de mentenanță programată. Nu trebuie să fie aplicat independent, ci integrat, pentru a profita de punctele forte ale fiecărei strategii. Principalul scop este cel de maximizare a fiabilității echipamentelor tehnologice și optimizarea costurilor de mentenanță pe perioada ciclului de viaţă, în condiții de maximă siguranță și în concordanță cu politicile de business ale companiei.
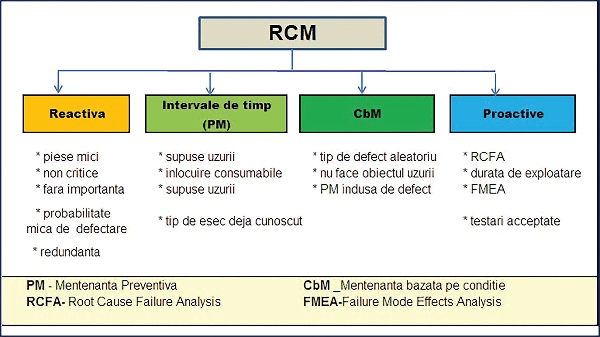
Pe de altă parte, RCM prezintă câteva dezavantaje, iar aici menționăm:
- consum intensiv de timp și resurse;
- dacă sistemul în care se aplică nu beneficiază de îmbunătățiri majore, fiabilitatea rezultată în urmă aplicării RCM este limitată la fiabilitate intrinsecă a acelui sistem;
- în mod identic cu RCA, RCM „is another process that deals with cats rather than bags” și rezultatele apar la o perioadă lungă „after-the-fact”.Este de subliniat că ambele instrumente sunt utile și de mare ajutor, dar ar fi mult mai practic să avem un proces care să transfere linia de demarcație din zona „after-the-fact” în zona „real time” care să ne permită o intervenție înainte să se instaleze cedarea
Este de subliniat că ambele instrumente sunt utile și de mare ajutor, dar ar fi mult mai practic să avem un proces care să transfere linia de demarcație din zona „after-the-fact” în zona „real time” care să ne permită o intervenție înainte să se instaleze cedarea .
În concluzie, privind la aspectele bune și caracteristicele care lipsesc din cadrul celor două procese RCA și RCM, ar fi util să descriem ce trăsături ar trebui să aibă un proces care să satisfacă așteptările discutate mai sus. Acest proces ar trebui să fie:
- inclusiv, să asigure participarea la o scară largă a personalului implicat, să ajute la înțelegerea și la aplicarea metodologiei în relația cu defectele care conduc la cedarea echipamentelor;
- riguros, să ofere rezultate care să permită o cercetare ulterioară minuțioasă;
- să confere un cadru disciplinat, să fie bazat pe un set de reguli clare care să permită participanților indicații precise asupra procesului și să permită o auditare ulterioară, când nu sunt obținute rezultatele scontate;
- să permită investigarea echipamentului imediat ce a apărut un defect sau mecanismul de cedare este încă la lucru;
- să aibă la bază o structură acceptată de organizație în care participanții pot aplica într-o manieră consistentă la tot ce are legătură cu fiabilitatea echipamentelor;
- să fie cuprinzătoare, să includă toate sistemele și echipamentele dintr-o facilitate și nu numai o selecție a acestora.
Și un posibil proces poate fi „FAILURE MAPPING”, iar în continuare o să avem un scurt rezumat al procesului de „FAILURE MAPPING”.
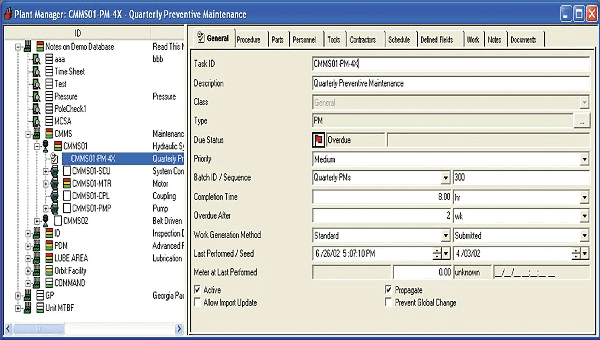
Acest proces presupune în primul rând existența unui program CMMS (Computer Maintenance Management System) solid care să permită înregistrarea tuturor activelor din organizație (o imagine a unui posibil program, mai jos, figura 3), precum și înregistrarea caracteristicilor, defectelor și evidența completă a inspecțiilor/ verificărilor/ reparațiilor efectuate pentru fiecare mașină, component sau subcomponent.
În al doilea rând, fiecare cedare a echipamentului trebuie tratată/ analizată după modelul grafic următor, figura 4.
Cu siguranță, într-o perioadă de maximum doi ani după implementarea unui astfel de sistem, vor fi colectate informații suficiente în sistemul descris mai sus, astfel încât orice deranjament al unui echipament să poată fi identificat, iar cauza defectării acestuia să fie localizată cu o maximă acuratețe, respectiv decizia de remediere să fie luată cu toate informațiile disponibile și să ofere o decizie/rezolvare rapidă. Un posibil work flow este prezentat în continuare, în figura 5, iar tab-ul de Work Order History are o contribuție majoră în cadrul procesului de „FAILURE MAPPING”
.De asemenea, este important ca în sistemul CMMS existent înregistrările/intrările să fie efectuate cu termeni clari și să fie evitată duplicitatea denumirilor defectelor, mecanismelor de cedare, descrierea simptomelor, astfel încât să existe o hartă (și de aici și denumirea de „failure mapping”) cât mai completă de la apariția primului simptom al defectului/cedării și până la instalarea acestuia. În acest mod, se poate identifica orice situație care se poate repeta și este posibilă luarea tuturor măsurilor cât mai devreme posibil și cu minimizarea consecințelor care pot decurge de aici.
.Cu siguranță, toate informațiile prezentate aici oferă doar o scurtă trecere în revistă a procesului de „FAILURE MAPPING”, iar cititorul interesat poate afla toate informațiile în cartea cu același nume.
Bibliografie Failure Mapping Book, by Daniel T. Daley, PE, CMRP