În cadrul proiectului ,,Creșterea inovării în cadrul Etanșări Grafex SRL în metode și tehnologii avansate de producție”, finanțat prin Programul Operațional Regional (POR 2014-2020), Axa Prioritară 1, Promovarea transferului tehnologic, Prioritatea de investiții 1.1, Obiectivul specific 1.2 – Creșterea inovării în companii prin sprijinirea abordărilor multisectoriale rezultate în urma implementării inițiativei „Regiuni mai puțin dezvoltate” în România.

Operațiunea 1.2 - Creșterea inovării în companii prin sprijinirea abordărilor multisectoriale rezultate în urma implementării inițiativei „Regiuni mai puțin dezvoltate” în România a avut în Vedere dezvoltarea unui model conceptual inovativ pentru un regim tehnologic de fabricare și control al garniturilor înfășurate spiral cu compresiune controlată.
Domeniul etanșărilor este unul de maximă importanță raportat la rolul pe care o garnitură, de exemplu, îl joacă în cadrul unui echipament industrial. Alegerea corectă a garniturii asigură funcționarea în parametrii optimi a întregului echipament, evitând costuri inutile legate de performanța producției, siguranța funcționării și probleme de mediu.
Prima revoluție industrială, motorul cu ardere externă (locomotiva cu abur) a dus la creșterea cererii de echipamente eficiente. Cazanul generator de abur inventat în 1867 a pus în evidență rolul etanșărilor la îmbinările cu flanșă-garnitură – prezoane, în reducerea pierderilor de energie.
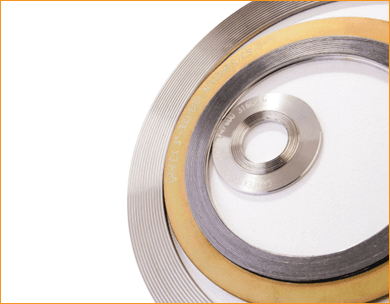
În anul 1898, inginerul austriac Richard Klinger a inventat placa de etanșare CAF – Compresed Asbestos Fibre care pe parcursul a cel puțin 75 ani a fost principalul material pentru execuția garnitu- rilor de etanșare la astfel de îmbinări. În anul 1912 firma Flexitallic Gasket Company a brevetat garnitura înfășurată spiral. Până în anii 1980 acest tip de garnitură a suferit numeroase îmbunătățiri. Odată cu interzicerea azbestului, în această perioadă, s-a dovedit că acest tip de garnituri, cu material de umplutură grafit expandat, este cel mai eficient. În următoarele decenii garniturile înfășurate spiral au devenit comune tuturor domeniilor industriale și cu precădere pentru condițiile critice din industria energetică clasică și nucleară, rafinării, chimie – petrochimie etc.
Problemele de mediu determinate de activitatea industrială din ultimele două secole, accentuate în perioada actuală prin schimbările climatice dramati- ce, au impus, în Europa, Directiva 2008/1/CE (IPPC) inclusă, ulterior, în Directiva 2010/75/UE. Astfel, pentru domeniul îmbinărilor cu flanșă-garnitură – prezoane acestea au avut ca rezultat elaborarea unei noi teorii și, pe baza acesteia, stabilirea noilor parametri ai garniturilor (EN 13555) și a unei metode noi de calcul a îmbinării (EN 1591-1).
Ipoteza fundamentală a acestor noi concepții este aceea că la orice îmbinare cu flanșa funcționarea are loc la o anumită rată a scurgerilor. Ratele admisibile ale scurgerilor, pentru domeniile industriale clasice (energetică, rafinării, chimie – petrochimie etc.) sunt reglementate (VDI, EPA). Industria energetică nucleară are cerințe de rată a scugerilor mult mai severe. Acest lucru se poate realiza numai printr-un control strict al parametrilor garniturilor și pe stabilitatea acestora în fabricație.
Controlul acestor caracteristici se face pe baza curbelor de încărcare la compresiune și revenire elastică (forță – deformație). Cerințele sunt deosebit de stricte și severe, cu limite ale deformării sub 0,05mm.
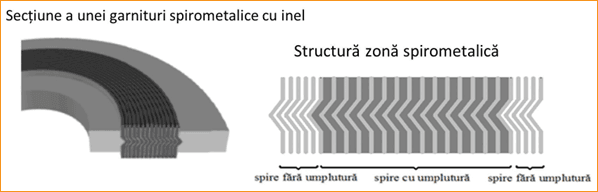
Garniturile semimetalice de tip spirometalic funcționează prin comprimarea axială a înfășurării, ceea ce are ca rezultat deformarea plastică a materialului de umplutură de pe fețele de etanșare. Profilul optimizat al benzii metalice asigură o revenire elastică, funcție vitală pentru a putea menține etanșarea pe un ansamblu cu prezoane.
Proiectul a avut în vedere dezvoltarea unui model matematic care să permită dezvoltarea unui regim tehnologic de fabricare și control foarte precis al garniturilor înfășurate spiral cu compresiune controlată.
În cazul garniturilor spirometalice cu compresiune controlată, spre deosebire de garniturile spirometalice clasice, plecând de la nivelul de etanșeitate necesar și de la specificațiile echipamentului, se proiectează parametrii funcționali pe care garnitura spirometalică trebuie să îi îndeplinească și apoi condițiile specifice de fabricare ai fiecărei garnituri în parte.
Cercetările științifice documentare și analizele fizice ale unor ganituri standard cu privire la stabilirea factorilor care ar putea influența conjuncția forță-deformație au identificat numeroase variabile care țin de: construcția garniturii, parametrii de producție și proces, caracteristici ale materiei prime utilizate. În urma aprofundării cercetărilor teoretice numărul variabilelor care influențează comportarea garniturii a fost restrâns la trei variabile ca fiind definitorii: spirele metalice fără umplutură la interiorul garniturii, spirele metalice fără umplutură la exteriorul garniturii și forța pe rola de formare.
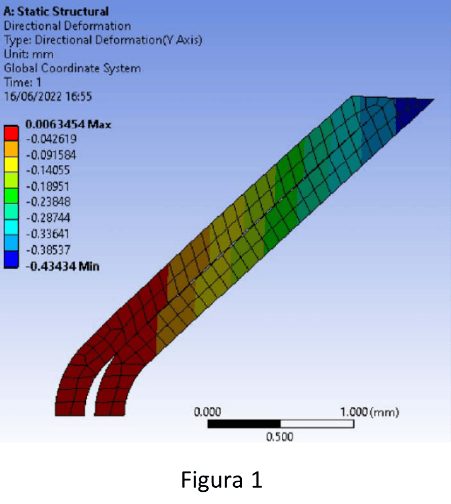
În analiza teoretică a comportării spirei metalice la încercarea de compresiune, s-au realizat numeroase modele geometrice, pentru simularea cât mai complexă a tuturor tipurilor constructive și determinarea rigidității (figura 1).
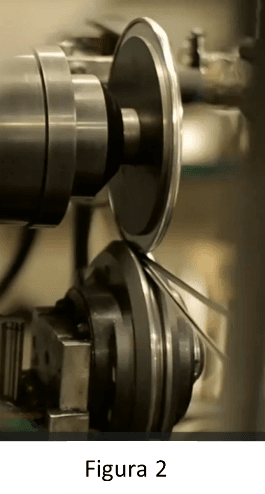
Formarea garniturii înfășurată spiral se realizează cu ajutorul unei role de presare care acționează cu o forță de presare prescrisă (figura 2). Efectul forței de presare conduce la un ansamblu de tip material compozit, ale cărei caracteristici vor fi dependente de cele ale materialului spirei metalice și ale materialului de umplutură. Pentru cazul materialului de umplutură grafit expandat, forța de presare va conduce la modificări ale densității acestuia și în consecință, a caracteristicilor mecanice.
Astfel, în urma simulărilor și modelărilor efectute s-a concluzionat că principala caracteristică mecanică definitorie pentru crearea modelului matematic este modulul de elasticitate longitudinal.
Modulul de elasticitate al garniturilor, la descărcare, se determină experimental conform SR EN 13555. Dezvoltarea modelului matematic are la bază considerarea că toate elementele componente sunt montate în paralel, rigiditatea ansamblului obținându-se prin însumarea rigidităților elementelor componente.
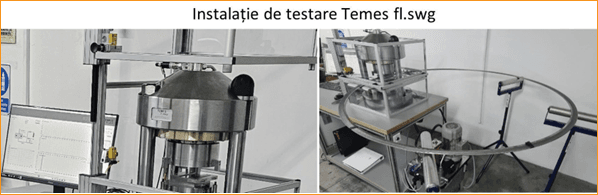
Parametrii tehnologici rezultați în urma aplicării modelului matematic dezvoltat, pentru o compresiune țintă, au fost utilizați pentru fabricarea unui lot ,,0” de garnituri, pentru care ulterior au fost determinate experimental curbele forță-deformație. Ca urmare a suprapunerii datelor experimentale cu cele teoretice, modelul matematic dezvoltat a fost validat.
Dezvoltarea acestui model matematic aduce îmbunătățiri substanțiale în stabilirea parametrilor regimului tehnologic de fabricare și control al garniturilor înfășurate spiral destinate domeniilor cu cerințe foarte stricte, cum este cel nuclear.
Despre Etanşări Grafex
Etanșări Grafex este o companie românească privată, producătoare de materiale și garnituri de etanșare non-azbest pentru toate aplicațiile, de la cele mai simple până la cele din industria nucleară. Din 1996 dezvoltarea companiei se bazează pe cunoștințele și experiența în acest domeniu, precum și pe preocuparea permanentă pentru fabricarea unor produse individualizate, conforme cerințelor și potrivite aplicației. Etanșări Grafex este prima companie de profil din România membră a European Sealing Association. Află mai multe la www.grafex.ro.