În ultimii ani, atitudinile producătorilor cu privire la sustenabilitate s-au schimbat foarte mult. Cercetările efectuate de Schneider Electric şi Omdia au demonstrat că 49% dintre companiile producătoare se aşteaptă la performanţă îmbunătăţită şi reducerea costurilor atunci când investesc în sustenabilitate. Însă, în timp ce conversaţia pe tema sustenabilităţii procesului de prelucrare se axează, de regulă, pe soluţii Industria 4.0, companiile nu trebuie să treacă cu vederea rolul semnificativ pe care îl pot juca mașinile-unelte și sculele, precum frezele cilindro-frontale din carbură monobloc cu strat de acoperire. În articolul de față, Anders Micski, Manager Departamentul Calităţi şi Tehnologie pentru scule monobloc circulare (Solid Round Tools - SRT) din cadrul companiei Sandvik Coromant, explică modul în care un strat de acoperire avansat al sculei poate susţine un proces de prelucrare mai sustenabil.
Acum atelierele mecanice realizează că o strategie de sustenabilitate corespunzătoare reprezintă diferenţa dintre succes şi eşec — în special în ceea ce priveşte provocările constante cu care se confruntă în prezent lanţul de aprovizionare, lipsa de materiale, dar şi de cunoştinţe şi competenţe. Cu toate acestea, există obstacole care stau în calea implementării unui proces de prelucrare mai sustenabil. Aproape o treime din producătorii de top interogaţi de Schneider Electric şi Omdia au afirmat că activele istorice ale organizaţiilor lor şi infrastructura reprezintă un obstacol în calea unei abordări ecologice. 27% dintre aceştia au afirmat că costul sau bugetul reprezintă un obstacol important, iar 19% au menţionat provocarea prezentată de schimbarea de mentalitate, sau riscul de schimbare a proceselor existente.
Ca soluţie pentru aceste obstacole, producătorii trebuie să ia în considerare avantajele semnificative ale unor maşini-unelte mai bune în ceea ce priveşte sustenabilitatea producţiei. Durabilitatea mai mare a sculei poate garanta, cu siguranţă, sustenabilitatea prezintă câteva alte avantaje, inclusiv reducerea numărului de scule necesare într-un proces de producţie şi reducerea necesităţii înlocuirilor costisitoare ale sculelor. Un alt avantaj al sculelor durabile este capacitatea lor de a fabrica produse mai versatile, din două motive. În primul rând, o sculă cu durată mai mare de viaţă poate fi utilizată pentru un număr mai mare de cicluri de producţie înainte de a fi necesară înlocuirea sau servisarea acesteia. În al doilea rând, datorită durabilităţii mai mari a sculei, aceasta îşi menţine precizia şi performanţa pentru o perioadă îndelungată, ceea ce determină calitate îmbunătăţită şi consecvenţa produselor fabricate.
Acest lucru nu înseamnă că obţinerea unui avantaj competitiv nu este o provocare. Pe de o parte, s-a dovedit că reducerea costurilor prin utilizarea sculelor potrivite şi optimizarea strategiilor au contribuit la minimizarea semnificativă a timpilor de prelucrare şi la extinderea durabilităţii sculei de până la două ori sau mai mult. Pe de altă parte, cercetarea şi dezvoltarea perpetuă în ceea ce priveşte provocările cu care se confruntă atelierele mecanice în prezent sunt esenţiale pentru garantarea faptului că sculele sunt pregătite din punct de vedere tehnologic şi că se ridică la nivelul aşteptărilor.
Diferite tipuri de uzură
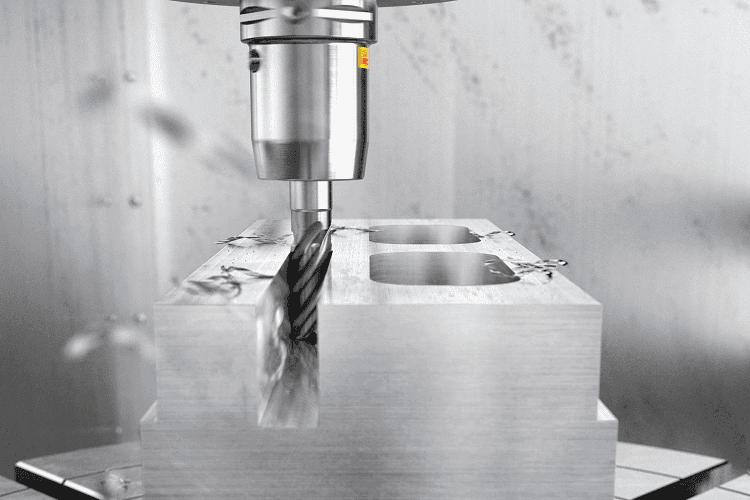
Să ne concentrăm asupra frezelor cilindro-frontale din carbură monobloc. Există câţiva factori care influenţează durabilitatea frezelor, precum dife-ritele tipuri de uzură, inclusiv uzura prin formarea de cratere şi uzura flancului, şi ciupirea muchiei aşchietoare care este adesea un rezultat al vibraţiilor apărute la piesa de prelucrat sau maşina-unealtă.
Anumite aspecte legate de designul unei freze cilindro-frontale afectează rezistenţa la uzură a acesteia, inclusiv substratul, stratul de acoperire şi geometria sculei. Geometria afectează în special funcţionalitatea sculei — aşa cum este declarat în raportul intitulat Studiu privind durabilitatea sculei şi mecanismele de defectare ale acesteia realizat de Institutul de Tehnologie şi Ştiinţă Kamala (Kamala Institute of Technology & Science - KITS) din India: „Geometria sculei influenţează într-o măsură semnificativă durabilitatea acesteia, unghiurile de aşezare şi degajare având un rol important în acest sens.” În plus, alegerea materialului sau a calităţii unei scule poate afecta semnificativ viteza sau avansul în procesele de prelucrare, influenţând factori precum rezistenţa la uzură a sculei, duritatea sculei, rezistenţa la căldură, frecarea şi debitul de aşchii.
Departamentul Calităţi şi tehnologie al companiei Sandvik Coromant, care face parte din unitatea comercială pentru scule monobloc circulare (BU SRT), cercetează în permanenţă aceşti factori pentru a găsi modalităţi noi de a îmbunătăţi durabilitatea sculei. Echipa colaborează cu un alt departament din cadrul diviziei de Cercetare şi dezvoltare a companiei Sandvik Coromant, care se axează pe dezvoltarea unor acoperiri ale sculei prin depunere fizică din vapori (PVD). PVD este un proces prin care stratul de acoperire este depus pe suprafaţa sculei, pentru a-i spori rezistenţa şi funcţionalitatea, dar mai ales durabilitatea.
Pentru a explora noi oportunităţi de extindere a durabilităţii sculei, departamentele Calităţi şi tehnologie şi PVD au decis să-şi focalizeze cercetarea pe influenţa straturilor de acoperire PVD, excluzând alţi factori precum substratul şi geometria. Cercetarea realizată de Sandvik Coromant s-a bazat pe informaţii primite de la clienţi, al căror feedback a ajutat inginerii companiei Sandvik Coromant să îmbunătăţească şi mai mult proprietăţile stratului de acoperire PVD.
Ca rezultat al acestei cercetări, au fost create soluţii de acoperire noi pentru a se obţine mai multe îmbunătăţiri în legătură cu durabilitatea sculei şi, prin urmare, pentru a se spori performanţa sculei în sine. Acestea includ o soluţie pentru ISO-P şi o alta pentru ISO-M.
Acoperire nouă
Procesul continuu de cercetare şi dezvoltare al companiei Sandvik Coromant a culminat cu dezvoltarea unei game noi de straturi de acoperire pentru freze cilindro-frontale din carbură monobloc. Cea mai nouă gamă include straturi de acoperire Zertivo™ 2.0 care combină productivitatea de clasă mondială cu o viteză excepţională de îndepărtare a metalului şi cel mai avansat nivel posibil de siguranţă a procesului. Acest lucru permite ex-ploatarea întregului potenţial al calităţii. Calitatea de frezare Zertivo™ oferă o muchie aşchietoare foarte rezistentă. Acest substrat dur şi stratul de acoperire optimizat fac faţă cu eficienţă la ciupirea muchiei aşchietoare şi crăpăturile care pot apărea în condiţii de prelucrare dificile.
Frezare fiabilă
Stratul de acoperire Zertivo™ 2.0 este unic, fiind conceput special pentru a fi utilizat cu frezele cilindro-frontale monobloc CoroMill® Plura HD pentru degroşarea de regim greu a oţelului şi oţelului inoxidabil cu două calităţi noi pentru ISO-P şi ISO-M. CoroMill® Plura este o gamă de freze cilindro-frontale din carbură monobloc de înaltă calitate care oferă soluţii de frezare productive, eficiente şi perfect fiabile.
CoroMill® Plura HD este prima opţiune oferită de Sandvik Coromant în ceea ce priveşte soluţiile pentru aplicaţii dificile în oţel şi oţel inoxidabil (ISO-P şi ISO-M), asigurând procese sigure şi eficiente de prelucrare cu frezele cilindro-frontale monobloc. Datorită noilor calităţi acoperite cu Zertivo™ 2.0, durabilitatea sculei, siguranţa procesului şi productivitatea sunt îmbunătăţite şi mai mult. Noile calităţi permit recomandări cu 30% mai mari privind viteza de aşchiere în cazul domeniilor de aplicare principale ISO P şi ISO M, precum şi al materialelor ISO K şi ISO S, din cauza formei de canal optimizate, ceea ce permite evacuarea eficientă a aşchiilor.
Prezentând scule pentru degroşare dificilă şi finisare, CoroMill Plura® poate fi utilizată pentru diverse aplicaţii şi materiale, inclusiv materiale dificil de prelucrat şi oţeluri foarte dure, cu o duritate Rockwell de până la 63 (HRc). Calităţile concepute pentru prelucrarea oţelului inoxidabil sunt disponibile în două variante: una cu lichid de răcire intern pentru controlul îmbunătăţit al temperaturii şi un debit de aşchii optimizat, şi una fără lichid de răcire intern.
Testări de performanţă
Freza CoroMill® Plura HD optimizată cu Zertivo™ 2.0 a fost supusă multor teste de performanţă şi comparată cu freze cilindro-frontale din carbură monobloc ale concurenţilor. Un test a presupus prelucrarea unei piese SS1672 (C45) 160 HB ISO-P, iar un alt test a presupus prelucrarea unei piese 1.4404 (316L) ISO-M.
Piesa de prelucrat ISO-M a fost supusă frezării de canale, caz în care sculele au fost rulate la următorii parametri: o viteză de aşchiere (Vc) de 90 m/min, un avans pe dinte (fz) de 0,05 mm/dinte, o adâncime de aşchiere radială (ae) de 10 mm şi o adâncime de aşchiere axială (ap) de 5 mm. CoroMill® Plura HD a prezentat o creştere de 65% a durabilităţii sculei. Piesa de prelucrat ISO-P a fost supusă frezării uscate de colţ cu următorii parametri de aşchiere: Vc de 235 m/min, fz de 0,1 mm/dinte, ae de 7,5 mm şi ap de = 5 mm. Pentru acest proces, CoroMill® Plura HD a prezentat o creştere de 150% a durabilităţii sculei în comparaţie cu scula concurenţei.
Sandvik Coromant recomandă utilizarea CoroMill® Plura HD şi Zertivo™ 2.0 în industria ingineriei generale, industria construcţiilor de maşini, în cazul prelucrării oţelului inoxidabil şi al oţelului. Pe viitor, inginerii Sandvik Coromant specializaţi în maşini-unelte şi cercetare şi dezvoltare intenţionează să extindă gama de straturi de acoperire Zertivo™ 2.0 pentru întreaga linie de produse. Astfel se așteaptă ca stratul de acoperire să ajute clienţii să obţină o performanţă îmbunătăţită şi costuri reduse, pe măsură ce abordarea unui proces de prelucrare sustenabil în rândul producătorilor continuă.
Pentru a afla mai multe despre modul în care freza cilindro-frontală din carbură monobloc CoroMill® Plura HD de la Sandvik Coromant, optimizată cu strat de acoperire Zertivo™ 2.0, oferă avantaje în ceea ce priveşte durabilitatea sculei, accesaţi site-ul web.