În această perioadă dificilă, în care preţurile energiei şi materiei prime au explodat, este extrem de important de menţinut la un nivel rezonabil măcar acele costuri de producţie asupra cărora putem avea un control.
Pentru producătorii din domeniul prelucrării tablei şi care folosesc în procesul de producţie maşini de ştanţat CNC, vom încerca să detaliem în cele ce urmează câteva astfel de metode de reducere a costurilor, fără a periclita însă în niciun fel calitatea.
Reducerea costurilor prin eliminarea operaţiilor secundare ce implică timp şi forţă de muncă suplimentară, prin executarea direct pe mașinile de ștanţat CNC (în aceeaşi prindere) a unor operaţii executate uzual ulterior, utilizând sculele speciale și forming dedicate. Câteva exemple de astfel de operaţii executate pe maşinile de ştantat CNC:
- Debavurarea muchiilor cu ajutorul sculelor de debavurare cu bilă pentru maşini de ştanţat CNC (se elimină astfel manopera ulterioară sau timpul pe utilaje dedicate);
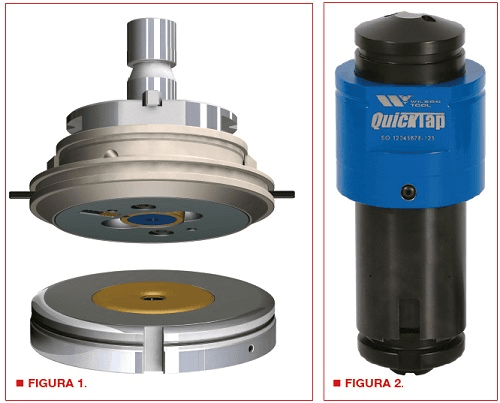
- Sculele de filetat ce permit executarea direct pe maşina de ştanţat CNC a filetelor, evitându-se faza intermediară a trimiterii piesei la o maşină dedicată de filetat. Sculele de filetat sunt disponibile atât pentru maşini CNC compatibile Trumpf® (figura 1) cât şi pentru cele cu turelă (Thick Turret – figura 2);
- Scule tip Opti-Bend ce fac mici îndoiri pe maşina de ştanţat (max 50 mm lungime, max 25 mm înalţime), evitându-se ocuparea ulterioară a abkantului cu îndoiri mici, dar consumatoare de timp;
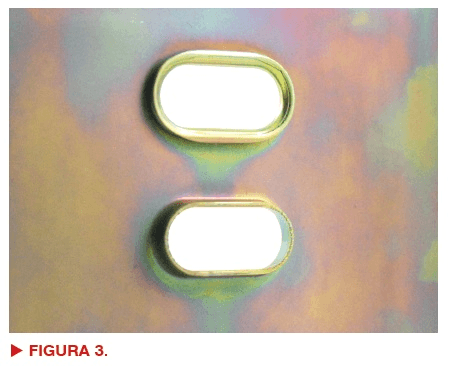
Executarea pe maşina de ştanţat a unor deformări în tablă ce elimină necesitatea unor organe de asamblare montate ulterior (găuri extrudate filetate ce elimină necesitatea unor piuliţe încastrate, deformări în care se înfiletează şuruburi auto-filetante etc). Găurile extrudate pot avea şi alte aplicaţii în afară de filetare, de exemplu cele executate cu scule tip Rollover Form (gaură extrudată cu muchie roluită) utilizate pentru trecerea unor cabluri şi la care se evită tăierea/deterioarea cablului datorită muchiei roluite, eliminând necesitatea montării unui manşon de protecţie – figura 3);
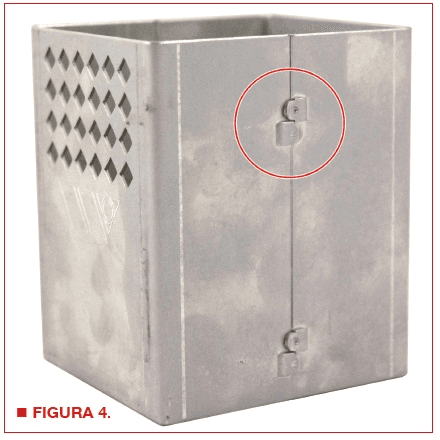
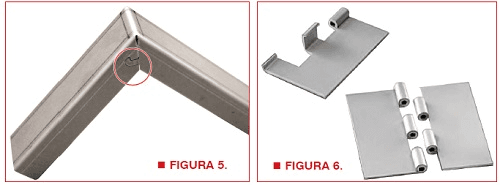
- Scule de asamblare rapidă cum ar fi scule tip Zip TECH pentru maşini de ştanţat CNC ce permit asamblarea rapidă şi înlocuirea operaţiilor de sudură+polizare ulterioară (figura 4) sau sculele tip Corner Lock ce rigidizeză colţurile îndoite la reperele din tablă subţire (figura 5);
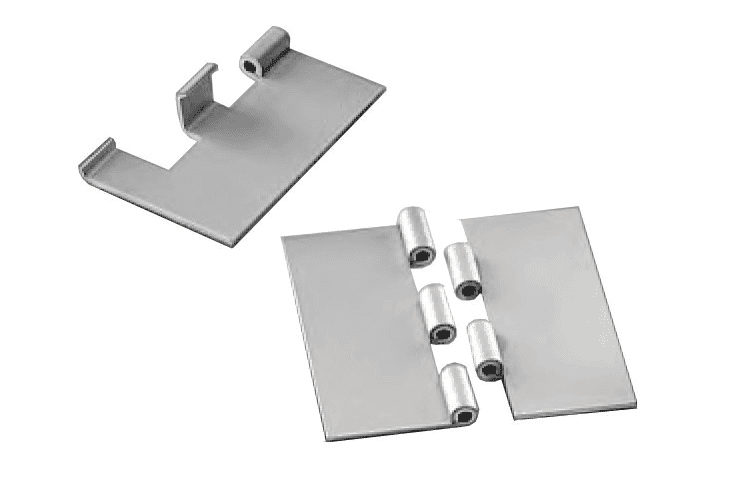
- Eliminarea necesităţii montării ulterioare a unor balamale (de exemplu la repere gen ,,uşi de dulap vestiar” etc.) prin formarea direct pe piesă a balamalelor (cu scule tip Hinge Tool - figura 6 );
- Execuţia direct pe maşina de ştanţat a locaşului pentru capul şuruburilor cu cap înecat (operaţia de zencuire), acolo unde se utilizează astfel de şuruburi;
- Formarea direct pe maşina de ştanţat a diverselor cleme de agăţare şi opritori folosind scule speciale tip Lance & Form, Bridge etc.;
- Marcarea/trasarea cu precizie pe maşina de ştanţat (cu scule tip ,,marking”) a semnelor necesare la operaţii ulterioare – de exemplu poziţiile unde se vor suda alte componente. Similare sunt şi sculele tip ,,Sheet stopping” care fac prin deformare un opritor pentru poziţionare a două piese în vederea sudurii.
Reducerea costurilor prin folosirea sculelor ce au durata de viaţă mărită:
a) Creşterea duratei de viaţă prin creşterea lungimii posibil de ascuţit. Un exemplu aici ar fi poansoanele stil 2-4-1 pentru maşini de ştanţat Trumpf® ce permit 3 mm în plus ascuţire, matriţele GL pentru maşini Trumpf care au ascuţire maximă de 2.5 mm (faţă de 1.0 mm cele standard) sau sistemele de scule HP și HPX pentru maşini de ştanţat Thick Turret ce permit de asemeni ascuţiri duble până la triple faţă de sistemele clasice de scule.
b) Creşterea duratei de viaţă prin acoperiri specifice aplicaţiilor, aşa cum este procedeul de acoperire ,,Optima”® care are rezultate deosebite în special la ştanţarea materialelor dure gen inox sau acoperirile Wear-Beater/Slip-Max pentru ştanţarea aluminiului (unde preîntâmpină distrugerea muchiei poansonului prin reducerea fenomenului de ,,depunere pe tăiş”). Oţelurile speciale de scule gen ,,Ultima”® (pulberi sinterizate) dau de asemeni rezultate bune în creşterea duratei de viaţă.
Utilizarea tehnologiilor de scule ce reduc/elimină posibilitatea operatorului de a greşi, folosind scule ce au fost proiectate conform conceptului ,,Poka-Yoke”. Astfel, la sistemul de scule 2-4-1 pentru maşini Trumpf®, este eliminată necesitatea reglării poansoanelor non-rotund în inelul de fixare, operaţie care pe lângă timpul suplimentar duce uneori la erori care conduc la uzuri premature ale sculelor (sau chiar la distrugerea acestora).
Reducerea costurilor prin micşorarea grosimii necesare de tablă la repere, prin creşterea rigidităţii acestora – de exemplu cu ajutorul sculelor de nervurare (ce pot fi de tip progresiv pas cu pas sau cu role).
Reducerea timpilor de schimbare şi reglaj a sculelor folosind de exemplu sistemele de scule Thick Turret tip Wilson HP sau HPX cu reglaj rapid la lungime prin simpla rotaţie/click sau a sistemelor de scule cu insert detaşabil tip EXP.
Funcţie de aplicaţiile d-voastră, SM TECH vă stă la dispoziţie cu soluţii tehnice şi consultanţă pentru alegerea sistemului potrivit de scule pentru maşina de ştanţat CNC, în vederea prelucrării cu productivitate mărită şi costuri minime a reperelor d-voastră.