Centrele de prelucrare verticale și orizontale se confruntă cu o varietate de cerințe diferite. Selectarea unui rulment pentru arborele principal, configurat pentru a răspunde acestor cerințe, ajută la îmbunătățirea productivității și performanței.
Nu cu mult timp în urmă fabricile producătoare de transmisii sau de motoare pentru industria auto aveau în dotare mai multe mașini-unelte, fiecare din acestea fiind dedicată unui set specific și limitat de operaţii de prelucrare. Această colecţie de mașini-unelte dedicate a fost configurată și amplasată într-o linie de transfer și prelucrare, în care fiecare semifabricat era lansat pe fluxul de fabricaţie, iar fiecare mașină-unealtă efectua un set restrâns de operaţii de frezare, găurire sau filetare, denumit ciclu de funcţionare, transformând semifabricatul într-o piesă finită. Rulmenţii arborelui principal din fiecare mașină-unealtă au fost optimizaţi pentru acel ciclu specific de funcţionare.
Dar vremurile s-au schimbat, la fel și aspectul unei fabrici tipice din industria auto. Fabricile din ziua de azi au înlocuit liniile de transfer cu centre de prelucrare flexibile cu CNC, pentru a spori eficienţa pentru volume de piese mai mici și schimbării mai frecvente a tipului de piese fabricate. Aceste mașini-unelte cu CNC sunt mașini de frezat cu trei până la nouă axe de prelucrare (de obicei, cinci axe), care utilizează sisteme automate de schimbare a sculelor, magazii de scule, platouri tip carusel și sisteme robotizate de manipulare a pieselor de prelucrat, pentru a executa o multitudine de operaţiuni, reducând timpul de derulare a unui ciclu de funcţionare și asigurând derularea de operaţiuni eficiente în fabricile din întreaga lume.
Dar, în lumea prelucrării prin așchiere, sarcinile de lucru diferite au cerinţe diferite. Multe dintre aceste operaţii de așchiere și materii prime diferite au cerinţe diametral opuse de la arborele principal al mașinii de frezat și, prin urmare, de la rulmenţii arborelui principal. Materiile prime prelucrate pot varia, de la fontă și oţeluri înalt aliate, la aliaje de aluminiu, titan și nichel. Materia primă, împreună cu operaţia de așchiere, dictează încărcările și vitezele care trebuie aplicate, cu implicaţii suplimentare asupra alegerii rulmentului de arbore principal.
Puţine piese componente afectează perfor-manţa generală a centrului de prelucrare la fel de profund ca rulmenţii arborelui principal. Rulmenţii definesc viteza, capacitatea de încărcare, precizia și rigiditatea. Rulmenţii contribuie la temperatura de funcţionare a arborelui principal, la vibraţii și la zgomot în timpul funcţionării. Mașinile-unelte trebuie sa fie extrem de precise, fiabile si capabile de un nivel ridicat de productivitate. Nivelul de precizie al unui rulment are o influenţă majoră asupra capacităţii utilajului de a executa sarcinile specifice, într-un mediu de producţie. Atunci când rulmenţii încetează să funcţioneze așa cum era prevăzut, întreaga mașină-unealtă este oprită pentru reparaţii.
Performanţa optimă depinde în mare măsură de alegerea rulmentului corespunzător aplicaţiei specifice de prelucrare prin așchiere. Indiferent dacă sunteţi un proiectant de arbori principali pentru mașini-unelte pentru un producător de echipament, sau un atelier de întreţinere și reparaţii, cerinţele specifice ale aplicaţiei finale sunt extrem de importante atunci când faceţi o alegere a rulmenţilor.
Compararea cerinþele diferitelor regimuri de lucru
Într-o aplicaţie de prelucrare prin așchiere dată, vitezele, încărcările și alţi factori pot varia drastic.
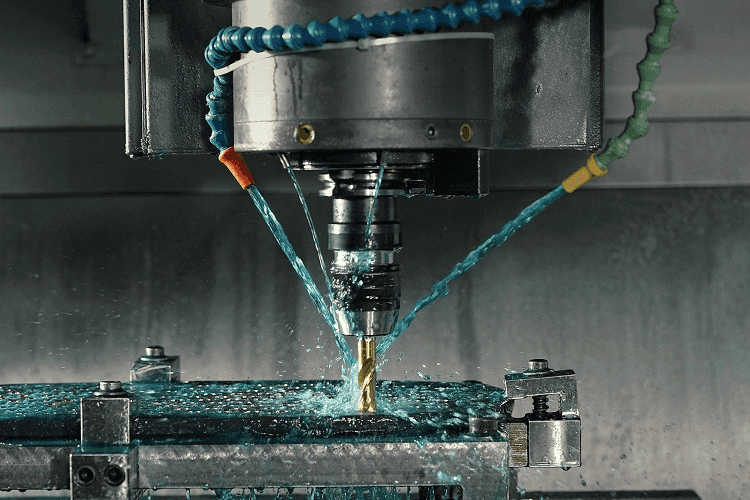
Prelucrările de finisare sunt folosite pentru a genera o finisare superioară a suprafeţei cu un minim de vibraţii vizibile pe suprafaţa prelucrată, în timp ce prelucrările de degroșare îndepărtează adaosul de material cel mai mare, în cea mai scurtă perioadă de timp. Prelucrările de finisare presupun îndepărtarea de adaosuri mici și precizie ridicată, folosind scule așchietoare cu diametru mic, la o turaţie foarte mare a arborelui principal, cu un avans de lucru al sculei așchietoare foarte mic (viteza liniară a sculei așchietoare la înaintarea în piesa de prelucrat). Ca urmare, prelucrările de finisare generează încărcări foarte mici ale sculelor așchietoare, dar necesită o foarte bună funcţionare a arborelui principal la turaţii foarte mari. Prelucrările de degroșare sunt întinse ca suprafaţă și adâncime, cu scule așchietoare de diametru mare, care lucrează la o turaţie relativ mică a arborelui principal, cu un avans de lucru al sculei așchietoare foarte mare, generând o încărcare a sculei așchietoare semnificativ mai mare, încărcare care este preluată de rulmenţii arborelui principal.
Alegerea rulmenţilor optimi
Fiecare dintre condiţiile diferite descrise mai sus are cerinţe unice de la rulmenţii arborelui principal al centrului de frezare.
Luaţi în considerare faptul că necesităţile așchierii de degroșare sunt opuse celor ale unei prelucrări de finisare, necesitând un comportament diferit al rulmentului (viteză scăzută/încărcări mari, în opoziţie cu viteză mare/încărcări mici). Iată de ce: pe măsură ce viteza crește, în orice aplicaţie, crește și forţa centrifugă ce acţionează asupra bilelor rulmentului arborelui principal.
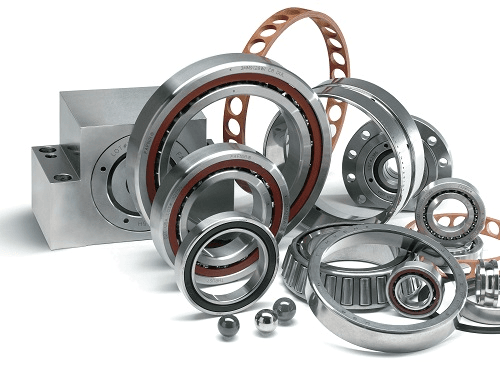
Această forţă centrifugă acţionează pe direcţie radială, în sens opus centrului de rotaţie al rulmentului (presupunând un sistem de referinţă rotitor), doar prezenţa inelului exterior al rulmentului împiedicând aruncarea bilelor din rulment. Pe măsură ce forţa centrifugă crește, rezultatul este o creștere a tensiunilor de contact între calea de rulare a inelului exterior și bile. Forţa centrifugă crescută determină, de asemenea, deplasarea punctului de contact dintre bile și calea de rulare a inelului exterior înspre partea inferioară a acesteia din urmă. Exact opusul acestei situaţii are loc între bile și calea de rulare a inelului interior, rezultatul fiind că unghiurile de contact interioare și exterioare nu mai sunt egale. Acest fenomen este denumit modificarea unghiului de contact. Deoarece bila este un corp solid, aceasta poate avea doar o singură axă de rotaţie și, prin urmare, o creștere a valorii de modificare a unghiului de contact are drept rezultat apariţia mișcării de alunecare între bilă și calea de rulare, o creștere a cantităţii de căldură generată în rulment, temperaturi de funcţionare mai ridicate și o uzură crescută a suprafeţei bilelor.
O primă metodă de a reduce impactul efectelor creșterii forţei centrifuge este micșorarea masei bilelor. Există două modalităţi de a realiza acest lucru: 1) reduceţi mărimea bilei și/sau 2) înlocuiţi bilele din oţel cu bile din ceramică, deoarece bilele din ceramică sunt cu 40% mai ușoare decât omoloagele acestora din oţel. Bilele mai ușoare generează o forţă centrifugă mai scăzută, care, însă, nu compensează complet tensiunile de contact mai mari, rezultat al modulului de elasticitate mai mare al ceramicii, comparativ cu oţelul. Cu toate acestea, forţa centrifugă mai mică reduce valoarea de modificare a unghiului de contact, ceea ce reduce generarea de căldură cauzată de alunecarea bilelor.
O a doua metodă de a reduce impactul efectelor creșterii forţei centrifuge este de a mări raza căii de rulare a inelelor rulmentului. Relaţia matematică dintre raza căii de rulare și diametrul bilei este denumită curbură a căii de rulare și este descrisă matematic ca raza căii de rulare, împărţită la diametrul bilei, exprimată în procente. De exemplu, dacă aveţi o rază a căii de rulare de 0,5 mm și o bilă cu diametrul de 1 mm, curbura căii de rulare este de 50%. O curbură a căii de rulare de 50% implică un contact liniar între bilă și calea de rulare, caz în care rulmentul nu s-ar putea roti liber, astfel încât curburile căilor de rulare sunt întotdeauna mai mari de 50%. Curburile mai mici de 54% sunt considerate închise, în timp ce curburile mai mari de 54% sunt considerate deschise. Rulmenţii care au curbură închisă sunt mai buni la preluarea încărcărilor, dar generează mai multă căldură, în timp ce rulmenţii care au curbură deschisă pot funcţiona la turaţii mai ridicate, dar au sarcină de bază redusă.
Utilizarea oricăreia dintre aceste două măsuri pentru a îmbunătăţi „comportamentul la viteză” al rulmentului poate reduce drastic capacitatea acestuia de a prelua încărcări și, prin urmare, poate reduce capacitatea arborelui principal de a executa prelucrări de degroșare. În mod obișnuit, există două sau trei soluţii constructive de rulmenţi, disponibile pentru o serie dimensională ISO, care conţin bile de diferite dimensiuni și au curburi diferite ale razei căilor de rulare, totul pentru a optimiza performanţa pentru un anumit regim de așchiere. Din acest motiv, este important să se ţină seama de ciclul de funcţionare proiectat pentru o anume mașină-unealtă, astfel încât soluţia constructivă și materialul bilelor rulmentului arborelui principal să poată fi optim alese.
Să ne uităm la niște exemple:
Degroșarea și criteriul îndepărtării adaosului maxim de material. Arborii principali de mașini-unelte, proiectaţi pentru încărcări mari acţionând asupra sculelor așchietoare, trebuie să fie echipaţi cu rulmenţi cu bile de oţel, cu diametrul maxim posibil care se încadrează dimensional în secţiunea transversală a rulmentului (diametrul bilei > 50% din secţiunea rulmentului), având și o curbură închisă a căii de rulare, pentru a reduce tensiunea de contact între calea de rulare și bilă. Diametrul mare al bilelor și curbura închisă a căilor de rulare sunt potrivite încărcărilor mari și turaţiilor mici asociate cu așchierea de degroșare, unde turaţia de lucru a arborelui principal poate fi cuprinsă între 500 rot/ min și 1500 rot/min, în funcţie de diametrul frezei, valoarea avansului de lucru și materialul piesei de prelucrat. Cei mai mulţi arbori principali proiectaţi pentru prelucrarea de degroșare utilizează ca metodă de lubrifiere ungerea cu unsoare și au turaţia de referinţă variind de la 3500 rot/min la 7500 rot/min, în funcţie de mărimea mașinii-unelte.
Finisarea și criteriul atingerii vitezelor maxime de așchiere. La proiectarea unui arbore principal pentru turaţii mai mari, aferente regimurilor de finisare specializate, reducerea cantităţii de căldură generată ar trebui să fie principiul de ghidare, iar rulmenţii cu bile de diametre mari/căi de rulare cu curbură închisă, descriși în paragraful de mai sus, devin mai puţin dezirabili, din cauza generării unei cantităţi excesive de căldură inerente acestei soluţii constructive. Alegerea unei soluţii constructive de rulment cu bile de diametru mic (diametrul bilei < 50% din secţiunea rulmentului), având căi de rulare cu curbură deschisă, va reduce cantitatea de căldură generată și va avea ca rezultat o temperatură scăzută a arborelui principal. Arborii principali pentru regimuri de așchiere de finisare de mare viteză funcţionează la turaţii cuprinse între 7.500 rot/min și 24.000 rot/min și utilizează ca metodă de lubrifiere ungerea cu amestec dozat ulei/ aer. Arborii principali proiectaţi pentru prelucrări de finisare specializate au de obicei turaţia de referinţă variind de la 15.000 rot/min la 30.000 rot/min în funcţie de mărimea mașinii-unelte.
Aplicații cu regim de așchiere mixt - optimizate pentru încărcare mare și viteză mare de lucru. Dacă cerinţa de proiectare este un arbore principal care poate efectua atât așchiere de degroșare la viteze mai mici, cât și așchiere de finisare la viteze mari, selecţia unui rulment care poate face faţă acestor necesităţi opuse este imperativă. Aceste necesităţi - și tot ceea ce este între acestea - sunt cerinţe comune pentru centrele de prelucrare verticale. Proiectanţii ar trebui să caute un rulment de precizie cu caracteristici optimizate, care să satisfacă ambele extreme ale spectrului. Un rulment având o soluţie constructivă ce presupune bile de dimensiuni medii (~50% din secţiunea rulmentului) și căi de rulare ce au o curbură deschisă moderat, va genera o cantitate de căldură scăzută și va avea și o capacitate de încărcare decentă. Frezele necesare pentru a efectua atât operaţiuni de degroșare cât și de finisare pot ajunge să lucreze la viteze mici, de până la 500 rot/min și viteze mari de până la 12.500 rot/min și pot folosi, ca metodă de lubrifiere, fie unsoare, fie un amestec dozat aer/ulei. Arborii principali destinaţi utilizărilor mixte au de obicei o gamă de turaţii de referinţă de la 7.500 rot/min la 15.000 rot/min, în funcţie de mărimea mașinii-unelte.
Bile de ceramică. Bilele de ceramică sunt folosite în mod obișnuit atunci când ciclul de funcţionare al arborelui principal este dominat de operaţiuni de finisare de mare viteză. Pe lângă densitatea/masa scăzută, bilele de ceramică au un modul de elasticitate mai mare decât omoloagele lor din oţel, ceea ce duce la o elipsă de contact mai mică (forma zonei de contact dintre bilă și calea de rulare, cauzată de deformarea elastică a bilelor și a inelelor rulmentului). Cu cât zona de contact este mai mică, cu atât mai mare este tensiunea de contact dintre bilă și calea de rulare, sub aceeași încărcare. În cazul în care încărcarea pe rulment nu produce tensiuni excesive între bile și căile de rulare, atunci rulmentul va genera mai puţină căldură, din cauza zonei de contact mai mici.
Configuraţia rulmentului care realizează cel mai bun echilibru al dinamicii operaţionale pe parcursul întregului ciclu de funcţionare pentru o aplicaţie dată este soluţia constructivă optimizată a rulmentului ales. La compania Timken, am efectuat teste și analize ample asupra soluţiilor constructive de rulmenţi pentru a ne ajuta clienţii să facă cele mai informate alegeri posibile. Gama noastră de opţiuni a demonstrat performanţele dorite pentru o largă varietate de aplicaţii ale mașinilor-unelte, iar experţii noștri sunt bucuroși să asiste în procesul de selecţie, atât la producătorii de mașini-unelte, cât și la atelierele de reparaţii sau la utilizatorii finali.
Eric Faust este specialist în ingineria aplicațiilor pentru compania Timken, având ca obiectiv ajutarea clienților să selecteze, să confi-gureze și să instaleze rulmenți de precizie pe piața mașinilor-unelte. A lucrat pentru Timken timp de 20 ani, ocupând numeroase funcții în domeniul ingi-neriei și al managementului de programe și este autorul a mai multor lucrări tehnice privind selecția rulmenților.