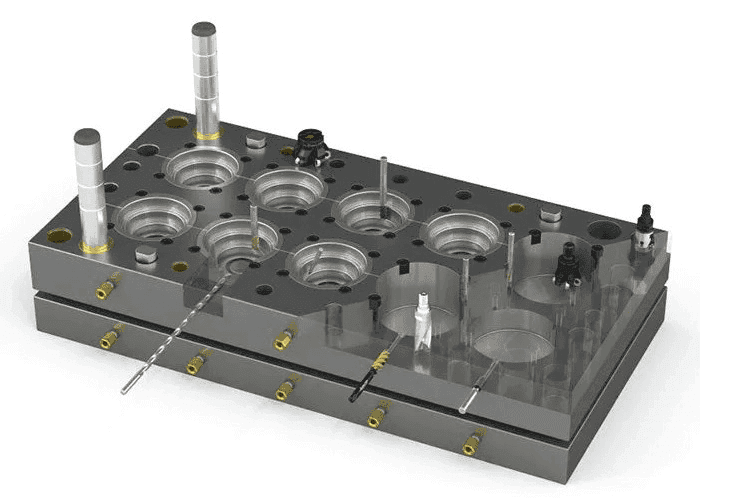
Majoritatea obiectelor uzuale pe care le folosim zilnic sunt fabricate din plastic, integral sau parțial – de la periuțe de dinți, smartphone-uri și părți din îmbrăcămintea noastră, până la televizoare, computere sau echipamente de bucătărie. Ca să nu mai vorbim de numeroasele componente din plastic care nu sunt vizibile, dar care sunt esențiale pentru a conduce o mașină. Cele mai multe dintre acestea sunt produse prin metoda de turnare prin injecție.
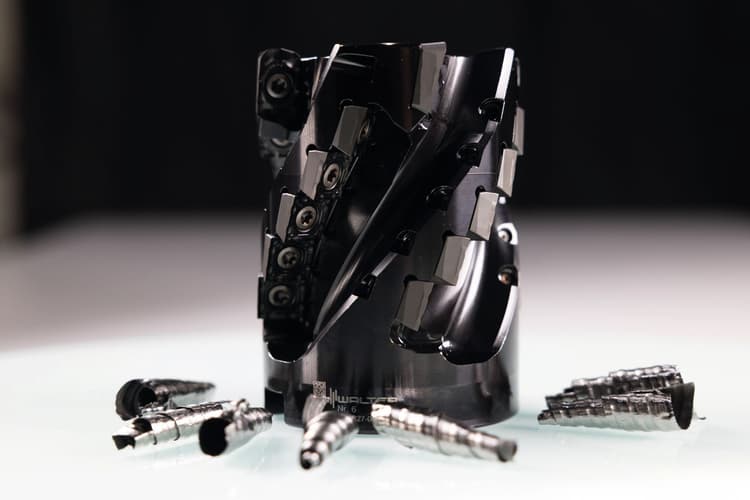
- IMAGINEA 1. Exemple de aplicații ale sculelor Walter.
Matriţele necesare pentru metoda de turnare prin injecţie sunt de obicei realizate din oţel de scule călit sau tratat termic sau din metale călite. Acestea sunt greu de produs, mai ales atunci când sculele sunt mai complexe. Forţe puternice afectează sculele de prelucrare care sunt folosite pentru a prelucra contururile matriţei și pentru a realiza canalele și sistemele de alimentare pentru lichidul de răcire sau lichidul hidraulic. Acest lucru face ca fiabilitatea procesului să fie o adevărată provocare. Ruperea sculei, în special la executarea găurilor adânci, este o problemă tipică. Semnele de uzură a sculei, care apar rapid din cauza durităţii și rezistenţei materialului, pot avea un impact negativ asupra preciziei dimensionale și a calităţii suprafeţei piesei prelucrate.
Sculele de prelucrare cu o calitate care îmbună-tăţește în mod semnificativ fiabilitatea procesului reprezintă, prin urmare, o investiţie avantajoasă, în special prin fabricarea de matriţe și ștanţe, chiar și în cantităţi mai mici. Ştim că nu este ușor să faceţi alegerea potrivită pentru cerinţele și condiţiile din producţie. În special, companiilor mici și mijlocii care sunt tipice industriei le lipsește adesea timpul și personalul necesar pentru a dezvolta strategii optime de prelucrare.
De aceea experţii de la Walter au venit cu soluţia care vă poate ajuta să îmbunătăţiţi considerabil fiabilitatea procesului și eficienţa costurilor, în special în aplicaţii cu probleme, cum ar fi executarea găurilor adânci sau prelucrarea materialelor extrem de fragile. Inginerii experimentaţi pot găsi o soluţie în cel mai scurt timp, chiar și pentru aplicaţii deosebit de complexe.
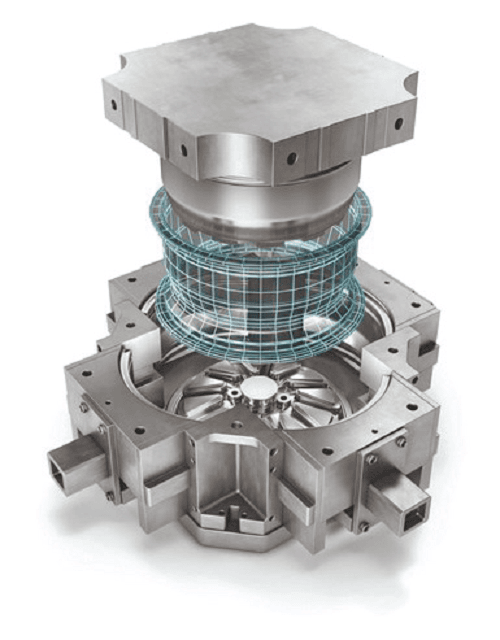
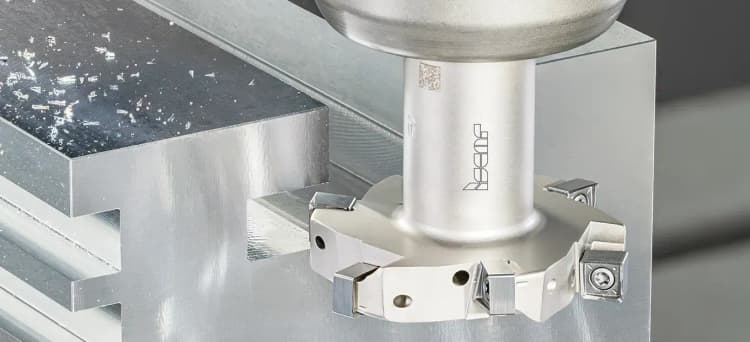
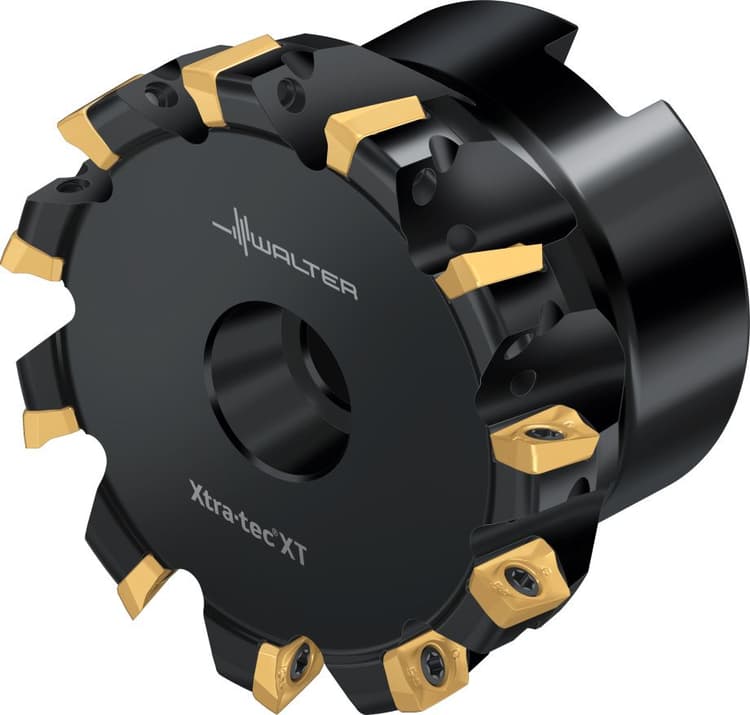
- IMAGINEA 2. Exemplu de producere a bandajului de roată.
Executarea găurilor adânci fără probleme şi producţia de filete interne
Una dintre cele mai dificile operaţiuni efectuate la fabricarea matriţelor de injecţie și în special a punctelor de pivotare - pe care sunt apoi montate matriţe multicomponente - este executarea găurilor adânci. Mulţi clienţi Walter s-au bucurat de succes în această aplicaţie atunci când au folosit Walter DC170 Supreme ca burghiu pilot și ca sculă pentru executarea găurilor adânci de până la 30 x DC.
Designul neobișnuit al faţetelor de ghidare plasează masa de carbură direct în spatele colţului de așchiere, adică acolo unde are loc cea mai mare forţă de așchiere și cea mai ridicată temperatură. Astfel, crește stabilitatea burghiului tocmai în zona care asigură productivitatea. Chiar și în cazul ieșirilor înclinate sau a găurilor transversale, atunci când se aplică sarcini mecanice deosebit de mari asupra burghiului, Walter DC170 asigură o funcţionare fiabilă. Suprafeţele situate radial disipă temperatura crescută creată de operaţiunea de așchiere în așchie; dar există și rezistenţa ridicată la căldură a substratului burghiului și a stratului de acoperire: carbura poate suporta temperaturi mai ridicate decât burghiile convenţionale, în timp ce acoperirea TiAIN/AICrN (sort: WJ30EJ) crește și mai mult duritatea la temperatură ridicată a burghiului. Orientarea specială a faţetelor de ghidare de pe burghiu îl menţine continuu în linie, reducând astfel vibraţiile la minimum. Rezultatul constă în găuri cu o precizie dimensională foarte mare și o calitate a suprafeţei, diferenţiindu-le de ceea ce se poate realiza folosind o metodă convenţională în același timp.
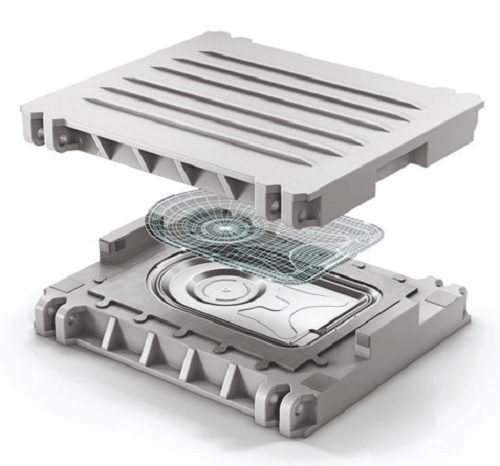
- IMAGINEA 3. Exemplu de panou posterior mașină de spălat.
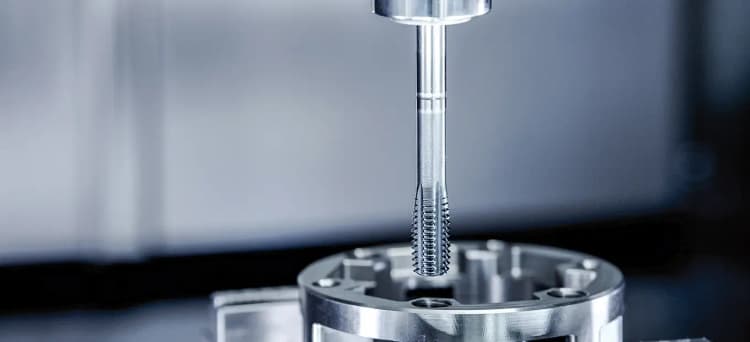
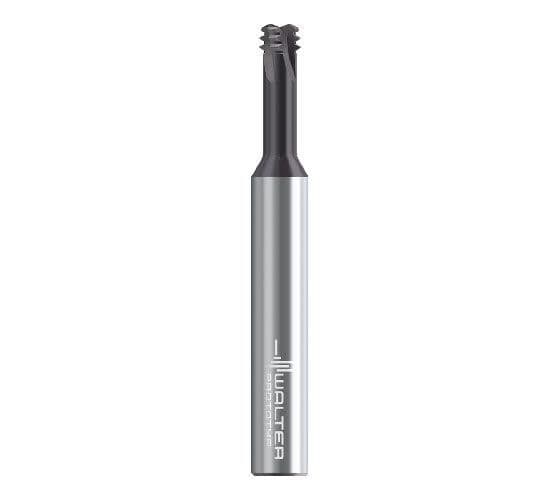
Fitingurile care sunt apoi folosite pentru a conecta canalele de răcire la mașină trebuie adesea introduse în același material călit. Freza orbitală de găurit-filetat TC685 Supreme de la Walter permite o fiabilitate excelentă a proceselor și cea mai mare durată de viaţă posibilă a sculei. Gaura în golul pieselor turnate și filetul, precum și șanfrenul dacă este necesar, sunt produse într-o singură operaţiune. Geometria de frezare de pe faţă produce forţe de stabilizare în direcţia axială, ceea ce îmbunătăţește stabilitatea la frezare și reduce deformarea. Astfel, se reduce necesitatea corecţiilor curburilor și se încetinește semnificativ uzura sculei. Unghiul de înclinare a filetului de 15° și lichidul de răcire intern de la M6 garantează o evacuare fiabilă a așchiilor, permiţând prelucrarea fiabilă a oţelurilor mai dure și a filetelor adânci.
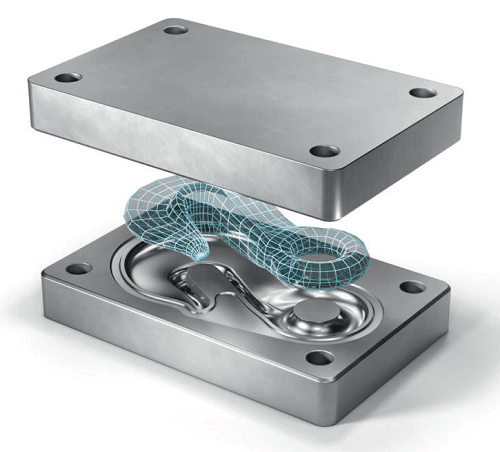
- IMAGINEA 4. Matriță de forjare: Exemplu de cârlig de macara.