Timpul costă bani. Acest lucru este valabil pentru toate industriile, dar în special pentru domeniul ștanțelor și matrițelor. Presiunea competitivă este mare aici și pentru a rămâne economice, ciclurile de producție trebuie să se scurteze în continuare. O strategie de frezare și-a dovedit valoarea aici: „Gühring Trochoidal Cutting” sau pe scurt: frezarea GTC.
Această strategie de frezare dinamică este o formă de frezare trohoidală și este utilizată din ce în ce mai mult, în special în prelucrarea matrițelor și matrițelor de injecție, deoarece – pe lângă timpii scurți de prelucrare – tehnologia impresionează și prin cele mai bune contururi posibile ale pieselor și prin suprafețe de calitate înaltă. Cu toate acestea, prelucrarea componentelor cu pereți subțiri și producerea de forme 3D dificile sau tăieturi libere sunt exemple tipice pentru utilizarea frezelor GTC. Toate acestea pot fi realizate chiar și în cele mai dure și mai greu de prelucrat materiale sau în raporturi nefavorabile dintre diametru și lungime - de obicei fără a fi nevoie de corectare.
Cum funcţionează frezarea trohoidală?
Aceste strategii de frezare sunt printre cele mai moderne și eficiente metode de tăiere. Principiul de bază al frezării trocoidale se bazează pe utilizarea maximă a sculei: procesul utilizează o lățime mică de tăiere (ae) și adâncimea maximă de tăiere (ap). Folosind întreaga lungime a muchiei de tăiere a frezei, acesta poate să-și dezlănțuie întreaga putere. Acest lucru este deosebit de important în zona ștanțelor și matrițelor, unde trebuie prelucrate cantități enorme de oțel de înaltă rezistență. La frezarea trohoidală, contactul sculei este redus, ceea ce îmbunătățește efectul termic asupra tăișului sculei și asigură o solicitare mecanică scăzută. În plus, această procedură duce la o durată de viață mai lungă a sculei, deoarece uzura este distribuită uniform pe toată muchia de tăiere.
Cu toate acestea, nu orice freză este potrivită pentru acest stil de frezare dinamică. Acest lucru necesită scule din carbură solidă de înaltă calitate, care pot rezista la prelucrare la viteze de așchiere extrem de mari și viteze de avans semnificativ accelerate.
Principiile şi obiectivele de bază ale frezării GTC
Utilizarea maximă a sculei
- Utilizarea întregii lungimi a muchiei de tăiere
- Livrare completă a puterii
- Durată de viață a sculei crescută
- Uzură echilibrată
Modificarea indicelui de tăiere
- Lățimi mici de tăiere ae
- Adâncimi mari de tăiere ap
Fiabilitate ridicată a procesului
- Angajament radial redus al sculei
- Condiții termice îmbunătățite la muchia de tăiere a sculei
- Încărcare mecanică mai redusă a sculei
Volumul maxim de eliminare șpan
- Timp economisit/costuri cu mașina
Mai jos vă prezentăm 3 instrumente pentru diferite aplicații în matriță.
3 game de scule pentru frezarea dinamică în fabricarea matriţelor:
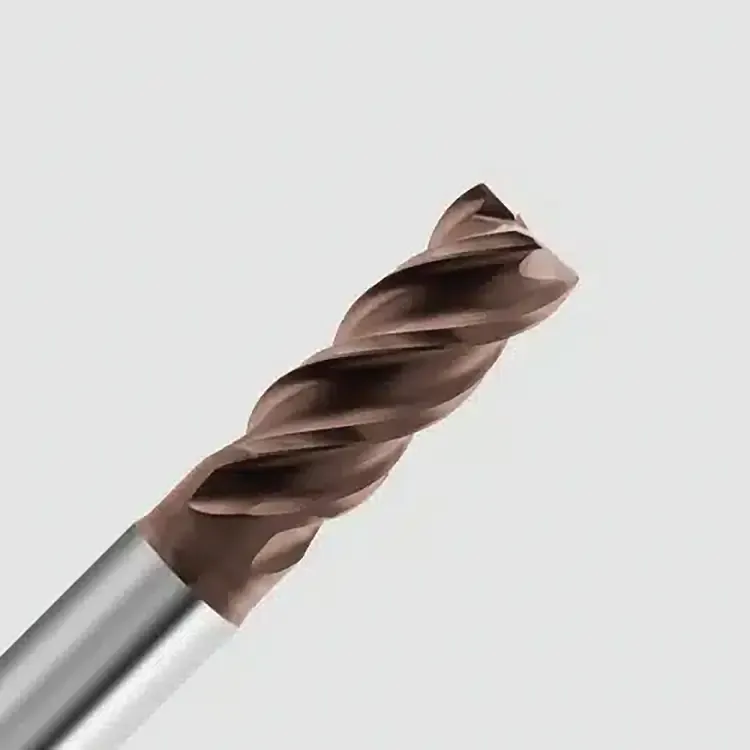
Frezare trohoidală dinamică cu RF 100 Speed P
RF 100 Speed P este special adaptat pentru prelucrarea oțelului, a oțelului de înaltă rezistență și a materialelor turnate și asigură rate maxime de îndepărtare a metalelor și o fiabilitate remarcabilă a procesului pentru degroșare și finisare de până la 48 HRC. Freza din carbură solidă este perfect potrivită pentru frezarea trohoidală. Toată lungimea muchiei de tăiere a frezei de degroșare este utilizată cu o lățime de tăiere mică (5-15% ae).
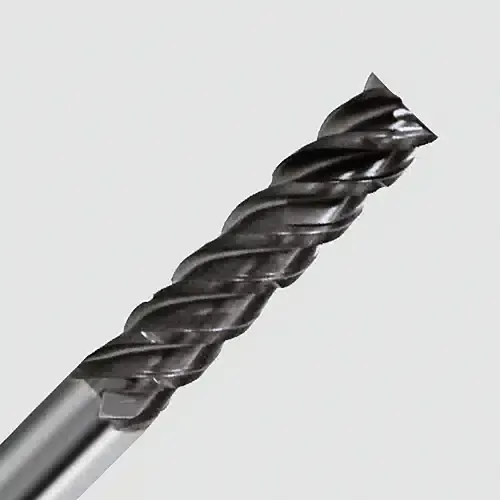
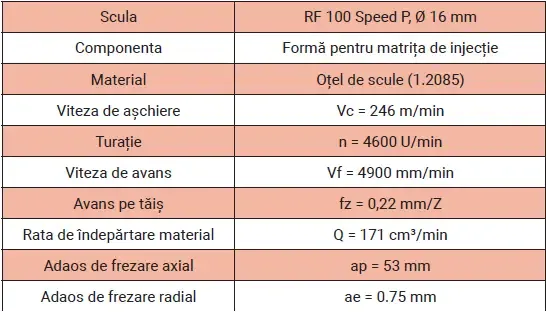
În acest fel, se pot obține viteze extreme de îndepărtare a metalului și viteze de avans semnificativ mai mari, iar forțele de tăiere care apar sunt mult, mult mai mici. În viața reală, această sculă, utilizată în procesul dinamic GTC, poate reduce timpul de prelucrare cu mai mult de jumătate în comparație cu un cap de freză convențional.
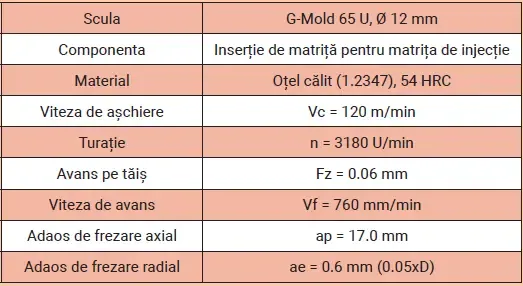
Frezare trohoidală în prelucrarea tare cu G-Mold 65 U
Cu toate acestea, multe matrițe și unelte sunt prelucrate și în stare calită. Strategiile de frezare dinamică, cum ar fi GTC, sunt, de asemenea, foarte eficiente în timpul frezării dure, deoarece timpul de contact dintre muchiile de tăiere și sculă este semnificativ mai scurt decât în aplicațiile de frezare convenționale. Acest lucru are, la rândul său, un efect foarte bun asupra duratei de viață a sculei. Cu toate acestea, datorită materialului dur, aici poate fi folosită doar două până la maximum cinci procente din diametrul sculei ca angajament radial.
G-Mold 65 U de la Gühring este deosebit de potrivit pentru frezarea GTC a matrițelor călite și a inserțiilor de matriță. Geometria sa precisă asigură o precizie ridicată a conturului în timpul frezării dinamice. Aceasta înseamnă că matrițele și contururile complexe pot fi prelucrate cu cel mai înalt nivel de precizie. În același timp, freza are o tranziție unghiulară a razei optimizată FEM, care asigură o rigiditate radială ridicată și o deformare scăzută. Acest lucru asigură rezultate stabile de frezare și minimizează vibrațiile. În materiale precum oțelul tratat termic cu până la 65 HRC, G-Mold 65 U reușește să reducă la jumătate timpul de funcționare în timpul prefinisării atunci când este utilizat într-un proces de frezare GTC.
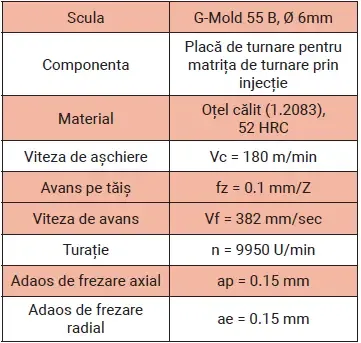
Frezarea profilului cu freza cu cap sferic G-Mold 55 B
În timpul prelucrării dure în procesele de prelucrare a matrițelor, adaosul de pe componentă trebuie adesea îndepărtat rapid și uniform. În condiții optime (HSC), frezarea dinamică poate fi utilizată aici. În timp ce majoritatea concurenților oferă doar freze cu două tăișuri în acest scop, G-Mold 55 B este disponibil ca variantă cu patru tăișuri. Prin realizarea procesului de frezare cu de două ori numărul de muchii de tăiere mai mare, timpul de prelucrare poate fi aproape înjumătățit.
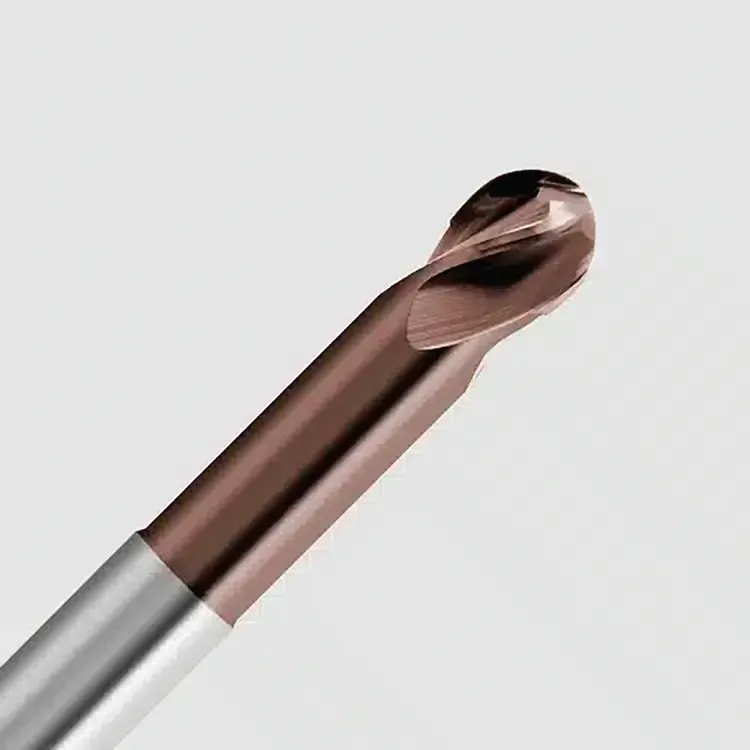
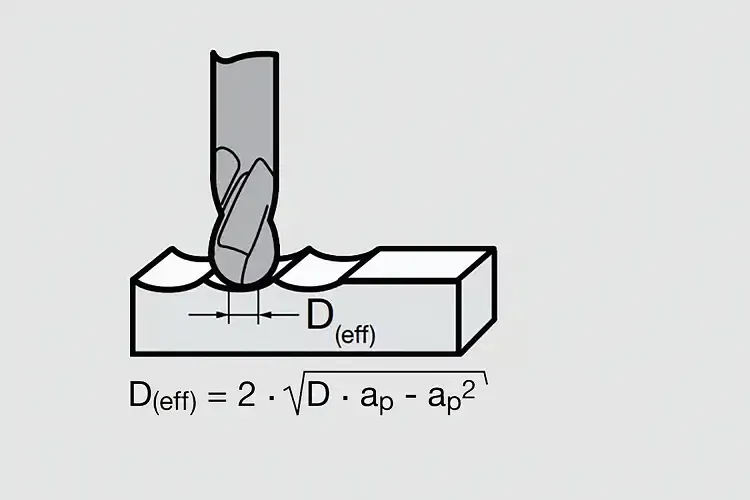
O strategie de frezare dinamică oferă, de asemenea, avantaje semnificative de productivitate pentru prelucrarea 3D cu freze sferice sau torice. Aici, frezarea se realizează și cu avansuri foarte mici, ținând cont de diametrul efectiv al sculei. Viteza totală de avans este crescută în același timp. Pentru adâncimi de tăiere ap < 0,2xD, diametrul efectiv Deff angajat efectiv trebuie utilizat pentru a calcula viteza de rotație. Pentru a crește durata de viață a sculei, recomandăm prelucrarea cu axul înclinat.