O piesă care necesită utilizarea de diferite scule de strunjire şi canelare este arborele de antrenare. Aceşti arbori trebuie să reziste la cele mai înalte cerinţe de rezistenţă şi tenacitate şi, prin urmare, sunt fabricaţi din oţeluri aliate şi de înaltă rezistenţă.
Iată, ca exemplu, 42CrMo4 cu o rezistenţă de la 900 la 1200 N/mm². Se recomandă răcirea internă sigură; uleiul sau emulsia sunt de obicei folosite în aceste materiale. Folosind acest arbore de antrenare ca exemplu, vă vom arăta cinci sarcini tipice de prelucrare şi cum le puteţi stăpâni perfect şi economic folosind sculele Gühring de canelare.
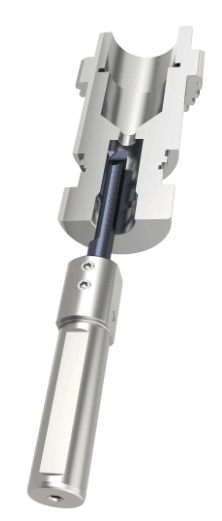
Soluţia 1: Alezare contur interior
Prelucrare:
În prima etapă, o gaură centrală pre-găurită este prelucrată la dimensiunea finită. Scula de strunjire trebuie să iasă mult în afară în acest scop, ceea ce duce la instabilitate. Rezultatul: calităţi fluctuante ale suprafeţei, rugozităţi ale suprafeţei între 5 şi 10 μm şi viteze de avans scăzute de cel mult 0,06 mm, rezultând un timp de prelucrare lung. Sistemul 110, un sistem de scule deosebit de stabil pentru aplicaţii dificile, cu diametrul arborelui de 10 mm, oferă soluţia aici. Indiferent dacă sunt proeminenţe lungi, lăţimi mari de caneluri sau adâncimi mari de prelucrare sistemul 110 oferă o gamă largă de opţiuni. Un design special asigură netezirea eficientă a suprafeţelor şi viteze de avans semnificativ mai mari. Stratul de TiAlN nanoA este folosit pentru a creşte durata de viaţă a sculei.
Parametri:
- Rata de avans = 100 m/min
- Viteza de tăiere = 0,10 mm/rot
- Avans = 0,20 mm
Beneficii pentru client:
- reducerea timpului de prelucrare datorită ratei de avans cu peste 60% mai mari
- rezultând o mai bună rupere a aşchiilor
- finisaj constant al suprafeţei şi rugozitate de la 2 la 4 μm
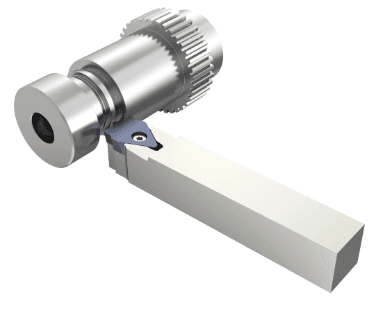
Soluţia 2: Canelură de matriță pe diametrul exterior
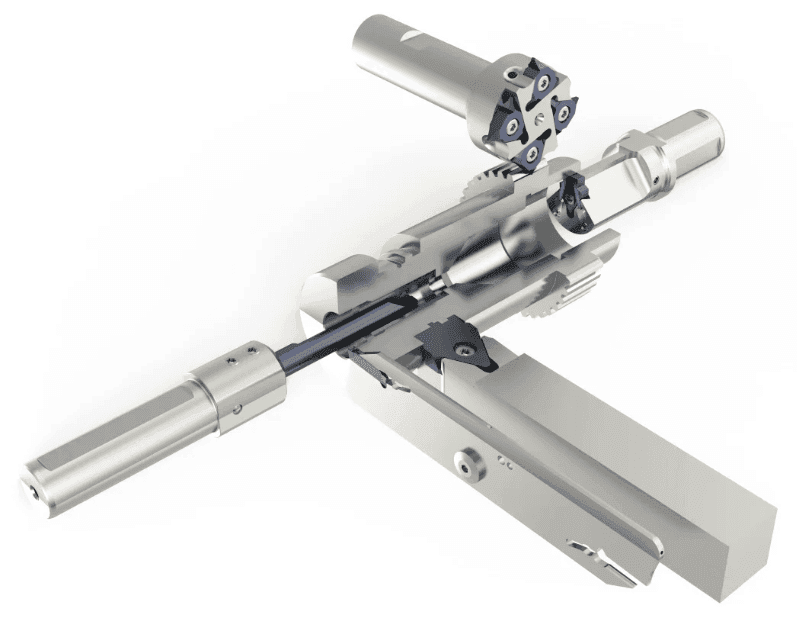
Prelucrare: Inginerii de prelucrare folosesc adesea două sau mai multe scule pentru a prelucra diferite caneluri pe diametrul exterior. Scule separate sunt adesea folosite pentru pre-canelare şi finisare. Care este problema? Fiecare ciclu de schimbare a sculei duce la fluctuaţii dimensionale şi creşte timpul de prelucrare. Sistemul de canelare 128 oferă o soluţie mai economică. Semifabricatele sunt disponibile în lăţimi de 10 până la 28 mm. Întregul contur, inclusiv teşiturile şi razele de tranziţie, sunt şlefuite pe aceste semifabricate. Acest lucru permite utilizatorului să prelucreze întregul contur cu o singură sculă.
O acoperire Gühring adaptată aplicaţiei îmbunătăţeşte şi mai mult performanţa. Suporturile de scule sunt deosebit de robuste datorită şuruburilor lor de strângere cu filet M6 şi suprafeţei de contact în formă de V.
Parametri:
- Rata de avans = 70 m/min
- Viteza de tăiere = 0,05 mm/rot
Beneficii pentru client:
- economie de timp de aproximativ 20 de secunde pe componentă
- creştere puternică a productivităţii
- contur fără bavuri
- precizie dimensională ridicată
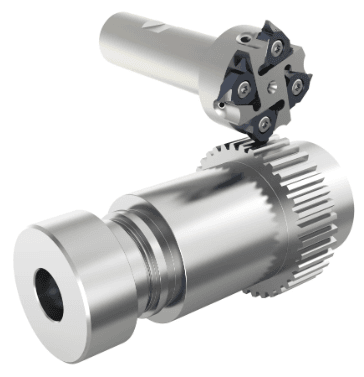
Soluţia 3: Frezarea unui arbore zimţat (conform DIN 5482)
Prelucrare:
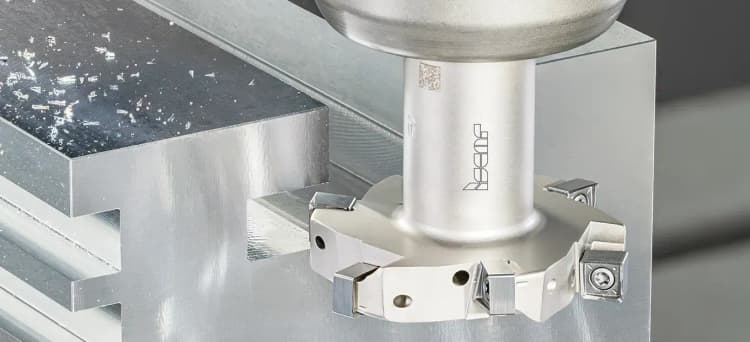
Diametrul exterior al arborelui de antrenare trebuie să fie zimţat. Frezarea acestui profil necesită precizie şi un finisaj ridicat al suprafeţei. În plus, timpul de prelucrare ar trebui redus, de exemplu prin creşterea numărului de dinţi, ceea ce este dificil în spaţii strânse. Sistemul 305 este perfect pentru asta. Datorită designului său compact, această sculă specială este deosebit de stabilă. În ciuda spaţiului limitat, patru inserţii indexabile a căror geometrie specială este adaptată cerinţelor componentelor pot fi montate pe un corp de frezare cu alimentare internă cu lichid de răcire. Datorită celor trei muchii de tăiere utilizabile, acestea oferă o bună rentabilitate, iar acoperirea lor FIRE s-a dovedit a fi de succes în prelucrarea oţelului.
Parametri:
- Rata de avans = 100 m/min
- Rata de avans per dinte = 0,01 mm
- Avans = 2,20 mm
- Numărul de tăieri = 1
Beneficii pentru client:
- Mai mulţi dinţi au ca rezultat o rată de avans cu 50% mai mare
- Viteza de tăiere cu 40% mai mare
- Timp de ciclu semnificativ mai scurt
- Finisare imbunătăţită a suprafeţei cu 2 μm
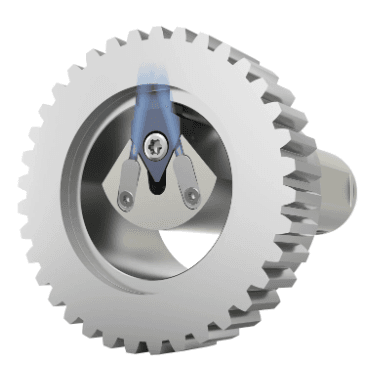
Soluţia 4: Broşarea canelurii de pană
Prelucrare:
La crearea unei caneluri, scula de canelare nu se roteşte, ci este împinsă în gaură. Şi aici este necesară o sculă lungă proeminentă, dar aceasta este adesea instabilă şi duce la vibraţii. În plus, atunci când scula iese la iveală, se formează o bavură, care apoi trebuie îndepărtată manual. Sistemul 128 este, de asemenea, soluţia potrivită. Conturul canelurii a fost deja șlefuit în plăcuţa de tăiere. Corpul de bază special şi robust dispune de tehnologie inovatoare a canalelor de răcire pentru a furniza în mod optim muchia de tăiere cu lichid de răcire. Rezultatul: Dezvoltarea bavurilor este redusă la minimum şi durata de viaţă a sculei este mărită.
Parametri:
- Viteza de tăiere = 6000 mm/min
- Avans pe cursă = 0,06 mm
Beneficii pentru client:
- Îndepărtarea aşchiilor şi suprafeţe îmbunătăţite prin răcire internă eficientă
- Stabilitate maximă datorită suportului special
- Reducerea semnificativă a re-prelucrării
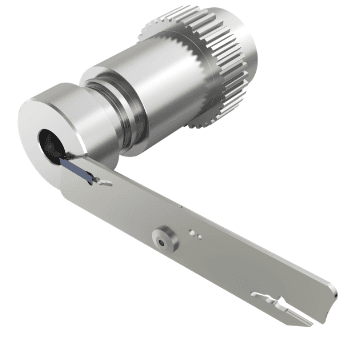
Soluţia 5: Separarea la gaură
Prelucrare:
La sfârşitul unei operaţii de strunjire, de obicei are loc separarea componentei. Procesul fiabil de îndepărtare a aşchiilor este unul dintre punctele cheie aici. Dacă aşchiile se blochează în canelură, acest lucru poate duce la ruperea sculei. Sistemul 222 este soluţia potrivită. Noua placă de separare a materialelor din oţel impresionează prin combinaţia sa de spargere eficientă a aşchiilor, carbură coordonată şi acoperire FIRE. Spărgătorul de aşchii asigură o constrângere sigură a aşchiilor, ceea ce înseamnă că aşchiile se scurg fără blocare. Suporturile de scule cu găuri pentru lichid de răcire aranjate optim sprijină îndepărtarea aşchiilor.
Parametri:
- Rata de avans = 170 m/min
- Viteza de tăiere = 0,05 mm/rot
Beneficii pentru client:
- Durata constantă de viaţă a sculei: 900 până la 950 de tăieri de separare
- Construcţie foarte bună a aşchiilor
Finisaj bun al suprafeţei: Rz = 3 până la 6 μm