Dacă în numărul trecut am prezentat soluții de fixare a sculelor (fixe sau rotitoare) și sisteme de scule (fixe sau rotitoare), în acest număr vom vorbi despre manipularea pieselor, despre soluțiile pe care producătorii de mașini-unelte le oferă partenerilor lor.
4.4.2 Manipularea pieselor
Companiile prezintă soluții foarte interesante (considerate chiar revoluționare), care pot rezolva dilemele trecerii de la producția în serii mari la unicate sau la introducerea în „linia de fabricație” (în unele cazuri, „doar” un centru de prelucrare!), prin folosirea meselor basculante și rotative:
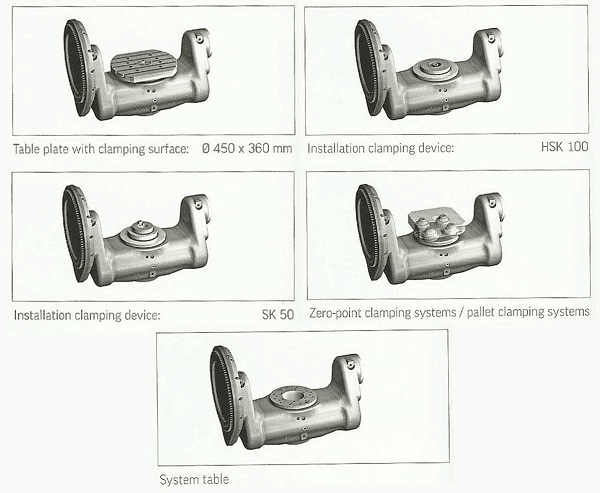
- variante de mese, inclusiv cu două axe rotative CNC, fiecare dintre acestea cu variante de acționare (cu reductor sau direct-drive), figura 29.a sau b – care este mai bună
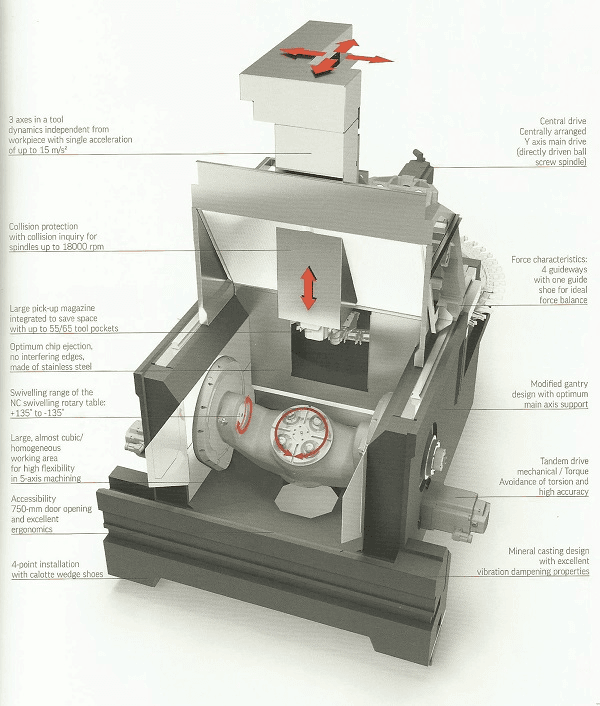
- un mod, de acum „clasic”, de combinare a axelor de coordonate (liniare și rotative) utilizând mesele basculante-rotative este prezentat în figura 30.
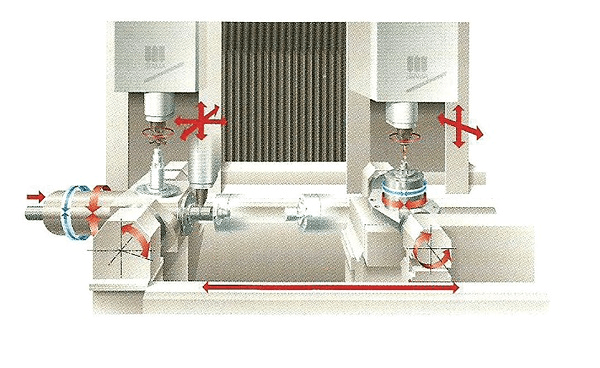
- variante complexe de echipare cu mese basculante și rotative, figura 31, sau care, prin modul de amplasare, realizează, practic, două mașini independente cu o singură structură, figura 32.
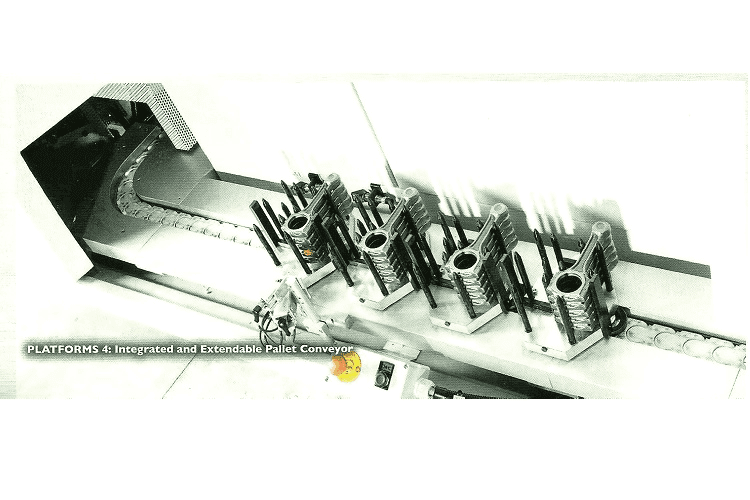
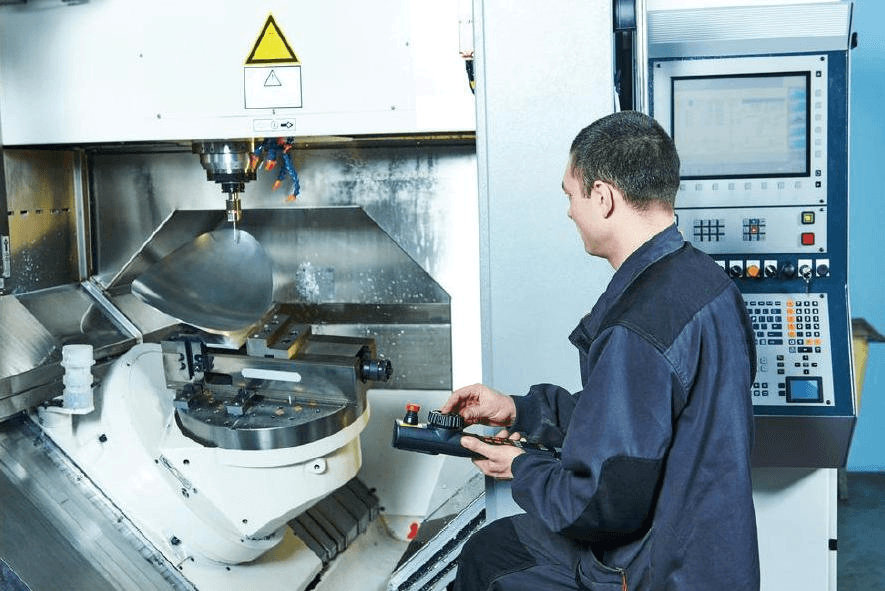
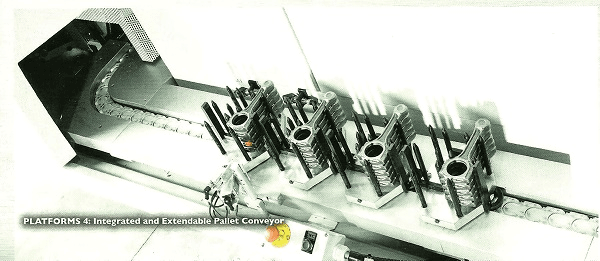
- un pas mai departe a fost realizat prin opțiunea de alimentare automată a acestor tipuri de mese cu palete, care conțin plăci (dispozitive) personalizate de fixare a pieselor, permițând o flexibilitate totală în privința componentelor care „trec” prin mașină, figura 33 [77].
Mulți producători de mașini-unelte oferă sisteme de palete pentru fixarea pieselor – fie în producția de serie, fie în cea de unicate. Tipul sistemului de mese paletabile depinde nu numai de tipul producției, ci și de greutatea piesei, de posibilitățile de prindere etc.
- FIGURA 29a
În principiu, în timpul desfășurării proceselor de așchiere operatorul are timp să elibereze masa paletabilă de piesa deja prelucrată, să curețe de așchii și de lichid de răcire zona de fixare a următoarei piese, s-o fixeze în siguranță pe aceasta din urmă și, eventual, să alinieze piesa pe paletă (aceasta are, în principiu, un sistem de aliniere corectă a piesei). Apoi inițiază ciclul de schimbare a paletei sau acest lucru se face automat, conform programului de prelucrare.
- FIGURA 29b
- FIGURA 30
Producătorii de mașini-unelte execută ei înșiși aceste ansambluri sau le cumpără de la firme specializate. Este important de știut la aceste componente care este sarcina admisibilă și, în anumite cazuri, care este masa excentrică admisă (fiind necesare măsuri de echilibrare, chiar dacă masa este fixă – pentru a evita deformațiile suplimentare ale mesei, sau dacă este rotitoare, pentru a evita solicitarea excentrică, producătoare de uzuri premature ale sistemului de lăgăruire și de rezemare, erori de prelucrare suplimentare etc.).
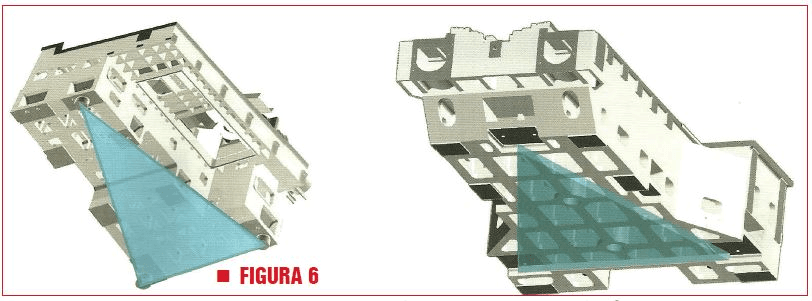
- În figura 34.a; b se prezintă două soluții de mese paletabile cu destinație universală. Prima este dotată cu un sistem de ridicare pentru preluarea paletei de către sistemul de încărcare/descărcare, iar a doua este prevăzută cu un sistem de ghidare a paletei.
- FIGURA 31
- O soluție interesantă este prezentată în figura 34.c, unde se prezintă o mașină duplex. Mașinile sistemului pot opera simultan asupra aceleiași piese sau separat. Piesele fiind prelucrate într-o singură prindere, crește precizia de prelucrare, crește productivitatea (cu până la 50%), fiind necesar un singur operator pentru ambele mașini [78].
- FIGURA 32
Adaptarea rapidă și sigură la noile condiții de producție reprezintă criteriile hotărîtoare de alegere a soluției de automatizare a procesului de prelucrare. Fiecare componentă a sistemului de automatizare trebuie să fie aptă să reacționeze flexibil la provocări, pentru a nu compromite termenele de livrare, prețul pe unitatea de produs și calitatea. Centrele de prelucrare pot fi echipate cu diferite interfețe pentru schimbarea paletelor, pot avea poziții diferite de încărcare/descărcare, sisteme de alimentare cu palete operate cu roboți, cu sisteme de tip portal etc. [10].
- FIGURA 33
- FIGURA 34
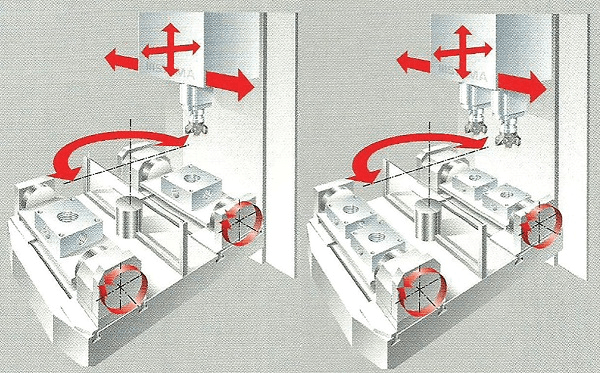
Un alt aspect legat de personalizarea produselor, de nivelul solicitat al productivității a condus la realizarea unor mașini-unelte cu un număr sporit de arbori principali (2-4). Aceste soluții sunt net superioare liniilor automate cu centre de prelucrare cu un singur arbore principal. Prelucrarea completă în două poziții de prindere pe un centru de prelucrare asigură o calitate mai bună, cheltuieli de echipare mai mici și o responsabilitate mai mare a personalului.
Mai jos aveți câteva exemple:
- figura 35.a arată un centru de prelucrare vertical dotat cu două mese, care au atât mișcare de rotire cu 1800 în jurul axei longitudinale proprii, cât și, împreună, în jurul unei axe verticale. Posibilitățile de acces ale operatorului sunt multiplicate de posibilitățile de mișcare ale meselor portpiese;
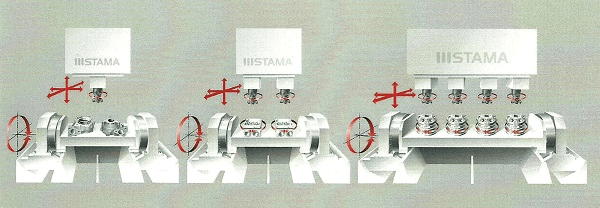
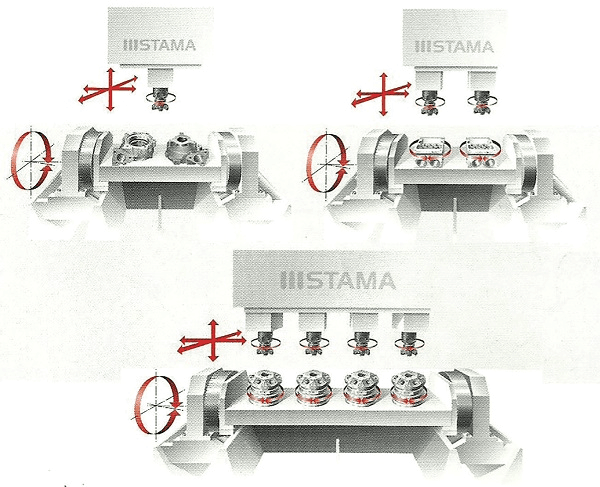
- figura 35.b prezintă trei variante posibile de centru de prelucrare vertical cu 1, 2 sau 4 arbori principali (portsculă) și cu mese basculante cu piese antrenate direct, în același număr cu arborii portsculă. Se prelucrează piese identice, iar schimbarea mesei (paletei) se poate face cu un robot, cu un manipulator tip portal;
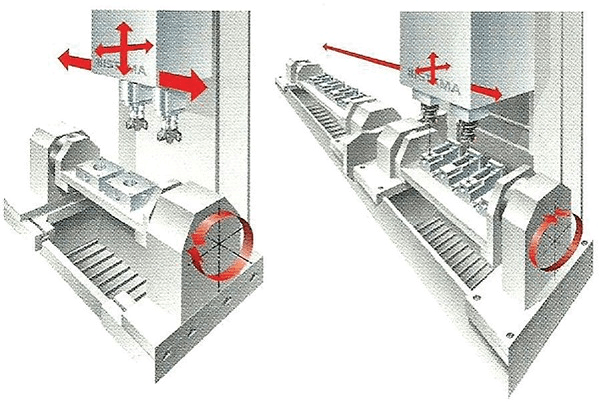
- în figura 35.c centrul de prelucrare are un montant mobil cu doi arbori portsculă, care se deplasează succesiv în dreptul mesei cu piese de prelucrat. Piesele deja prelucrate sunt înlocuite în afara zonei de lucru și se alimentează masa cu piese de prelucrat. Trebuie specificat că aceste centre de prelucrare sunt echipate și cu magazii (rastele) de scule, fiecare ciclu de prelucrare poate procesa alt tip de piese, prin schimbarea sculelor și a programului de prelucrare [78].
- FIGURA 35a
- FIGURA 35b
- FIGURA 35c