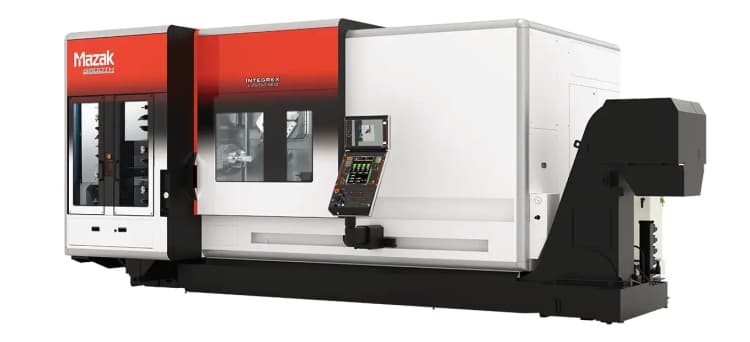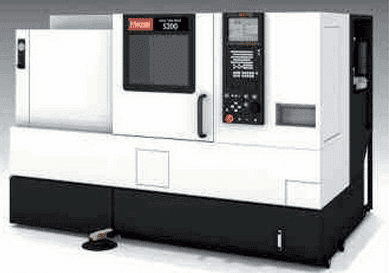
Strungurile din seria SMART sunt centre de strunjire CNC compacte, dezvoltate pentru prelucrări de înaltă performanţă. Echipamentul CNC conversaţional Mazatrol SMART este proiectat pentru a asigura programarea şi operarea uşoară şi fiabilitate ridicată. În plus, unitatea CNC poate utiliza ambele sisteme de programare prin coduri EIA/ ISO sau conversaţional.
Conceptele de proiectare şi prezentarea caracteristicilor seriei QT Smart
- Reducerea costurilor în condiţiile menţinerii productivităţii şi performanţei
- Datorită construcţiei ergonomice, încărcarea şi descărcarea piesei se face foarte uşor
Pentru elementele de bază, cum sunt motorul integral de mare rigiditate şi precizie, turela rapidă fără deplasare axială pentru indexare şi păpuşa mobilă comandată numeric, este folosită aceeaşi tehnologie ca la seria QT Nexus.
- Echipamentul CNC MAZATROL-Smart, un sistem de programare conversaţional şi EIA/ISO superior
- Tastatura standard PC ,,QWERTY”
O tastatură de tip “QWERTY” face parte din echipamentul standard al maşinilor dotate cu Mazatrol Smart şi are aceeaşi metodă de operare precum cea de la un calculator personal. Sistemul anterior de comandă numerică nu prezenta această facilitate, ceea ce mărea timpul de introducere a datelor.
- Este simplificată programarea 2D a reperelor complexe, ceea ce oferă multe avantaje pentru studii de timp exacte, verificarea funcţionării şi întreţinerii zilnice, verificarea datelor de sculă etc. În cazul operaţiilor simple de strunjire, pentru simplificarea operării, sunt eliminate funcţiile inutile.
Sistemul CNC este extrem de simplificat şi aplicat pentru programarea conversaţională la strunjirea în două axe.
Pentru QT Smart au fost optimizate specificaţiile, rezultând o maşină mai mică, cu design compact.
- Consideraţii de mediu şi conservarea energiei
Maşinile sunt dezvoltate în spiritul reducerii consumului de energie, de economisire a resurselor şi reducerea deşeurilor industriale, pentru a fi produse prietenoase pentru mediu.
- Funcţii noi de economisire a energiei:
- Dacă maşina nu lucrează, se trece automat în modul de economisire a energiei (sunt stinse lumina din zona de lucru şi ecranul unităţii CNC). Maşina conţine tehnologia prin care porneşte automat la apropierea operatorului (prin comanda unui senzor care detectează prezenţa oamenilor).
- Pentru iluminarea zonei de lucru se utilizează lampa cu LED-uri.
Construcţia şi caracteristicile maşinii:
- Motorul acţionării principale în construcţie integrală de mare rigiditate şi precizie, pentru prelucrări de înaltă performanţă;
- Construcţia sa permite menţinerea circularităţii şi rugozităţii;
- Arborele principal este susţinut de rulmenţi cilindrici şi de rulmenţi cu contact unghiular;
- Pentru a reduce căldura generată, ce poate afecta prelucrarea, păpuşa fixă este răcită prin recircularea agentului de răcire;
- Cuplul maxim al motorului este de 358 Nm.
- Turela rapidă fără deplasare axială pentru indexare;
- Turela are 12 poziţii, cu sistem VDI.
- Timpul de indexare cu o poziţie este de 0,23 secunde.
- Păpuşa mobilă comandată numeric
- Controlul mişcării păpuşii mobile şi programarea forţei de împingere este controlată simplu de către comanda numerică;
- Operatorul poate defini poziţia păpuşii mobile în ecranul de setare şi o poate deplasa din tastele panoului de comandă;
- Viteza ridicată a deplasării rapide:
- pentru axa X: 30m/min;
- pentru axa Z: 33m/min;
- Precizie ridicată
Pretensionarea şurubului cu bile al axei X:
- Controlul deformaţiilor termice ale şurubului cu bile;
- Scut termic inteligent- standardizat;
- Rigiditate ridicată
- Sunt utilizate ghidaje liniare cu role (pentru axele de avans);
- Comandă Numerică Mazatrol Smart
- Echipament CNC dezvoltat pentru operare uşoară, interactivă, conversaţională.
- Este disponibil sistemul absolut de poziţionare, ceea ce elimină nevoia de a reface referinţa la fiecare pornire a maşinii.
- Consideraţii pentru protecţia mediului
- Utilizarea elementelor de iluminare – lampă cu LED-uri;
- Reducerea consumului de electricitate în starea de aşteptare;
- Utilizarea unui sistem de ungere cu vaselină;
- Extinderea duratei de serviciu a lichidului de răcire;
- Operare uşoară
- Vizibilitate sporită (este mărită fereastra din uşa operatorului);
- Raft pentru scule – Standard;
- Vizibilitate sporită - Înălţime redusă la 1820 mm;
- Întreţinere comodă
- Vizibilitate îmbunătăţită, fereastră mărită;
- Zona centralizată de întreţinere;
Controlul Deformaţiilor termice SCUT TERMIC INTELIGENT
Compensarea cu mare precizie a dilatării şi contractării arborelui principal datorate operării se realizează printr-un sistem avansat de predicţie a deplasărilor termice care încorporează şi comandă vitezei arborelui principal - unul dintre factorii principali ai deplasărilor termice a arborelui principal. (Marcă înregistrată) Prin combinarea sistemului de compensare precisă a deformaţiilor termice cu criteriile de proiectare a maşinii care asigură aranjarea simetrică a elementelor generatoare de căldură, se asigură o prelucrare de mare precizie pe perioade extinse.
Monitorizarea cuprinzătoare a Întreţinerii ÎNTREŢINERE INTELIGENTĂ
Cu această funcţie se monitorizează starea elementelor consumabile (filtre, garnituri pentru apărători) şi istoricul operării pentru subansamblele maşinii. Aceste informaţii sunt utile pentru elaborarea programului de întreţinere preventivă, pentru prevenirea staţionărilor neaşteptate ale maşinii. În plus, la atingerea timpului de înlocuire pentru elemente cum sunt filtrele, un mesaj îl informează pe operator să efectueaze operaţia necesară.
Specificaţii tehnice:
| CARACTERISTICA | UM | QSM 200 |
| CAPACITATE DE PRELUCRARE | ||
| Universal | mm | Æ210 |
| Diametrul maxim al piesei de prelucrat | mm | Æ660 |
| Diametrul de rotire peste sanie | mm | Æ353 |
| Diametrul maxim de prelucrare | mm | Æ350 |
| Diametrul maxim prelucrare bară | mm | Æ65* (1) |
| Lungimea maximăde prelucrare | mm | 541 |
| ARBORELE PRINCIPAL | ||
| Gama de turaţii | rpm | 35 ~ 5000 |
| Timp de accelerare | sec | 3,3 |
| Alezajul arborelui principal | mm | Æ76 |
| Puterea motorului pt. regim de 30 min/cont. | kW | 15/11 |
| Cuplu maxim la arborele principal | Nm | 233 |
| TURELA | ||
| Număr de scule în turelă/scule rotative | buc | 12 |
| Mărimea sculei: strunjire strunjire interioară | mm | - Æ25 - Æ40 |
| Timp de indexare cu o poziţie | sec | 0.17 |
| CURSE | ||
| Cursa pe axa X | mm | 195 |
| Cursa pe axa Z | mm | 560 |
| AVANSURI | ||
| Viteza de avans axele X/Z | mm/min | 0 ~ 8000 |
| DEPLASĂRI RAPIDE | ||
| Viteza deplasării rapide pe axele: - X/Z | m/min | 30/33 |
| PINOLA | ||
| Cursa păpuşii mobile | mm | 565 |
| Vârf pinolă | CM | 5 |
| Forţa max | kgf | 500 |
| UNITATEA DE RĂCIRE | ||
| Puterea motorului pompei | W | 180 |
| Capacitatea rezervorului pt lichid răcire | L | 180 |
| INSTALARE | ||
| Putere max. absorbită (30 min./continu) | kVA | 29,1/23,3 |
| Sursa pneumatică | 105l/min cu 5 bar |
Adrian Totu este dr. ing., Manager Mazarom Impex SRL