Un clește pentru tăiat buloane este evaluat adesea după două criterii ușor vizibile: lungimea mânerelor și cât de „ascuțite” sunt fălcile. În utilizarea profesională, acestea sunt însă insuficiente. Calitatea tăierii depinde de un întreg lanț tehnologic: compoziția și structura oțelului, continuitatea fibrei obținute prin forjare, geometria muchiilor, precizia alinierii fălcilor, stabilitatea articulațiilor și tratamentul termic aplicat diferențiat.
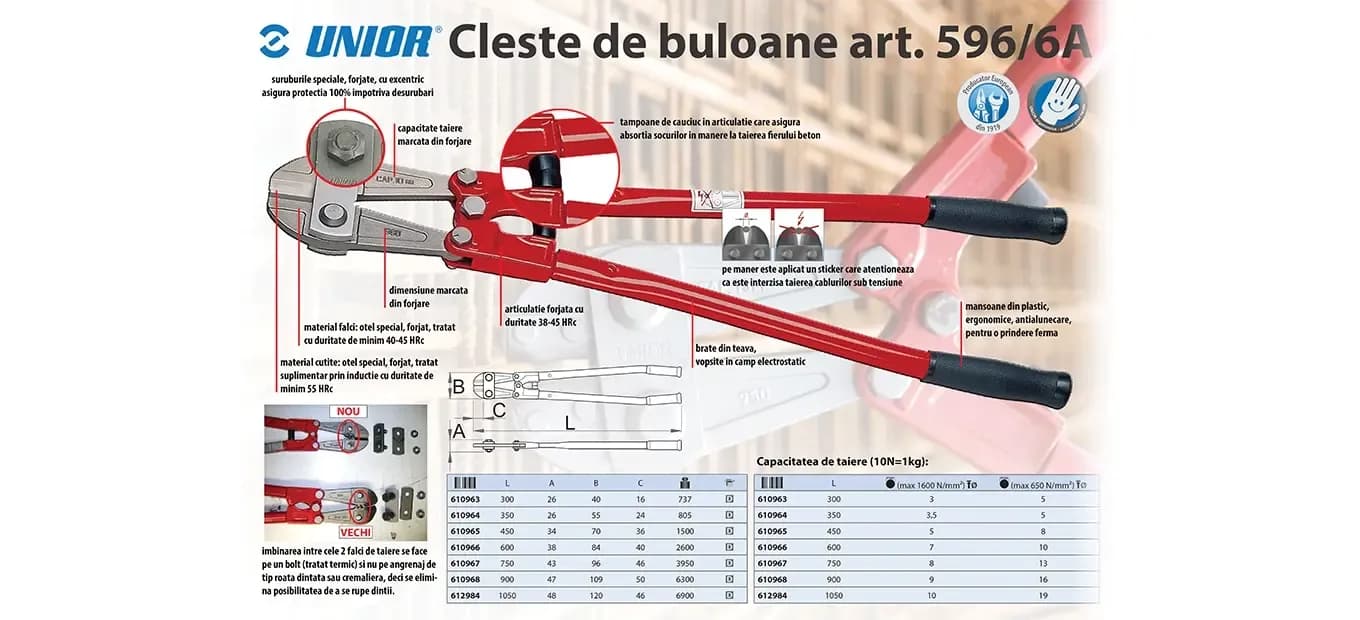
În cazul modelului Unior 596/6A, capul de tăiere este fabricat din oțel carbon Premium Plus, forjat și tratat termic, iar muchiile de tăiere au un tratament suplimentar de călire prin inducție, având ca efect creșterea durității tăișurilor. Mânerele sunt realizate din țeavă de oțel, protejate prin vopsire și echipate cu manșoane din plastic pentru utilizare în condiții grele.
În cazul unui clește de buloane, termenul „ascuțire” nu trebuie interpretat ca la un cuțit. O muchie excesiv de subțire poate fi vulnerabilă la deformare sau ciobire atunci când întâlnește materiale cu rezistență ridicată. O muchie prea obtuză, în schimb, mărește efortul necesar și poate produce mai degrabă strivirea materialului decât o separare controlată.
Parametrii importanți sunt unghiul flancurilor tăișului, grosimea vârfului tăișului, simetria celor două fălci și poziția lor reciprocă. În documentația tehnologică Unior, unghiul și grosimea muchiei sunt definite drept elemente esențiale pentru funcția de tăiere, iar fălcile sunt prelucrate CNC pentru respectarea toleranțelor de dimensiune și poziționare. La cleștii de buloane, prelucrarea fălcii se face într-o singură prindere pe mașina CNC, reducând erorile care ar putea apărea prin repoziționări succesive.
Prin urmare, calitatea tăișului nu se verifică doar prin atingere sau prin aspectul vizual al muchiei. Ea se verifică prin modul în care cele două fălci se întâlnesc, prin repetabilitatea tăierii și prin păstrarea geometriei după solicitări repetate.
Din același motiv, o reascuțire improvizată cu polizorul nu reproduce procesul industrial. Ea poate modifica unghiul flancurilor tăișului, alinierea fălcilor și zona durificată prin inducție. Pentru uzură avansată, soluția tehnică este recondiționarea controlată sau înlocuirea ansamblului de fălci – (produs disponibil în catalog), nu simpla subțiere a tăișului.
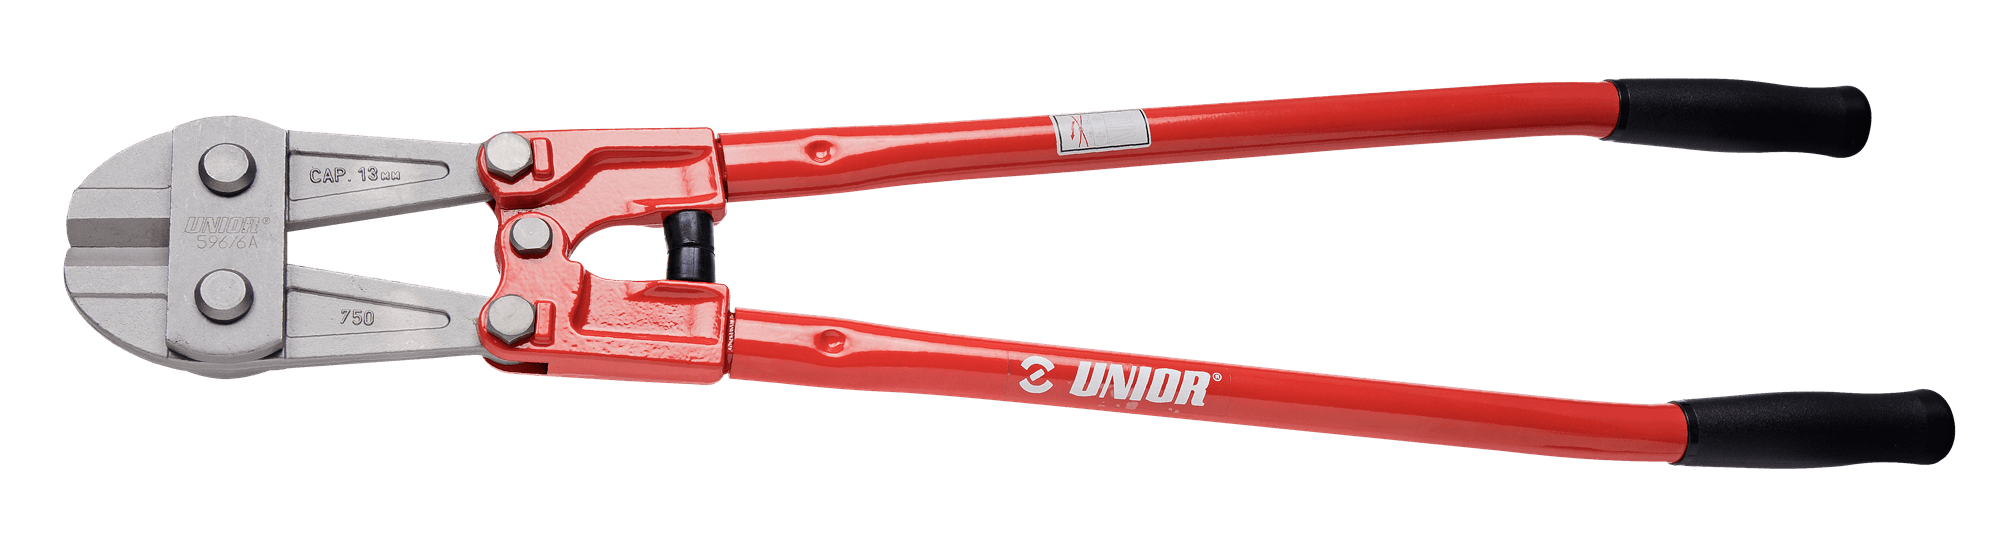
Forjarea asigură rezistența; prelucrarea CNC asigură precizia
Unior produce fălcile prin forjare în matriță. În timpul forjării, orientarea fibrei materialului este păstrată cât mai continuă, ceea ce favorizează comportarea piesei la sarcini mari și dinamice. După forjare urmează debavurarea și calibrarea, iar geometria funcțională este finalizată prin prelucrare CNC.
Această distincție este importantă: forjarea nu trebuie confundată cu precizia finală a tăișului. Forjarea construiește structura rezistentă a piesei, în timp ce prelucrarea mecanică stabilește poziția axelor, geometria muchiilor și toleranțele necesare funcționării corecte.
La un clește de buloane, o abatere mică în poziționarea fălcilor se amplifică în sarcină. Dacă muchiile nu se întâlnesc corect, o parte din forță este consumată prin deformare laterală, frecare și deschiderea articulațiilor, nu prin tăierea materialului.
Tratament termic diferențiat: duritate la muchie, tenacitate în corp
După prelucrare, fălcile sunt supuse unui tratament termic de călire și revenire, destinat obținerii unei structuri care să combine duritatea cu tenacitatea. Ulterior, muchiile sunt durificate local prin inducție.
Principiul este unul esențial pentru sculele de tăiere solicitate puternic:
-muchia trebuie să fie suficient de dură pentru a rezista la uzură și deformare;
-corpul fălcii trebuie să rămână suficient de tenace pentru a suporta șocurile fără a deveni casant;
-articulațiile trebuie să preia forța fără pierderea reglajului.
Durificarea exclusivă a muchiei permite obținerea acestui echilibru. Nu este urmărită duritatea maximă a întregii piese, ci distribuirea proprietăților mecanice acolo unde sunt necesare.
Îmbinarea fălcilor şi păstrarea reglajului
La modelul 596/6A, reglarea lamelor se realizează cu șuruburi excentrice. Acestea sunt protejate prin locașuri forjate, soluție despre care producătorul precizează că împiedică desfacerea accidentală a reglajului. Jocul dintre lame poate fi corectat conform instrucțiunilor tehnice ale produsului.
Această construcție este importantă deoarece un tăiș bine executat nu poate compensa o articulație instabilă. Dacă în mecanism apare joc, fălcile se pot depărta sub sarcină, iar tăierea devine mai dificilă și mai puțin controlată.
Articulațiile modelului 596/6A includ și un sistem pentru absorbția șocurilor transmise spre mânere, în special la tăierea fierului-beton și a materialelor care se separă brusc. Sistemul limitează șocul resimțit de operator și reduce solicitarea brutală a ansamblului mecanic.
Mânerele nu sunt simple prelungitoare
Mânerele din țeavă de oțel au rolul de a transmite și multiplica forța operatorului, dar trebuie să lucreze împreună cu articulațiile și cu geometria capului de tăiere. În procesul de fabricație Unior, mânerul este montat și presat pe articulație pentru a preveni slăbirea în sarcină, apoi este îndoit la unghiul funcțional stabilit. Finisajul protector și manșoanele din material plastic completează ansamblul ergonomic.
Lungimea mai mare oferă un avantaj mecanic superior, dar nu transformă cleștele într-o unealtă universală. Alegerea trebuie făcută simultan după diametrul piesei și după rezistența materialului.
Capacitatea de tăiere: diametrul fără rezistența materialului este o informaþie incompletă
Modelul Unior 596/6A este disponibil în mai multe lungimi, fiecare cu două capacități distincte: una pentru materiale cu rezistență de până la 1.600 N/mm² și alta pentru materiale cu rezistență la rupere de până la 650 N/mm².
Astfel, cleștele de 900 mm poate tăia un diametru maxim de 16 mm într-un material de până la 650 N/mm², dar numai 9 mm într-un material de până la 1.600 N/mm². Varianta de 1.050 mm ajunge la 19 mm pentru materialul de 650 N/mm², însă capacitatea scade la 10 mm în cazul materialului de 1.600 N/mm².
Diferența demonstrează de ce afirmația „capa-citate de tăiere 19 mm”, neînsoțită de rezistența materialului, este tehnic incompletă. Două bare cu același diametru pot solicita complet diferit fălcile, articulațiile și mânerele.
O sculă proiectată şi pentru mentenanță
Pentru variantele de 350–1.050 mm, Unior listează ansambluri de schimb 596.1/7A, formate din falcă, două șuruburi și două piulițe. Posibilitatea înlocuirii capului de tăiere prelungește durata de exploatare a ansamblului și evită compromiterea geometriei prin intervenții necontrolate asupra muchiilor.
Unior 596/6A trebuie, așadar, înțeles nu ca o simplă pârghie cu două mânere lungi, ci ca un an-samblu mecanic calibrat. Performanța sa rezultă din succesiunea corectă a proceselor industriale: forjare, calibrare, prelucrare CNC, călire și revenire, durificarea prin inducție a muchiilor, realizarea precisă a articulațiilor și controlul final al montajului.
Pentru a urmări videoclipul, accesați linkul Program Unior - 596PLUS6G Clesti de buloane cu cutite triunghiulare ascutite