Prelucrarea oțelurilor inoxidabile, a aliajelor termorezistente (HRSA), a aliajelor de titan, a oțelurilor foarte dure și a fontelor abrazive necesită mai mult decât alegerea unei carburi adecvate. Geometria plăcuței joacă un rol esențial în controlul forțelor așchietoare, în generarea căldurii, în formarea și eliminarea așchiei. În cele din urmă, influențează decisiv durabilitatea și calitatea suprafeței obținute în urma prelucrării. ISCAR, lider global în producerea de scule așchietoare, a dezvoltat o gamă largă de geometrii așchietoare, dezvoltate punctual pentru rezolvarea provocărilor generate de prelucrarea acestor tipuri de materiale.
Multe dintre materialele greu prelucrabile au caracteristici comune, incluzând proprietăți mecanice superioare la temperaturi ridicate, conductivitate termică redusă, prelucrabilitate foarte scăzută, abrazivitate ridicată și generarea de așchii lungi și ațoase.
Geometria plăcuței influențează direct controlul acestor inconveniente pe parcursul prelucrării.
Valoarea forțelor așchietoare și generarea căldurii, controlul formării așchiei și eliminarea acesteia din zona prelucrată, echilibrul între tenacitatea și gradul de ascuțire a muchiei, rezistența la regim vibrator – toate acestea sunt direct influențate de alegerea geometriei de așchiere. Alegerea corectă a geometriei ISCAR pentru fiecare aplicație în parte permite prelucrătorilor să realizeze echilibrul corect între agresivitatea și robustețea muchiei, prevenind astfel uzura prematură.
Pentru materiale precum aliajele de titan sau cele termorezistente (HRSA), reducerea forțelor așchietoare este esențială. Geometriile ISCAR pozitive, au rolul de a anula formarea muchiei false, de a realiza o așchiere ușoară, pe parcursul căreia așchia să alunece ușor din zona prelucrată și să reducă, în final, puterea consumată. Aceste geometrii sunt aplicate în mod frecvent în operații de semifinisare și finisare, unde controlul formării așchiei e critic pentru obținerea unei suprafețe de bună calitate.
Pe de altă parte, prelucrările grele în oțeluri dure sau fonte abrazive, impun utilizarea unor muchii ranforsate. Geometrii moderat pozitive sau chiar unghiuri de degajare neutre combinate cu muchii honuite sau șanfrenate, măresc rezistența împotriva smulgerilor și a uzării premature. ISCAR reușește să realizeze acest echilibru prin proiectarea atentă a fragmentatorului de așchii, care are în vedere atingerea unei eficiențe mari a prelucrării, cu protejarea concomitentă a muchiei așchietoare.
Selectarea corectă a geometriei de așchiere este, de asemenea, extrem de importantă în cazul oțelurilor inoxidabile, în care creșterea durității așchiilor pe parcursul prelucrării, precum și imposibilitatea de a le fragmenta degradează rapid scula. Geometriile ușor pozitive din componența fragmentatoarelor eficiente previn înfășurarea așchiilor pe piese și mențin condiții stabile, chiar și în cazul așchiilor întrerupte. Soluții ISCAR precum LOGIQ TURN cu geometriile MF sau MM sunt frecvent utilizate în cadrul aplicațiilor medii și de finisare, în timp ce plăcuțele HELI-TURN, cu muchie elicoidală reduc presiunea în prelucrare și îmbunătățesc calitatea suprafeței.
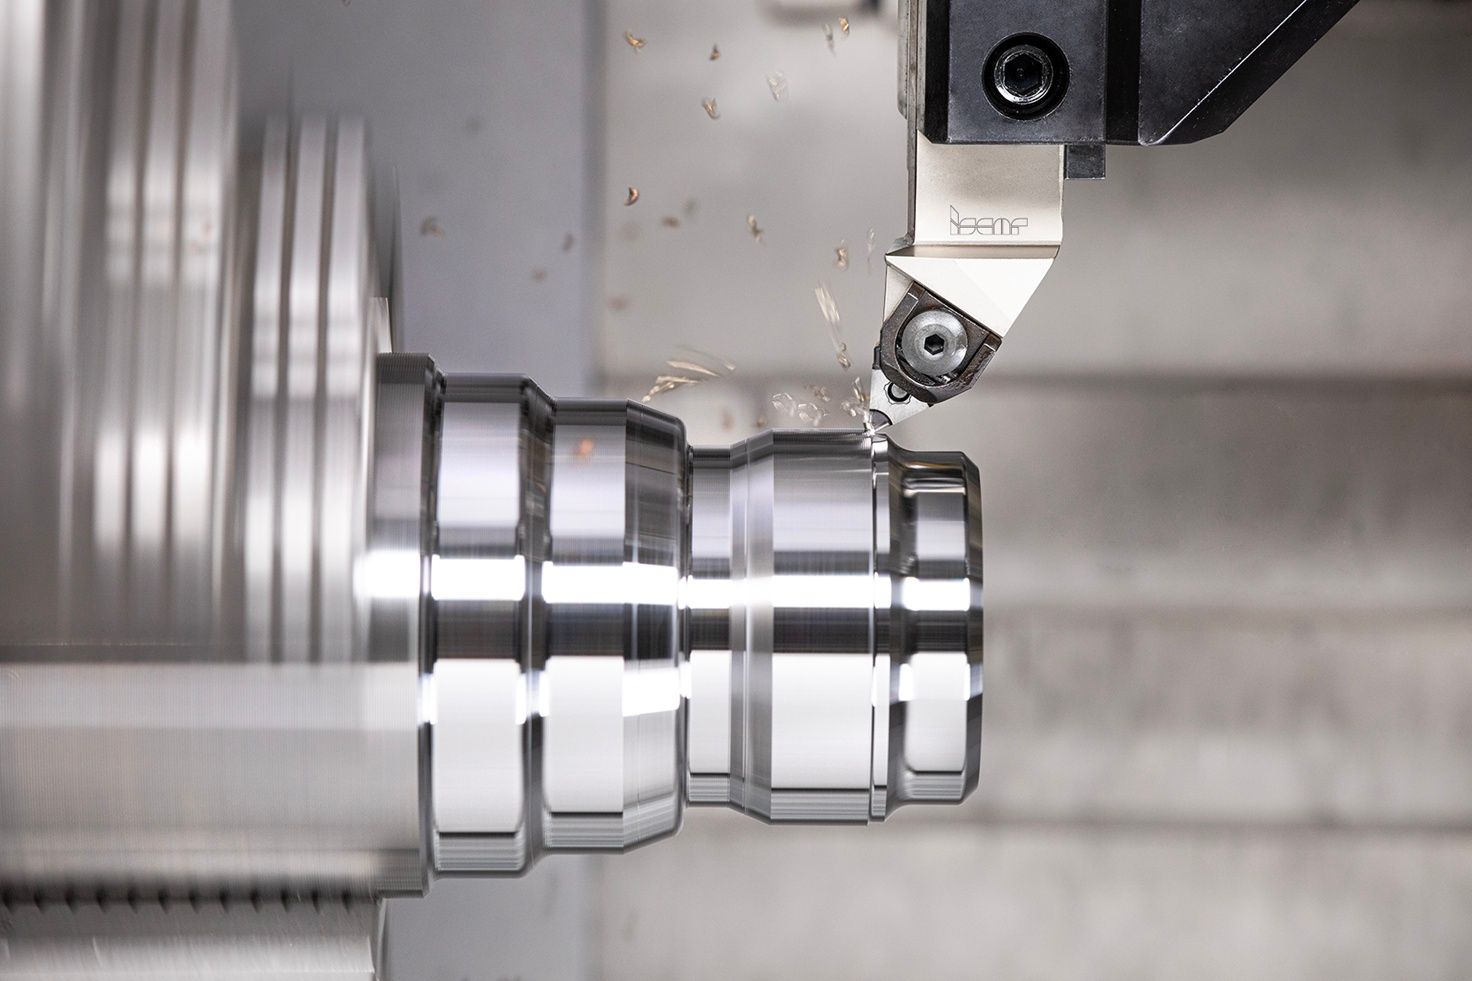
Foto 1
Aceste geometrii sunt frecvent combinate cu carburi precum IC907 și IC908, pentru amplificarea durabilității și a fiabilității.
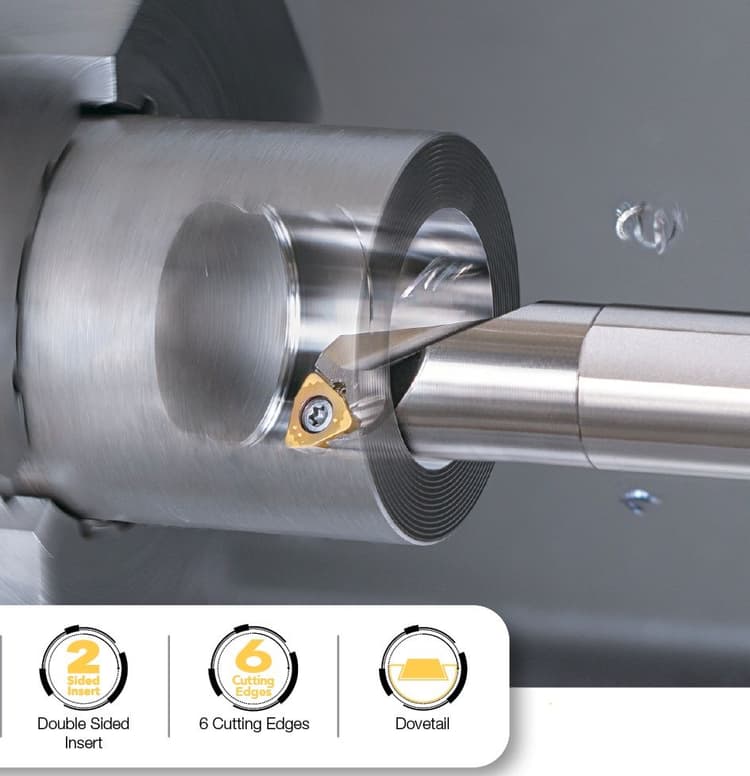
Superaliajele termorezistente aduc provocări mult mai serioase, din cauza abilității de a-și menține caracteristicile mecanice la temperaturi înalte și de a genera temperaturi extrem de ridicate în zona de așchiere. Muchiile așchietoare foarte ascuțite, unghiurile de degajare super-pozitive și evacuarea ușoară a așchiilor sunt esențiale pentru reducerea temperaturii. Geometria ISCAR HELI-TURN reduce forțele radiale, în timp ce geometriile LOGIQ-6-TURN
M3M și F3M oferă control bun al șpanului și multiple muchii așchietoare. Aceste soluții geometrice (foto 1) sunt combinate în cele mai multe cazuri cu carburi avansate precum IC806 sau IC907, pentru asigurarea unei fiabilități extrem de ridicate în prelucrarea HRSA.
Aliajele de titan reclamă atenție similară în ceea ce privește geometria. Și aici muchia trebuie să fie foarte ascuțită, iar forțele așchietoare trebuie să rămână la valori joase, pentru a nu se degaja temperatura prea ridicată. Conductivitatea termică redusă a titanului este un dușman periculos al muchiei așchietoare.
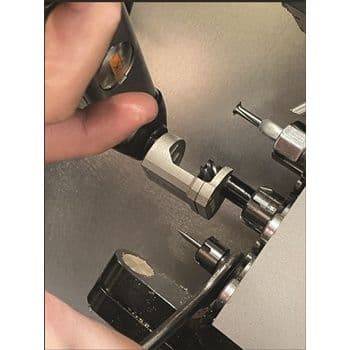
Geometriile pozitive, cu zona de contact a muchiei așchietoare cât mai îngustă, ajută la formarea unei așchii cât mai subțiri și la scăderea temperaturii. Geometriile pozitive ISCAR – LOGIQTURN sunt proiectate în mod special pentru aceste condiții, iar suporții antivibratori WHISPERLINE (foto 2) îmbunătățesc cu atât mai mult condițiile. Apariția vibrațiilor în prelucrarea titanului este o situație des întâlnită. În paralel, pregătirea adecvată a muchiei previne apariția muchiei false și extinde durabilitatea.
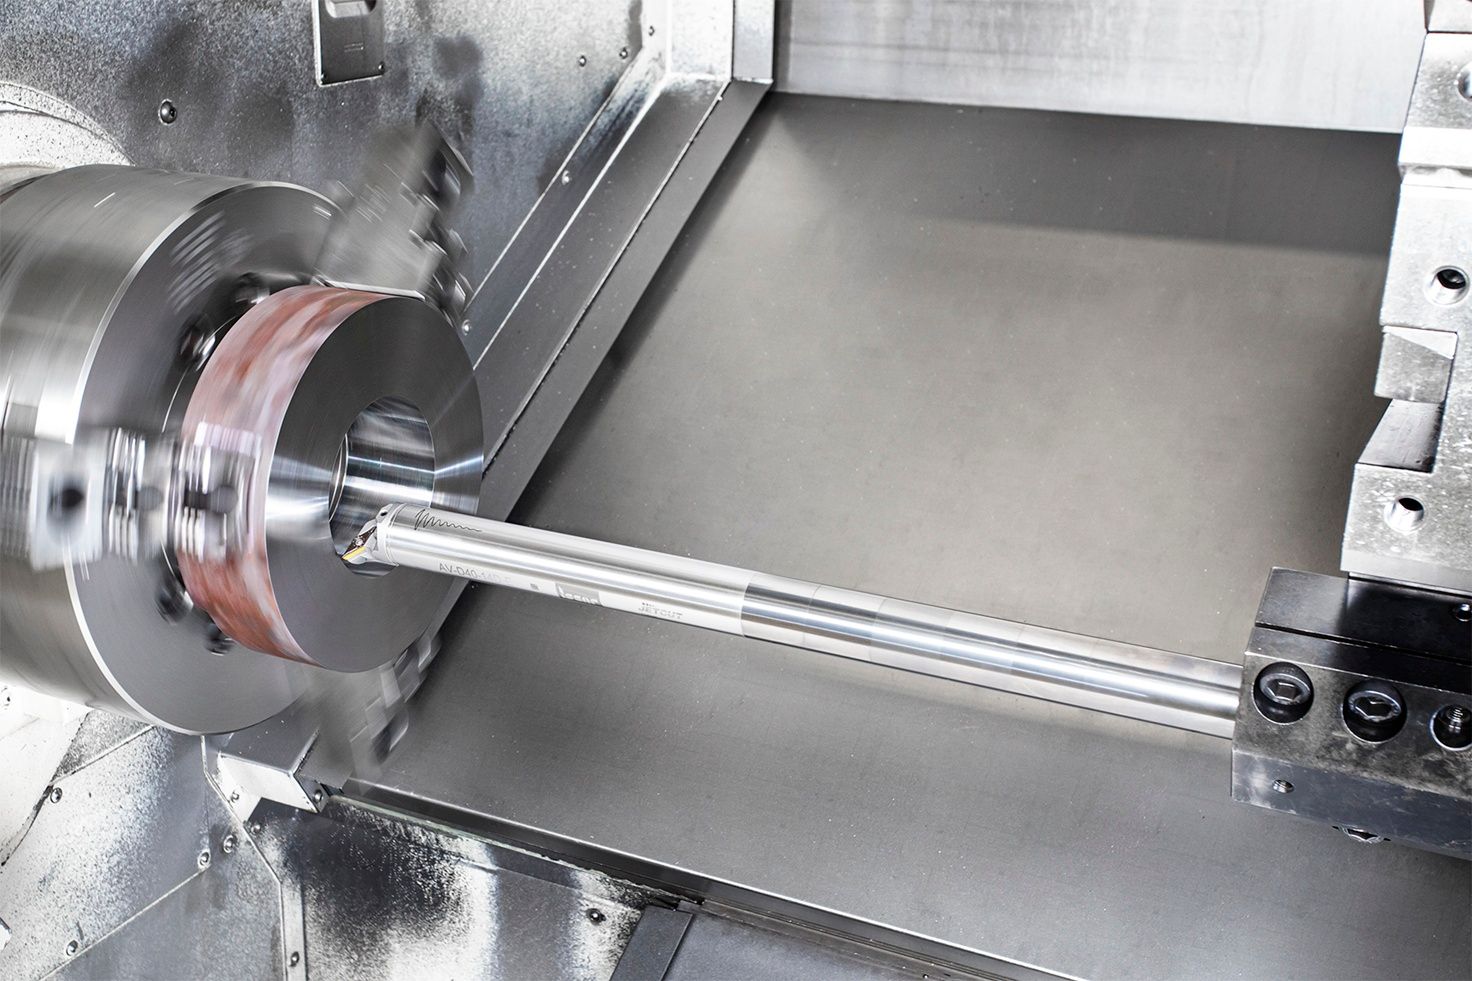
Foto 2
În ceea ce privește prelucrarea oțelurilor cu durități ridicate, robustețea și stabilitatea sunt primordiale. Muchiile ranforsate, cu unghiuri de degajare adecvate sunt soluția ideală, asigurând fragmentarea eficientă a așchiei la valori ridicate ale durității. Geometriile robuste LOGIQTURN RM, combinate cu carburi rezistente la uzură reprezintă cea mai bună alegere în cazul strunjirilor oțelurilor dure și deseori pot înlocui rectificarea, amplificând astfel productivitatea.
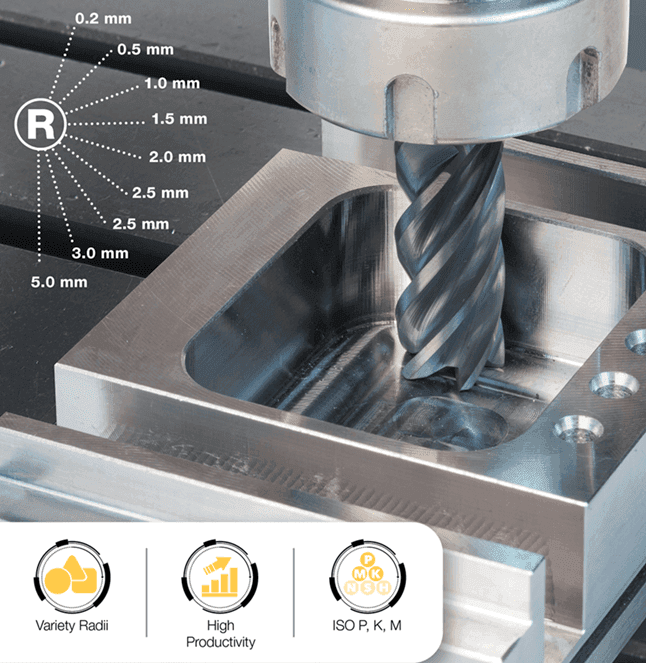
Operațiile de canelare și debitare în materiale greu prelucrabile sunt însoțite în general de factori de stres suplimentari în zona muchiei așchietoare, din cauza angajării pe toată lățimea plăcuței. ISCAR rezolvă această problemă ca sistemul CUT-GRIP (foto 3), în care sunt incluse geometriile dedicate F, M și R, optimizate pentru diferite materiale și condiții de prelucrare. Plăcuțele înguste și în același timp foarte rigide, cu evacuare eficientă a așchiilor reprezintă soluția eficientă în acest caz, al prelucrării oțelurilor inoxidabile și al aliajelor HRSA; aici controlul așchiei este de fapt cheia succesului.
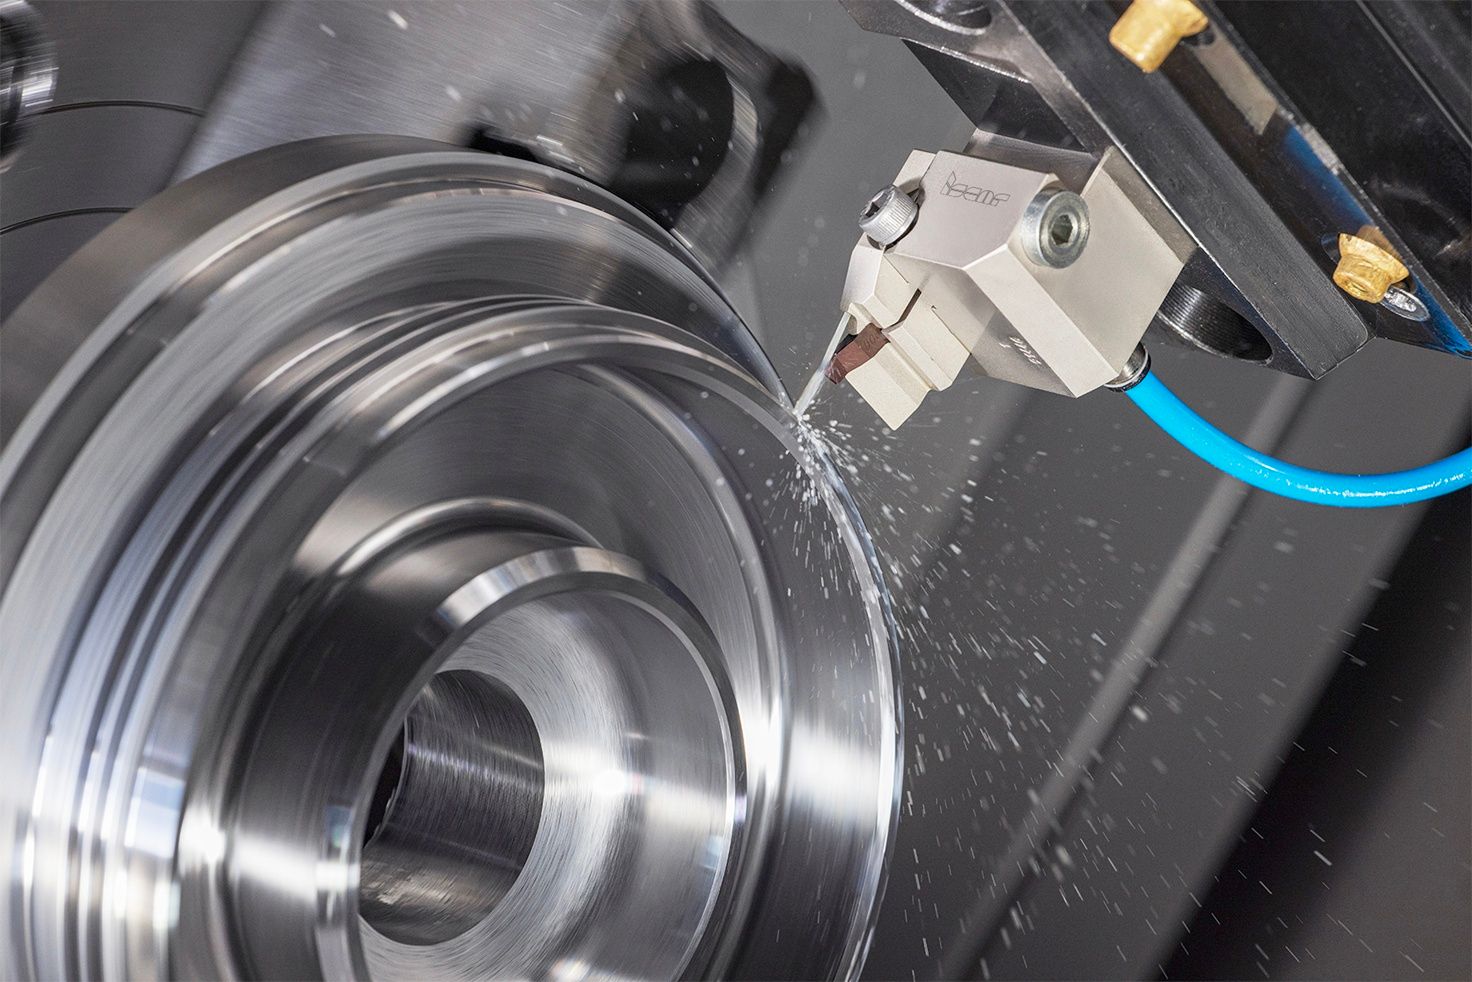
Foto 3
În cele din urmă, în selectarea celei mai adecvate geometrii a plăcuței ISCAR este absolut necesară luarea în considerare a următorilor parametri:
- tipul operației
- stabilitatea mașinii-unelte
- adâncimea de așchiere
- avansul
- tipul răcirii
Mașinile-unelte ușoare sau mai puțin rigide trebuie să beneficieze de geometrii cât mai pozitive, în timp ce mașinile grele, rigide, reclamă echiparea cu muchii ranforsate.
Un sistem de răcire cu presiune ridicată este extrem de benefic în controlul formării și fragmentării așchiei. Și, în final, amplifică durabilitatea.
Alegerea atentă a geometriilor în funcție de aplicație, în zone de prelucrare înguste, bine definite are ca rezultat predictibilitate ridicată și rezultate bune cu repetabilitate bine controlată.
În concluzie, alegerea geometriei ISCAR adecvate este factorul cheie de succes în prelucrarea materialelor greu prelucrabile. Înțelegând cum este influențat comportamentul materialului de prelucrat de unghiul de atac, de pregătirea muchiei și configurația fragmentatorului de șpan, producătorii de scule pot amplifica semnificativ durabilitatea, productivitatea și calitatea piesei rezultate. Soluțiile ISCAR precum LOGIQ-6-TURN, LOGIQ-3-TURN, HELI-TURN, CUT-GRIP și WHISPERLINE furnizează opțiuni geometrice demonstrate, în vederea prelucrării oțelurilor inoxidabile, a super-aliajelor, a titanului și a oțelurilor foarte dure, asigurând fiabilitate și eficiență în majoritatea aplicațiilor solicitante.