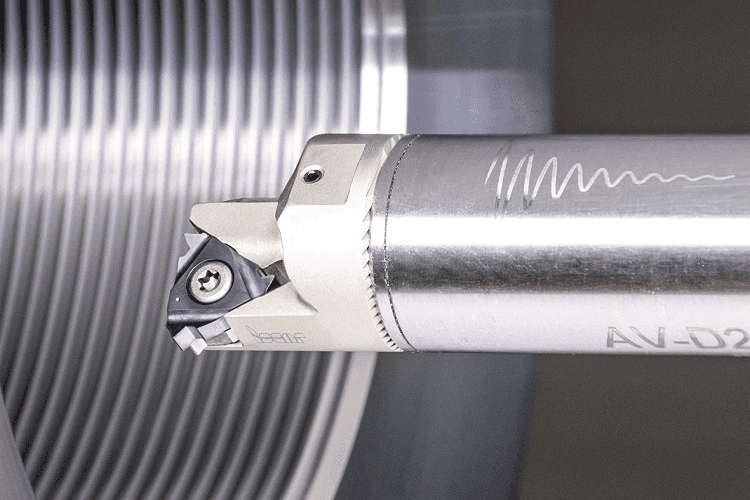
Producerea conexiunilor filetate este o activitate curentă în multe ramuri industriale. Sunt produse o mare diversitate de piese prevăzute cu filete, interioare sau exterioare, de la minusculele implanturi dentare și până la elementele de legătură dintre tronsoanele conductelor de transport țiței sau gaz, în multe cazuri de dimensiuni impresionante.
Există o mare varietate de tipuri de filete, conforme standardelor naţionale și internaţionale. Acestea diferă ca forme și dimensiuni, fiecare standard în parte definind un anumit tip de filet. În cele mai multe dintre cazuri, tipul filetului este realizat în conformitate cu cerinţe specifice ale ramurii industriale respective sau ale domeniului de aplicaţii specific. De exemplu, standardele UNJ și MJ sunt asociate Industriei Aeronautice, în timp ce standardele NPT și BSPT sunt aplicate ramurii din Industria de Petrol și Gaze responsabile cu producerea ţevilor, a conexiunilor acestora, a fitingurilor etc.
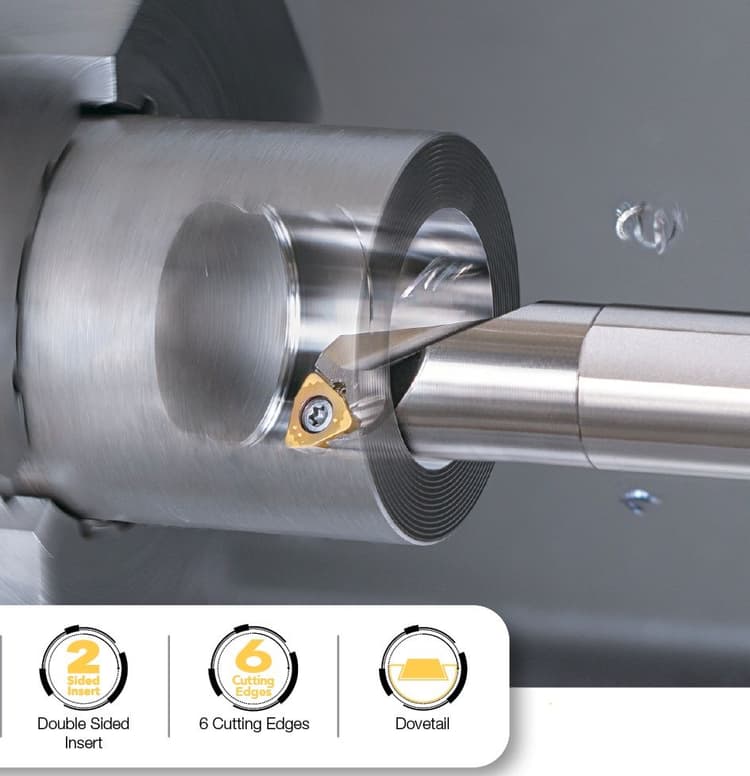
Filetarea prin strunjire este una dintre cele mai productive și în același timp uzuale metode de prelucrare a filetelor, în piesele de revoluţie.
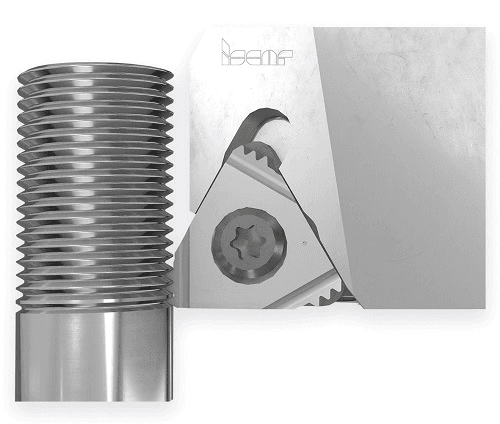
Piaţa sculelor indexabile furnizează foarte multe soluţii de suporţi și plăcuţe de filetare. Există diferite geometrii, după cum există și metode diferite de montare a plăcuţelor; iar acestea din urmă trebuie să fie alese în concordanţă cu aplicaţia de realizat, pentru a-și exprima la maximum avantajele.
O operaţie de filetare prin strunjire de mare eficienţă depinde fără îndoială de alegerea corectă a sculei. Sunt câţiva pași simpli de selectare corectă a soluţiei indexabile. În primul rând trebuie identificat tipul filetului:
- exterior sau interior
- pe dreapta sau pe stânga
După alegerea corespunzătoare a direcţiei avansului, în funcţie de tipul filetului, pasul următor este alegerea profilului acestuia. El este de fapt menţionat în desenul de execuţie al piesei.
Codificarea filetului ţine cont și de sistemul de măsurare (metric sau inch), pentru fiecare dintre acestea existând standardul specific. Astfel, în majoritatea cazurilor, codificarea filetului cuprinde următoarele informaţii:
- standardul căruia i se conformează filetul
- pasul filetului
- numărul de începuturi
- diametrul nominal
- lungimea filetului
- clasa de toleranţă
Odată ce suntem în posesia valorilor:
- diametrului filetului
- pasului filetului
- numărului de începuturi
putem calcula unghiul de înclinare a elicei, φ. Valoarea acestuia este foarte importantă pentru următoarea etapă și anume selectarea plăcuţei de așezare, utilizate în cazul plăcuţei poziţionate clasic (lay-down).
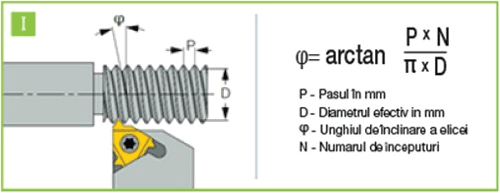
Valoarea unghiului de înclinare ne indică de fapt și tipul plăcuţei de așezare necesare filetării în cauză:
Plăcuţa de așezare are practic dublu rol:
1) de poziţionare corectă a plăcuţei așchietoare în timpul prelucrării, în concordanţă cu unghiul elicei
2) de bazare a plăcuţei așchietoare, acţionând practic ca un tampon între buzunarul suportului și plăcuţa așchietoare. Astfel, plăcuţa de așezare are și rol protector pentru buzunar, în cazul spargerii plăcuţei așchietoare.
Din punctul de vedere al determinării profilului, plăcuţele de filetare sunt de două tipuri:
- pentru prelucrarea profilului complet
- pentru prelucrarea profilului parţial
Plăcuţele destinate profilului complet prelucrează tipuri specifice de filete, spre exemplu:
- profilul rotund (Rd) – conform DIN 405
- profilul British Standard Whitworth (BSW)
Plăcuţele destinate profilului parţial reclamă o operaţie anterioară de prelucrare precisă a diametrului piesei, având în vedere că plăcuţa de filetare/așchietoare nu va mai atinge acest diametru.
Familia de plăcuţe cu poziţionare clasică (lay-down) oferă o gamă extrem de bogată de profile standard, atât pentru filete interioare, cât și pentru cele exterioare. Plăcuţele cu așezare „lay-down" sunt clasificate astfel:
- tip G – de uz GENERAL, prevăzute cu deflector pe suprafaţa de degajare, pentru fragmentarea eficientă a așchiilor, într-o mare varietate de materiale.
- tip M – plăcuţe realizate doar prin presare și sinterizare, prevăzute și ele cu fragmentator. Chiar dacă profilul lor nu este rectificat, asigură precizie similară celei de tip G. În cazul în care se prelucrează cu treceri de mici adâncimi, eficienţa fragmentatorului scade și în consecinţă plăcuţele de tip M sunt mai puţin recomandate.
- tip B – plăcuţe rectificate periferic, prevăzute cu fragmentator realizat din presare. Controlul șpanului este în acest caz foarte bun, iar muchia rectificată ascuţită este soluţia ideală pentru filetarea materialelor problematice din punctul de vedere al fragmentării așchiilor. De asemenea, tipul B reprezintă prima recomandare pentru filetarea clasei M de materiale – oţelurile inoxidabile.
La prelucrarea pieselor de mici dimensiuni, utilizarea muchiilor ascuţite, combinate cu fragmentator presat reprezintă cea mai eficientă soluţie. Forţele așchietoare sunt mult diminuate, prevenind apariţia vibraţiilor.
Unul dintre scopurile obișnuite ale utilizatorilor, atunci când decid utilizarea unei scule noi, este creșterea productivităţii. De aceea, în plus faţă de cele trei tipuri antemenţionate și faţă de sub-familia G, au fost create și plăcuţe cu mai mulţi dinţi așchietori. Astfel, a fost diminuat timpul de ciclu și a fost amplificată productivitatea. Plăcuţa este prevăzută cu doi sau trei dinţi, fiecare dintre ei având rolul său precis.
Înainte de a decide utilizarea unui astfel de tip de plăcuţă, este necesar să ne asigurăm că filetul nu se află în apropierea unui umăr sau că în vecinătatea acestuia este practicat (ă) un (o) canal (degajare) suficient de lat(ă) pentru ca plăcuţa să fileteze pe întreaga lungime dorită, fără a intra în coliziune cu umărul.
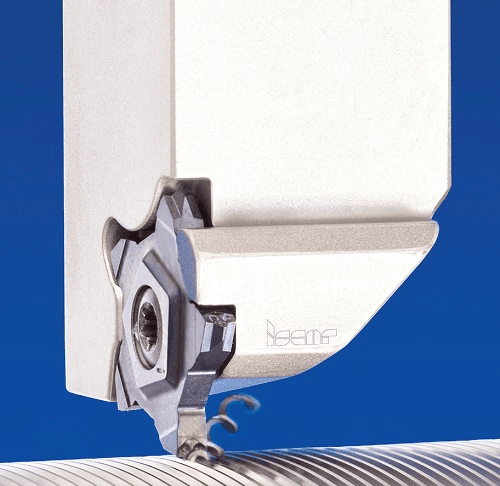
De asemenea, în afara plăcuţelor ISO cu așezare clasică, ISCAR produce o gamă foarte variată de plăcuţe de filetare montate în buzunarele sale caracteristice. Sunt acoperite ambele tipuri de prelucrări, interioară și exterioară. Spre deosebire de plăcuţele ISO cu așezare clasică, suprafeţele de așezare poziţionate sub unghiurile adecvate sunt realizate în toate cazurile prin rectificare.
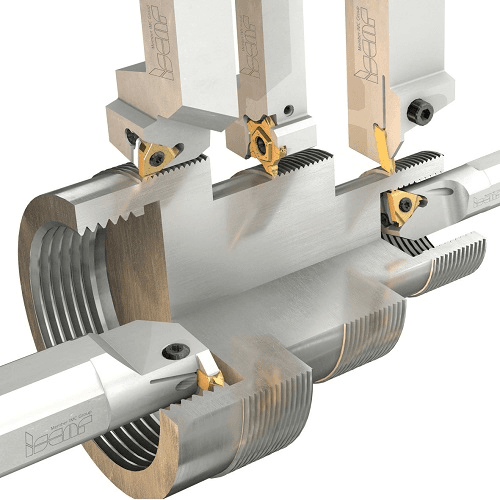
PENTACUT este una dintre cele mai reușite plăcuţe ISCAR, utilizate și la filetare, datorită multiplelor beneficii:
- 5 muchii așchietoare = soluţie extrem de economică
- fragmentator de așchii realizat încă din etapa de presare a plăcuţei
- construcţie robustă și extrem de rigidă
- existenţa unei sub-familii dedicate pofilelor parţiale și realizate astfel încât să prelucreze și în vecinătatea umerilor
- posibilitatea filetării atât „pe dreapta", cât și „pe stânga" cu aceeași plăcuţă
- posibilitatea prelucrării între umeri.
În fine, dar nu în ultimul rând, trebuie să ne asigurăm de compatibilitatea calităţii carburii cu aplicaţia în sine. Selectarea corectă a sortului carburii se realizează ţinând cont de materialul de prelucrat, de stabilitatea sistemului și în general de caracteristicile aplicaţiei. Recomandări referitoare la alegerea calităţii carburii sunt prezentate în cataloagele ISCAR. Atenţie! Alegerea corectă a carburii duce la mărirea substanţială a durabilităţii plăcuţei și a suportului.
Marea diversitate a plăcuţelor de filetare ISCAR acoperă majoritatea cererilor, în conformitate cu standardele existente.
De asemenea, ISCAR asigură soluţii speciale, specifice cererilor concrete ale clienţilor.