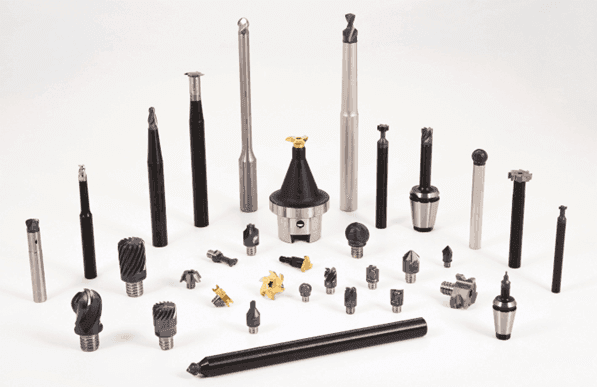
Când trebuie să decidem referitor la o anumită sculă, cu care să realizăm o aplicație anume, este destul de dificil uneori să ne hptărâm dacă este preferabil să recomandăm o sculă standard sau una specială. Selectarea sculei ideale depinde de mulți factori, cum ar fi: situația afacerii în sine, programul de fabricație, tipul producției și, nu în ultimul rând, preferințele operatorului. Sculele standard produse de un furnizor specific oferă în general versatilitate ridicată și sunt potrivite pentru prelucrarea unei game largi de piese, în diferite configurații.
Mai mult, sculele asigură performanțe exce- lente la prelucrarea unei game variate de materiale. Pentru a asigura procese de producție neîntrerupte, este crucial ca sculele să fie livrate la timp. De aceea, sculele standard stau la baza stocurilor de management, în cazul secțiilor productive.
Scula specială este proiectată în vederea realizării unor operații specifice, ale unei piese anume, realizate dintr-un material anume, utilizată pe o mașină care și ea, la rândul ei, asigură o montare specifică. Soluția specială oferită trebuie să asigure cele mai bune performanțe și rezultate în timpul de prelucrare și durabilitate. În orice caz, există și o limitare a soluțiilor speciale. Versatilitatea este redusă, scula este mult mai puțin adaptabilă altor aplicații. Rezultatul este că, în general, pentru producția de serie mare și masă, sculele speciale au un avantaj clar și în mod special în industria auto.
O sculă specială nu ne stă la dispoziție cu termen imediat, ci necesită efort ingineresc con- siderabil, incluzând proiectare conceptuală, coor- donare cu clientul, apoi proiectare detaliată și în final producție. Termenul de livrare pentru sculele speciale este în mod semnificativ mai lung decât cel al sculelor standard. Secțiile de prelucrare se găsesc adesea în fața acestei dileme: ce să aleagă, standard sau special, care este impactul asupra programării producției? În mod natural, factorii economici precum costul pe piesă produsă și costul sculei trebuie luate în considerare. Întrebarea totuși rămâne: care sculă va reprezenta cea mai bună soluție? Să aibă secția de prelucrare în vedere mai degrabă sculele standard existente în stoc sau să opteze pentru scule speciale, mult mai eficiente, dar cu termen de livrare lung? Toți acești factori fiind, pe undeva, echivalenți, situația ideală relativă la programarea producției, a proceselor, la situația stocurilor este următoarea: termenul de livrare cel mai scurt pentru livrarea sculei speciale este cel mai important.
Sculele speciale variază în complexitate conceptuală. Unele dintre ele prezintă doar modificări simple ale sculelor standard, cum ar fi, spre exemplu, modificarea razei la colț sau a lungimii sculei. Aceste modificări le aduc de altfel în zona sculelor semi-standard, care pot fi pro- duse relativ repede. Complexitatea conceptuală a unei scule speciale este determinată de studiul pre-proiectare care trasează limitările impuse de producția clientului, împreună cu determinările costurilor și termenul de producție. Rezultatele acestui studiu determină și limitele de eficiență de cost, care se corelează cu termenul de livrare.
În orice caz, există soluții suplimentare de scur- tare a timpilor de livrare ale sculelor speciale, cum ar fi utilizarea sculelor monobloc cu capete indexabile, corpuri de scule indexabile sau plăcuțe indexabile. Fără discuție, termenul de livrare al sculelor speciale și capacitățile de producție joacă un rol semnificativ în decizia finală legată de acțiunea în sine.
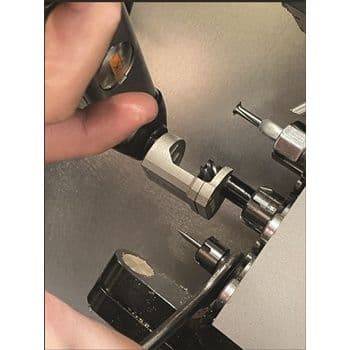
O alternativă la sculele speciale cu grad ridicat de complexitate o reprezintă soluțiile de modulari- tate, precum MULTI-MASTER de la ISCAR (figura 1 - foto deschidere). Sunt scule rotative echipate cu capete monobloc indexabile. Acest sistem cuprinde o gamă variată de corpuri (ne referim la ele cu termenul generic de ,,cozi’’), adaptoare, extensii și reducții, care permit configurarea sculei solicitate pentru diverse operații.
Prelucrările adiționale (A.M. – Additive Manufacturing) aduc noi oportunități pentru soluționarea sculelor speciale. Tehnologia permite producția rapidă de scule cu profile extrem de complexe. Chiar dacă operațiile de finisare sau operațiile de rectificare sunt în continuare necesare, operațiunile primare rapide de pregătire a profilului la o formă foarte apropiată de cea finală, rezolvă problema timpului într-un mod fascinant (figura 2). În plus, imprimarea 3D poate fi utilizată la fabricarea plăcuțelor din carbură, eliminând astfel necesitatea matrițelor, cu reduceri semnificative de costuri și timp de producție. Acest proces reprezintă o cale excelentă pentru crearea prototipurilor de plăcuțe în stadiile de dezvoltare și pentru producerea de plăcuțe speciale în loturi mici. A.M. în domeniul plăcuțelor din carbură și a capetelor de carbură câștigă teren și are capacitatea ridicată de a asigura livrare rapidă a sculelor speciale și a componentelor lor.

FIGURA 2. Profilul complex al capete- lor NEOSWISS, dedicate mașinilor de tip SWISS este integrat în acest sistem unic de schimbare rapidă, realizat prin imprimare 3D.
Secțiile de prelucrare pot produce rapid și adapta scule speciale necesităților proprii, dacă o sculă ,,de raft’’ nu este disponibilă. În orice caz, o secție normală de prelucrare nu poate să realizeze un ciclu complet de prelucrare a unei scule. În astfel de cazuri, furnizorii de scule pot veni în întâmpinarea clientului pentru a-i furniza scule semi-standard, pentru ca acesta să rezolve final forma dorită.

FIGURA 3. Cap sub forma unui disc cu adaptare MULTI-MASTER și care extinde substanțial posibilitățile clientului de a-și produce profile de frezare.
Aceste produse semi-finisate pot include corpuri de bază, plăcuțe de bază și capete în stadiu incipient. Anumiți producători de scule - și printre ei și ISCAR – oferă opțiunea aceasta, incluzând pro- duse nefinisate în gama de produse standard.
Familia MULTI-MASTER oferă cozi extra-lungi cu filet interior MULTI-MASTER în zona frontală și o gaură centrală în zona din spate, coada putând fi debitată de client și remodelată. Recent, ISCAR a introdus în gama de fabricație capete de bază (BLANKS), prevăzute cu două zone/secțiuni: o zonă frontală sub formă de disc, cu o zonă centrală cu 6 lobi (pentru cheie TORX) și o altă zonă, posterioară, prevăzută cu filet caracteristic MULTI-MASTER (figura 3). Aceste capete de bază au fost produse pentru ca din ele să fie prelucrate ulterior profile speciale, montate pe cozi MULTI-MASTER. Astfel, pot fi realizate operații de canelare ,,T’’, filetări, canelări simple, prelucrări de caneluri, danturi și multe altele.
ISCAR a adăugat și o listă de plăcuțe de bază PENTA unice, mărime 27, cu 5 muchii așchietoare, pe care se pot realiza profile speciale (figura 4).

FIGURA 4. PENTACUT-27 – plăcuță de bază în formă de stea, care creează posibilitatea realizării rapide a unor soluții de canelare, cu profile complexe.
Aceste blank-uri sub formă de stea pot fi rectificate de către utilizator pentru realizarea de profile diferite cu adâncimi de așchiere relativ reduse. Este cazul roților de curea, a căilor de rulare ale rulmenților, a profilurilor fitingurilor. Cu siguranță, posibilitățile de rectificare ale clienților sunt limitate, comparativ cu cele ale producătorului de scule. În orice caz, atunci când timpul este factor esențial, clienții pot alege cea mai potrivită variantă, ținând cont de constrângerile fiecăreia dintre ele.
Prin punerea la dispoziția clienților a acestei posibilități de a-și crea singuri propriile scule speciale, se deschid noi orizonturi pentru depășirea obstacolelor zilnice apărute în calea prelucrătorilor prin așchiere.