Când IDB Engineering Services petrecea până la opt ore pentru a produce un singur radiator din aluminiu, consumând freze cilindro-frontale, luptându-se cu vibrațiile și văzând cum capacitatea utilajelor se diminuează, compania s-a orientat către CERATIZIT pentru o soluție. Răspunsul a venit sub forma frezei de canelare SX, iar rezultatele au fost spectaculoase.
IDB Engineering Services este divizia de prelucrări mecanice în regim de subcontractare a grupului IDB Systems, cu sediul în Llandudno, producător de echipamente electronice specializate, instrumente electrostatice și aparate de testare personală pentru zone periculoase (HAPTM) – dispozitive certificate ATEX. Având costuri de prelucrare externalizată de aproximativ 1.000 £ pentru fiecare unitate HAPTM, s-a luat decizia de a investi în utilaje CNC și de a aduce producția în interiorul companiei.
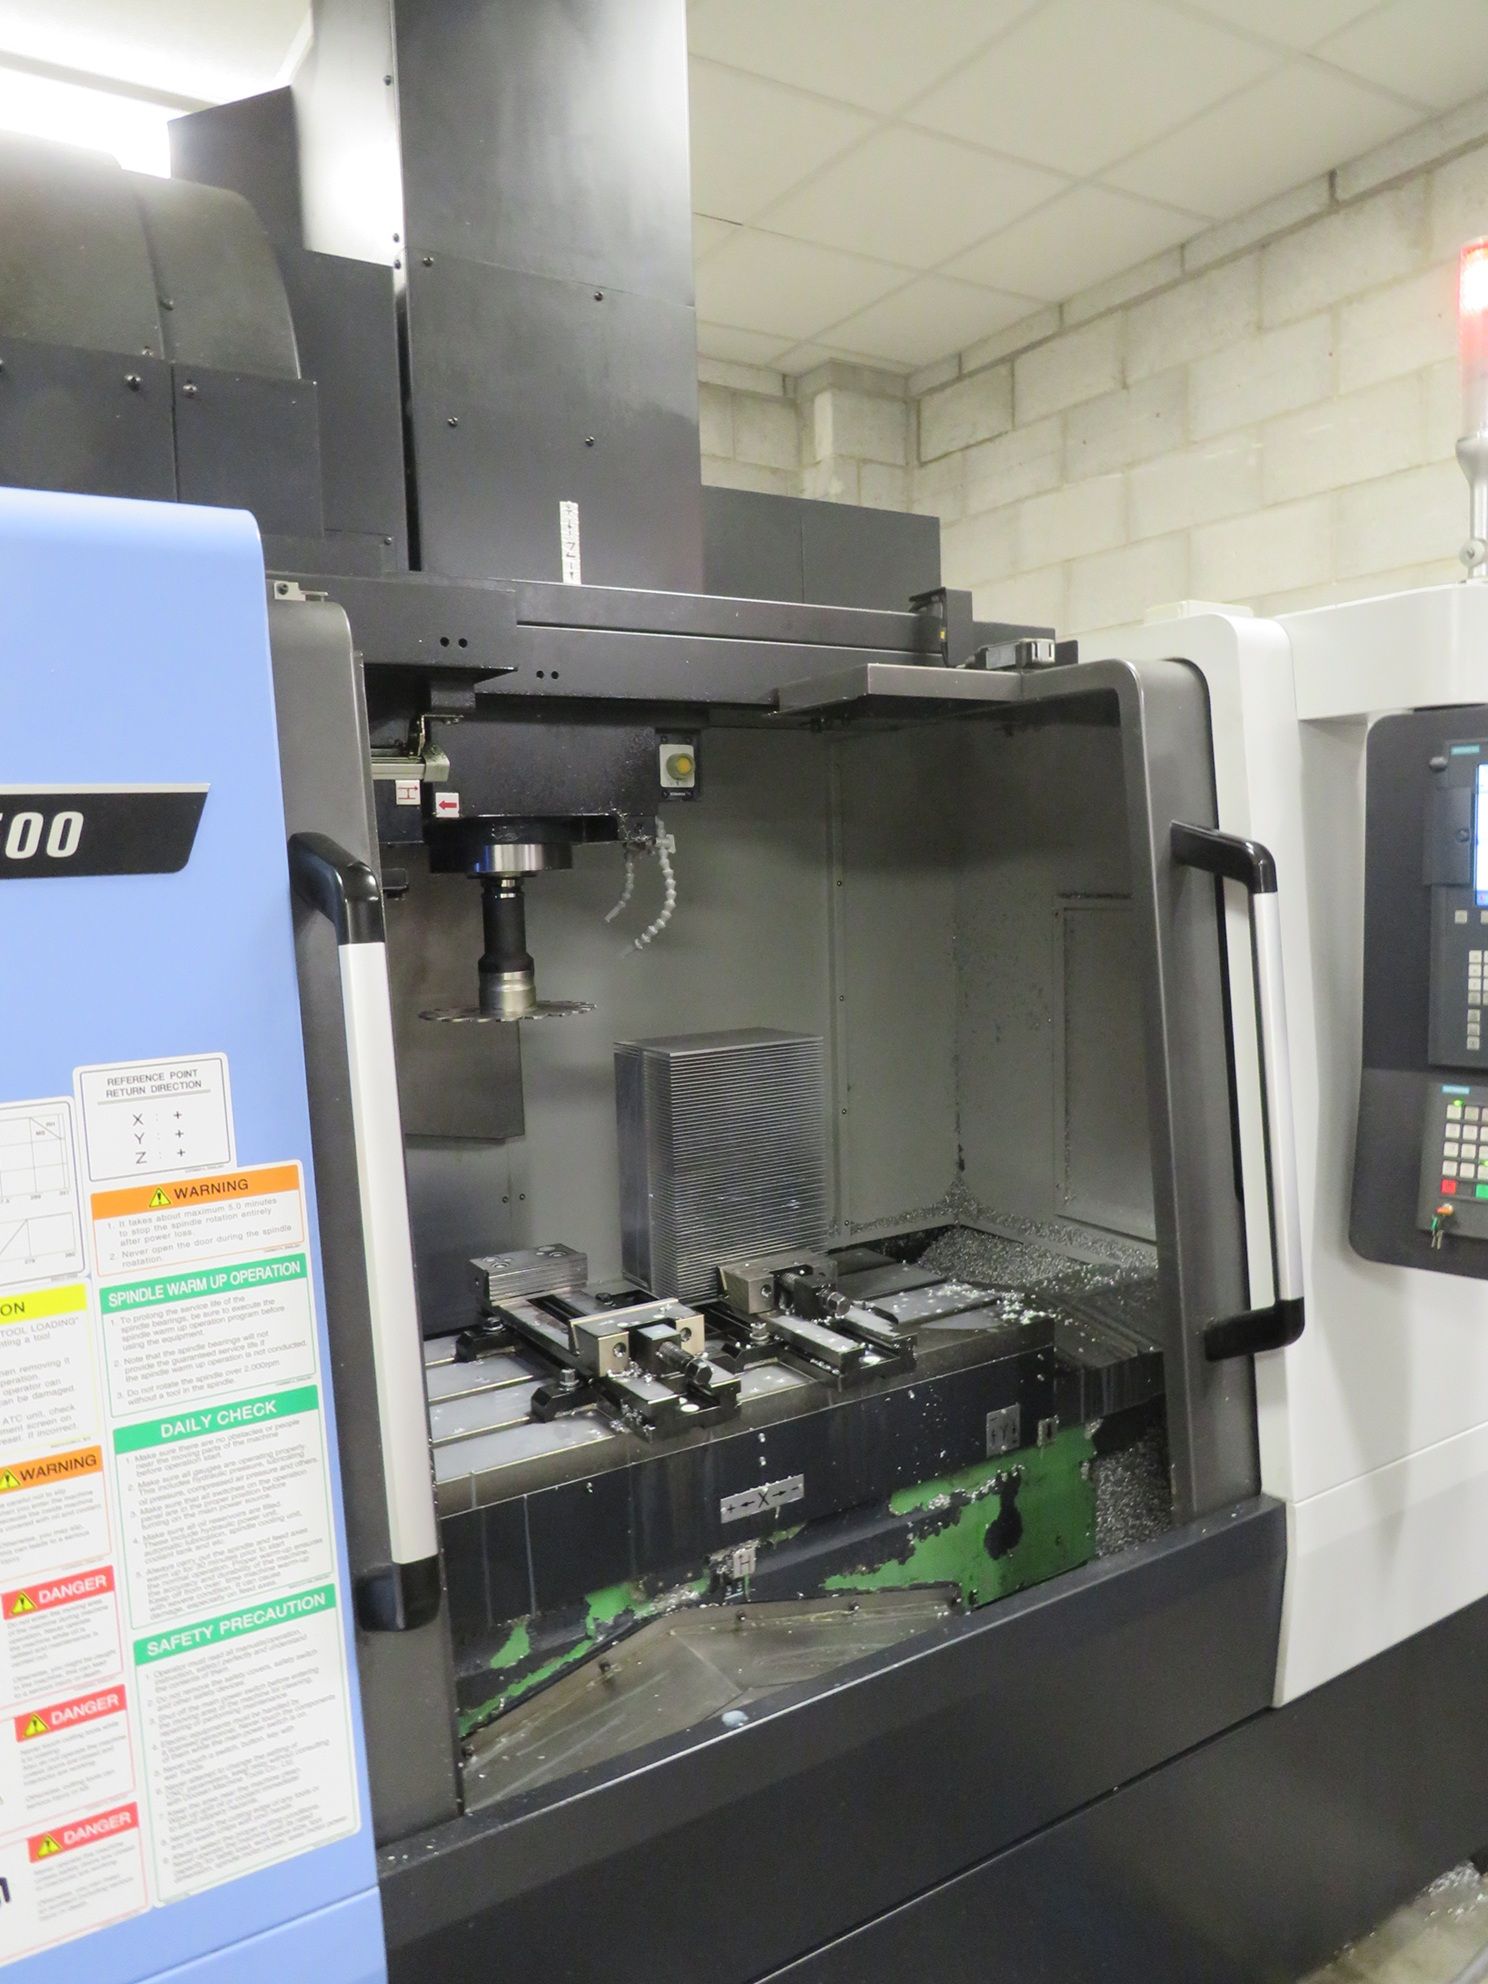
Au fost achiziționate două mașini Doosan de la Mills CNC: un centru de prelucrare DNM 4500 și un strung Lynx 2100LMB.
Utilajele și-au amortizat costul încă de la prima serie de
producție. Am avut o comandă inițială de aproximativ 30–40
de unități de asamblare, compuse din mai multe piese, iar de atunci
am vândut cu mult peste 100 de astfel de dispozitive. Aducerea
întregii producții în interiorul companiei ne-a economisit o avere, iar
pe baza acestei reușite am decis să valorificăm capacitatea
suplimentară – și astfel au fost puse bazele IDB Engineering
Services. James ARMITAGE, Directorul general al IDB Engineering Services
Relația
Primul contact cu CERATIZIT a avut loc prin intermediul Mills CNC, al cărui inginer de vânzări local l-a recomandat pe James către specialistul în scule așchietoare atunci când utilajele au fost puse în funcțiune pentru prima dată, în 2017. Reprezentantul CERATIZIT, Nigel Walls, a vizitat IDB Engineering Services și a evaluat necesitățile de prelucrare. Având două mașini noi în atelier, Nigel a pregătit un pachet detaliat de scule, care includea freze frontale, freze monobloc din gama AluLine, burghie, tarozi EG, plăcuțe de strunjire pentru aluminiu și oțel inoxidabil, lame de debitare și menghine pentru fixare. Pentru o companie aflată la primatranziție de la prelucra rea convențională la CNC, această îndrumare s-a dovedit neprețuită.
„Eram la început în lumea CNC și, practic, căutam sfaturi și îndrumare – iar CERATIZIT s-a ocupat de cea mai mare parte. Nigel a creat, în esență, o listă completă de scule bazată pe ceea ce voiam să prelucrăm, iar de atunci această relație și încredere au crescut constant,” adaugă James.
Pe măsură ce baza de contracte s-a extins, s-a dezvoltat și portofoliul de scule. În prezent, reprezentantul de zonă al CERATIZIT, Derrick Jones, vizitează unitatea pentru a răspunde la întrebările tehnice care apar, pe măsură ce compania abordează lucrări din ce în ce mai complexe. Această capacitate de reacție s-a dovedit esențială atunci când IDB Engineering Services a obținut un contract care a pus la încercare limitele abordării existente.
Provocarea radiatorului (Heat Sink)
Un client important care dezvoltă sisteme de încălzire în stare solidă pentru uz rezidențial și
comercial avea nevoie de serii de radiatoare din aluminiu, în cinci modele diferite. În mod tipic, fiecare comandă includea aproximativ 20 de radiatoare, fabricate din aluminiu 6082, cu aripioare prelucrate la adâncimi de până la 75 mm și o înălțime totală a componentului de 83 mm. Fiecare aripioară este separată de un canal de 4 mm, iar pereții aripioarelor au o grosime de doar 1,5 mm.
Abordarea inițială utiliza o freză cilindro-frontală din carbură solidă CERATIZIT de 4 mm pe centrul de prelucrare Doosan. Din cauza lungimii mari a sculei ieșite din portsculă, necesară pentru a atinge adâncimea de așchiere, vibrațiile au devenit imediat o problemă constantă. Vitezele de avans și adâncimile de așchiere trebuiau menținute la valori extrem de conservatoare, de aproximativ 1–1,5 mm per trecere, doar pentru a reduce vibrațiile și a obține o calitate acceptabilă a suprafeței.
„Cu freza de 4 mm diametru, o mare parte din sculă rămâne în afara pensetei. A fost în regulă pentru primele treceri, dar vibrațiile au afectat în cele din urmă scula. A trebuit să facem treceri foarte mici pentru a reduce vibrațiile, pentru a ne asigura că scula rezistă și pentru a încerca să păstrăm un finisaj decent al aripioarelor,” declară James.
Consecințele au fost semnificative. Timpul de prelucrare pentru modelele mai mici de radiatoare ajungea la aproape 8 ore pe piesă. Pentru un lot de 20 de bucăți, acest lucru însemna aproape patru săptămâni de timp de funcționare a mașinii pentru fiecare lot. Consumul de scule era la fel de problematic: un lot de 10 radiatoare consuma 6 freze din carbură solidă.
„Nu era vorba doar de costul sculelor în sine, ci și de timpii de schimbare. Deoarece mașina funcționa în mare parte nesupravegheat, puteau trece câteva ore până observai că scula s-a rupt. Când se rupea o sculă, aceasta fie rămânea blocată în material, fie distrugea o parte din piesă. Din fericire, de multe ori piesa putea fi recuperată, dar existau și situații în care trebuia aruncată.”
Când au apărut noi modele de radiatoare, mai mari, cu aripioare de până la 75 mm adâncime, a devenit evident că folosirea metodei existente nu mai era o opțiune.
Un salt major în performanță
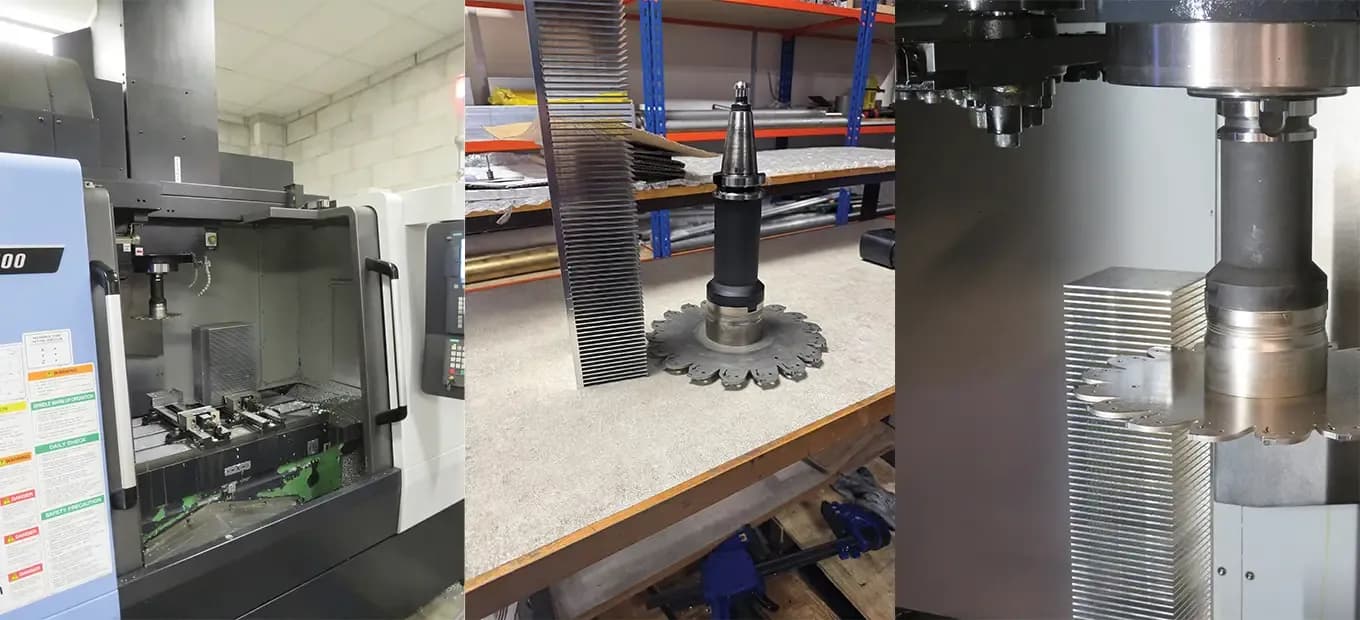
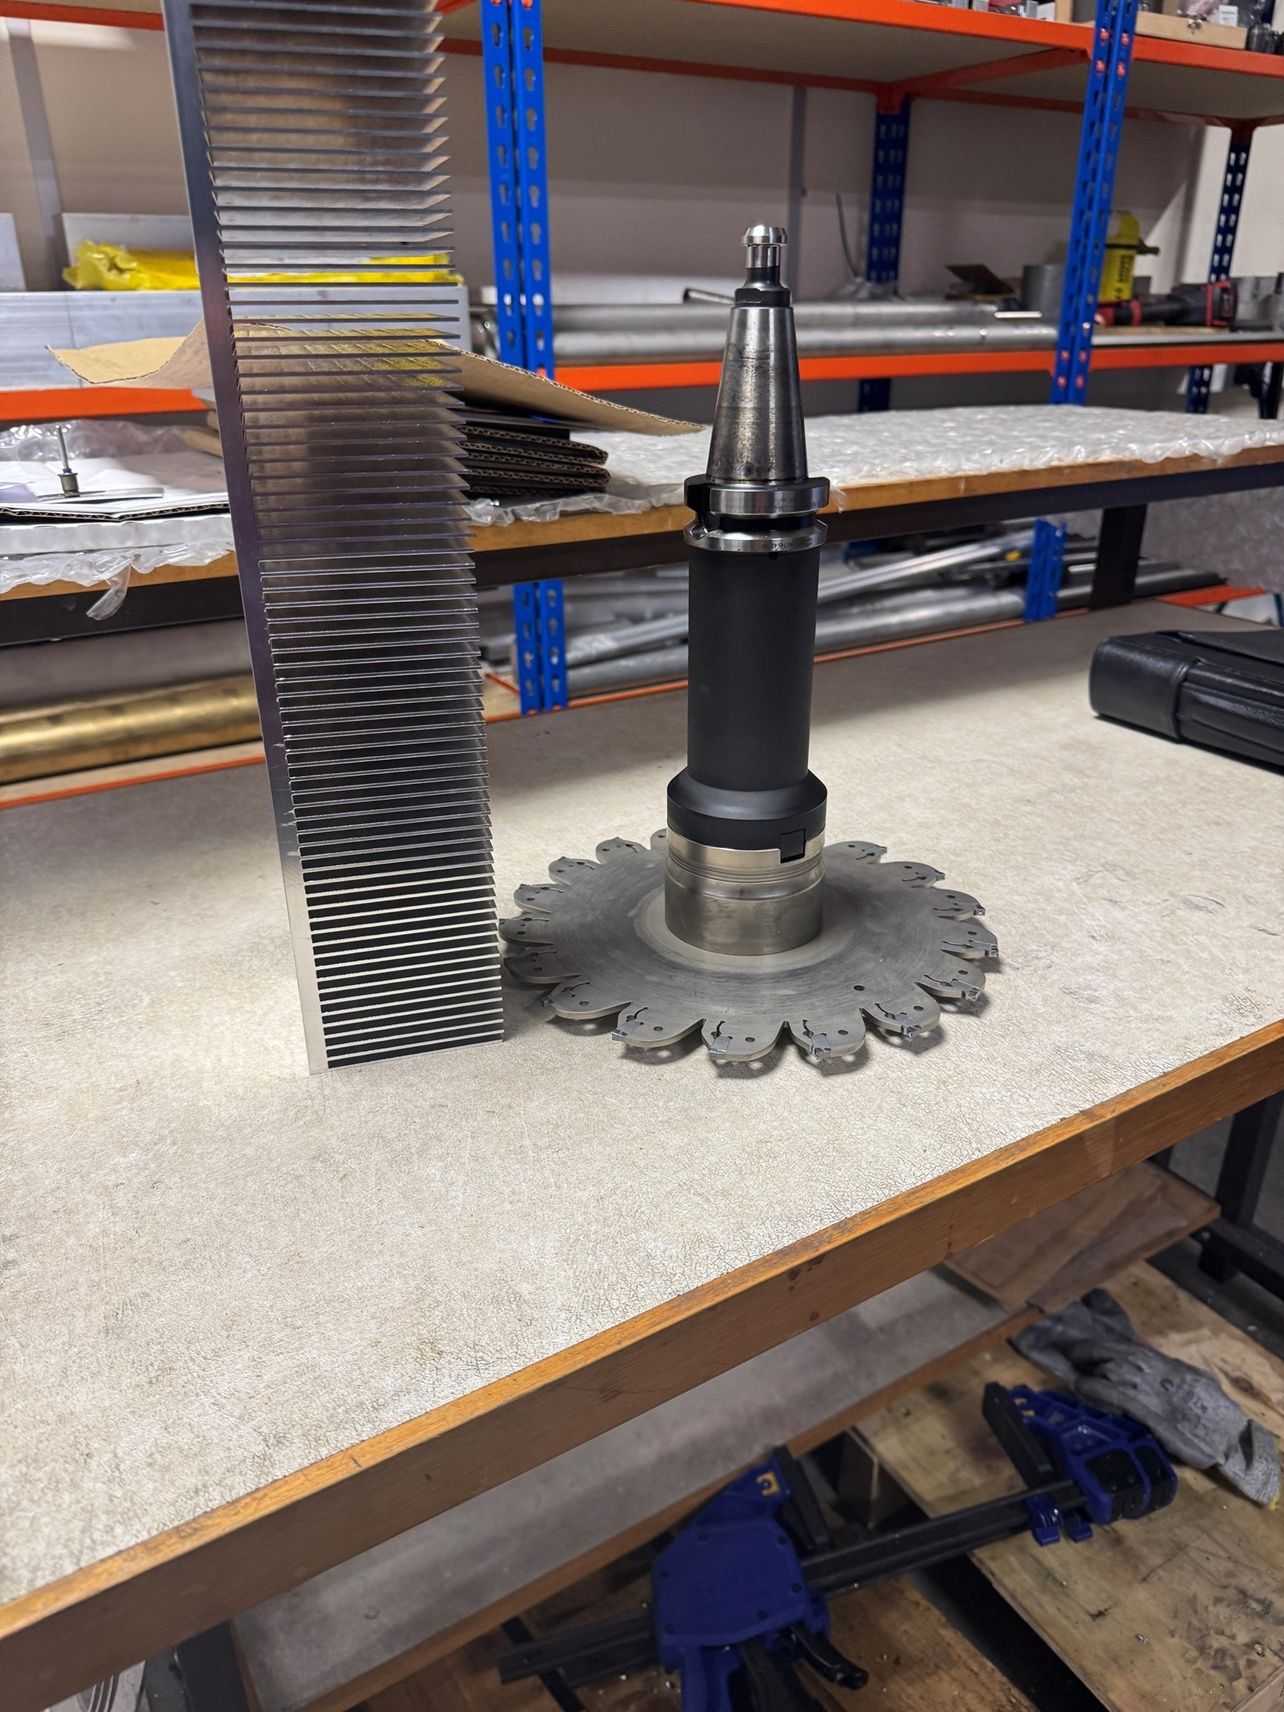
Analizând aplicația, Derrick Jones de la CERATIZIT a propus freza cu disc pentru canelare CERATIZIT SX – un sistem de frezare cu plăcuțe indexabile care reprezenta o abordare complet diferită. A fost specificat un corp de freză SX cu diametrul de 250 mm, echipat cu plăcuțe pentru aluminiu de 4 mm lățime, potrivite precis pe lățimea canalului necesar.
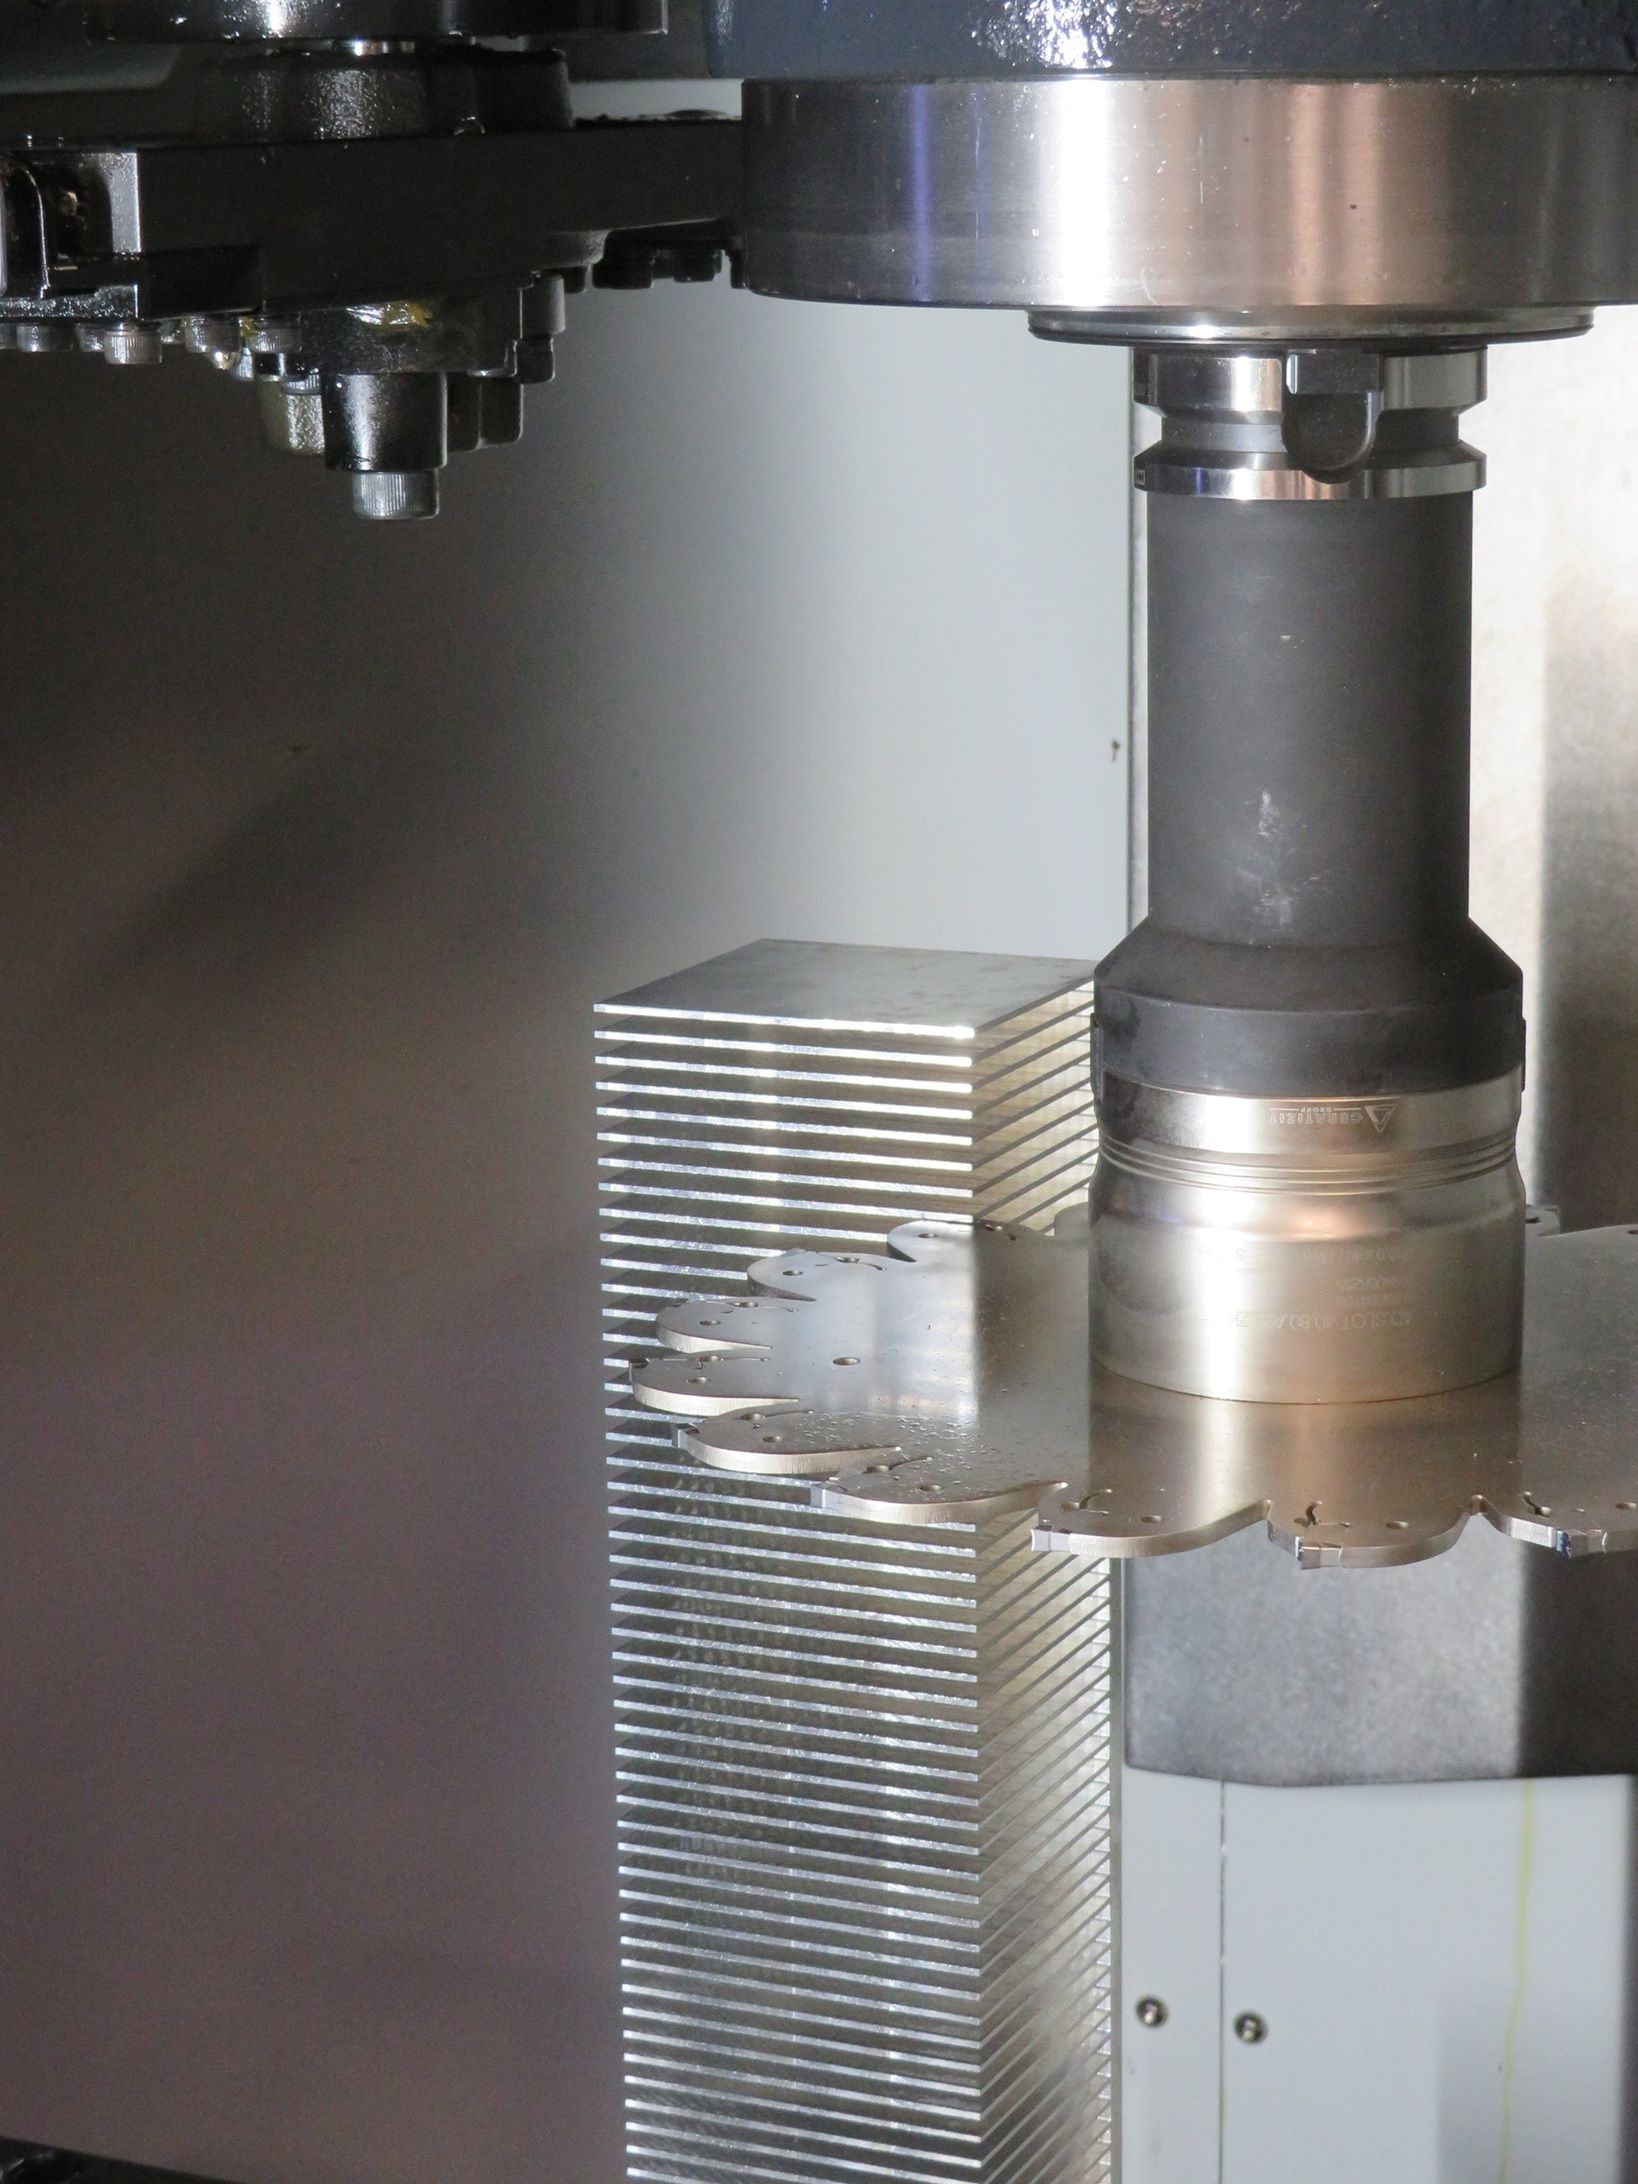
În prezent, semifabricatul este prelucrat pentru a-i crea forma exterioară, apoi este fixat lateral cu menghine CERATIZIT. Este prelucrat cu freza SX, care taie radiatorul cu adâncimi de așchiere de 10 mm – o creștere de 10 ori față de metoda anterioară. Comentând noul proces, James spune: „Este ca un cuțit prin unt. Fiecare trecere are 10 mm adâncime, timpul de ciclu este acum de aproximativ 2 ore pentru fiecare radiator, iar finisarea suprafeței este mult mai bună, piesa finală ieșind direct de pe mașină. Nu mai trebuie să facem finisare manuală ulterioară, care putea fi, de asemenea, consumatoare de timp.”
Cu o reducere a timpului de ciclu de aproximativ 70% față de metoda anterioară cu freză monobloc, freza pentru canelare SX s-a amortizat aproape imediat. Totuși, datele privind durata de viață a sculei demonstrează cel mai clar îmbunătățirea semnificativă adusă de sistemul SX. Primul set de plăcuțe montat la introducerea frezei SX, în mai 2025, a durat 10 luni, realizând peste 50 de radiatoare.
„Am schimbat plăcuțele pentru prima dată abia recent, după zece luni de utilizare pentru aproximativ 50 de radiatoare, fiecare cu 96 de canale – o durată de viață a sculei cu adevărat remarcabilă. Dacă o compari cu utilizarea a cinci sau șase freze monobloc pentru fiecare lot de 10 piese, economiile la costurile de scule sunt semnificative. Totuși, cel mai mare câștig este timpul de mașină și capacitatea pe care le-am recuperat.”
Având planuri de a crește numărul de mașini pentru a face față volumelor în creștere de co-menzi și ambiția de a dezvolta prelucrarea titanului, IDB Engineering Services continuă să se bazeze pe CERATIZIT UK & Ireland pentru expertiza în scule necesară următoarei etape de dezvoltare. Un parteneriat care a început în 2017 cu o singură listă de scule a evoluat într-unul mult mai strategic, iar sistemul SX a devenit până acum cea mai convingătoare dovadă a acestui fapt.