Proiect realizat prin colaborarea dintre Bavius și MAPAL
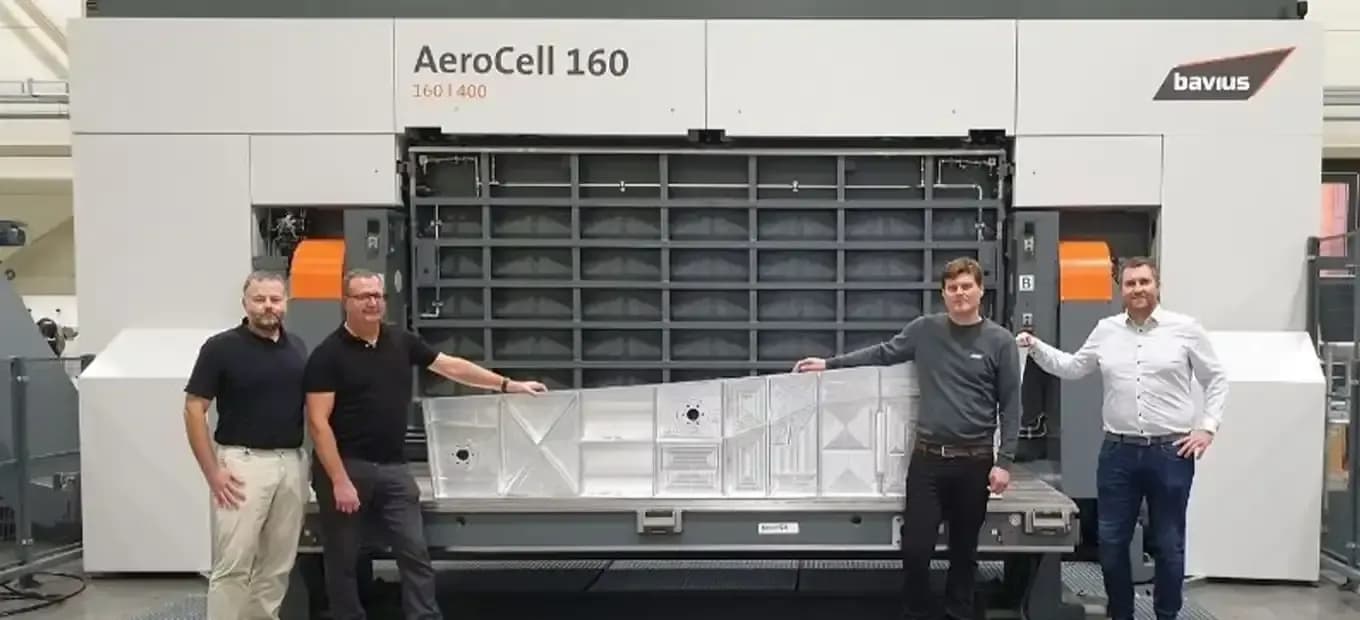
Ca parte a unui proiect comun, MAPAL și producătorul de mașini Bavius au proiectat și realizat o piesă demonstrativă pentru industria aerospațială. Componenta din aluminiu, cu dimensiunea de aproximativ 3000x1000mm, se bazează pe un lonjeron posterior real utilizat în construcția aeronavelor, având o varietatede elemente complexe. Pe lângă complexitatea sa, proiectul impresionează și prin timpul scurt de prelucrare de doar zece ore, datorită productivității sistemului bavius AeroCell și a sculelor speciale MAPAL utilizate pentru prelucrarea aluminiului.
Bavius Technologie, cu sediul în Baienfurt, în sudul Germaniei, este o companie specializată în echipamente de prelucrare de mare viteză și volum mare a componentelor structurale din aluminiu, utilizate în mod obișnuit în industria aerospațială pentru aripi și fuselaje. Cunoscută anterior sub numele de Handtmann A-Punkt Automation, Bavius funcționează ca o întreprindere de familie independentă din 2017, concentrându-se pe două linii de produse: centrele de prelucrare orizontale HBZ și AeroCell și centrele de prelucrare a profilelor PBZ. Cu aproximativ 120 de angajați, Bavius generează peste 80% din cifra sa de afaceri în industria aerospațială. În calitate de producători de echipamente originale (OEM) sau furnizori, clienții săi produc componente pentru aplicații comerciale și militare. Pe mașinile sale se produc, de asemenea, componente pentru sateliți sau rachete precum Ariane 6.
Exclusiv ,,Fabricat în Germania’’
Majoritatea utilajelor Bavius se află în Europa, dar compania este prezentă și pe piețele din America de Nord și Asia. Deși compania are sedii în Statele Unite, producția destinată tuturor piețelor din lume se desfășoară exclusiv în Baienfurt, în două hale climatizate cu o suprafață de producție de aproximativ 10.000 de metri pătrați.
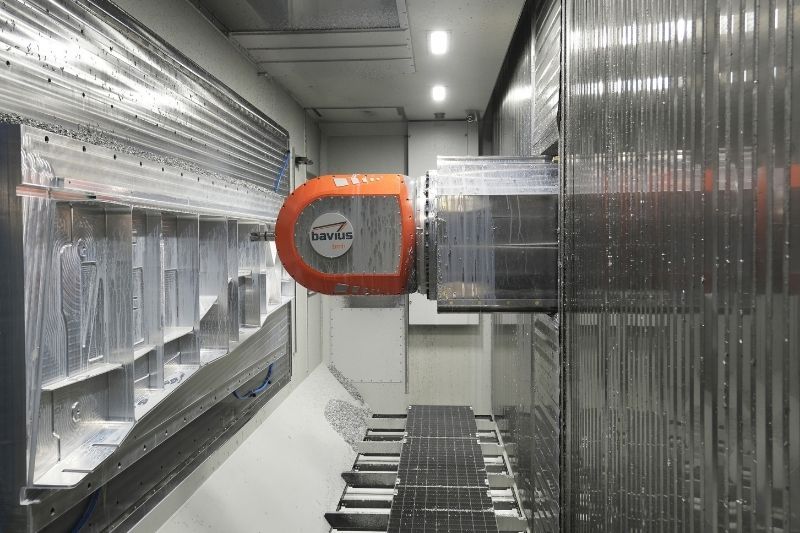
Vedere asupra zonei de lucru a mașinii Bavius AeroCell 160 | 400. Aici se observă frezarea unor cavități și prelucrarea altor elemente în cea de-a doua configurație de prindere.
Un avantaj deosebit al centrelor de prelucrare cu cinci axe de la Bavius constă în dinamica lor excepțională, care asigură o productivitate ridicată în timpul prelucrării la viteză mare. Pentru a valorifica la maximum potențialul de productivitate al mașinilor sale, Bavius își produce propriile broșe. Produsul de referință al gamei este bavius AeroCell 160 | 400, cu o putere a axului de 140 kW și viteze maxime de 30.000 rpm. Cei 140 kW sunt atinși deja la 18.000 rpm, adică puterea maximă este disponibilă pe o gamă largă de turație.
Când realizam un produs, ne asigurăm că rezultatul este excelent - suntem lideri mondiali în domeniul tehnologiei cu modelul nostru AeroCell 160 | 400. Dominik MERZ, Director de Vânzări Globale
Peste 90% așchii
Lonjeronul posterior a fost ales ca piesă demonstrativă deoarece se potrivește perfect pe mașină, care are o înălțime a mesei de 1,6 metri și o lățime de 4 metri. Lonjeronul posterior este o componentă structurală obișnuită a aripilor. Între lonjeronul posterior și cel anterior sunt dispuse nervuri, orientate perpendicular pe acestea. Aceste elemente structurale definesc geometria aripilor. Pe ele este nituit învelișul exterior. Componenta finală este realizată din aluminiu aeronautic 7075 și măsoară 2977 × 748 mm. Forma sa plată, cu o înălțime de 138 mm, este tipică pentru componentele din industria aeronautică. Dintr-o greutate inițială de o tonă, după prelucrare rămân doar 70,61 kg - un raport destul de obișnuit în industria aerospațială.
Printre alți factori, motive de natură juridică au împiedicat companiile Bavius și MAPAL să folosească o componentă reală de avion pentru prelucrare. Totuși, acest lucru le-a oferit responsabililor libertatea de a utiliza proiectul pentru o varietate de aplicații. Drept urmare, această piesă demonstrativă este mult mai complexă decât orice lonjeron posterior obișnuit. Ea include caracteristici care nu sunt neapărat asociate cu un lonjeron, dar care ar putea fi utile pentru alte componente. „Un client care cunoaște componentele structurale și vede piesa noastră o va recunoaște și va observa caracteristici care se regăsesc și în propriile sale componente”, declară Merz, explicând această abordare.
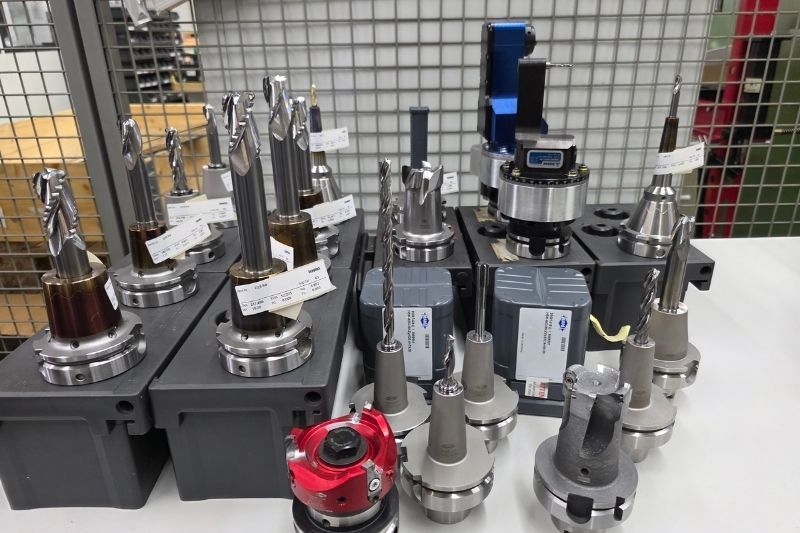
Lonjeronul posterior a fost prelucrat folosind aproximativ 20 de scule diferite de la MAPAL. Au fost utilizate atât scule speciale, cât și scule standard, de înaltă performanță din portofoliul MAPAL pentru aluminiu.
Prelucrarea se desfășoară la Baienfurt și presupune două tipuri de fixare. În timp ce prima fixare folosește o tensiune redusă, a doua folosește vidul pentru o fixare sigură. La prima vedere, partea frontală pare mai simplă decât este în realitate. Suprafața nu este plană, ci se curbează ușor spre exterior pe o rază de 9,5 metri. Astfel, componenta nu poate fi prelucrată pur și simplu prin frezare frontală. În schimb, este necesară prelucrarea pe cinci axe. Pentru degroșare și finisare, MAPAL folosește NeoMill-Alu-QBig cu un diametru de 50 mm și OptiMill-Alu-Wave cu un diametru de 25 mm. Finisarea suprafeței se realizează cu o freză specială din PCD.
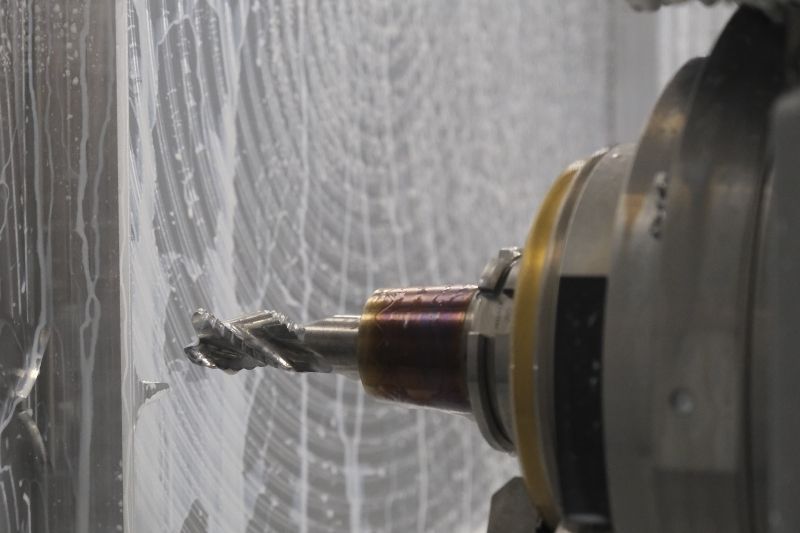
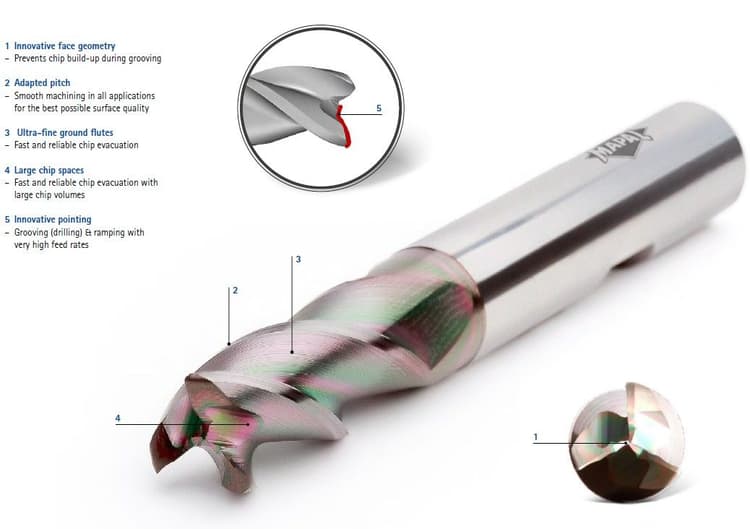
Freză de volum mare din carbură monobloc OptiMill-Alu-Wave de la MAPAL este utilizată pentru frezarea cavităților. Aceasta generează un volum maxim de așchii de aproape 12 litri pe minut. În zone de colț, se apropie suficient de mult de geometria reală, astfel încât finisarea poate avea loc imediat după aceea, fără o etapă suplimentară.
Cavități cu geometrii complexe
Prelucrarea secțiunii posterioare este deosebit de elaborată. Aceasta este împărțită în nouă secțiuni distincte, fiecare cu propriile caracteristici speciale. Ca orice lonjeron posterior, piesa demonstrativă prezintă numeroase cavități. Acestea sunt însă realizate aici în cele mai diverse forme: dreptunghiulare, triunghiulare, rotunde, deschise, închise, unele cu fundul înclinat sau curbat. Lamelele sunt foarte subțiri, iar pereții sunt în mare parte înclinați. Cavitățile au o adâncime de până la 137 mm.
După prelucrarea inițială cu NeoMill-Alu-QBig, cavitățile sunt curățate cu o freză OptiMill-Alu-Wave de diferite lungimi. Semifinisarea se realizează cu o freză cilindro-frontală modificată special pentru aplicații din industria aerospațială. Datorită geometriei sale speciale, scula se pretează în mod deosebit pentru prelucrarea materialului rezidual din colțuri, precum și pentru frezarea de finisare ulterioară a fundurilor și pereților. Grosimea specială a miezului asigură o stabilitate optimă în timpul procesului de prelucrare. Pentru a prelucra eficient toate zonele, experții MAPAL folosesc freze modificate cu diametre și lungimi diferite.
MAPAL pune un accent deosebit pe eficiență în timpul programării, după cum explică Alexander Follenweider, managerul departamentului de componente: „Lucrăm cu o strategie în zig-zag în avansul convențional cât și „climb” pentru a reduce timpul de deplasare. Astfel, schimbăm constant strategiile în timpul prelucrării.” În ciuda vitezelor mari de prelucrare, aluminiul nu trebuie deteriorat, deoarece își modifică proprietățile atunci când este supraîncălzit.
La viteze maxime, modelul OptiMill-Alu-Wave atinge o viteză de avans de 12 m/min la o adâncime de așchiere de 48 mm și 29.000 rpm. Modelul mai mare, NeoMill-Alu-QBig, atinge o viteză de avans de 25 m/min la o adâncime de așchiere de 10 mm. Numai în primele 55 de minute de prelucrare a celei de-a doua prinderi, se prelucrează astfel 425 kg de aluminiu. Performanța maximă duce la un volum de așchii de peste 14 l/min.
Rezultatele pe care le-am obținut aici sunt excelente - și am reușit, de asemenea, să obținem suprafețe foarte bune în acest proces. Stefan DIEM, inginer de aplicații la Bavius
Nimic nu este standard
Diferitele cavități nu constituie singurele provocări ale piesei: alezajele de pe cele patru proeminențe pot fi accesate doar cu un cap unghiular. În alte zone sunt necesare degajări. O nervură de rigidizare în formă de T, obișnuită la componentele structurale și care asigură rigiditatea, se regăsește și pe piesa de demonstrație și este prelucrată cu o sculă specială din PCD. În anumite zone sunt necesare și operațiuni de alezare și alezare de lărgire. „Nimic nu este normal la componenta noastră”, spune Merz, referindu-se la faptul că va fi foarte greu să găsiți un unghi drept oriunde pe piesă. Astfel de construcții oblice constituie însă norma în industria aerospațială.
Pentru prezentările către clienți ale partenerilor implicați și ca element de atracție la târguri, cinci dintre aceste lonjeroane sunt fabricate la Baienfurt. Spre marea satisfacție a tuturor celor implicați, prelucrarea unei piese durează în total aproape exact 10 ore. „O astfel de componentă poate necesita între 20 și 30 de ore pe alte mașini”, estimează Merz. Piesele structurale sunt de obicei prelucrate vertical pe mașini portal, folosind scule de mari dimensiuni. Capetele de așchiere cu diametre de 125 mm sunt normale. Avansurile și vitezele rămân scăzute. Un dezavantaj al acestei metode este că rămân așchii care pot provoca zgârieturi. De asemenea, căldura este transferată către componentă. Prelucrarea orizontală exclude acest lucru. Împreună cu scule performante care permit date de așchiere ridicate, dinamicul AeroCell 160 | 400 deschide posibilități cu totul noi datorită accelerației sale extreme.
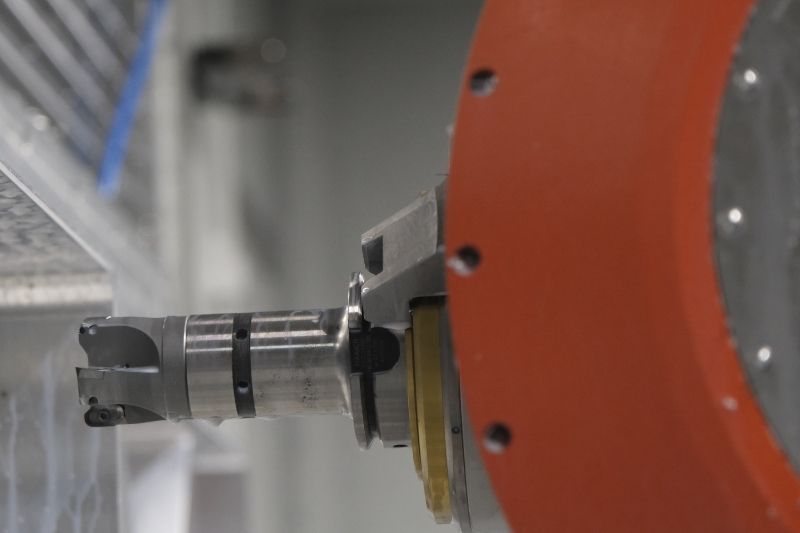
Freza MAPAL NeoMill-Alu-QBig, cu diametrul de 50 mm, prelucrează rapid partea frontală. Forma ușor convexă a piesei impune prelucrarea pe cinci axe.
Strânsă colaborare
MAPAL și Bavius beneficiază de mulți ani de pe urma strânsei lor colaborări. În timp ce MAPAL dezvolta modelele NeoMill-Alu-QBig și OptiMill-Alu-Wave, compania a avut posibilitatea să testeze și să optimizeze în continuare prototipurile noilor scule la Baienfurt. În calitate de producător de scule, MAPAL nu dispune de mașini la fel de performante în Aalen. Pe de altă parte, Bavius depinde de scule inovatoare, după cum explică Diem: „Pentru mașinile noastre premium, avem nevoie de scule de top de la furnizori precum MAPAL, care oferă freze de mare capacitate care duc mașinile noastre la limitele lor. Acest lucru nu funcționează cu scule universale - nu obținem eficiență reală cu ele.” Partenerii au demonstrat ce poate face AeroCell 160 în urmă cu doi ani. În timpul operațiunilor de testare cu suprasolicitare, freza din carbură monobloc OptiMill-Alu-Wave a atins un volum de așchii de până la 20 l/min în timpul frezării dinamice a aluminiului normal. Rezultatele de top obținute aici sunt la fel de impresionante: 12 l/min pentru o componentă din AL 7075 cu rezistența sa mai mare la tracțiune.
Apreciez foarte mult colaborarea cu MAPAL,
deoarece comunicăm deschis și avem o relație
bazată pe corectitudine, iar ei vin întotdeauna
cu o soluție, subliniază Diem.
Pentru Jens Ilg, responsabil cu dezvoltarea afacerilor în domeniul aerospațial și al materialelor compozite la MAPAL, succesul comun are și o dimensiune personală: „De asemenea, îmi formez o părere optimă despre propriile noastre produse atunci când le văd utilizate în condiții reale și exigente. Astfel, le pot recomanda clienților împreună cu sfaturile potrivite.”