Presele de îndoit tabla tip abkant joacă un rol esențial în fluxul de producție al firmelor din domeniul prelucrării tablei. Productivitatea optimă cu acest gen de utilaje se obţine prin alegerea combinaţiei corecte între maşină şi sculele de îndoit în raport cu proiectul de îndoire.
Când vă echipați presa abkant cu scule, fie pentru un proiect nou de îndoire (o serie nouă de piese introduse în fabricaţie), fie pentru o mașină nouă abia intrată în producție, trebuie acordată multă atenție procesului de alegere/selecție a sculelor, pentru a vă asigura că investiți eficient în cea mai potrivită sculă de abkant, care să ofere cea mai rapidă recuperare a investiției. Înainte de a lua în considerare sau de a achiziționa sculele pentru abkant, este necesar să faceți o analiză detaliată pentru ca sculele cumpărate să fie potrivite pentru maşină şi pentru aplicație, oferind productivitate maximă.
Trebuie să verificaţi în primul rând ca tipul de prindere al sculelor achiziţionate să fie cel de pe
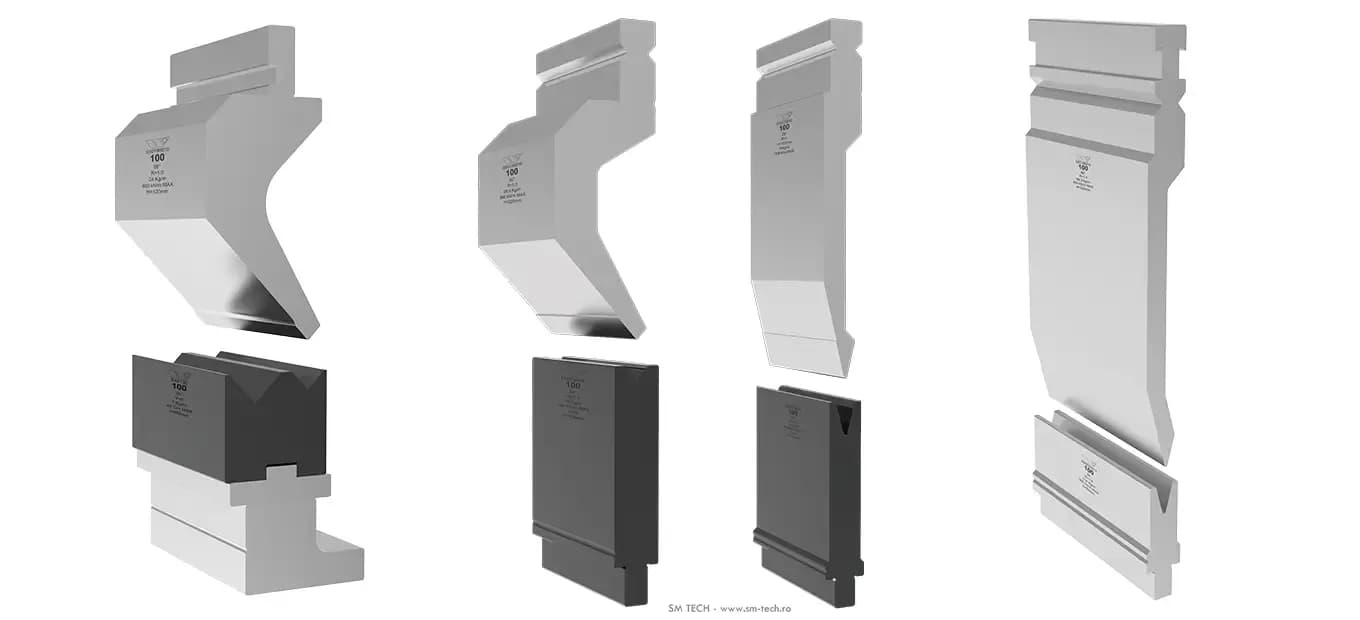
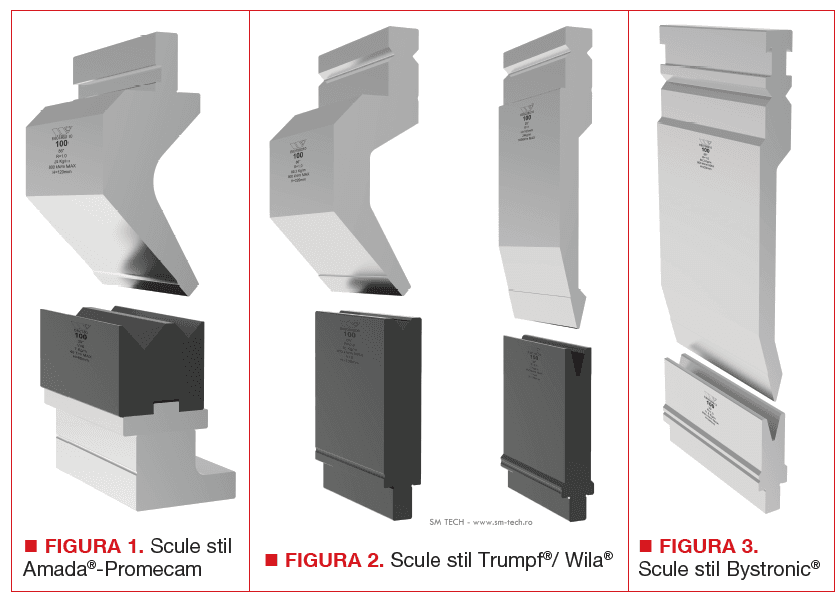
maşina pe care o aveți. Standardele de scule cele mai întâlnite sunt Amada®-Promecam (figura 1), Trumpf®/ Wila® (figura 2), Bystronic® (figura 3), LVD etc.
Urmează apoi o întrebare de prea multe ori ignorată: Câte piese intenționați să produceți? (seria de fabricaţie). Producția estimată (de serie mică sau serie mare) trebuie analizată înainte de a achiziționa o sculă care ar putea costa mai mult decât poate genera profit. După ce știți numărul estimativ de piese de fabricat, puteți face un calcul simplu pentru a determina costul sculei per piesă, cât timp va dura până recuperaţi investiţia și când veți începe să obțineți profituri din utilizarea sculei.
După determinarea raportului cost–profitabilitate al sculelor, puteți trece la întrebările tehnice. Se va stabili în primul rând dacă piesele se pot îndoi cu scule din gama standard (de catalog) a producătorului de scule abkant. Aceste scule standard au de regulă un preţ mai mic şi un termen de livrare mult mai bun faţă de sculele speciale (fiind pe stoc în cele mai multe cazuri). Dacă niciuna din sculele standard nu poate fi folosită, soluţia poate fi o sculă standard modificată (detalii despre tipuri de modificări la sculele de abkant puteţi găsi pe site-ul SM TECH) sau o sculă specială. Pe baza desenelor pieselor pe care trebuie să le fabricați, SM TECH poate realiza un studiu de determinare a soluţiei optime de scule, pornind de la varianta unei scule standard şi până la proiectarea unei scule dedicate pentru proiectul respectiv.
Detaliile mici contează. De exemplu, variațiile de grosime ale materialului de îndoit și calitatea materialului trebuie să fie parametri luaţi în considerare. De multe ori ne concentrăm doar pe grosimea materialului piesei, dar tipul materialului (oţel, inox, aluminiu etc) este neglijat. Există o gamă foarte largă de materiale, iar unele piese nu pot fi îndoite din cauza fisurilor ce apar generate de anumite configuraţii ale sculelor de îndoire, direcției fibrei de laminare a tablei, razelor insuficiente sau a unei înțelegeri incomplete a capabilităților echipamentului. Aceste capabilități includ limitările de tonaj ale mașinii, deschiderea maximă între traverse, cursa maşinii etc.
Câteva întrebări care nu trebuie ignorate atunci când investiţi în scule de abkant standard, modificate sau speciale pentru aplicația dvs:
1. Care este bugetul estimat alocat pachetului de scule?
2. Reperele îndoite sunt din materiale sensibile, precum inoxul, aluminiul, tabla pre-vopsită sau alte materiale care nu se mai vopsesc ulterior și pentru care urmele sau zgârieturile cauzate de procesul de îndoire nu sunt admise din considerente de calitate sau estetice? O provocare majoră în îndoirea acestor materiale o reprezintă reducerea sau eliminarea urmelor cauzate de umerii V-ului prismei (scula inferioară/matriţa abkantului), care vin în contact cu materialul și se imprimă pe acesta. SM TECH vă stă la dispoziţie cu soluţii pentru a evita sau reduce aceste probleme.
3. Care este dimensiunea laturii minime îndoite? – Pentru a vedea dacă există o prismă cu o deschidere V suficient de mică pentru a face această îndoire, dar în acelaşi timp suficient de
mare pentru a îndoi grosimea dată de material şi a nu depăşi forţa de îndoire admisă de scule sau de maşină.
4. Cum se corelează îndoirea minimă cu raza interioară dorită? Deschiderile V ale matrițelor permit razele interioare solicitate de proiectul piesei, îndoirile minime și tonajul necesar pentru mașina actuală?
5. La îndoirile pieselor, este importantă direcţia fibrei de laminare a materialului? La unele materiale sau anumite raporturi între grosime şi razele solicitate, acest lucru este extrem de important şi poate determina schimbarea nesting-ului la operaţia precedentă îndoirii (ştanţare sau tăiere laser).
6. Care este cea mai mare îndoire pe care o veți face? Are mașina suficientă deschidere (daylight) pentru a produce piesele?
7. Care este cea mai mare latură îndoită orientată în jos în cadrul procesului de îndoire (la piesele cu îndoiri multiple ,,în cascadă”), sunt matrițele (prismele) suficient de înalte? Interferează cu înălțimea de închidere? Aveți nevoie de înălţătoare? Există riscul de coliziuni cu traversa maşinii, masa, batiul sau limitatoarele spate ale maşinii? Se pot ridica limitatoarele suficient de sus?
8. Matrița sau poansonul trebuie făcute cu reliefare (frezare în anumite porţiuni) pentru a nu
atinge elemente deja existente pe piese? (șuruburi, embosări, deformări etc).
9. La îndoirea unei cutii de genul tablou electric sau similar, cât de mari trebuie să fie ciocurile de capăt ale poansoanelor (,,hornurile”) pentru a evita coliziunea cu îndoirile duble înainte de ultima îndoire? Acestea sunt frecvent ignorate la formarea cutiilor.
10. Este mai avantajos să cumpărați scule înalte sau să folosiți extensii/adaptoare/înălţătoare pentru poansoane? Care soluție este mai rentabilă și mai versatilă pentru mixul de piese?
11. Aveți nevoie de scule fracționate speciale (lungimi de segmente speciale) pentru îndoiri interioare și pentru aplatizare (hemming)?
Desigur, această listă nu acoperă toate aspectele alegerii sculelor potrivite pentru abkant. Este esențială o colaborare strânsă între departamentele de proiectare, inginerie și producție pentru a lua în considerare procesul de îndoire încă de la proiectarea pieselor, reducând astfel mult costurile şi ,,bătăile de cap” ulterioare în producţie. Fiecare proiect este unic și necesită o colaborare strânsă între client și reprezentantul tehnic al distribuitorului de scule abkant pentru a alege cea mai bună soluție.
Contactați SM TECH (https://www.sm-tech.ro sau codul QR alăturat) pentru a vă ajuta să creșteți productivitatea, să reduceți timpii morți și să rezolvați cele mai dificile provocări cu soluții moderne de scule de abkant.