Aşchierea metalului este o ştiinţă exactă, care necesită variaţii subtile ale procesului în vederea obţinerii celor mai bune rezultate în fiecare tip de material. Însă trăim vremuri incerte, iar analiştii preconizează că industria trebuie să se pregătească pentru o imprevizibilitate a pieţei — sau o „nouă normalitate” — cauzată de actuala pandemie COVID-19. Aici, Rolf OLOFSSON, manager de produs în cadrul companiei Sandvik Coromant, explică modul în care procesul de strunjire trebuie adaptat în funcţie de material şi cum acesta îi poate ajuta pe producători să facă faţă cu succes vremurilor incerte care ne aşteaptă.
Putem spune că, odată cu izbucnirea crizei COVID-19, industria s-a confruntat cu un incident imprevizibil şi de mare impact, care ne-a bulversat pe toţi.
În era noii normalităţi, producătorii s-ar putea confrunta cu două situaţii. Unii producători s-au confruntat cu cereri mari, şi mai multe industrii esenţiale, precum cea alimentară şi cea farmaceutică, au înregistrat profituri considerabile în perioada de izolare. În astfel de cazuri sunt necesare soluţii de prelucrare care să contribuie la creşterea vitezelor de îndepărtare a metalului, la reducerea timpilor de ciclu şi care să permită schimbări rapide între loturile de producţie.
Alţi producători s-au confruntat cu un nivel scăzut de cereri. Aceştia necesită scule care să poată produce mai multe piese per muchie şi care să asigure în acelaşi timp siguranţa proceselor, mai puţine întreruperi ale producţiei, precum şi producţia automatizată. În anumite sectoare de producţie în masă, de exemplu, procesele de producţie nu au fost absolut deloc întrerupte.
În ambele cazuri, cheia către o producţie profitabilă în strunjirea oţelului constă în combinaţia dintre deţinerea celor mai bune combinaţii de scule, de la maşină şi până la muchia aşchietoare, precum şi a cunoştinţelor de utilizare corectă a acestora.
Producătorii trebuie, de asemenea, să menţină aceste obiective pe termen lung; aceasta mai ales pentru că nu putem anticipa evoluţia unui scenariu de tip imprevizibil. În raportul său recent COVID-19: Briefing note (COVID-19 – Prezentare pe scurt), compania de consultanţă McKinsey & Company descrie viitorul climat al producătorilor ca fiind „următoarea normalitate”, în cadrul căreia producătorii se pot aştepta la apariţia unor schimbări imprevizibile şi de lungă durată pe pieţele consumatorilor.
Conform acestui raport, producătorii vor trebui să dea dovadă de multă mobilitate pentru a putea traversa în mod viabil din punct de vedere economic şi social această perioadă. De asem enea, raportul companiei PricewaterhouseCoopers (PwC) COVID-19: What it means for industrial manufacturing (COVID-19: Efectele asupra producţiei industriale) recomandă companiilor să îşi extindă activitatea în noi industrii — şi să profite de noi surse de venituri — fie din cauza pieţelor defuncte sau în urma identificării de noi oportunităţi.
De asemenea, este esenţial ca producătorii şi atelierele mecanice să dea dovadă de suficientă flexibilitate pentru a face faţă nu doar efectelor continue ale pandemiei globale, ci şi următorului eveniment de tip imprevizibil.
Flexibilitatea producţiei
Însă ce înseamnă flexibilitatea pentru producătorii de loturi? Aceasta cuprinde mai mulţi factori, inclusiv schimbările mai rapide între loturi, optimizarea sau reducerea inventarului şi reducerea la minimum a numărului de opriri ale producţiei necesare pentru înlocuirea plăcuţelor uzate.
Pentru a asigura această flexibilitate, alegerea de către producător a soluţiilor de strunjire a oţelului — inclusiv a plăcuţelor de prelucrare — este esenţială în vederea atingerii unor noi niveluri de eficienţă a producţiei. În prezent, majoritatea producătorilor recunosc importanţa calităţii alese pentru plăcuţele lor. Totuşi, mulţi dintre aceştia nu realizează că, având în vedere întregul concept de prelucrare — toate aspectele, de la calitatea plăcuţei, portsculă şi până la sistemul de prindere — pot creşte randamentul, reduce costurile şi asigura niveluri mai înalte de siguranţă a proceselor.
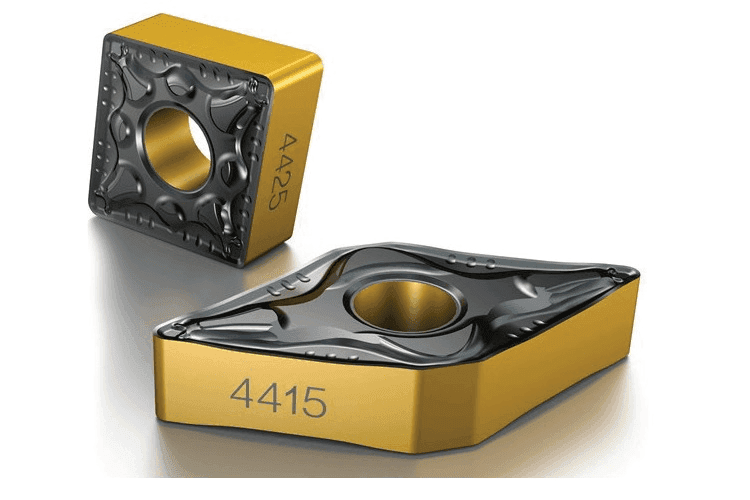
Însă acest lucru trebuie să fie valabil şi în cazul lucrului cu tipurile de materiale dificile referitor la care clienţii Sandvik Coromant solicită consultanţă. Printre acestea se numără şi grupele secundare de materiale ISO P, care cuprind oţelul nealiat şi oţelul slab aliat, pentru care calităţile GC4415 şi GC4425 sunt foarte adecvate. Înţelegerea diferenţei dintre fiecare tip de material este esenţială pentru obţinerea de rezultate optime.
În general, fiecare producător doreşte să atingă cel puţin trei dintre următoarele obiective: viteze mai mari de îndepărtare a metalului, mai multe piese per muchie, timpi de ciclu reduşi, reducerea la minimum a deşeurilor şi utilizarea optimizată a inventarului. Pentru producători, aceasta presupune de asemenea posibilitatea de prelucrare a mai multor componente din oţel utilizând aceeaşi calitate.
Chiar dacă stabilirea obiectivelor este simplă, metalele din grupa ISO P nu sunt deloc uşor de prelucrat. Metalele ISO P prezintă mai multe categorii de proprietăţi, care pot fi dificil de gestionat în cazul unui singur material. Spre deosebire de acestea, în cazul prelucrării unui aliaj refractar din grupa S, s-ar produce cel mai probabil o conductivitate termică scăzută, ceea ce determină o acumulare de căldură în zona de aşchiere, care poate duce la deformarea sculei aşchietoare. Această proprietate în sine este relativ uşor de contracarat, însă în cazul unui material cu proprietăţi multiple din grupa ISO P, provocarea este mai mare.
De exemplu, ce se întâmplă dacă un singur material combină proprietăţile de aderenţă ale unui oţel slab aliat cu o conductivitate termică neobişnuită, conform descrierii din lucrarea Best Practice Guidelines for Structural Fire Resistance Design of Concrete and Steel Buildings (Ghid de bune practici privind proiectarea de rezistenţă structurală la incendiu a construcţiilor din beton şi oţel), scrisă de specialistul în materiale Therese McAllister? O singură sculă nu poate face faţă întotdeauna ambelor proprietăţi fără a se uza excesiv.
Aspectul esenţial este acela că aşchierea metalului nu se aseamănă cu aşchierea unui material cu o rezistenţă scăzută — acesta nu este tăiat în două de scula aşchietoare, ci este aplicată presiune până când materialul este îndepărtat sub formă de aşchii. Acest proces generează un nivel enorm de căldură şi fricţiune, precum şi reacţii chimice, care pot cauza difuzii şi cratere. Presiunea în sine poate cauza deteriorări.
De aceea, chiar dacă majoritatea clienţilor Sandvik Coromant doresc să atingă cel puţin trei dintre cele cinci obiective, simpla aplicare a unor parametri agresivi de aşchiere pentru creşterea vitezei nu va asigura atingerea tuturor obiectivelor stabilite. Acest lucru poate fi confirmat de orice atelier mecanic care realizează componente de înaltă precizie pentru industria aerospaţială şi cea a rulmenţilor sau de orice producător care încearcă să îşi atingă obiectivele de reducere a consumului de energie şi carbon.
Acestea fiind spuse, este imposibil ca toată lumea să fie pe deplin mulţumită, însă ne confruntăm în continuare cu o situaţie în care, pentru a traversa cu bine următorul eveniment de tip imprevizibil, trebuie să dăm dovadă de flexibilitate.
Strunjirea profitabilă şi flexibilă a oţelului
Sandvik Coromant a investit considerabil în activităţi de cercetare şi dezvoltare pentru a putea face faţă acestor provocări. În consecinţă, compania va lansa două noi calităţi din carbură P pentru strunjire, denumite GC4415 şi GC4425.
În acest sens, activitatea din cadrul companiei Sandvik Coromant se află în strânsă legătură cu tehnologia Inveio® din a doua generaţie. Prima generaţie Inveio a fost o inovaţie tehnologică cu orientare unidirecţională a cristalelor în strat de acoperire din alumină, care conferă plăcuţelor un nou nivel de rezistenţă la uzură şi durabilitate a sculei.
În cazul tehnologiei Inveio® din a doua generaţie, Sandvik Coromant a îmbunătăţit orientarea cristalelor, ceea ce asigură o rezistenţă mai mare la uzură, precum şi consecvenţă în ceea ce priveşte calitatea şi performanţa. Aceste caracteristici îmbunătăţesc, de asemenea, rezistenţa la căldură şi tenacitatea, extinzând gama de aplicaţii şi permiţând atelierelor mecanice şi producătorilor să contracareze problemele apărute la strunjirea în materiale ISO P, atingând în acelaşi timp toate cele cinci obiective. Această tehnologie oferă, de asemenea, un nivel de flexibilitate inegalabil în cadrul industriei — această sculă este ideală atât pentru producţia de masă, cât şi pentru cea de loturi.
Ca şi în cazul aplicaţiilor din domeniul ingine-riei generale, această evoluţie va aduce numeroase avantaje în cadrul industriei auto, producţiei de energie, industriei aerospaţiale, rulmenţilor, petrolului şi gazelor. În prezent, compania lucrează deja împreună cu câţiva dintre primii parteneri din a doua generaţie care au utilizat noile calităţi din carbură P pentru strunjirea în aplicaţii precum cele de prelucrare exterioară şi interioară, de la finisare până la degroşare, cu aşchieri continue şi întreruperi uşoare.
Aceasta a fost testată de un client Sandvik Coromant din industria ingineriei generale, care a utilizat plăcuţa din carbură GC4425 de la Sandvik Coromant pentru a fabrica role de presare. GC4425 este concepută pentru rezistenţă la uzură, rezistenţă la căldură şi tenacitate optimizată. În plus, are abilitatea de a rula la un regim de aşchiere mai mare. Plăcuţa a fost utilizată pe un material ISO-P, această denumire fiind utilizată în cazul calităţilor nealiate sau înalt aliate care sunt complexe şi dificil de prelucrat, cu o duritate Brinell normală până la o medie de 205 HB.
Piesa de prelucrat a fost supusă prelucrării axiale externe continue şi semifinisării. Viteza de aşchiere (vc) a fost de 200 m/min, iar viteza de avans (fn) a fost de 0,4 mm/rev cu o adâncime (ap) de 4,0 mm. Plăcuţa unui producător concurent a rezistat numai până la producţia a 12 piese înainte de a se uza din cauza deformării plastice. În schimb, calitatea de plăcuţă GC4425 a avut o durabilitate cu 50% mai mare, precum şi o uzură stabilă şi predictibilă.
Nu ştim cu exactitate care va fi noua normalitate care va urma pandemiei globale. Însă înţelegem care sunt obiectivele clienţilor noştri, precum şi ştiinţa exactă a aşchierii metalului. Prin combinarea acestor două aspecte, avem posibilitatea de a oferi sculele necesare pentru susţinerea strunjirii profitabile a oţelului în viitor — utilizăm la potenţial maxim ştiinţa exactă a aşchierii metalului, chiar şi în cazul unui eveniment de tip imprevizibil.