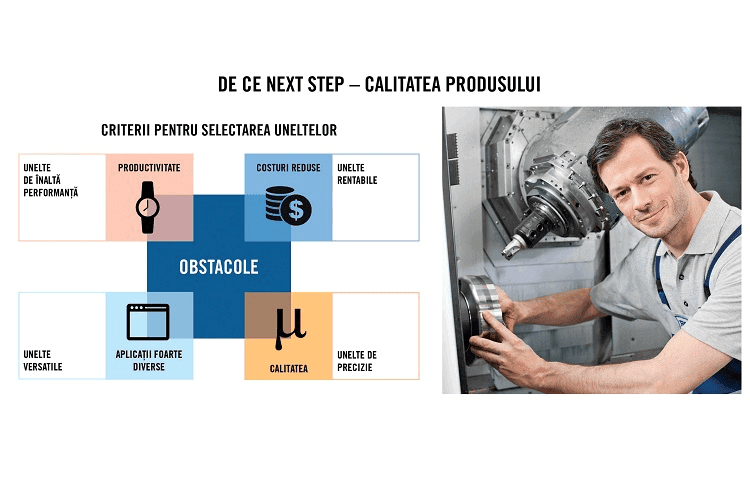
Calitatea produselor este un indicator cheie de performanță pentru companiile de producție. Numeroase ateliere consideră că obținerea unor certificări de calitate conform unor standarde, precum ISO, NADCAP și API, confirmă calitatea lucrărilor lor. În realitate, standardele nu se concentrează în totalitate asupra modului de realizare a unor piese de prelucrat finite acceptabile, ci se concentrează mai degrabă asupra stabilirii de proceduri de rebutare a pieselor necorespunzătoare.
O imagine reală a calităţii produselor unui producător provine din analizarea zonei de control al calităţii din atelier, în special în cazul în care există piese cu autocolante sau cu etichete care solicită „reinspectarea”. Etichetele indică faptul că, din anumite motive, piesele de prelucrat au fost rebutate sau trebuie să fie returnate la producţie pentru reprelucrare. Rebuturile și reprelucrarea rezultă atunci când procesele de fabricaţie nu îndeplinesc așteptările. Unele procese, în special prelucrarea, se bazează pe interacţiunea a numeroase variabile și, prin urmare, sunt supuse incertitudinii și unui anumit grad de lipsă de fiabilitate. Este esenţial ca producătorii să recunoască sursele de incertitudine, să înţeleagă modul în care apar acestea și să găsească modalităţi de a le soluţiona. Cu toate acestea, în numeroase cazuri, sursele de incertitudine a proceselor nu sunt recunoscute sau sunt ignorate și acceptate ca practică standard. În final, depășirea incertitudinii și limitarea rebuturilor și a reprelucrării se reduc la conștientizarea, cunoștinţele și motivaţia celor din secţia de producţie.
Surse de incertitudine
Presiunile din partea concurenţei îi determină pe producători să efectueze analize de reducere a costurilor. Analizele includ examinarea cheltuielilor pentru materiale, unelte și durate de prelucrare. Identificarea și eliminarea numeroaselor cazuri de timpi pierduţi oferă oportunităţi semnificative pentru controlarea costurilor (figura 1).
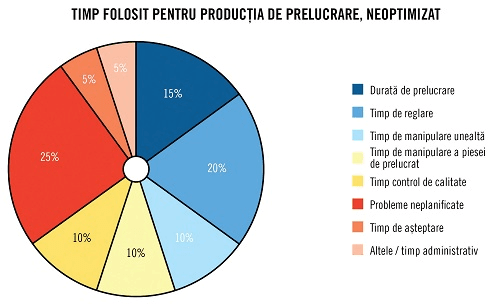
- FIGURA 1. Timp alocat producției de prelucrare neoptimizat.
Metodele utilizate în analizele de cost includ OEE și programele Lean. Cu toate acestea, astfel de analize se bazează adesea pe considerarea procesului de producţie ca un fel de cutie simplă, autonomă. Un atelier pune în cutie materii prime sau un produs semifinisat, au loc procese de prelucrare, apoi un anumit număr de piese de prelucrat iese din cutie, fie ca produse finite, fie ca piese de prelucrat semifinisate, destinate unei alte cutii.
Recunoaşterea variabilelor de prelucrare
Ceea ce lipsește adesea din analize este recunoașterea faptului că în lumea reală, nu este absolut sigur că fiecare produs care iese din cutie va fi acceptabil. Produsele inacceptabile trebuie reprelucrate sau eliminate ca rebuturi.
Numărul pieselor de prelucrat inacceptabile produse depinde de cât de strâns sunt controlate variabilele din procesul de producţie. De exemplu, procesele precum forjarea nu sunt extrem de complexe și nu necesită un nivel extrem de ridicat de precizie. Prin urmare, aceste procese sunt relativ controlabile, fiabile și capabile să furnizeze în mod consecvent numărul preconizat de piese de prelucrat acceptabile. În schimb, alte procese de producţie implică variabile multiple, care pot reduce predictibilitatea rezultatului. Numărul de piese de prelucrat acceptabile care iese din cutie nu este predictibil cu certitudine.
Este o exagerare ca toate procesele de prelucrare să fie considerate nefiabile, dar este destul de corect să le descriem ca nefiind complet predictibile. Prelucrarea implică numeroase variabile. Acesta supune sculele așchietoare și materialele piesei de prelucrat la forţe de așchiere puternice și la temperaturi ridicate. Combinaţia de forţe și temperaturi creează o situaţie complexă și fluidă. Duritatea unei unelte determină capacitatea sa de a tăia eficient, iar duritatea va varia între temperatura încăperii și temperaturile de 800 ˚C generate în timpul prelucrării.
Căldura afectează, de asemenea, caracteristicile de prelucrare ale materialului piesei de prelucrat. Efectele variabilelor sunt imprevizibile. Chiar dacă parametrii de prelucrare sunt specificaţi pentru o anumită aplicaţie, valorile exacte care există în timpul operaţiei vor fi necunoscute. Rezultatele variabile ale finisării suprafeţei sau ale dimensiunilor pot transforma piesa într-un candidat pentru reprelucrare sau pentru coșul de gunoi.
Atunci când unele componente sunt inacceptabile, trebuie examinate două domenii. Un domeniu este cel tehnologic: un producător trebuie să știe ce se întâmplă de fapt, să recunoască ce variabile au cauzat rezultatul neașteptat și să decidă cum să rezolve problema. Celălalt domeniu de examinare implică determinarea efectelor financiare ale producerii unor piese inacceptabile.
Aceasta include calcularea costului neașteptat al rebutării sau al reprelucrării și stabilirea modului în care compania va acoperi acest cost.
Scenariile de producţie de masă compară, în general, din punct de vedere statistic numărul de piese inacceptabile cu numărul total de sute sau mii de piese produse. Pe perioade lungi de producţie, atelierul poate analiza operaţia, poate lua în considerare factorii care au condus la piese inacceptabile și poate actualiza parametrii de prelucrare, pentru a minimiza incertitudinea și a maximiza fiabilitatea.
Cu toate acestea, în cazul scenariilor de prelucrare cu varietate ridicată și volum redus, există timp minim pentru examinarea pieselor inacceptabile și pentru modificarea proceselor de prelucrare pentru eliminarea acestora. Provocarea este mai mare dacă rezultatul campaniei de producţie este un singur articol. Problema este amplificată și mai mult atunci când atelierul nu este familiarizat cu materialul piesei de prelucrat, iar clientul final solicită imediat piesa finită. Un rezultat inacceptabil al unei lucrări care implică o singură piesă necesită prelucrarea unei alte piese, creșterea costurilor și dezamăgirea clientului.
În cazul producţiei în masă, eliminarea producţiei de piese inacceptabile este relativ simplă. Personalul tehnologic analizează și actualizează procesul, efectuează încercări și ajunge la o soluţie. În cazul scenariilor reale de producţie de masă, numărul pieselor inacceptabile este relativ foarte mic în comparaţie cu producţia totală, iar costurile sunt neglijabile. Însă în cazul unei producţii cu varietate ridicată și volum redus sau chiar în cazul producţiei unei singure piese, costul unor piese inacceptabile poate determina scăderea drastică a marjelor de profit sau poate duce chiar la o pierdere din exploatare. Producătorul are doar o singură ocazie de a realiza o piesă acceptabilă într-o perioadă de timp extrem de limitată.
Costuri ascunse sau ignorate
Unele costuri care trebuie incluse în costul total de producţie pot fi ascunse sau ignorate. Un exemplu este costul debavurării. O piesă de prelucrat este considerată completă atunci când finisajele suprafeţei prelucrate corespund specificaţiilor, iar marginile și geometriile corespund cerinţelor planului de execuţie. O piesă cu o bavură nu este completă. Deși o bavură reprezintă un minus în calitatea prelucrării, bavurile sunt acceptate adesea ca o consecinţă normală a procesului. În orice caz, bavurile trebuie îndepărtate, iar costul de realizare a acestei operaţiuni poate fi semnificativ. Într-un exemplu din lumea reală, un atelier foarte automatizat cu mașini de frezat cu cinci axe a produs o familie de piese care au necesitat debavurare manuală. În cele din urmă, timpul și forţa de muncă implicate în debavurare au reprezentat 20% din costul unei piese de prelucrat finite.
În unele cazuri, calculele costului și preţului pentru o piesă se bazează pe procesele de prelucrare, fără a lua în considerare costul debavurării sau alte operaţiuni secundare. Astfel de costuri nu pot fi neglijabile. Pentru a obţine o imagine exactă a costului total de producţie, costurile ascunse trebuie recunoscute și diminuate.
Selectarea uneltelor
Utilizarea unor echipamente corespunzătoare de producţie și a unor unelte corespunzătoare va minimiza variabilitatea operaţiunilor de prelucrare. Uneltele de prelucrare mari, rigide pot rezista forţelor unei aplicaţii dificile, care cauzează dimensiuni inconsecvente ale pieselor de prelucrat. Caracteristicile uneltei de prelucrare, cum ar fi cântarul din sticlă, ghidajele liniare și sistemele de management termic maximizează precizia.
Selectarea uneltelor așchietoare joacă un rol major în limitarea variabilităţii. În ultimele două sau trei decenii, abordarea selectării uneltelor a evoluat. Anterior, alegerea uneltei era împărţită în principal între unelte de înaltă performanţă, care ofereau cele mai mari productivităţi posibile, și unelte economice, care ofereau cel mai mic cost posibil per piesă.
În unele cazuri, totuși, uneltele cele mai performante erau relativ fragile. Atunci când funcţionau bine, funcţionau excelent, dar aplicarea atentă era de o importanţă majoră. Uneltele cu preţuri mai reduse nu corespundeau vitezei și capacităţii de ieșire a uneltelor de înaltă performanţă, dar avantajul preţurilor era contrabalansat de producţia mai mică.
- FIGURA 2. De ce PASUL următor – Calitatea produsului.
În prezent alegerea uneltelor, un aspect esenţial, înainte de a alege geometriile, vitezele și avansurile, este ceea ce are nevoie un utilizator din punctul de vedere al performanţei sculei. Pentru operaţiunile de producţie de masă, este nevoie în continuare de unelte care să maximizeze ratele de așchiere și de unelte care oferă o durată maximă de viaţă a sculei. Aplicaţiile de precizie extrem de ridicată necesită unelte ale căror dimensiuni fabricate, caracteristici de uzură și parametri de aplicare s-au dezvoltat ţinând cont de precizia extremă, chiar dacă la un cost de unealtă premium.
În era actuală a scenariilor frecvente de producţie cu varietate ridicată și volum redus, este extrem de important ca la prima prelucrare a piesei, calitatea piesei de prelucrat finisate să fie în conformitate cu așteptările. Accentul se pune pe uneltele care funcţionează într-o varietate largă de situaţii, cu un timp minim de dezvoltare a proceselor. Aceasta este gândirea din spatele dezvoltării de unelte versatile. Atunci când sunt puse în uz de inginerii și de operatorii de producţie care cunosc capacităţile și limitările uneltelor, uneltele proiectate pentru a fi fiabile și versatile reprezintă răspunsul pentru numeroase aplicaţii. Lucrul cu un număr limitat de unelte versatile îi permite operatorului să înveţe și să înţeleagă performanţa sculei în timp, adaptându-se, în același timp, la prelucrarea unei varietăţi de diferite piese de prelucrat.
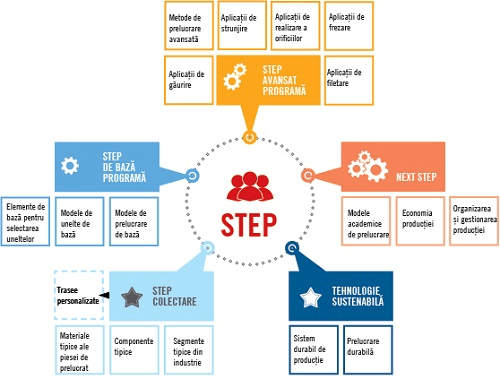
- FIGURA 3. PASUL Concept curs 2020.
Aplicarea în cunoștinţă de cauză a unor unelte versatile poate minimiza producţia de piese rebutate, iar fiabilitatea sporită a proceselor poate ajuta personalul de management financiar să obţină o imagine precisă a costurilor și a marjelor de profit reale.
Contribuţii esenţiale
Recenta criză mondială cauzată de virusul pandemic a contribuit la accentuarea rolului pe care-l joacă oamenii în succesul procesului de fabricaţie.
Un atelier foarte automatizat din Olanda a fost obligat să reducă producţia, deoarece mai mulţi membri ai personalului de prelucrare au rămas acasă, fiind bolnavi.
În ciuda prezenţei ample a roboţilor, a computerelor și a inteligenţei artificiale, atunci când oamenii dispar, producţia are de suferit. Este clar că oamenii rămân elementul cheie al productivităţii în procesele de fabricaţie.
O forţă de muncă de prelucrare educată, flexibilă și motivată se poate adapta la scenarii de producţie, cum ar fi situaţiile de varietate ridicată și volum redus, și poate oferi, de asemenea, răspunsul rapid necesar pentru a accelera producţia atunci când apar probleme neprevăzute într-un mediu cu ritm alert.
Sunt necesare abilităţi de operare a computerului, dar în aceeași măsură sau chiar mai necesare sunt o percepere a modului în care funcţionează procesul de prelucrare, o imagine a rezultatelor finale care sunt așteptate și o dorinţă de a atinge acest obiectiv.