
Un atelier de prelucrare caută să producă un anumit număr de piese, la un nivel necesar de calitate, în cel mai eficient mod, pe care să le livreze la timp. În mod tradițional, companiile de producție au definit eficiența prin profitul investițional. Succesul a fost cuantificat prin șarjele continue de mii sau sute de mii de bucăți, iar obiectivul a fost menținerea constantă a producției la una sau mai multe mașini. Din acest punct de vedere, o mașină care funcționa și producea piese era considerată eficientă.
- FIGURA 1
În prezent, producătorii implementează mai frecvent scenarii de producţie cu volum redus sau diversitate ridicată, adaptate pentru diferite necesităţi ale clientului. Dimensiunile unui lot pot varia de la sute de bucăţi la valori cu o cifră. Cu toate acestea, chiar și atunci când toate mașinile dintr-un atelier funcţionează non-stop, clienţii ar putea totuși să aștepte piesele pe care le-au comandat. Strategiile de producţie de volum mare intră în conflict cu flexibilitatea și cu cerinţele de planificare complexe ale scenariilor de producţie la volume reduse.
În mediul actual de producţie, adevărata eficienţă de producţie implică obţinerea unui echilibru flexibil între o producţie maximă și onorarea la timp a unei largi diversităţi de comenzi individuale ale clienţilor. Accentul este pus pe rezultatul final: livrarea la timp a produsului și clienţi mulţumiţi.
Controlul calităţii
Când echilibrează producţia și cererea, producătorii trebuie să fie atenţi să menţină calitatea produsului. Lucrul cu piese de calitate inacceptabilă va forţa modificări neplanificate ale programelor de producţie, va consuma timp și bani și va întârzia livrările. Planificarea aleatoare va crea opriri ale producţiei și astfel mașinile vor rămâne inactive, în timp ce costurile cu forţa de muncă din atelier se multiplică, pentru a gestiona problemele neprevăzute create de aceste opriri.
În general, calitatea piesei de prelucrat este descrisă în termeni de respectare a cerinţelor privind dimensiunile și finisarea suprafeţei piesei. O măsurătoare suplimentară a calităţii, și anume performanţa de livrare la timp, poate fi numită calitatea procesului. Producătorul trebuie să controleze procesele astfel încât timpul de producţie planificat să fie suficient pentru finalizarea activităţii și pentru livrarea piesei către client la termenul promis.
Satisfacerea clienţilor sau afişarea profiturilor
Mașinile dintr-un atelier pot funcţiona 100% din timp, dar dacă livrările întârziate dezamăgesc clienţii, iar aceștia nu mai cumpără produsele atelierului, acesta se va închide. Menţinerea satisfacţiei clienţilor este un obiectiv principal, dar concentrarea exclusivă asupra satisfacţiei clientului poate afecta profitabilitatea. Focalizarea pe client este critică, dar un producător trebuie să maximizeze utilizarea echipamentelor sale în paralel cu respectarea volumelor de piese, cerinţelor de calitate și de livrare ale clientului.
Promisiuni şi planificare
Un proces de producţie de succes implică interacţiunea coordonată a mai multor grupuri în cadrul organizaţiei de producţie. Un grup promite clienţilor anumite rezultate privind costul, calitatea și timpul de livrare pentru piesele pe care le comandă. Celelalte grupuri din organizaţie, respectiv proiectare, achiziţionare, personalul atelierului și administratorii, se asigură că aceste promisiuni sunt respectate.
Diferitele grupuri percep eficienţa în mod diferit. Personalul de prelucrare dorește să optimizeze procesele de prelucrare individuale pentru un nivel de producţie maxim. Grupurile din afara procesului de prelucrare tehnică se concentrează pe îmbunătăţirea performanţelor globale ale sistemului. Analiza acestora acoperă aspecte precum eficacitatea generală a echipamentelor (OEE) și productivitatea forţei de muncă.
Inima eficienţei
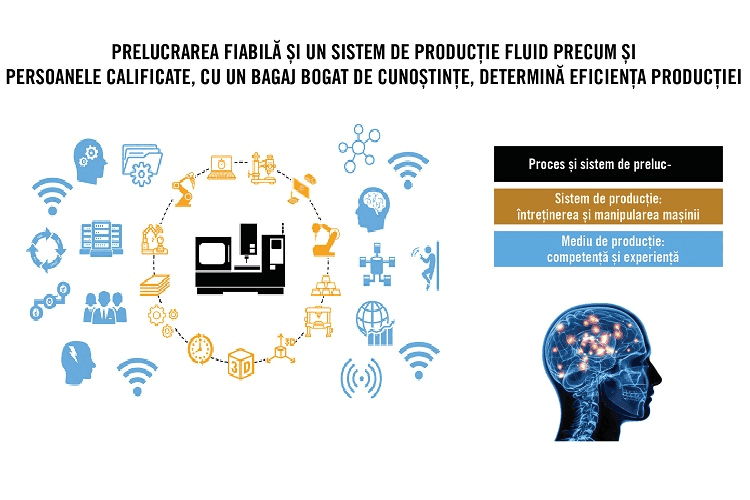
Pentru a descrie eficienţa în producţie folosind termeni biologici de bază, inima oricărei etape de producţie este procesul de prelucrare. Deși inima unui corp este indispensabilă, nu funcţionează în mod independent. Este parte a unui sistem care include restul corpului și creierul.
În procesul de producţie, dacă inima este tehnologia de prelucrare, corpul este organizaţia globală de producţie, care include proiectarea, planificarea activităţilor și administraţia. Creierul organizaţiei este grupul de personal care coordonează toate elementele sistemului. Cu toate acestea, creierul nu poate decide ca inima să pompeze mai rapid, așa cum o persoană nu își poate controla ritmul cardiac doar gândindu-se la aceasta. În același mod, un proces de prelucrare nu este întotdeauna controlabil dintr-o perspectivă raţională.
În lumea de azi a tehnologiei digitale și a Industrial Internet of Things (IIoT- internetul industrial al lucrurilor), oamenii, mai ales tinerii, doresc răspunsuri și reguli clare pentru controlul procesului de prelucrare. Din păcate, în multe cazuri nu există reguli raţionale și este necesar să acceptăm, să reacţionăm și să rezolvăm problemele neașteptate de prelucrare.
- FIGURA 2
Probleme neaşteptate şi lucrători fără calificare
Într-o lume perfectă, personalul atelierului posedă cunoștinţele, aptitudinile și experienţa necesare pentru a rezolva problemele neașteptate din procesul de prelucrare. Cu toate acestea, mulţi proprietari de ateliere se plâng că este dificil să menţină o forţă de muncă suficient de capabilă. Deși formarea ar putea părea o modalitate de a depăși criza de muncitori calificaţi, în mod surprinzător, unii proprietari de ateliere spun că eforturile lor de formare se irosesc deseori, deoarece angajaţilor le lipsește o mentalitate pozitivă în direcţia învăţării de noi abilităţi. Proprietarii afirmă că, în multe cazuri, când oferă formare tehnică, angajaţii consideră că știu deja suficient pentru a-și îndeplini atribuţiile și că nu au nevoie de instruire suplimentară.
Timpul total de fabricaţie
Analiza eficienţei unui atelier și eliminarea deșeurilor pot oferi timp suplimentar pentru prelucrare și, astfel, o mai mare flexibilitate și viteză de reacţie faţă de cerinţele clienţilor. Timpul total necesar pentru a produce o piesă este suma mai multor activităţi separate. Acestea includ timpul de prelucrare efectivă, manevrarea uneltei, manevrarea piesei de lucru, verificarea calităţii, problemele neplanificate, timpul de așteptare, sarcinile administrative și altele.
- FIGURA 3
Unele activităţi sunt esenţiale și nu pot fi eliminate, cum ar fi schimbarea sculei și manevrarea piesei de prelucrat. Pe lângă activităţile necesare, atelierele pierd timp și cu remedierea unor circumstanţe neprevăzute, precum modificări de planificare, probleme de calitate și așteptarea sculelor sau a materialelor lipsă pentru piesele de prelucrat.
Într-unul din cazuri, un atelier a examinat un număr de activităţi diferite implicate în prelucrarea unei piese, pentru a identifica perioada de timp necesară pentru fiecare (figura 3). Timpul efectiv de prelucrare a fost de 15% din totalul global de producţie, în timp ce configurarea și așteptarea au necesitat un sfert din timp, iar problemele neplanificate cum ar fi scule lipsă sau întârziate sau opriri pentru eliminarea unor așchii foarte lungi, au reprezentat alte 25%. Prin reducerea timpului necesar pentru problemele neplanificate, timpul de configurare, manevrarea sculelor, așteptarea și activităţile administrative, durata reală de prelucrare a crescut la 50% din total (figura 4). Durata extinsă a oferit atelierului o flexibilitate mai mare pentru a corela operaţiile de prelucrare cu necesităţile lucrării unui anumit client.
- FIGURA 4
Efectele neprevăzute ale eforturilor de economisire a timpului
Ca urmare a unei anchete privind economisirea timpului, precum cea menţionată mai sus, un alt atelier a reușit să tripleze intervalul de timp în care fusurile au prelucrat efectiv piese prin așchiere. Totuși, atelierul a constatat că producţia de piese nu s-a triplat.
Alte studii au dezvăluit o serie de probleme care au contribuit la acest fenomen. O problemă majoră a reprezentat-o durata de proces originală care includea debavurarea în afara mașinii. Iniţiativele pentru economisirea timpului au arătat că debavurarea ar putea fi efectuată mai eficient chiar pe mașină. Totuși, când debavurarea în afara mașinii a fost mutată la mașina-unealtă, durata totală de utilizare a fusului s-a mărit, pentru a acoperi operaţiunea de debavurare. Situaţia arată că economisirea timpului într-o zonă poate duce la creșterea consumului de timp sau la o scădere drastică a eficienţei în altă zonă.
Concluzia este că trebuie luate în considerare modificări operaţionale în raport cu procesul global de producţie. Este un echilibru dificil, pentru care nu există reguli generale, cu excepţia căutării unor moduri de utilizare a timpului disponibil într-un mod cât mai eficient posibil.
Schimbarea planurilor
Pentru a obţine eficienţă și flexibilitate este necesară o adaptare continuă la cerinţele de producţie în schimbare. Deseori, modificările provin din surse externe, atunci când clientul modifică un design de produs sau schimbă numărul de piese necesare.
În consecinţă, atelierul de producţie trebuie să își modifice planurile, dar aceasta poate perturba planul global al atelierului și poate duce la un răspuns dezorganizat, care determină perturbaţii suplimentare.
Atunci când planificarea este dezorganizată, unele ateliere prelucrează piesele în moduri aleatorii, efectuând prelucrarea pe orice mașină disponibilă și cauzând probleme în plus. Situaţia poate deveni un cerc vicios. Când încep problemele de planificare, acestea se pot înmulţi ca un virus. O perturbaţie mică poate deveni rapid mare. Similar unui virus uman, perturbaţia poate fi foarte dificil de contracarat.
Opţiunea capacităţii de rezervă
Un mod de a mări în mod eficient eficienţa și flexibilitatea atelierului este de a adăuga capacitate de prelucrare de rezervă. Conceptul de capacitate de rezervă este străin majorităţii atelierelor, iar departamentul financiar al unui atelier poate recomanda investiţia în capacităţi de prelucrare noi, dar poate solicita ca noul echipament nou să nu stea nefolosit.
Ei privesc o mașină ca pe o investiţie de unul sau două milioane de euro (sau dolari) și nu înţeleg că, atunci când este achiziţionată ca o capacitate de rezervă, poate sta neutilizată și nu face nimic. În realitate, face un lucru important: asigură satisfacţia clienţilor. Este un echipament de rezervă util, care asigură flexibilitate și facilitează remedierea problemelor neprevăzute.
În unele situaţii, în loc de a achiziţiona o mașină de rezervă, atelierul va lucra cu echipamentele proprii până la apariţia supraîncărcării, apoi va recurge la un subcontractant. Dar, dacă subcontractantul se confruntă cu aceleași probleme cu volume mari de muncă și personal insuficient, responsabilitatea pur și simplu revine altcuiva. Este extrem de dificil să convingi atelierele să acumuleze capacităţi de rezervă, cu posibilitatea de a fi utilizate rar, în cel mai bun caz.
Timpi mari de livrare vs. livrare la timp
Presiunea de a livra la timp poate prelungi timpul efectiv de producţie. Dacă producţia unei lucrări în condiţii normale necesită o săptămână, dar clientul dorește o garanţie absolută că livrarea va avea loc la termen, atelierul poate declara un timp de lucru de două săptămâni, pentru a-și asigura o marjă de timp. Într-o altă situaţie, dacă un client are nevoie de o piesă de prelucrat finalizată la o anumită dată, atelierul poate începe să prelucreze două piese, pentru a avea o rezervă în curs în cazul unor situaţii neprevăzute la prima piesă.
Aceste practici improvizate consumă inutil timp de producţie și implică cheltuieli și, de fapt, prelungesc termenele de livrare peste limitele normale.
Opţiuni de multitasking
Un alt mod de a spori eficienţa și flexibilitatea atelierelor, deși costisitor, poate consta în utilizarea automatizării sub forma unei mașini cu multitasking și a unui stoc de paleţi. Un atelier poate modifica rapid o celulă automatizată de la o lucrare la alta și poate utiliza paleţii pentru a construi și stoca viitoare configuraţii.
Un astfel de sistem poate fi construit pe baza unei mașini multitasking în combinaţie cu paleţi cu piese de prelucrat și o magazie de unelte cu mai multe scule, toate gestionate de un robot. În această configuraţie, personalul din schimbul de zi poate configura mașina și paleţii pentru a procesa diverse piese, iar schimbul de noapte poate produce piesele. Totuși, această soluţie este relativ costisitoare și nu constituie o investiţie pe care orice companie și-o poate permite.
Impedimente în ceea ce priveşte multitasking-ul
Un impediment organizatoric al metodei multitasking este practica industrială tipică de dispunere a mașinilor bazată strict pe funcţie, de exemplu un departament de frezare distinct, un departament de strunjire distinct etc.
În multe cazuri, este mai bine ca mașinile să fie organizate în celule, unde fiecare grup de mașini are anumite capacităţi de proces, adecvate pentru grupuri sau familii specifice de piese de prelucrat. Gruparea mașinilor numai după funcţie încurajează personalul atelierului să se descrie într-un mod limitat, cum ar fi operator de strung sau operator de mașină de frezat. Instruirea operatorilor pentru a fi multifuncţionali și capabili să opereze diferite tipuri de mașini oferă atelierului flexibilitatea de a-și echilibra propriile probleme de capacitate internă.
Concluzie
Eficienţa actuală a procesului de producţie pune un accent puternic pe satisfacţia clienţilor și pe identificarea celor mai bune metode de prelucrare a componentelor. Producătorii trebuie să echilibreze eforturile de a asigura livrarea la timp constantă cu necesitatea profitabilităţii. În plus faţă de optimizarea operaţiunilor de prelucrare, o atenţie specială acordată unor probleme care includ calitatea piesei și a procesului, planificarea organizată din perspectiva organizaţiei de producţie în ansamblu și analiza continuă a elementelor consumului de timp de prelucrare poate prelungi semnificativ timpul disponibil pentru prelucrarea pieselor și poate avea ca rezultat o creștere a flexibilităţii și eficienţei.













