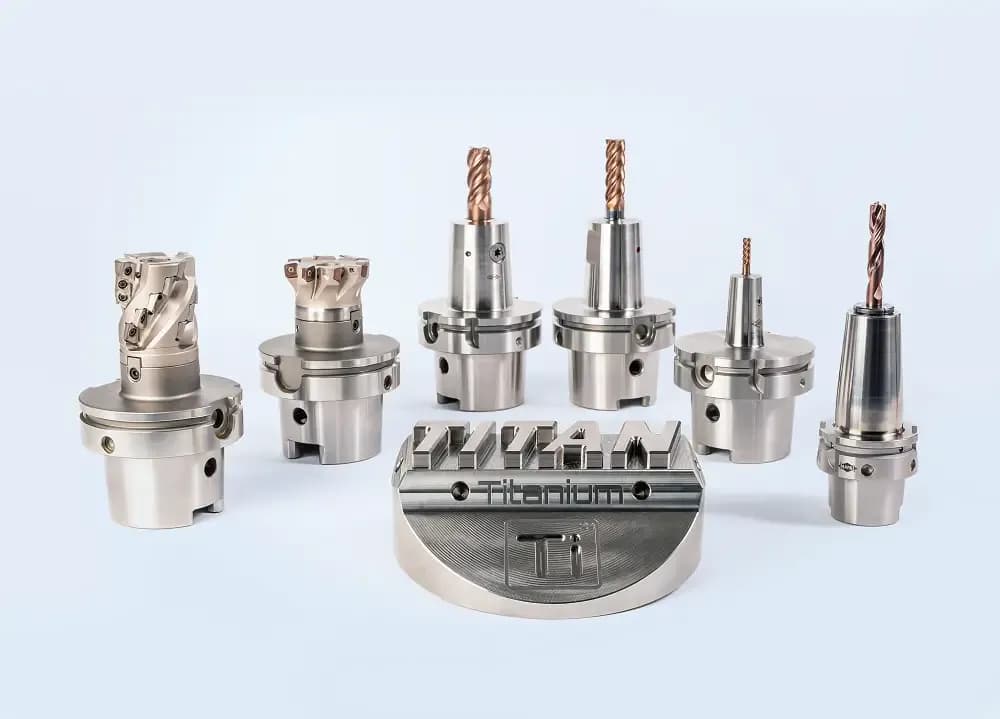
Prelucrarea titanului este fundamental diferită de prelucrarea fontei sau a oțelului. Tehnologia sculelor și procesul trebuie optimizate pentru a obține rezultate rentabile. Datorită abordării sale de ansamblu a relațiilor generale în prelucrarea titanului, MAPAL este în măsură să identifice această combinație optimă de precizie și rentabilitate.
Proprietățile materiale ale titanului sunt apreciate în multe domenii, cum ar fi aviația, ingineria auto și tehnologia medicală. Materialul este o provocare pentru prelucrare. Acest lucru se datorează conductivității sale termice extrem de scăzute.
Cu titlu de comparație: la prelucrarea oțelului, 10% din temperatură rămâne în piesa de prelucrat, 15% conduce la o sarcină asupra sculei așchietoare, iar marea majoritate, 75% din căldură, este transferată în așchii și îndepărtată odată cu acestea. Situația este complet diferită în cazul titanului. Aici, așchiile absorb doar 25% din căldură. Ponderea majoritară, de 60%, ajunge în sculă și provoacă o sarcină termică ridicată pe muchia de așchiere sau pe materialul așchiat. Acest lucru duce la reducerea considerabilă a duratei de viață a sculei, respectiv costurile devin mai mari.
Influenţa vitezei de aşchiere asupra uzurii
Vitezele de așchiere prea mici conduc la aderență, adică la lipirea și depunerea materialului pe tăișul muchiei așchietoare. Dacă viteza de așchiere este prea mare, riscul de abraziune sau de uzură termochimică crește brusc și muchia așchietoare a sculei se arde.
Un indicator al stării muchiei așchietoare este lățimea semnelor de uzură. Într-un interval liniar, aceasta crește lent și continuu. Dacă acest interval este depășit și procesul de prelucrare intră în intervalul tranzitoriu, muchia de așchiere a sculei va ceda rapid și imprevizibil. Acest lucru se întâmplă dacă viteza de așchiere sau viteza de avans setată este prea mare. Între intervalul liniar și cel tranzitoriu există o diferență de durată de viață a sculei de până la 100%.
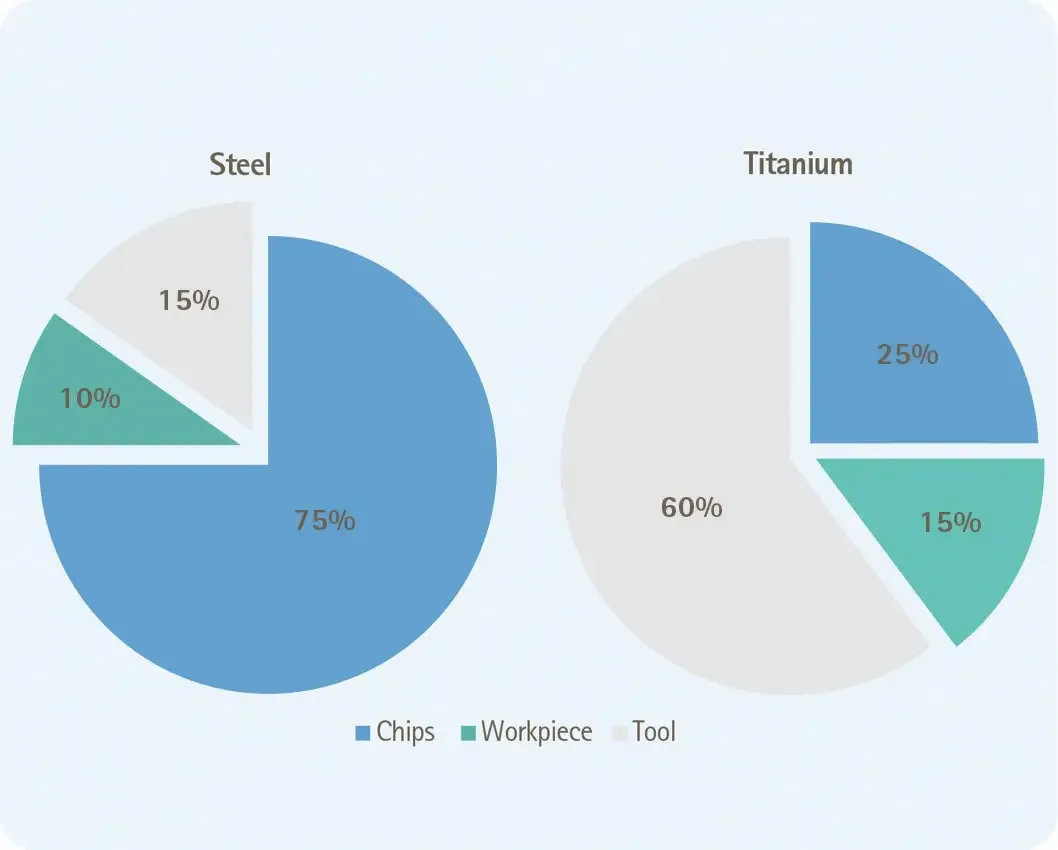
- FOTO. Disiparea căldurii în timpul frezării - comparație între oțel și titan
Pentru specialiștii tehnici MAPAL, este foarte important să monitorizeze procesul, să verifice și să măsoare lățimea și evoluția uzurii și, să arate clientului când s-a atins limita superioară a intervalului stabilit pentru a optimiza timpii de funcționare a mașinii și fiabilitatea procesului. De regulă, se recomandă schimbarea sculei atunci când uzura ajunge la aproximativ 0,2 mm. O freză din carbură mai poate fi apoi recondiționată (reascuțire + acoperire), dar nu la niveluri de uzură mai ridicate.
MAPAL, prin experiența sa în procesul de prelucrare a titanului, a dezvoltat tehnologia sculelor sale. Atenția este dată factorilor care influențează uzura chiar și atunci când materialul de tăiere selectat este cel mai potrivit. Pentru o rezistență termică optimă, MAPAL se bazează pe tipuri speciale și inovatoare de materiale și anume clase de carburi și acoperiri personalizate cu coeficienți cât mai mici de frecare. Micro și macrogeometriile pozitive ale sculelor, muchiile de așchiere pregătite la cel mai mic detaliu și măsurile eficiente de răcire stabilesc cursul pentru o prelucrare optimă și economică. Cu toate acestea, stabilirea corectă a parametriilor de așchiere este esențială pentru costul de prelucrare a titanului.
Viteza de aşchiere nu duce la costuri mai mici per piesă
La prelucrarea oțelului și a fontei, viteze de așchiere mai mari înseamnă adesea o productivitate mai mare și costuri totale mai mici, care sunt compuse din costurile mașinii și costurile cu sculele. Cu cât mașina prelucrează mai rapid și mai eficient, cu atât costurile mașinii sunt mai mici. Prelucrarea cu regimuri de așchiere intense poate aduce beneficii majore financiare chiar și atunci când costurile cu sculele devin mai ridicate. Pe de altă parte, în cazul titanului, vitezele de așchiere mai mari nu sunt oportune. Tobias Gräupel, Technical Expert Indexable Tools în cadrul MAPAL, dovedește acest lucru cu un calcul de rentabilitate. Optimizând parametrii de așchiere în prelucrarea titanului costurile cu prelucrările sunt reduse semnificativ. Este analizată o operație de frezare cu un NeoMill Titan- 2-Corner cu patru tăișuri, care prelucrează TiAl6V4 cu o adâncime de așchiere (ap) de 4 mm și o angajare radială (ae) de 24 mm. Studiul diferitelor combinații de avansuri și viteze de așchiere conduc la o recomandare clară privind valorile de lucru pentru prelucrarea titanului.
Cu titlu de comparație: La prelucrarea unei componente din oțel, dublarea vitezei de tăiere de la 200 m/min la 400 m/min a dus la o reducere totală a costurilor cu 24% per piesă. La producția unei piese din titan, creșterea vitezei de așchiere de la 32 m/min la 50 m/min a dus la o creștere a costurilor de 259%. ,,Creșterea vitezei de așchiere este vizibilă în mod clar în costurile totale. Costurile efectiv explodează", remarcă Gräupel cu privire la rezultatul final. Costul optim este obținut prin prelucrarea cu avansuri mari și viteze de așchiere reduse. Dacă, pe de altă parte, vitezele de așchiere ar fi maximizate în plus față de avansurile mari, costurile ar fi de peste patru ori mai mari.
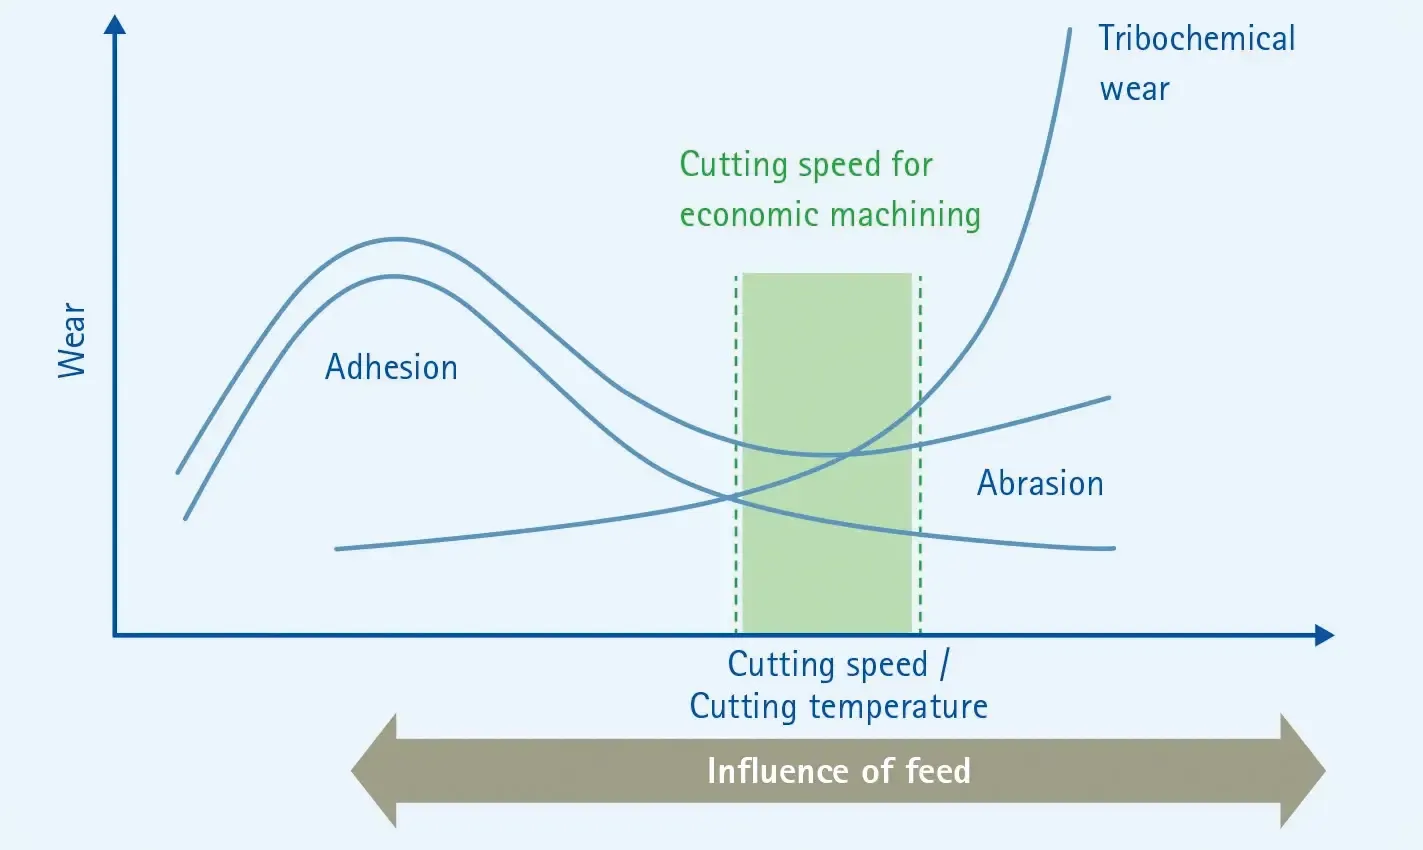
- FOTO. Fazele uzurii sculei și influența asupra eficienței economice.
,,Astfel de calcule economice sunt esențiale, în special pentru o producție de serie, pentru loturi mai mari", subliniază Gräupel. În definitiv, costurile totale sunt decisive pentru strategia de investiții atunci când se produc cantități mari. Parametrii de așchiere ineficienți în cazul titanului determină o explozie a costurilor totale. Numai combinația dintre tehnologia inovatoare a sculelor și proiec-tarea optimizată a procesului conduce la un rezultat optim. Datorită acestei expertize, consultanții tehnici MAPAL îi sprijină pe responsabilii de producție pentru a obține rezultatul optim, indiferent de dimensiunea prelucrării și a lotului de producție.