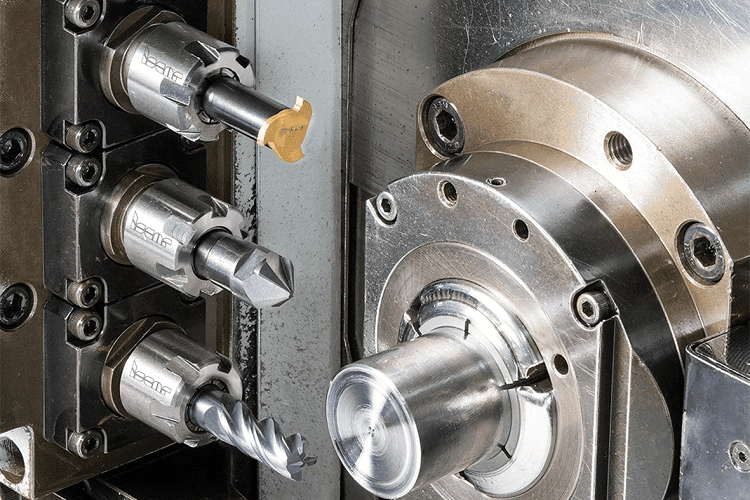
Activitatea de prelucrare a metalelor, în actuala eră a digitalizării, cuprinde inevitabil mai multe etape: proiectarea produsului, planificarea procesului de producție, prelucrarea în sine, asamblarea, alte activități adiacente.
Forţa principală care stă la baza realizării schimbărilor recente este de fapt un complex de inovaţii tehnologice, legate în mod natural de cea de-a patra revoluţie industrială, denumită generic INDUSTRIA 4.0.
Odată cu utilizarea reţelelor de comunicare, noile tehnologii digitale combină în modul cel mai eficient procesele fizice de prelucrare cu bazele virtuale de date și cu modelarea 3D. Scopul este de a atinge productivitate cât mai ridicată. În același timp, sistemele moderne de prelucrare, dotate cu inteligenţă artificială, capacitate decizională, devin din ce în ce mai complicate și mai scumpe.
Scăderea drastică a timpilor auxiliari în cazul acestor sisteme devine astfel imperios necesară și trebuie luată în considerare la prelucrarea și dezvoltarea fiecărui component al său, fie că este mașina-unealtă, dispozitivul de prindere sau scula așchietoare. Sculele așchietoare pot ,,tăia’’ nu doar metalul, ci și timpii auxiliari, în funcţie de concept.
Sculele în construcţie asamblată, cu plăcuţe sau capete amovibile din carburi metalice sunt o prezenţă firească în industria prelucrătoare. Dacă acum aproximativ 20 de ani erau numai câteva linii de scule bazate pe capete amovibile, astăzi, practic fiecare producător de scule aflat în ,,eșalonul fruntaș’’ a implementat în gama sa de fabricaţie acest principiu.
Producţia sculelor monobloc din carbură a fost simplificată de-a lungul timpului de crearea mașinilor moderne de rectificat. Aceasta a dus atât la extinderea serviciilor de reascuţire a sculelor, cât și la amplificarea numărului de producători mici și medii. S-a vehiculat chiar ideea că va avea loc astfel o revenire la soluţia monobloc, în detrimentul celei cu element așchietor amovibil. Nu s-a întâmplat așa ci dimpotrivă, progresul realizat în domeniul mașinilor-unelte și trecerea la ceea ce numim ,,producţie inteligentă’’ au creat multe noi direcţii de dezvoltare a sculelor cu plăcuţe interschimbabile.
Un exemplu al acestui contrast aparent îl putem găsi la ISCAR – producător de vârf în domeniul sculelor așchietoare. ISCAR a creat principiul ,,Timp Auxiliar Zero’’ la realizarea unei familii de scule dotate cu vârfuri demontabile. La montarea lor și la înlocuirea cu unele noi, prin intermediul unei asamblări filetate, se anulează practic reglarea sculei și, în consecinţă și timpul afectat acesteia. Scula-suport rămâne astfel montată în axul mașinii-unelte, acţionându-se doar asupra vârfului așchietor.
Sursa acestui avantaj este de fapt precizia ridicată cu care se realizează atât capetele, cât și suporţii, faptul că există contact de suprafaţă între cap și suport, toleranţă foarte strânsă obţinută la lungimea în consolă a sculei.
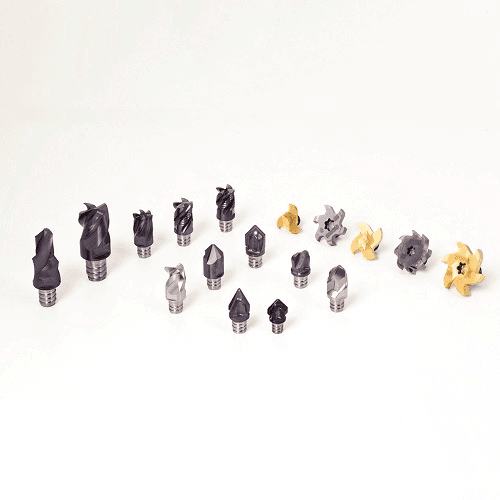
- FIGURA 1
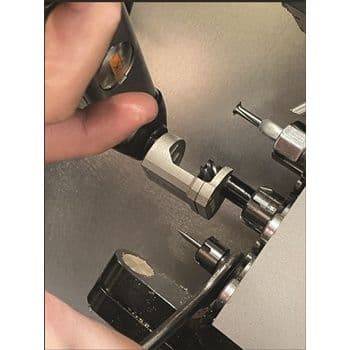
Familiile ISCAR de scule rotitoare ,,MULTIMASTER’’ (figura 1) și SUMOCHAM (figura 2) sunt exemple elocvente ale aplicării conceptului ,,Fără Timp de Reglare’’.
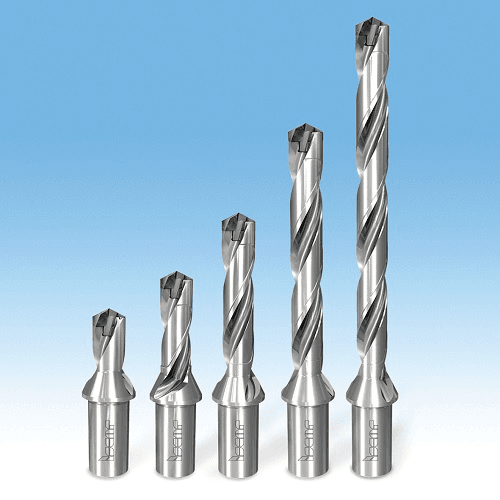
- FIGURA 2
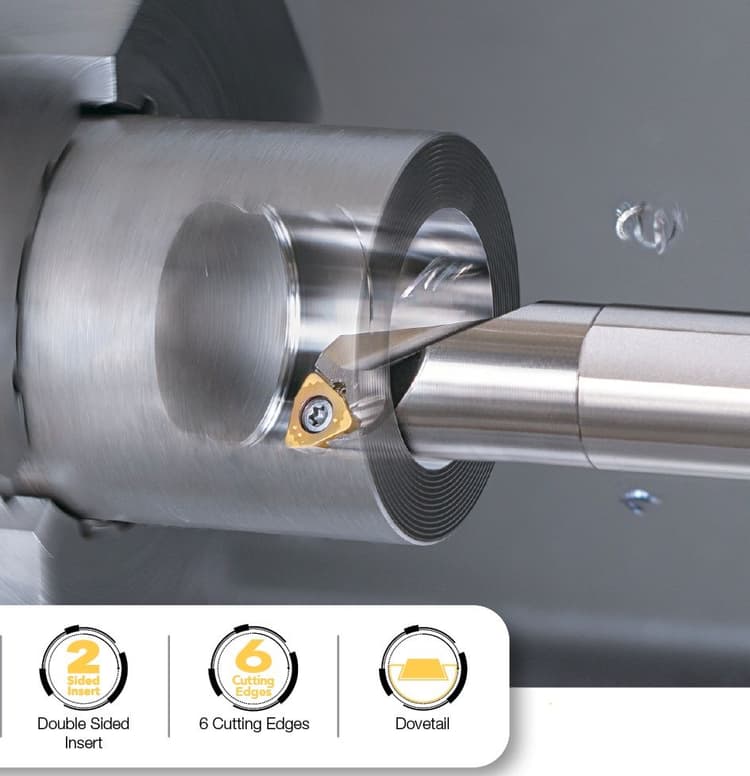
În ceea ce privește sculele fixe, noile soluţii MULTI-F-GRIP (figura 3) și LOGIQ-5-GRIP de debitare și canelare, reprezintă rezultatele unei abordări diferite, surprinzătoare a ansamblului clasic ,,bloclamă- plăcuţă’’. În acest caz, adaptorul port-plăcuţă este prevăzut cu mai multe buzunare realizate foarte precis, ceea ce permite înlocuirea plăcuţei și continuarea prelucrării fără a interveni deloc pentru reglări suplimentare.
Mai mult, în afara eliminării timpilor morţi, aceste scule asigură flexibilitate excepţională.
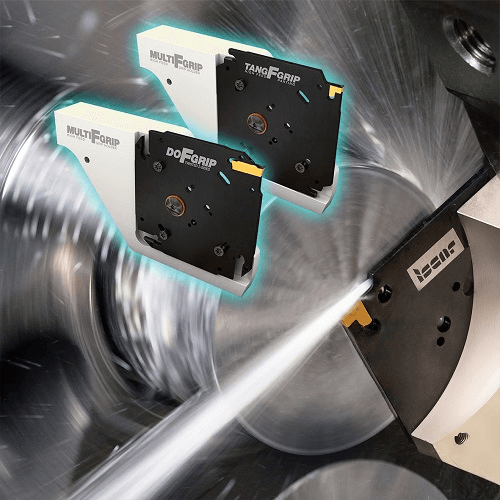
- FIGURA 3
Spre exemplu, în cazul familiei ,,MULTI-MASTER’’ fiecare cap așchietor poate fi montat în diferite scule-suport. În același timp, pe fiecare suport se pot monta o multitudine de capete așchietoare. Rezultă astfel mii de posibile combinaţii ce acoperă o gamă extrem de variată de aplicaţii: frezări de umeri, frezări frontale, canelări în suprafeţe complexe, găuriri, șanfrenări, lamări.
Familia de scule ne-rotitoare MULTI-F-GRIP, incluzând blocuri și adaptoare cu 4 buzunare, utilizează atât plăcuţele tip TANG, cât și pe cele DO-GRIP.
Cu relativ puţin timp în urmă, flexibilitatea era considerată avantajul esenţial al capetelor amovibile. Astăzi, datorită progresului rapid realizat de constructorii de mașini-unelte și pentru că toţi prelucrătorii importanţi se conformează principiilor INDUSTRIEI 4.0, conceptul ,,TIMP AUXILIAR ZERO’’ a devenit prioritatea numărul 1.
Capacităţile moderne de rectificare asigură, cu acurateţe deosebită, recondiţionarea geometriei de așchiere a sculelor uzate. Sigur, anumite dimensiuni ale sculei reascuţite se modifică. Ulterior, înainte de începerea prelucrării efective, sunt necesare reglări și corecţii în programul CNC. Rezultatul este scăderea productivităţii și mărirea costurilor de producţie.
Revenind, sistemul rapid de înlocuire a capetelor, fără reglări sau corecţii suplimentare este din ce în ce mai utilizat și capătă rol semnificativ în tehnologiile pe care uzinele inteligente le adoptă. De aceea, înţelegând perfect beneficiile soluţiilor ,,MULTI-MASTER’ și SUMO-CHAM, ISCAR a pus accent deosebit pe micșorarea toleranţelor lungimilor în consolă, la înlocuirea elementelor active. De menţionat că departamentul R&D de la ISCAR a înţeles importanţa acestui aspect acum aproximativ 20 de ani, când a demarat dezvoltarea acestor familii.
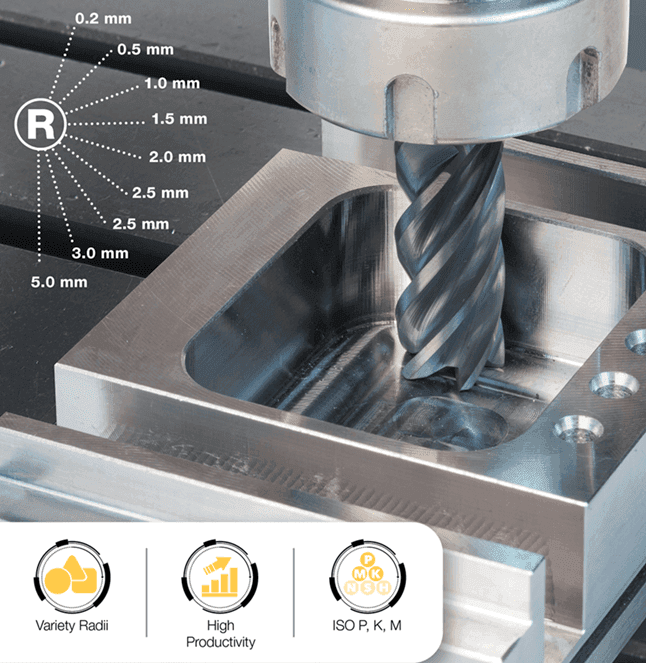
Un alt avantaj al acestui concept este acela că i se pot adapta multiple soluţii speciale, în perfectă concordanţă cu cerinţele din desenele de execuţie ale pieselor. Mașinile multifuncţionale, care pot utiliza simultan tipuri variate de scule, au devenit din ce în ce mai populare. Acestea au posibilitatea de utilizare a sculelor auto-antrenate, avantajul fiind că se pot combina scule rotitoare și scule fixe în același proces. Astfel productivitatea crește semnificativ. Mai mult, producătorii de mașini-unelte oferă o gamă variată de opţiuni suplimentare pentru strungurile cu comandă numerică, ceea ce le poate transforma cu ușurinţă în mașini-unelte multifuncţionale. Caracteristicile unităţilor de antrenare sunt apropiate de cele asigurate de centrele de prelucrare de mici dimensiuni. Combinaţiile care pot fi realizate cu suporţii și vârfurile MULTI-MASTER, incluzând extensii și reducţii și asigurând astfel lungimi în consolă cât mai reduse, reprezintă soluţia ideală pentru prelucrările cu unităţi de antrenare (figura 4). Alegerea corectă a elementelor ansamblurilor de scule duce la reducerea forţelor de încovoiere preluate de unităţile de antrenare, la îmbunătăţirea regimurilor de așchiere și la mărirea durabilităţii muchiei așchietoare.
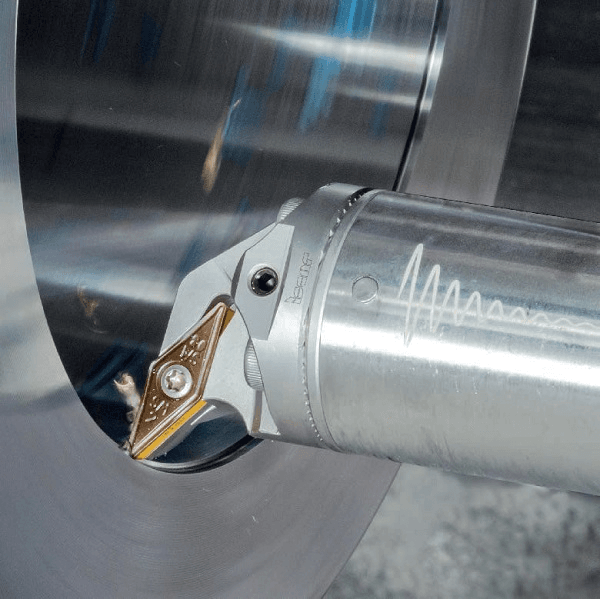
- FIGURA 4
În general, soluţia ,,TIMP AUXILIAR ZERO’’ se integrează perfect în conceptul modern ,,INDUSTRIA 4.0’’ – și nu este vorba doar de economia importantă de carbură metalică. Prin utilizarea acestor tipuri de scule, utilizatorii au înţeles că pot mări capacităţile de producţie, pot utiliza mai eficient caracteristicile mașinilor-unelte și diminua semnificativ costurile de producţie.