Sandvik Coromant introduce predictibilitatea uzurii sculei în prelucrarea materialelor compozite dure cu burghiul CoroDrill® 863-O
Potrivit unui sondaj recent, o treime dintre producători afirmă că vor accelera investiţiile în scule de automatizare. Dar cum se va aplica acest lucru în cazul activităţilor dificile de prelucrare a materialelor compozite? Aaron Howcroft, Manager de produs global la Sandvik Coromant ne explică aici în ce fel scula aşchietoare CoroDrill® 863-O poate ajuta producătorii să regândească metoda de prelucrare a materialelor compozite graţie tehnologiei de depunere chimică din vapori (CVD).
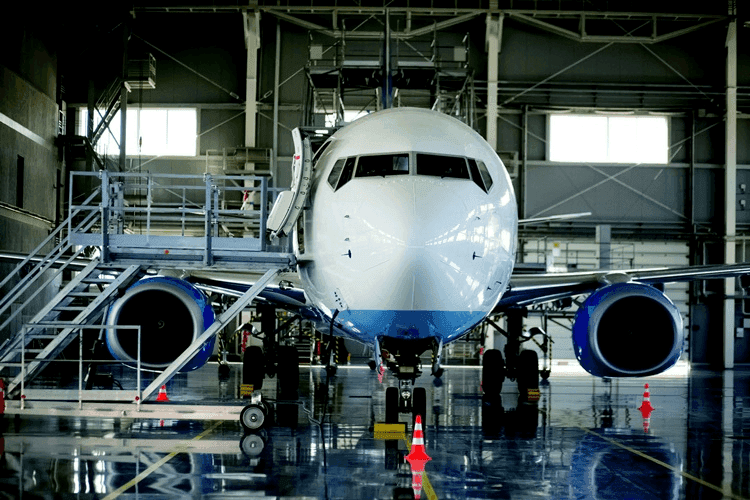
Atunci când prelucrează găuri în majoritatea componentelor din industria aerospaţială, producătorii au trei şanse de a le executa corect după care va fi imposibil să refacă găurile conform specificaţiilor de proiectare obligatorii. Dacă o singură gaură ratează cele trei şanse, în ce priveşte diametrul, finisarea suprafeţei sau exfolierea, componenta va trebui rebutată în întregime. Având în vedere valoarea uriaşă a componentelor de avioane, prelucrarea găurilor este o afacere riscantă. Acest lucru este valabil mai ales la găurirea unor materiale compozite, ceea ce impune noi exigenţe pentru prelucrare.
Prelucrarea găurilor a devenit treptat unul dintre cele mai obişnuite procese de prelucrare în cazul lucrului cu materiale compozite. Prelucrarea materialelor compozite — care combină două sau mai multe materiale cu proprietăţi fizice şi chimice diferite — presupune aşchierea, sau ruperea, părţii de fibră a materialului. Dacă acest lucru este efectuat incorect, straturile de material compozit se desprind din locul lor. Acest fenomen se numeşte exfoliere, care, potrivit clienţilor Sandvik Coromant, este factorul cel mai restrictiv în procesul de producţie.
Exfolierea afectează calitatea găurii şi repetabilitatea, calitatea şi integritatea produsului finit şi profitul producătorilor. Menţionăm integritatea deoarece o calitate mai bună a găurii este esenţială pentru prevenirea funcţionării necorespunzătoare a componentelor şi este determinată în mare măsură de procesele de fabricaţie utilizate pentru prelucrarea sau finisarea găurilor.
Cantitatea de căldură generată în timpul prelucrării materialelor compozite devine, la rândul ei, semnificativă. Conductibilitatea termică slabă a materialului şi absenţa aşchiilor prezintă riscuri pentru răşina care ţine la un loc fibrele materialului. Cu alte cuvinte, prelucrarea materialelor compozite evidenţiază un punct slab din procesul de prelucrare care, altminteri, ar putea fi scăpat din vedere.
Aceste puncte slabe sunt accentuate de gama tot mai mare şi de imprevizibilitatea materialelor compozite disponibile pe piaţă. Astfel, prelucrarea competitivă devine o provocare.
De ce menţionăm acum acest lucru? Ei bine, calitatea găurii este, fără îndoială, mai importantă ca oricând acum, în era COVID-19. Potrivit unui studiu realizat de Euromonitor International, circa 50% dintre companii intenţionează să-şi transforme strategiile digitale. O treime dintre respondenţii sondajului Voice of the Industry realizat de Euromonitor în 2020 au afirmat că vor accelera investiţiile în scule de automatizare; prin urmare, găurile respective trebuie efectuate corect în scenarii de producţie semi-automatizată şi complet automatizată.
Aşadar, producătorii trebuie să regândească în continuare strategia privind găurirea materialelor compozite.
Uzură predictibilă
După cum am afirmat, integritatea suprafeţei găurii este o adevărată preocupare pentru producătorii din industria aerospaţială. Dar ce rol pot să aibă sculele în rezolvarea acestor probleme şi cum poate un burghiu mai bun să optimizeze o strategie de automatizare?
În primul rând, să vedem care este idealul spre care tind producătorii. Aceştia îşi doresc găuri de bună calitate, constante şi repetabile. Desigur, orice sculă se uzează până la urmă, dar această uzură trebuie să fie constantă şi predictibilă de la sculă la sculă.
Nu avem cuvinte să subliniăm cât de importantă este predictibilitatea uzurii. De obicei, o maşină CNC va fi programată să retragă scula aflată pe punctul de a se defecta. Aşadar, dacă durata de viaţă a burghiului nu este constantă, într-un scenariu teribil, dar realist, aţi putea reduce cu 50% durata de viaţă a majorităţii produselor pe care le cumpăraţi. Atunci când furnizează un burghiu clienţilor, Sandvik Coromant trebuie să poată garanta faptul că burghiul va dura un număr predictibil de minute, indiferent de situaţie — de fiecare dată!
Superioritate prin design
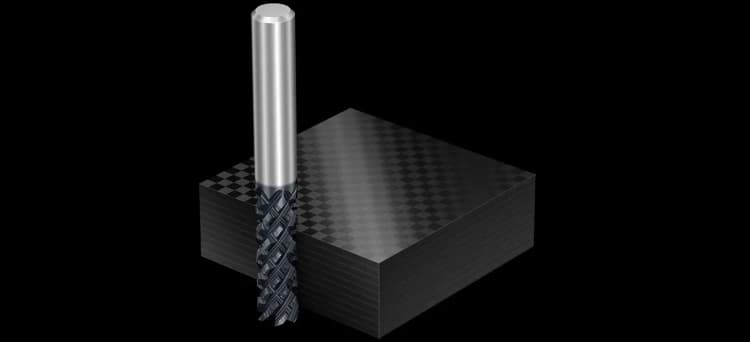
Iată de ce Sandvik Coromant a dezvoltat burghiul CoroDrill® 863-O de înaltă performanţă pentru materiale compozite, inclusiv materiale ranforsate cu fibre de carbon (CFRP) şi ranforsate cu fibre de sticlă (GFRP). Burghiul a fost proiectat în special pentru industriile care utilizează pe scară largă materiale compozite şi necesită mai multe picioare de suprafaţă de material găurit per sculă — cum ar fi industria aerospaţială, care utilizează materiale compozite la fabricarea elementelor de structură pentru aeronave şi altor piese.
Pentru a dezvolta scula CoroDrill® 863-O („O” reprezintă exclusiv aplicaţii în materiale compozite), primul lucru pe care l-am făcut a fost să o aplicăm materialului din industria aerospaţială cel mai vulnerabil la exfoliere. Mai precis, produselor laminate unidirecţionale fără strat de exfoliere sau ţesute înapoi, care sunt utilizate cel mai des pentru aripi şi fuzelaj în industria aerospaţială. Am mapat digital exfolierea pentru a stabili în mod exact câtă exfoliere avea să se producă pe întreaga durată de viaţă a sculelor.
Sistemul informatic a fost setat cu toleranţe foarte stricte, ceea ce înseamnă volumul de exfoliere pe care l-am accepta la o anumită gaură. Pe baza datelor rezultate, am putut optimiza aspecte esenţiale ale designului burghiului, cum ar fi unghiul elicei sau canalul în spirală din jurul burghiului. O elice mai mare favorizează evacuarea aşchiilor şi astfel poate reduce exfolierea pe partea de ieşire. În schimb, o elice prea mare poate separa straturile din materialul compozit pe partea de intrare. În ambele cazuri, acest lucru poate produce straturi sau fibre proeminente în gaură.
Profilul şi calitatea sunt alte caracteristici cheie ale CoroDrill 863-O. Materialele compozite nu sunt omogene, iar aspectul oricărui material nou într-o etapă a producţiei prezintă dificultăţi unice: propria grosime, tipul de compoziţie şi aşa mai departe. Graţie caracteristicilor sale superioare, CoroDrill 863-O este proiectat să funcţioneze eficient în orice material.
Mai există problema calităţii. Burghiele cu carbură sunt adecvate pentru prelucrarea componentelor din industria aerospaţială deoarece carbura consolidează scula prin geometria de aşchiere şi coadă. Astfel se optimizează acţiunea de aşchiere şi se maximizează degajarea şi evacuarea materialului. Totuşi, din cauza naturii abrazive a materialelor compo-zite, şi carbura se uzează repede. Acest lucru este problematic, mai ales la configuraţii de producţie automatizată.
Pentru a depăşi problema, CoroDrill 863-O dispune de tehnologia de depunere chimică din vapori (CVD). CVD este un material de scule foarte dur, ideal pentru prelucrarea materialelor compozite şi a celor stratificate. Aplicarea unor straturi CVD pe întreaga muchie aşchietoare poate mări considerabil durabilitatea sculei, iar datorită coeficientului redus de frecare al CVD şi conductivităţii ridicate a căldurii, muchiile aşchietoare ale sculei nu mai prezintă depuneri de material pe muchie (BUE). Întrucât CVD rămâne ascuţit, se elimină căldura, frecarea este mică şi se reduce tendinţa de apariţie a unor probleme la nivelul găurilor.
Aşadar, calitatea CVD este preferabilă atunci când numărul de găuri este ridicat şi este necesară o productivitate mai mare.
Roboţi bine echipaţi şi testare pe teren
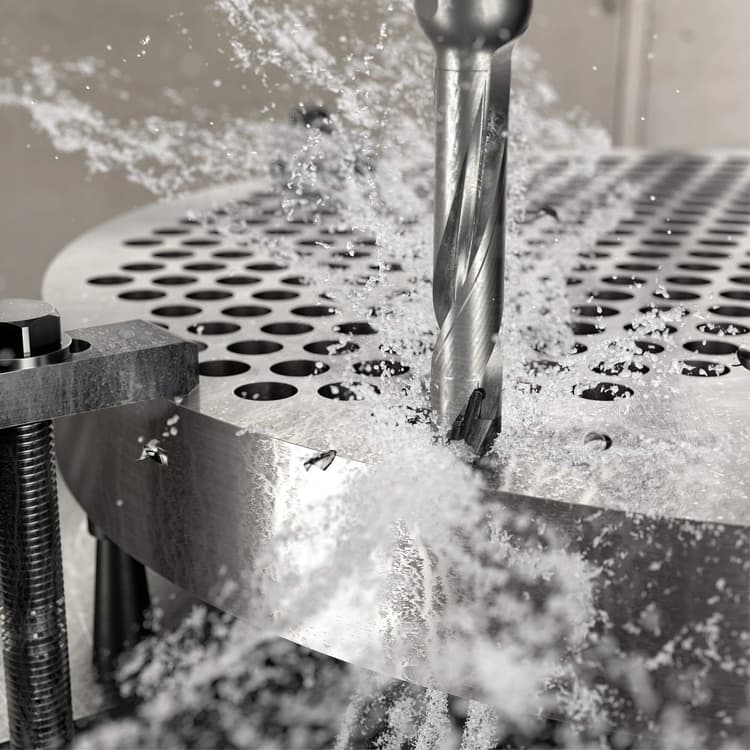
Familia extinsă de produse CoroDrill 863 aduce deja beneficii configuraţiilor de producţie automatizată a producătorilor — atât la maşini CNC, cât şi la roboţii de pe linia de producţie. Disponibil cu opţiuni de acoperire cu carbură, diamant policristalin (PCD) şi CVD, burghiul poate fi lăsat să prelucreze tot felul de materiale dificile — materiale compozite, aluminiu, titan, superaliaje refractare şi oţeluri inoxidabile — în procese automatizate sau semi-automatizate.
Odată ieşit din laborator, CoroDrill 863-O a fost testat sub aspectul performanţei prin executarea unor găuri într-o piesă de prelucrat din fibre de carbon. Fibra de carbon este un material utilizat deseori în aplicaţii din industria aerospaţială întrucât inginerii caută să realizeze structuri de aeronavă mai uşoare, şi aceasta graţie raportului rezistenţă-greutate superior al materialului.
O componentă cu o grosime medie de 0,25 ţoli a fost supusă la două serii de operaţii de găurire cu o geometrie CoroDrill® 863-O, care utilizează propria noastră variantă de CVD numită O1AD pentru o mai bună rezistenţă la uzură în cazul materialelor compozite. Mai întâi, piesa a fost prelucrată cu un burghiu 863-O cu diametre de aşchiere (DC) de 6,37 mm (0,25 ţoli). Apoi, la un DC de 4,85 mm (0,191 ţoli).
În ambele serii de operaţii şi cu toate sculele, burghiul 863-O a oferit rezultate excelente. Au fost executate 400 de găuri în fibră de carbon la un DC de 6,37 mm (0,25 ţoli) şi 560 de găuri la 4,85 mm (0,191 ţoli); chiar şi la o etapă incipientă de durabilitate a sculei, rezultatele au coincis excepţional de bine cu testele din laborator.
Folosind Capacity Data Management al Sandvik Coromant, un sistem de prognozare şi estimare a durabilităţii sculei pentru clienţi, am estimat cu precizie o durabilitate sigură a sculei. Pe scurt, toate acestea demonstrează capacitatea produsului de a asigura o durabilitate excelentă a sculei, un număr redus de schimbări ale sculelor şi performanţă fiabilă şi repetabilă în prelucrarea materialelor compozite. Demn de remarcat este că toate găurile au prezentat niveluri reduse de exfoliere la intrare şi la ieşire la toate testele.
Este limpede aşadar că sculele aşchietoare dedicate sunt esenţiale pentru o prelucrare reuşită a găurilor — mai cu seamă în cazul componentelor din materiale compozite sau stratificate. Scule precum burghiul 863-O pot avea un rol esenţial în a ajuta companiile să automatizeze complet procesele, chiar şi atunci când prelucrează materiale compozite dure.
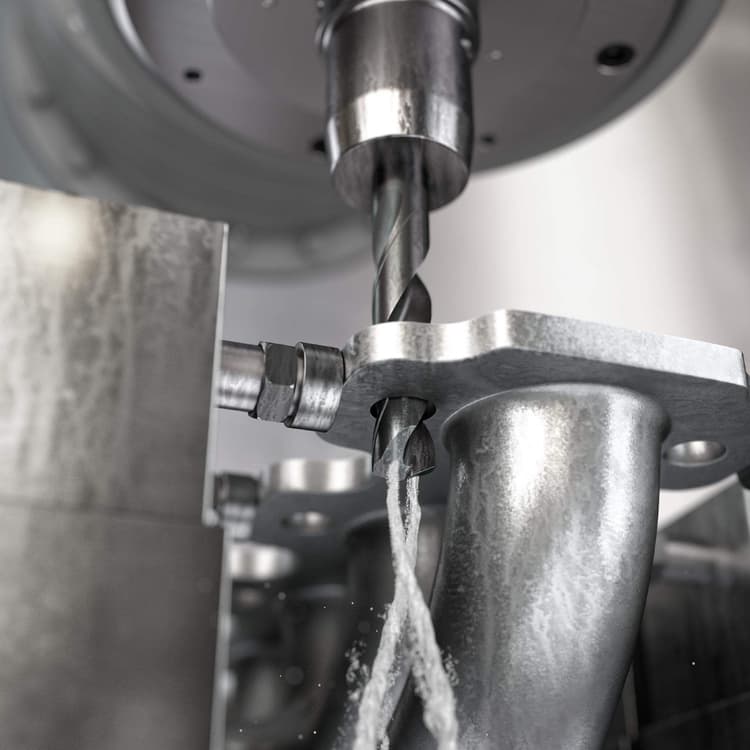
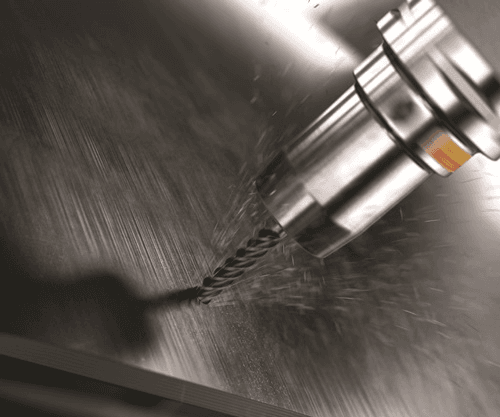
FOTO deschidere Prelucrarea găurilor este esenţială pentru calitatea şi performanţa componentelor din industria aerospaţială şi, fără îndoială, este mai importantă ca oricând în era COVID-19.