În contextul actual, domeniul industriei prelucrătoare impune cerințe din ce în ce mai ridicate în ceea ce privește calitatea produselor și timpii de livrare. Din punct de vedere al evoluției tehnologiei de fabricație limitele sunt atinse în ceea ce privește dezvoltarea individuală a tuturor componentelor implicate: mașini-unelte, scule și portscule, dispozitive, software CAD-CAM.
Următorul pas în evoluţia sistemelor tehnologice de fabricaţie constă în integrarea tehnologiilor și echipamentelor prin digitalizarea tuturor aspectelor care influenţează sistemul de prelucrare. Astfel în contextul industriei 4.0 digitalizarea nu presupune doar reprezentarea grafică și implementarea în software dedicate, ci și copierea fidelă a comportamentului fiecărui component în proces în vederea optimizării tuturor parametrilor de prelucrare.
Pentru procesele de prelucrare prin așchiere pe centre de prelucrare prin frezare, sistemul real este compus din:
- Centru de prelucrare
- Dispozitiv de prindere
- Subansambluri scule+portscule
- Piesă/semifabricat
- Program NC
iar sistemul digital = Software CAD-CAM-NC va fi compus din:
- Model virtual 3D centru de prelucrare
- Model virtual 3D dispozitiv de prindere
- Model virtual 3D scule+portscule
- Model virtual 3D piesă/semifabricat
- Postprocesor
În acest context fiecare component din modelul digital trebuie să fie identic din toate punctele de vedere, cu componentul echivalent, din sistemul real.
Un sistem clasic de prindere atât pentru piese complexe cât și pentru piese simple, necesită un timp de setare relativ ridicat, dar, mai mult decât atât, induce în sistemul de prelucrare (în cel real cât și în cel digital) un set de variabile care pot influenţa în mod negativ procesul de frezare.
În practică, rigiditatea sistemului real, de cele mai multe ori controlată empiric prin prisma experienţei operatorului și/sau a tehnologului, este una dintre variabilele care influenţează în mod direct:
- Calitatea prelucrării;
- Uzura sculelor așchietoare;
- Uzura centrului de prelucrare;
- Timpul de fabricaţie.
Pentru a controla și cuantifica rigiditatea sistemului în vederea folosirii acesteia în calculul regimului de prelucrare, astfel încât condiţiile reale să fie identice cu cele din sistemul digital de prelucrare se impune o abordare diferită a prinderilor.
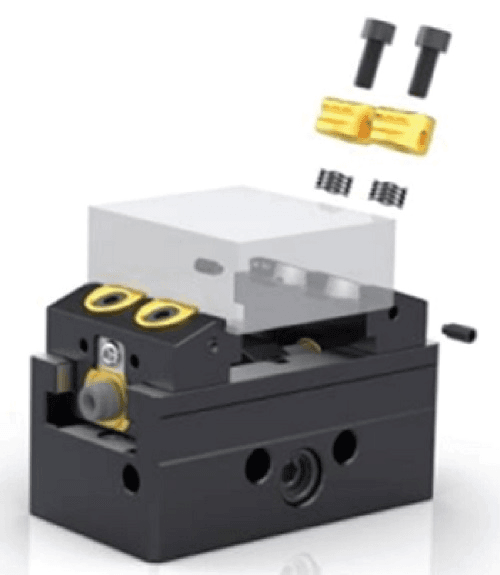
- FIGURA 1. FCS CAD set-up
Soluția oferită de FCS constă în utilizarea unor sisteme modulare, concepute special astfel încât să poată fi controlată rigiditatea sistemului, prin controlul încă din faza de CAD a punctelor de sprijin și a cuplului de strângere (figura 1).
Pentru a demonstra acest lucru s-a efectuat un studiu de caz în cadrul Universităţii Politehnica din București, Facultatea de Inginerie Industrială și Robotică, Departamentul de Roboţi și Sisteme de Producţie.
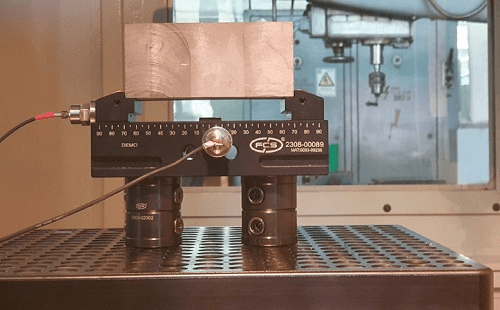
- FIGURA 2. Prindere FCS pe mașina
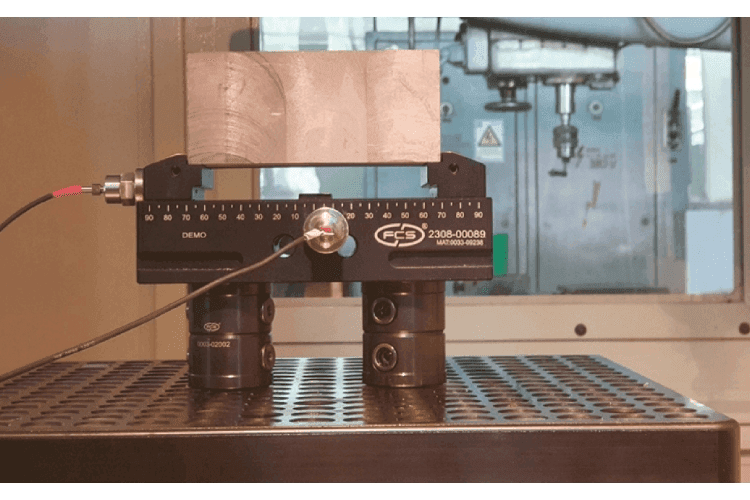
A fost utilizată o menghină cu autocentrare montată pe două înălţătoare modulare, prinse pe o placă cu găuri D16 H7. Tot sistemul este montat pe masa centrului de prelucrare MCV300 (figura 2).
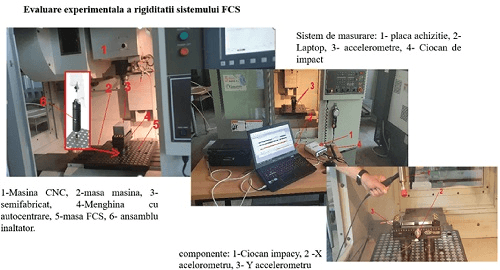
- FIGURA 3. Evaluare experimentală
Pentru achiziţia de date s-a folosit o placă de achiziţie (figura 4) la care s-au conectat două accelerometre montate pe direcţiile X și Y (echivalente axelor mașinii) și un ciocan de impact.
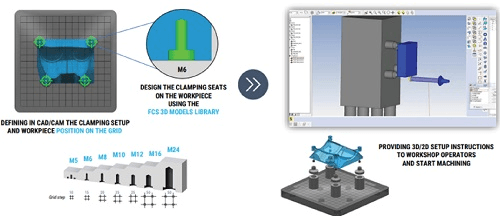
- FIGURA 4. Concepție sistem prindere în faza de CAD-CAM
Măsurătorile au fost efectuate în două situaţii și anume: pentru sistemul de prindere montat pe masa mașinii fără semifabricat și pentru sistem cu semifabricat prins cu un cuplu de strângere de 20 Nm pe bacuri și 10 Nm pe bucșe.
Măsurătorile efectuate pentru sistemul fără semifabricat s-au efectuat pentru a fi utilizate în filtrarea semnalului pentru cazul cu semifabricat prins în menghină.
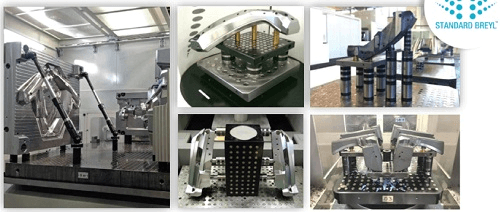
- FIGURA 5. Flexibilitate, repetabilitate și adaptabilitate
Pentru obţinerea spectrului de frecvenţă se aplică transformata Fourier rapidă sau FFT (Fast Fourier transform). În vederea obţinerii unei precizii cât mai mari se utilizează un filtru specific – trece band – aplicat pe semnalul formă de undă.
Pentru sistemul fără piesa, în poziţia deschis, se observă că în spectrul de frecvenţă există o frecvenţă joasă de 64Hz.
Astfel rigiditatea întregului ansamblu este redusă.
În cazul ansamblului dispozitiv semifabricat prin aplicarea transformatei Fourier se obţine spectrul de frecvenţă în configuraţia de prelucrare.
Se observă din analiza spectrului de frecvenţă, existenţa componentelor de frecvenţă înaltă 428Hz, ceea ce reprezintă o rigiditate ridicată a ansamblului dispozitiv/piesă.
În urma măsurătorilor s-a putut determina rigiditatea sistemului.
ω=2∙π∙f Kx=Fx/x
unde: f (Hz) este frecvenţa în [Hz], ω (rad/sec)viteză unghiulară, Kx rigiditatea (N/m) pe direcţia x, Fx forţa de impact [N] și x deplasarea [m].
S-a obținut o rigiditate ridicată făcând parte din intervalul de rigidități care este atribuit mașinilor-unelte cu stabilitate înaltă.
Kx= 6.5*108 N/m
Rigiditatea obținută este datorată calității superioare a sistemelor de prindere modulare FCS, materializate prin existenţa unor materiale cu proprietăţi mecanice înalte și a unor suprafeţe de contact cu precizie foarte mare.
Un alt aspect important al acestor sisteme constă în predicţia precisă atât a condiţiilor de prelucrare printr-o strângere controlată, pentru menghină și pentru înălţătoare, cât și pentru poziţia precisă pe masa mașinii.
Mai mult, existența unei baze de date 3D a tuturor componentelor și utilizarea opţională a unui software dedicat (BLY GuideLine) permite inginerului CAD-CAM să proiecteze și să confi-gureze sistemul de prindere în faza de programare, iar operatorului doar să execute fizic pe mașină montajul fără un set-up suplimentar (figura 4).
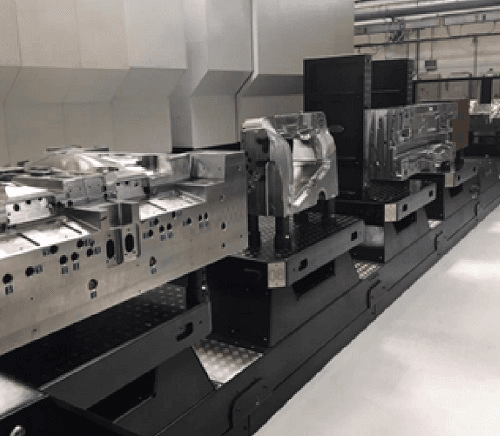
- FIGURA 6. Simplificare automatizare.
Modularitatea sistemelor de prindere FCS precum și posibilitatea creării practic a oricărei configurații necesare prinderii oferă utilizatorilor Flexibilitate Repetabilitate și Adaptabilitate pentru preluarea jocurilor datorită deformaţiilor în urma tratamentelor termice sau a tensiunilor induse datorită degroșării, Referinţă permanentă în cazul proceselor repetitive, Reducerea timpilor auxiliari, Simplificarea automatizarilor (figura 6).