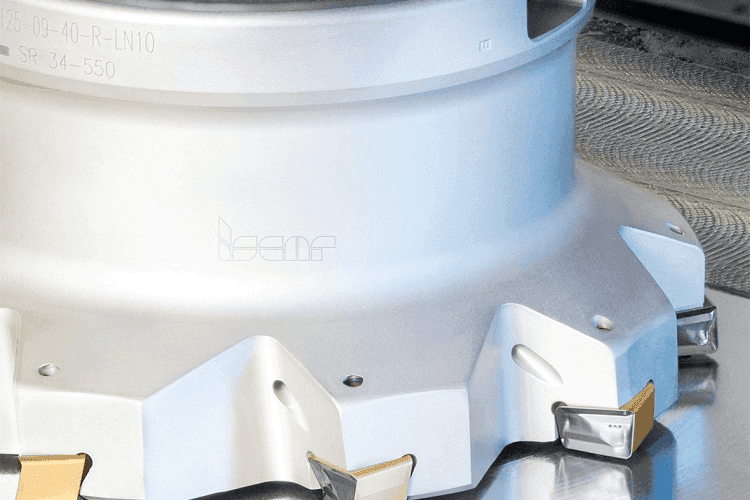
În industria prelucrătoare a metalelor, asigurarea unei suprafețe cu grad ridicat de finisare a reprezentat întotdeauna una dintre directivele principale de cercetare-dezvoltare. Acest aspect este valabil în egală măsură pentru toate familiile de frezare, inclusiv pentru frezele echipate cu plăcuțe amovibile.
În ciuda îmbunătăţirilor semnificative obţinute deja în acest domeniu, dezvoltatorii de scule sunt în continuare convinși că resursele nu au fost epuizate și că abordarea inteligentă a aplicaţiilor, utilizând cele mai recente generaţii de scule, poate îmbunătăţi în mod substanţial calitatea suprafeţelor frezate.
Cele două caracteristici cheie ale frezelor cu plăcuţe amovibile, determinante ale calităţii suprafeţei generate sunt:
- geometria de așchiere
- acurateţea realizării și a asamblării
Ambele sunt în principal legate de plăcuţele amovibile montate în buzunarele frezei.
Procesele moderne aparţinând metalurgiei pulberilor au permis realizarea de plăcuţe cu forme complexe, asigurând atât geometrii de așchiere optime, cât și acurateţe ridicată chiar și în stare doar presată-sinterizată. De aceea, deloc surprinzător, aceste avantaje tehnologice îmbunătăţesc în mod semnificativ calitatea suprafeţelor realizate în urma operaţiilor de frezare. În orice caz, din momentul în care frezările materialelor dure cu plăcuţe amovibile au devenit eficiente, iar prelucrătorii au început să considere frezarea dură ca alternativă viabilă a rectificării, cerinţele pentru calităţi foarte bune de suprafaţă obţinute prin frezare au crescut considerabil.
Un cap de frezare este echipat cu un anumit număr de dinţi, cu cât mai mulţi, cu atât productivitatea e mai ridicată. Pe de altă parte, din punctul de vedere al calităţii suprafeţei obţinute, numărul mare de dinţi poate reprezenta o problemă. Chiar o ușoară neregularitate în poziţionarea dinţilor poate crea pas neregulat și în ultimă instanţă vibraţii care afectează finisarea suprafeţei.
Nu există niciun dubiu asupra faptului că acurateţea unei plăcuţe poate fi îmbunătăţită considerabil prin rectificare. În plus, rectificarea dă posibilitatea obţinerii unei muchii așchietoare ascuţite, foarte importante în realizarea unei așchieri continue, cu eforturi reduse și care previne astfel deformarea plastică a semifabricatului în timpul așchierii. Acest ultim aspect este foarte important în vederea realizării unei frezări de finisare performante, unde adaosurile de prelucrare sunt reduse.
Pentru a obţine o muchie așchietoare foarte precisă este necesară rectificarea atât a zonei superioare, cât și a zonelor laterale ale plăcuţei. Pe de altă parte, la rectificare pot fi pur și simplu anulate avantajele geometrice create prin presare și sinterizare și ne referim aici la unghiurile de degajare și de așezare prevăzute la proiectarea matriţei. Pentru evitarea unei astfel de situaţii, proiectantul trebuie să fie pe de o parte foarte atent și pe de altă parte extrem de abil, când realizează plăcuţe ce urmează a fi finalizate prin rectificare.
Un alt factor important, legat de acurateţea muchiei așchietoare îl reprezintă precizia de realizare a buzunarului, prevăzut cu propriile toleranţe de formă.
Rezultatul, chiar și în cazul realizării unor plăcuţe ideale, foarte precise este că muchiile acestora vor parcurge traiectorii diferite. Limitele acestor diferenţe sunt acceptabile, chiar dacă nu se poate asigura rugozitatea unei rectificări. O soluţie pentru rezolvarea acestei probleme este utilizarea unui cuţit zburător, echipat cu o singură plăcuţă. Cuţitul zburător este utilizat în variate aplicaţii de frezare, asigură așchiere cu eforturi mici și calitate excelentă de suprafaţă. Pe de altă parte, productivitatea în acest caz este mult sub cea asigurată de o freză cu mai multe buzunare.
Așadar, cum să rezolvăm această dilemă prin realizarea unui raport acceptabil între calitatea suprafeţei și productivitate? Soluţii există, producătorii de scule au dezvoltat mai multe căi prin care să răspundă acestei întrebări.
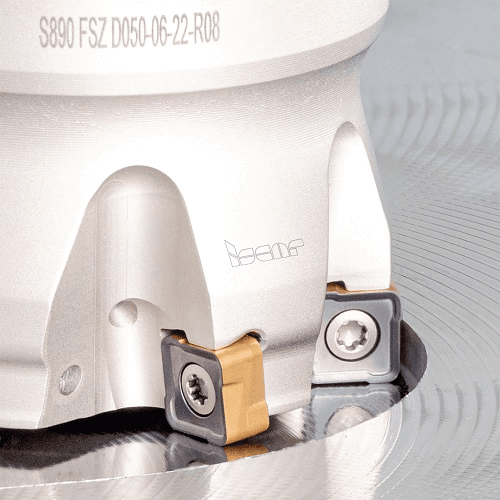
- FOTO 1. NEO-DO – plăcuțe pătrate, dublă-față, cu muchie de ștergere dreaptă, pentru finisări superioare ale suprafețelor
O zonă dreaptă, practic o muchie de ștergere (wiper) cu o formă specială reprezintă soluţia clasică aplicată unei mari varietăţi de plăcuţe de frezare. Lungimea muchiei de ștergere trebuie să fie mai mare decât avansul pe rotaţie al frezei. Chiar dacă o numim generic ,,muchie dreaptă’’, aceasta are în foarte multe cazuri o geometrie complexă, destinată compensării efectului negativ al dezvoltării uzurii. Când este montată în buzunar, muchia plată se poziţionează paralel cu suprafaţa de prelucrat. Suprafaţa finală a piesei este realizată de plăcuţa cea mai proeminentă. În consecinţă, prevăzând o astfel de muchie de ștergere pe plăcuţa proeminentă, vom obţine efectul dorit și anume îmbunătăţirea calităţii suprafeţei prelucrate. De fapt, chiar și unele plăcuţe de eboș sunt prevăzute astăzi cu un ,,wiper’’ integrat. (foto 1).
Familia DOVE-IQ-MILL de la ISCAR este echipată cu plăcuţe dublă-faţă, prevăzute la rândul lor cu muchie de ștergere, lată. Aceste scule sunt destinate prelucrărilor de eboș și semi-eboș, al căror rezultat din punctul de vedere al rugozităţii este asemănător celui de la frezările de semi-finiţie și finiţie. DOVE-IQ-MILL au întruchipat întocmai intenţiile proiectanţilor și au fost cooptate în variate procese din care au reușit practic să elimine operaţii suplimentare de frezare de finisare.
Informativ, aceste capete de frezare sunt capabile să asigure rugozităţi de până la 0.4 μm, la prelucrarea oţelului și a fontei.
Mărirea numărului de dinţi în situaţia frezelor cu diametre mari și cu pas fin, duce la amplificarea în concordanţă a lăţimii muchiei de ștergere, legată și ea în mod natural de limitările dimensionale și de proiectarea în sine. În asemenea situaţii, calitatea de suprafaţă dorită se poate atinge prin utilizarea unei plăcuţe-wiper speciale, a cărei muchie este mult mai lungă decât cea standard sau prin montarea a două plăcuţe-wiper standard, în buzunare diametral opuse, pe frezele cu diametre mari. Plăcuţa de ștergere poate fi montată în oricare dintre buzunarele frezei, muchia așchietoare fiind proeminentă axial faţă de celelalte plăcuţe standard, cu câteva zecimi de milimetru. (foto 2).
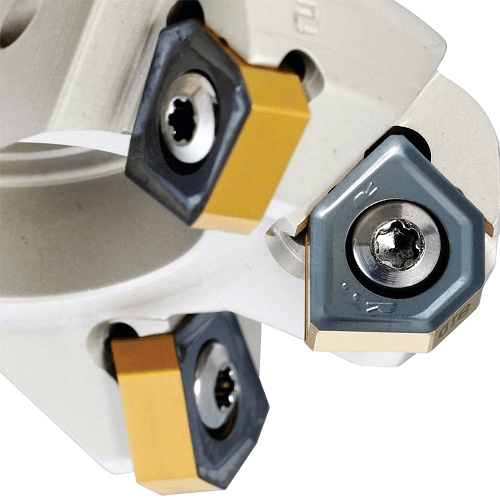
- FOTO 2. Plăcuța WIPER montată pe freza frontală
Rezultatele excepţionale legate de rugozitatea suprafeţei prelucrate pot fi obţinute cu capete de frezare reglabile. Ele sunt prevăzute cu mecanisme precise, care reglează poziţia muchiei așchietoare în intervale foarte strânse, de numai câţiva microni. Există totuși și un revers al medaliei în acest caz: e migăloasă reglarea, consumatoare de timp.
Sigur, cea mai dorită soluţie este aceea care consumă cel mai puţin timp, adică fără necesitatea niciunei reglări după montarea plăcuţelor.
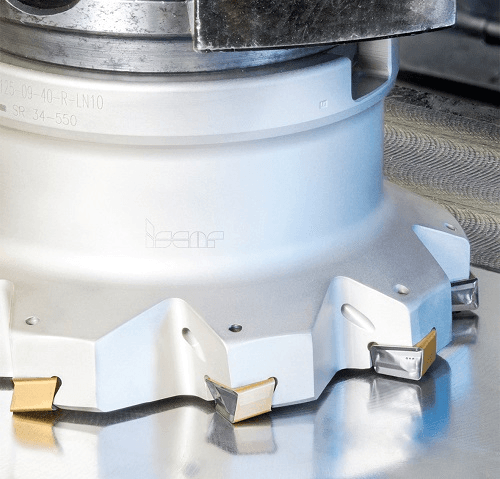
- FOTO 3. Freza indexabilă TANGFIN, construită pe baza principiului deplasării graduale a plăcuțelor/buzunarelor
De aceea, îmbunătăţirea preciziei și crearea de geometrii noi, avansate rămân dezideratul principal în modernizarea frezelor cu plăcuţe amovibile, destinate frezărilor frontale de finisare.
Pe de altă parte, producătorii de scule realizează soluţii unice, atrăgătoare prin originalitate. Un exemplu este familia TANGFIN de la ISCAR, echipată cu plăcuţe tangenţiale, cărora li s-au prevăzut muchii de ștergere generoase (foto 3). Plăcuţele sunt montate în buzunarul frezei, decalate gradual, atât radial, cât și axial. Astfel, fiecare plăcuţă îndepărtează o mică secţiune de material, asigurând finisarea excepţională a suprafeţei, cu rugozităţi de până la Ra = 0.1 μm.
Pentru a asigura calităţi de suprafeţe foarte bune în spaţii relativ reduse, delimitate de umeri, ISCAR a dezvoltat capete amovibile dedicate, monobloc din carbură, în gama diametrală [12-50] mm, aparţinând familiilor MULTI-MASTER și T-FACE (foto 4). Capetele sunt complet rectificate, sunt realizate extrem de precis. Sunt prevăzute cu muchii ascuţite și număr mare de dinţi, în comparaţie cu oricare alte freze echipate cu plăcuţe amovibile, de același diametru. Toate aceste caracteristici garantează realizarea unor frezări de finisare de mare performanţă.
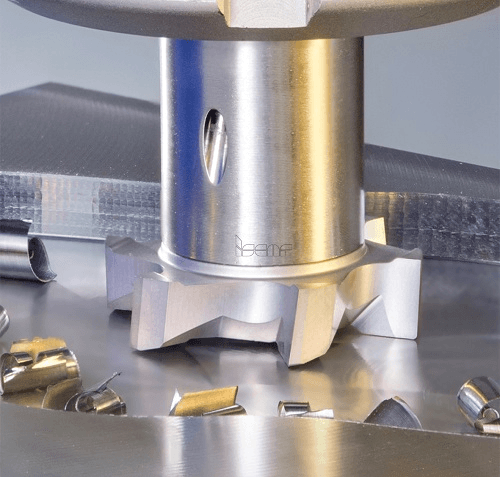
- FOTO 4. Freza MULTI-MASTER, echipată cu cap amovibil, monobloc din carbură
De asemenea, există o tendinţă generală de diminuare a adaosurilor de prelucrare prin introducerea noilor tehnologii de producţie precise și a imprimărilor 3D. Aceasta face ca obţinerea de calităţi de suprafeţe excepţionale prin frezarea frontală să fie, fără discuţie, relevantă.
Vor putea producătorii de scule să găsească răspunsuri simple, prompte și eficiente pentru noile cerinţe de prelucrare? Viitorul apropiat ne-o va spune.