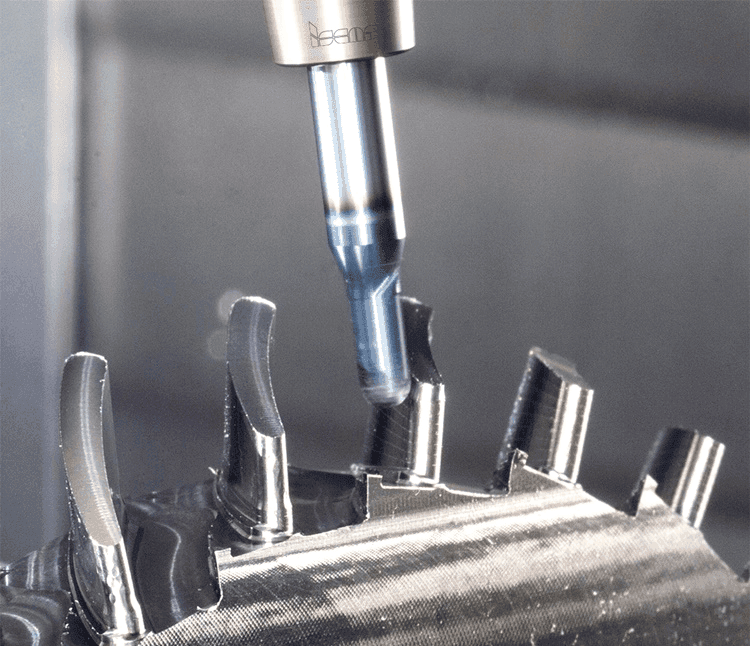
Cu câteva decade în urmă, lansarea pe piață a mașinilor-unelte capabile să dezvolte turații și avansuri liniare ridicate a reprezentat baza succesului metodelor de prelucrare cu viteze ridicate (HSM - High Speed Machining.
Frezarea cu adaosuri de prelucrare mici, care ar putea fi asimilată cu o prelucrare de decojire sau feliere fină este una dintre aceste metode. Principala caracteristică a acesteia o reprezintă lungimea mare a muchiei așchietoare aflate în contact cu semifabricatul - nu mai mare de 5xD - combinată cu adâncime de așchiere laterală mică (de până la 0.2xD).
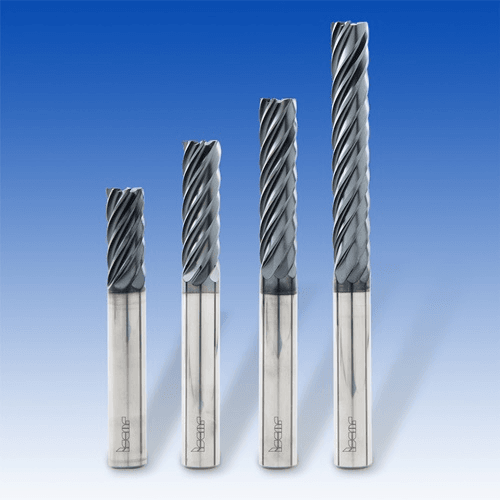
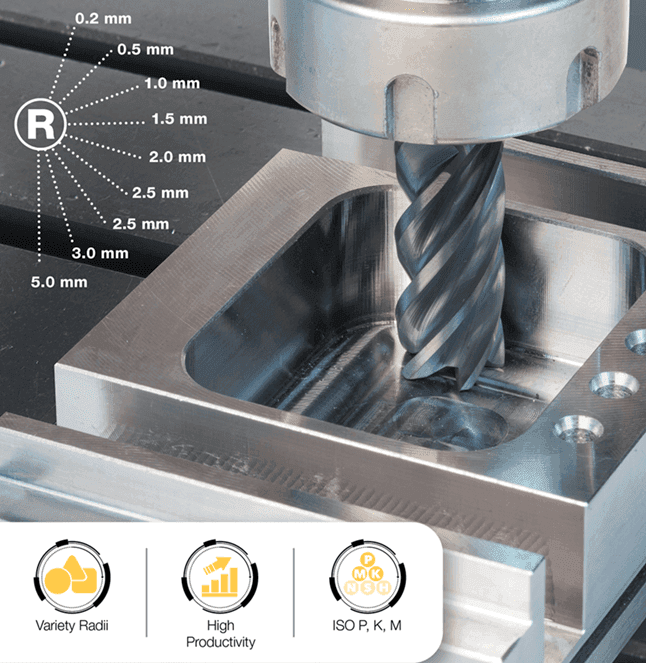
FIGURA 1. Freze CHATTERFREE monobloc din carbură, cu mulți dinți,
produse în diverse rapoarte L/D.
Diminuarea adâncimii laterale de așchiere reduce mult temperatura degajată în așchiere și deci influenţa sa negativă asupra muchiei frezei, ceea ce permite amplificarea vitezei de așchiere. Așadar, în cazul acestei metode, viteza de așchiere este considerabil mai ridicată decât cea utilizată în frezările clasice. Adâncimea de așchiere laterală redusă micșorează componenta radială a forţei așchietoare și deci mărește stabilitatea în prelucrare. De aceea, lungimea zonei de contact sculă-piesă poate fi mult mai mare decât în frezările clasice. În concluzie, frezarea cu Ae redus, cu Ap mare, cu viteze și avansuri de așchiere ridicate reprezintă o metodă sigură de creștere a productivităţii. În plus, acest tip de frezare asigură uzură uniformă, graduală, pe toată lungimea muchiei așchietoare, ducând la amplificarea durabilităţii.
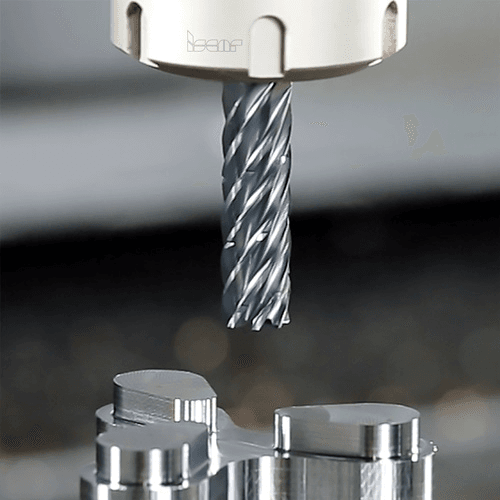
FIGURA 2. Muchie așchietoare întreruptă, care asigură evacuarea eficientă a
așchiilor, menținând în același timp calitatea bună a suprafeței prelucrate.
,,Decojirea prin frezare’’ s-a dovedit a fi o metodă foarte productivă în prelucrarea umerilor înalţi, realizaţi pe profile lungi. Tehnica ,,felierii fine’’ poate fi aplicată cu succes în cazul celorlalte frezări – acolo unde este necesar un diametru mic de freză pentru prelucrarea unor zone greu accesibile, precum colţurile cavităţilor.
Comenzile numerice performante (CNC) și sistemele de prelucrare asistate de calculator (CAM) au adus avantaje suplimentare. Spre exemplu, a fost posibilă abordarea frezării trohoidale pe traiectorii complexe, complicate și nu numai pe trasee liniare.
În termeni matematici, trohoida este o curbă, generată de un punct al unui cerc, care se deplasează pe o suprafaţă plană, fără alunecare.
În frezarea trohoidală, scula așchietoare se deplasează pe direcţia unei curbe, desprinzând felii subţiri din semifabricatul prelucrat. În mod obișnuit, curba este de fapt un arc de cerc (chiar semicerc), iar scula revine în punctul iniţial pe direcţia corzii arcului de cerc, pentru a repeta traiectoria așchietoare cu o deplasare egală cu pasul/avansul prelucrării. Altfel spus, traiectoria ciclică a sculei este asemănătoare literei ,,D’’. Această metodă asigură încărcarea constantă a muchiei așchietoare, evitând vârfurile de sarcină la intrarea în material.
Această traiectorie ,,D’’, considerată clasică, a fost completată cu altele, mai avansate, graţie sistemelor de control numerice mult mai complexe din ultima perioadă. Acestea au scopul de a diminua timpii auxiliari și de a optimiza mișcările mașinii.
Frezarea trohoidală este unanim recunoscută ca metodă foarte eficientă de prelucrare a canalelor adânci, a buzunarelor, a cavităţilor și de asemenea, reprezintă o metodă promiţătoare de prelucrare a oţelurilor dure și a aliajelor greu-prelucrabile, în particular a celor de Titan și a aliajelor termorezistente (așa zisele SuperAliaje - HTSA). Mai mult, frezarea trohoidală reprezintă de multe ori soluţia salvatoare atunci când condiţiile așchietoare sunt vitrege: semifabricate instabile, predispuse vibraţiilor, zone cu pereţi subţiri, dispozitive de prindere subdimensionate etc. În final, datorită forţelor reduse generate, frezarea trohoidală devine foarte eficientă și ușor aplicabilă în domeniul micro-prelucrărilor.
Provocările majore în frezarea trohoidală sunt reprezentate de sistemul de control numeric al mașinii-unelte și de realizarea inteligentă a programului de prelucrare, care asigură traseele optime, corecte. În orice caz, odată rezolvate aceste provocări, un alt factor important trebuie luat în considerare și anume scula așchietoare. De multe ori, aceasta este tratată cu superficialitate. Fără a avea la dispoziţie freza adecvată, toate eforturile de proiectare a traiectoriei optime și de menţinere a unei încărcări constante pe muchia așchietoare vor fi sortite eșecului. De aceea, producătorii de scule așchietoare se află și ei în faţa unei provocări serioase atunci când trebuie să producă freza compatibilă cu frezarea trohoidală optimă.
Care sunt caracteristicile unei freze performante destinate frezărilor trohoidale?
Prima condiţie: frezele ,,trohoidale’’ trebuie să fie capabile să așchieze cu viteze ridicate. Decurg de aici mulţi parametri de performanţă precum echilibrarea dinamică excepţională, condiţii de siguranţă având în vedere turaţiile ridicate etc. Frezarea cu Ap ridicat (lungime mare a lungimii active) duce inevitabil la montarea sculelor în console mari, echilibrarea dinamică de mare acurateţe devenind esenţială pentru asigurarea stabilităţii în prelucrare. Atunci când prelucrarea are loc cu adaos de prelucrare lateral (Ae) redus, doar un singur dinte rămâne în contact cu semifabricatul, pe toată perioada prelucrării. Optimizarea zonei de contact în lungul dintelui devine factor esenţial de stabilitate a frezării și astfel, freza cu cea mai favorabilă înclinare a muchiei are șanse mari să fie cea câștigătoare. Există un avantaj: evacuarea așchiilor fine generate de frezarea trohoidală nu reclamă volum mare în elicea frezei.
Chiar și numai o examinare succintă a frezelor dedicate prelucrărilor trohoidale, fie ele monobloc din carbură cu mulţi dinţi, fie în construcţie asamblată (coadă suport + cap demontabil) confirmă cele de mai sus. Frezele monobloc sunt dominante în acest tip de prelucrare.
Aceste freze cu caracteristici deosebite, dezvoltate de departamentul ,,R&D’’ ISCAR sunt prezente în linia standard. Menţionăm în cele ce urmează câteva dintre elementele lor definitorii:
- Unghi variabil de înclinare a elicei, combinat cu pas unghiular variabil al dinţilor. Această combinaţie asigură prelucrarea fără vibraţii și conferă stabilitate excepţională în prelucrările HSM, chiar cu scula montată în consola mare.
a) profil special al lamelor/dinţilor așchietori, care permite obţinerea unei secţiuni centrale mai mare a corpului frezei și implicit echilibrare dinamică superioară
b) asigurarea unor canale de evacuare suficient de voluminoase, pentru ca eliminarea așchiilor din zona de prelucrare să se realizeze eficient
- Combinaţia acestor caracteristici asigură precizie ridicată în prelucrare, rată excepţională de eliminare a materialului, indiferent de tipul acestuia.
- Gama diametrală a frezelor ISCAR destinate frezării trohoidale este [2-25] mm.
Frezele CHATTERFREE EC-EF/HF-CF sunt prevăzute cu 7 dinţi și o varietate bogată de raze la colţ. Sunt disponibile în rapoarte L/D de 2, 3, 4 și 6 (figura 1). Frezele sunt produse din carbură ultrafină, acoperită PVD, rezultând sortul IC902.
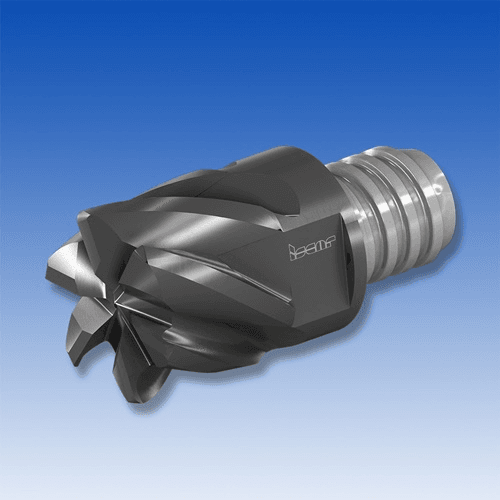
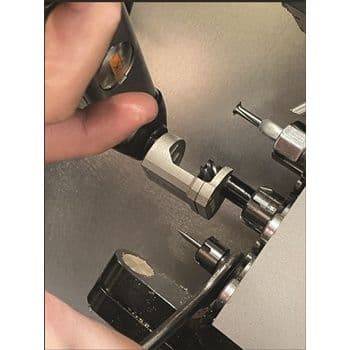
FIGURA 3. Capete interschimbabile MULTI-MASTER, pentru frezarea trohoidală a aliajelor greu prelucrabile
Caracteristica aparte a frezelor cu 7 dinţi, tip ECP-H7-CF (figura 2) o reprezintă geometria fragmentatoare de șpan, prezentă pe muchia așchietoare. Realizarea acestei geometrii a adus performanţe superioare în prelucrare cu console ridicate, evacuare extrem de ușoară a fragmentelor de așchii atunci când sunt prelucrate cavităţi/ buzunare adânci. În același timp este important faptul că, în ciuda întreruperii muchiei așchietoare, suprafaţa obţinută pe piesă este suficient de bună pentru majoritatea aplicaţiilor.
Ti-TURBO – cu 7 și 9 dinţi (codificare ECK-H7/9-CFR) – freze cilindro-frontale dedicate prelucrării cu viteze ridicate a aliajelor de Titan, prevăzute cu muchie așchietoare cu lungimea L=2xD. Datorită proprietăţilor remarcabile de amortizare și a geometriei optimizate a muchiei, aceste freze furnizează rezultate de excepţie în frezarea trohoidală a unei game foarte variate de componente din industria aeronautică, inclusiv a canalelor curbe existente în rotoarele pe care se montează paletele de turbină (BLISK-uri).
Dacă frezarea trohoidală are ca scop realizarea de canale scurte, superficiale sau prelucrarea zonelor de colţ ale pieselor din Titan, capetele amovibile MULTI-MASTER cu 6 dinţi, recent introduse în linia standard, reprezintă soluţia ideală (figura 3). Aceste capete încorporează vasta experienţă ISCAR acumulată în acest domeniu, sunt robuste, capabile să prelucreze cu mare eficienţă aliaje problematice precum Ti-10V-2Fe-3Al și Ti-5Al-5Mo-5V-3Cr.
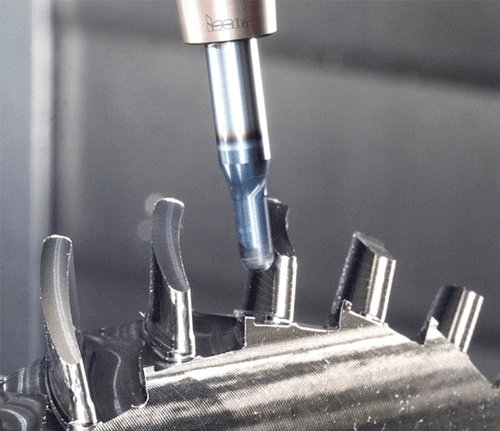
FIGURA 4. Frezarea de eboș a pieselor tip ,,BLISK’’cu freze monobloc din carbură.
Această succintă trecere în revistă ar fi incompletă fără menţionarea adaptoarelor și a suporţilor, esenţiali în frezarea trohoidală. Experienţa practică, din secţiile prelucrătoare, ne spune că cele mai bune rezultate se obţin montând frezele în conuri hidraulice sau în conuri cu montare prin fretare (figura 4).