
Găurirea adâncă este frecvent utilizată în fabricarea matrițelor, precum și în numeroase alte sectoare. Cu toate acestea, partea de proiectare și inginerie necesită adesea intersectarea celor două găuri. Intersecția găurilor adânci de acest gen nu poate fi evitată, dar prelucrarea lor este dificilă: acest lucru se datorează faptului că în momentul în care burghiul pentru găuri adânci iese dintr-o gaură și intră în următoarea, acesta traversează un spațiu liber, ceea ce întrerupe procesul de răcire și poate duce uneori la o situație foarte nefavorabilă de găurire punctuală sau de ghidare. Lichidul de răcire nu mai este capabil să elimine așchiile în mod corespunzător, ceea ce poate deteriora scula. Ghidarea sculei este, de asemenea, întreruptă, ceea ce înseamnă că stabilitatea sculei nu mai este garantată. Astfel de goluri pot fi acoperite în mod fiabil doar cu strategia și scula potrivite.
Cum se abordează intersecţiile
Folosind un exemplu practic, explicăm modul corect de abordare a găurilor transversale: un număr mare de găuri adânci trebuie găurite într-o plăcuță de oțel (1.2321). Acestea vor servi ulterior ca găuri pentru galeria de răcire prin care poate curge un lichid de răcire, de exemplu, pentru a controla temperatura plăcuței. Aceste găuri sunt realizate pe un centru de prelucrare orizontal; programarea a fost efectuată folosind Tebis. Cu toate acestea, găurile transversale și golurile rezultate fac prelucrarea deosebit de dificilă. Aici diferențiem între două situații de găurire în care o anumită abordare s-a dovedit a fi eficientă.
1. Două găuri se intersectează la un unghi de 90°
Nu orice gaură transversală este problematică: dacă două găuri se întâlnesc la un unghi de 90°, prelucrarea se desfășoară de obicei fără probleme. În astfel de cazuri, o anumită abordare s-a dovedit a fi eficientă, și o vom schița folosind următorul exemplu.
Găurire adâncă a unui alezaj transversal printr-un alezaj existent în oţel
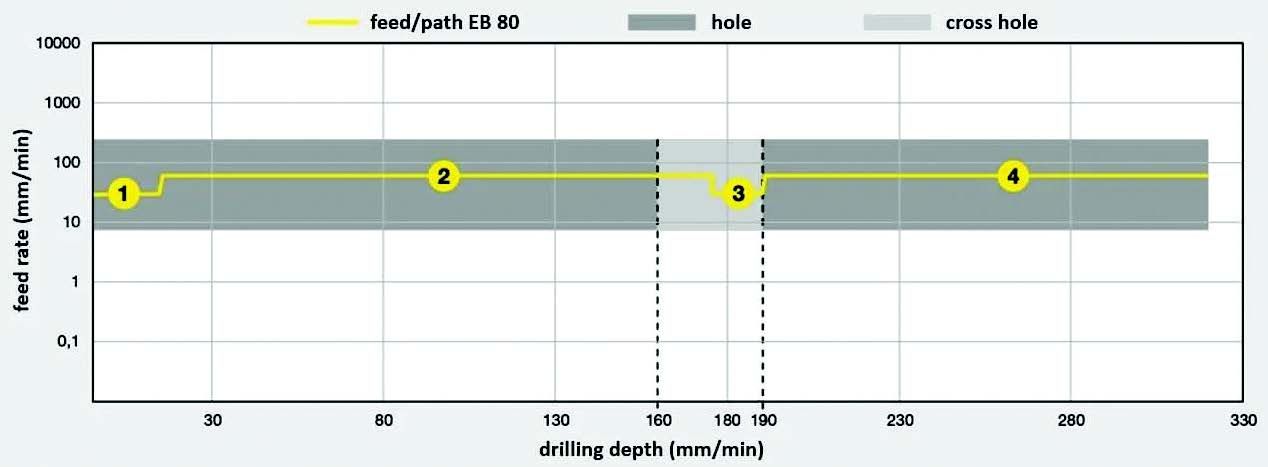
Strategie de găurire cu burghiu de găurit adânc
Introducem burghiul în gaura pilot în sens invers acelor de ceasornic cu o viteză de avans redusă de 30 mm/min și o viteză de 500 rpm. Scula este ghidată prin poziționarea acesteia prin gaura pilot la o adâncime de 12 mm. Odată ce burghiul este în gaură, viteza de avans este crescută la 60 mm/min, iar această viteză de avans crescută este utilizată pentru a găuri până la gaura transversală. Intrăm în gaura transversală cu aceeași viteză de avans mare și abia când intrăm din nou în a doua gaură reducem viteza de avans la jumătate, de la 60 la 30 mm/min. După poziționarea în a doua gaură, creștem viteza de avans înapoi la 60 mm/min și găurim gaura la această viteză de avans mare.
| Scula | Burghiu de găurit adânc monotăiș EB 80, Ø 8 mm |
| Componenta | Placă matriță |
| Material | Oțel (1.2321) |
| Viteza de așchiere | Vc = 50 m/min |
| Turație | N = 1990 rpm |
| Viteza de avans | Vf = 60 mm/min |
| Adâncime de găurire | Ap = 320 mm |
| Durata de viață | 10 m/175 min = 32 componente |
| Timp de găurire total | 332 sec. |
| Rata de îndepărtare material | 3 cm³/min |
2 Două găuri creează un spaţiu critic
Lucrurile devin mai dificile dacă intersecția dintre găuri deviază de la acest unghi de 90° (vezi gaura transversală inferioară din imaginea alăturată). Probleme apar chiar dacă o gaură mică întâlnește o gaură mai mare (vezi gaura transversală superioară din imagine).
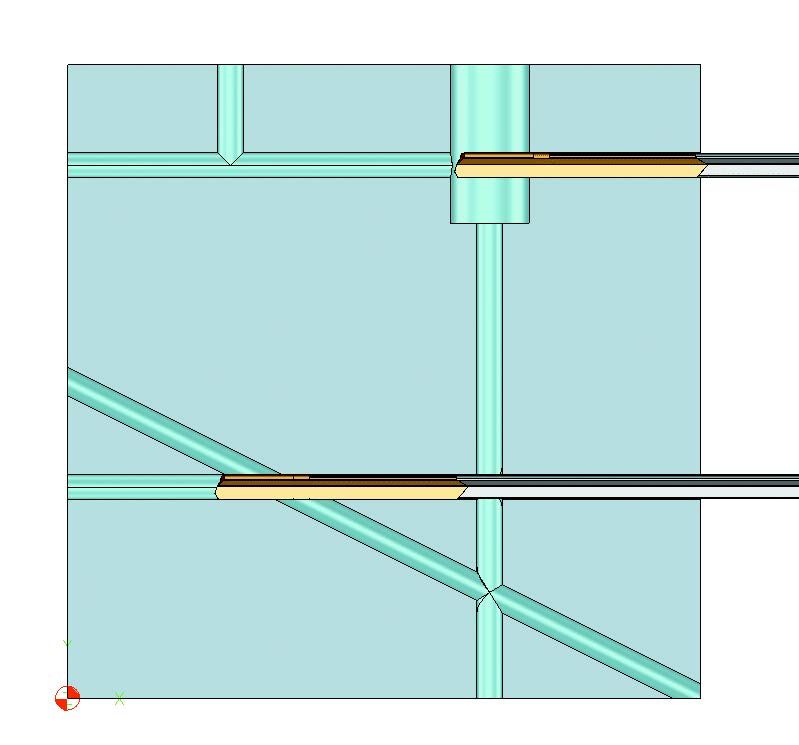
Gühring a dezvoltat un cap de burghiu special pentru EB 80 pentru aplicații de acest gen: acest cap de burghiu din carbură solidă are conturul conic convențional pe partea de tăiere, dar este aproape de două ori mai lung datorită unei zone de ghidare drepte. Această zonă de ghidare stabilizează scula atunci când intră în gaura transversală și asigură că vârful burghiului se poziționează sigur atunci când intră în material și nu este împins prea mult într-o parte. Un alt avantaj al zonei de ghidare este precizia mai bună a găurii. Valorile obișnuite ale abaterii de la coaxialitate a găurii de 0,1 mm/100 mm pot fi înjumătățite datorită existenței zonei de ghidare.
5 reguli pentru crearea unor găuri transversale perfecte
- diametre mici înainte de diametre mari
- găuri adânci înainte de găuri scurte
- evitați golurile (pierderea presiunii agentului de răcire)
- pe cât posibil, prelucrați golurile cu burghie scurte (elicoidale)
- obturați găurile transversale pentru a preveni pierderea presiunii și devierea așchiilor.













