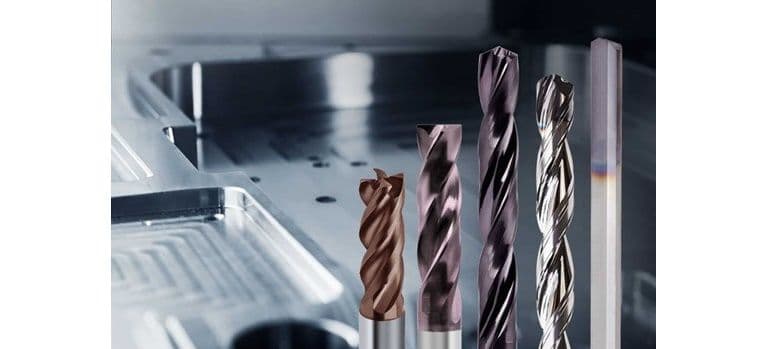
Găurirea adâncă joacă un rol foarte important în sectorul matriţelor, în special în producţia de scule turnate prin injecţie. Sculele aşchietoare de înaltă calitate sunt indispensabile pentru găurirea cu un grad ridicat de precizie şi un finisaj bun al suprafeţei. De exemplu, sculele trebuie să fie echipate cu o răcire internă adecvată pentru a îndepărta eficient aşchiile din găurile adânci. Am adunat o selecţie de scule - plus parametri de tăiere - care asigură un proces de găurire adâncă de succes. Întregul proces este prezentat mai jos.
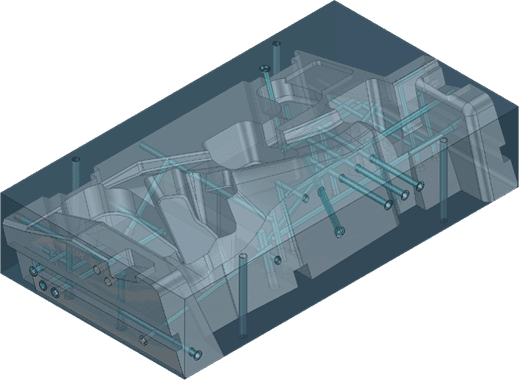
Piesa: O inserţie de formă din oţel
Găurile pentru controlul temperaturii trebuie să fie produse într-o inserţie din oţel (1.2312). Acestea vor servi ulterior ca şi conducte de răcire prin care poate curge, de exemplu, un lichid de răcire pentru a controla temperatura matriţei. Acest lucru este deosebit de important pentru reducerea timpilor de ciclu şi îmbunătăţirea calităţii pieselor turnate. În acest exemplu, găurirea adâncă este efectuată pe un centru de prelucrare orizontal DMG; programarea s-a realizat folosind Tebis.
Modul corect de abordare pentru găurirea adâncă
Procedura de găurire adâncă pe un centru de prelucrare orizontal este de obicei împărţită în trei etape:
1. Finisare: Acest pas este necesar pe suprafeţele curbate şi înclinate. Aici, se foloseşte un burghiu plat sau o sculă de frezat pentru a crea o bază plată pe care apoi se poate efectua găurirea.
2. Pilotare: Găurirea pilot este necesară pentru a realiza o gaură adâncă pe un centru de prelucrare. Aceasta este între 1,5xD şi 3xD adâncime şi este folosită pentru a ghida burghiul de găurire adâncă. Ghidarea inadecvată influenţează calitatea găurii şi concentricitatea.
3. Găurire adâncă: Pentru realizarea unei găuri adânci, se pot folosi mai multe scule de lungimi diferite una după alta pentru a ajunge treptat la adâncimea necesară a găurii. Această abordare permite un control mai bun al aşchiilor, găuri mai stabile şi timpi de prelucrare optimizaţi.
Pasul 1: Finisare pe suprafeţe curbate şi înclinate
RT 100 FB flat drill
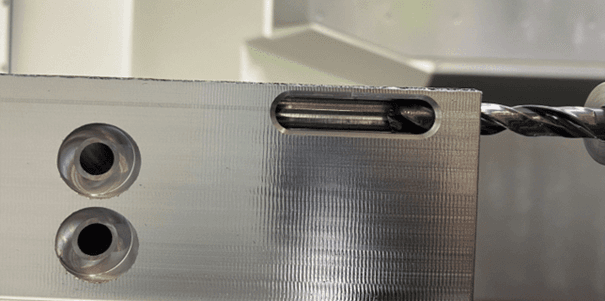
Puteţi sări peste etapele de finisare şi pilotare folosind noul burghiu RT 100 FB flat drill de la Gühring. Datorită tăişului principal drept, găurirea şi pilotarea pe suprafeţe înclinate sau curbate este posibilă până la 45° fără nicio deviere. Pentru această componentă a fost folosit burghiul RT 100 FB cu Ø 8. Cu toate acestea, pentru intrările de găuri mai puţin adânci, vă recomandăm să optaţi pentru o sculă alternativă.
Parametri:
- Viteza de tăiere: 50 m/min
- Rata de avans: 0,125 mm/rot
- Turaţie: 1.989 rpm
Alternativă: Freză RF 100 Diver + pilotare cu RT 100 XF
RF 100 Diver
Dacă nu aveţi la îndemână un burghiu plat, puteţi utiliza o combinaţie de finisare şi pilotare. O freză din carbură cu Ø 7,7 este folosită aici pentru frezare iniţială sau finisare. În acest scop, vă recomandăm freza din carbură RF 100 Diver de la Guhring.
Parametri:
- Viteza de tăiere: 180,0 m/min
- Rata de avans: 0,0312 mm/Z
- Turaţie: 7.441 rpm
RT 100 XF
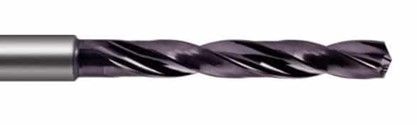
Pentru a ghida ulterior perfect burghiul pentru găuri adânci, în a doua etapă este prelucrată o gaură de pilotare în piesa de prelucrat. Burghiul spiralat din carbură RT 100 XF cu Ø 8 este potrivit pentru aceasta. Se găureşte la o adâncime de 24mm (3xD). Scula este perfectă pentru pilotarea în oţel: cele patru teşiri de ghidare se prind extrem de devreme, perfecţionând astfel coaxialitatea şi asigurând o calitate foarte ridicată a găurii. Acest lucru este important deoarece calitatea găurii pilot determină procesul ulterior de găurire adâncă.
Parametri:
- Turaţie: 2588 rpm
- Rata de avans: 518 mm/min
Pasul 2: Găurire adâncă cu RT 100 T
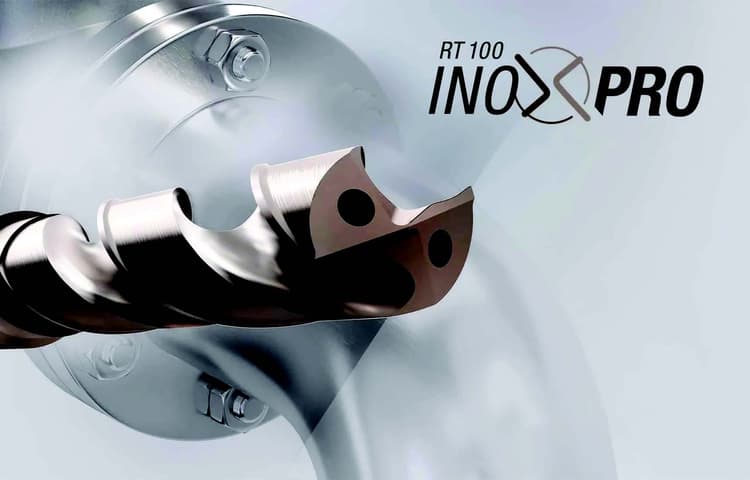
Burghiul spiralat din carbură pentru găuri adânci RT 100 T cu Ø8 este potrivit pentru prelucrarea găurii adânci. Mai întâi găureşte la o adâncime de 250 mm. Aici scula îşi demonstrează punctele forte: geometria sa specială de canelare asigură transportul optim al aşchiilor din găurile adânci. Aceasta este susţinută de canalele de răcire cu o secţiune transversală maximă, care furnizează eficient lubrifiant la muchia de tăiere.
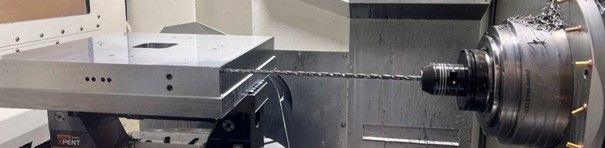
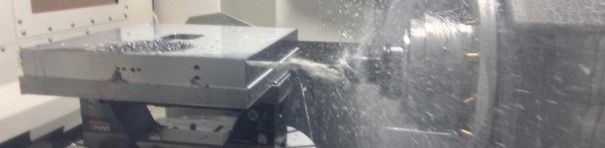
1. Intrarea în gaura de pilot se face cu viteză redusă
2. Porniţi răcirea şi creşteţi viteza
3. Găuriţi continuu până la toată adâncimea de găurire fără întrerupere
4. Reduceţi viteza iar retragerea din gaură se face cu max. 5000 mm/min şi cu axul rotind.
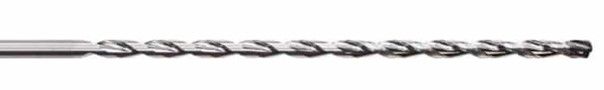
Parametri:
- Turaţie: 2588 rpm
- Rata de avans: 323 mm/min
Pasul 3: Finalizaţi găurirea cu EB 100 M
Ca pas final al procesului, se foloseşte un al doilea burghiu pentru găuri adânci pentru a termina găurirea la adâncimea finală de 430 mm. Este esenţial să vă asiguraţi că unghiul de vârf al sculei de urmărire este întotdeauna mai bont decât cel al sculei preliminare. Dacă nu, primul contact dintre gaură şi sculă este pe flancul sculei. Acest lucru face ca burghiul să vibreze, flancurile se pot toci/rupe şi durata de viaţă a sculei scade rapid. Prin urmare, alegerea sculei de urmărire este determinată de scula principală/preliminară.
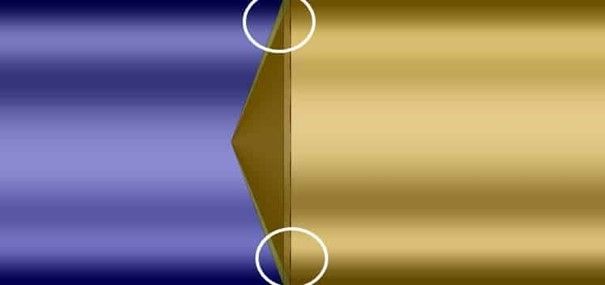
În acest caz, vă sugerăm burghiul pentru găuri adânci mono tăiș EB100 M cu un Ø de 7,94. Acesta găureşte cu uşurinţă la adâncimea dorită de 430 mm şi produce toleranţe de găurire deosebit de strânse. Scula monolitică nu necesită o îmbinare prin brazare, ceea ce o face foarte robustă. Rezultatul: În comparaţie cu burghiele convenţionale pentru găuri adânci, EB 100 M facilitează viteze de avans cu 20 până la 30% mai mari.
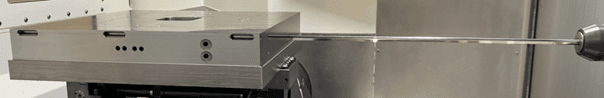

Parametri:
- Turaţie: 3008 rpm
- Rata de avans: 39 mm/min
Prelucrarea este, de asemenea, efectuată în patru etape, aşa cum este descris în pasul 3:
1. Găurire
2. Mărirea vitezei de tăiere
3. Găurire până la adâncimea finală
4. Retragere cu viteză redusă.