
Costul sculelor reprezintă unul dintre cele mai importante costuri în exploatarea unei maşini de ştanţat CNC, fie ea de tip Thick Turret sau Trumpf®. Din acest motiv, întreţinerea lor trebuie realizată cu maximă responsabilitate, deoarece poate genera economii semnificative prin prelungirea duratei de viaţă a poansoanelor şi matriţelor. Acest lucru se traduce direct prin reducerea costului pieselor ştanţate şi, în acelaşi timp, prin îmbunătăţirea calităţii acestora.
În materialul de faţă vom încerca să acoperim câteva dintre aspectele importante legate de întreţinerea corectă a sculelor pentru maşinile de ştanțat CNC:
- Ascuţirea corectă a sculelor;
- Setarea corectă a sculelor după ascuţire;
- Alegerea corectă a jocului la matriţă;
- Alegerea corectă a tipului de oţel şi acoperire/tratament pentru sculele folosite; funcţie de aplicaţie şi a tipului muchiei poansonului (flat sau înclinat/whisper);
- Factori externi ce scurtează durata de exploatare a sculelor.
I. Ascuţirea corectă a sculelor
Folosirea în continuare a sculelor de ştanțat, după ce muchia tăietoare începe să dezvolte o rază, duce la o uzură progresiv accelerată, scurtând semnificativ durata de viaţă a poansoanelor/matriţelor. Recomandarea este ca ascuţirea să se facă mai des, dar cu adaosuri de ascuţire mai mici. În general, se recomandă ascuţirea atunci când raza depăşește 0,1 mm (simpla atingere a muchiei poansonului poa-te indica lipsa „muchiei ascuţite”).
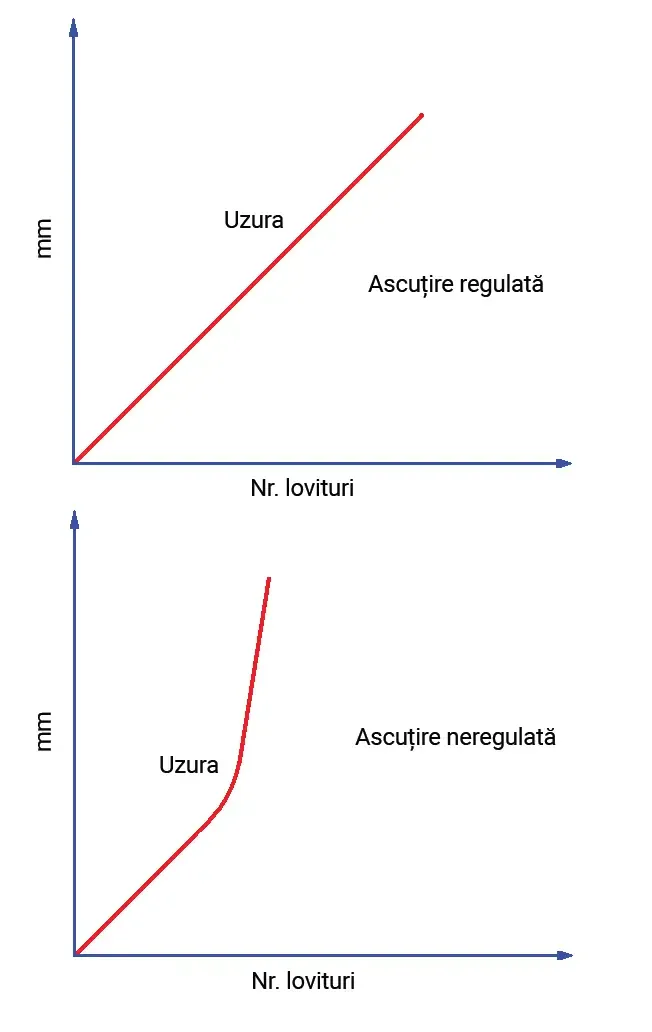
- FIGURA 1. Evoluţia uzurii funcţie de ascuţire.
Ilustrarea consecinţelor ascuţirii neregulate, cu adaosuri mari, este dată de următorul exemplu. Dacă un poanson este folosit 80.000 de lovituri fără ascuțire, iar raza pe muchiile tăietoare ajunge la 1,0 mm, atunci este necesară îndepărtarea unui strat de 1 mm pentru refacerea muchiei. Dacă acelaşi poanson ar fi fost ascuţit la aproximativ 40.000 de lovituri (când raza era aproximativ 0,25 mm), a doua oară la 80.000 de lovituri (tot cu 0,25), a treia oară la 120.000 de lovituri (0,25) și apoi la 160.000 de lovituri (0,25), atunci, pentru 1 milimetru eliminat din poanson, numărul de lovituri executate este aproximativ dublu, durata de viaţă fiind astfel dublată printr-o ascuţire corect făcută.
Uzura progresivă în cazul ascuţirii regulate şi iregulate este cel mai bine ilustrată în figura 1.
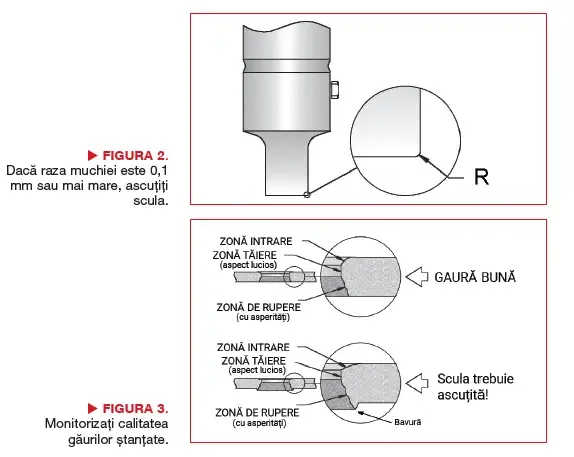
Cei 3 factori care trebuie urmăriţi pentru a stabili trimiterea poansonului/matriţei la ascuţit:
- Monitorizaţi muchia tăietoare a sculei (figura 2). La fiecare setup de scule este recomandat să verificaţi starea muchiei la poansoane şi matriţe.
- Monitorizaţi calitatea găurilor ştanțate pe piese (apariţie bavură etc) (figura 3). O bavură mărită indică efectuarea unui control la scula respectivă şi trimiterea la ascuţire dacă este necesar.
- Monitorizați zgomotul emis de poanson la ştanţare – după apariţia uzurii sculele emit un zgomot specific, uşor de recunoscut de către operatorii cu experienţă.
Există câteva reguli care trebuie respectate pentru o ascuţire corectă:
1. O ascuţire între 0,1 si 0,25 mm trebuie să aducă muchia sculei în parametrii corecţi.
2. Avansul pe fiecare trecere la rectificare nu trebuie să fie mai mare de 0,015 mm pentru a preveni încălzirea sculei. O mașină de ascuţit automată (gen X-Sharp sau ANB-5T) reprezintă o soluţie optimă pentru a controla toţi parametrii.
3. Folosiţi emulsie de răcire în timpul procesului de ascuţire.
4. Dispozitivul ce fixează scula în mașina de ascuţit nu trebuie să vibreze.
5. Nu depășiți limita totală de ascuţire indicată de producătorul sculelor (fiecare poanson şi matriţă are indicată o limită maximă de ascuţire dincolo de care funcționarea sculei este afectată).
6. Se recomandă demagnetizarea sculelor după ascuţire (producătorii de scule au în general în ofertă un dispozitiv dedicat pentru aceasta).
7. Dacă pe scule există depuneri de material (în cazul prelucrării aluminiului, tablei zincate sau inoxului), acestea se pot îndepărta cu un sistem de curăţare cu infrasunete (exemplu sistemul WT Ultra Sonic M3). Depunerile pot afecta și precizia sculelor de abkant, rezolvarea fiind de asemenea curăţarea lor cu infrasunete. După curăţarea sculelor în cuva cu ultrasunete, acestea se vor proteja contra coroziunii.
O ascuţire corectă a sculelor se poate realiza doar dacă operatorul are la dispoziţie, în imediata apropiere a maşinii de ştanţat, o maşină dedicată pentru ascuţit scule. În gama noastră, oferim atât maşinile de ascuţit premium WT X-Sharp, cât şi foarte apreciatele maşini SV METAL, recunoscute pentru raportul imbatabil calitate/investiţie. Gama SV METAL de mașini de ascuţit scule include atât modele semi-automate (PNB-2E şi PNB-5E), cât şi modelul automat ANB-5.
II. Setarea corectă a sculelor după ascuţire
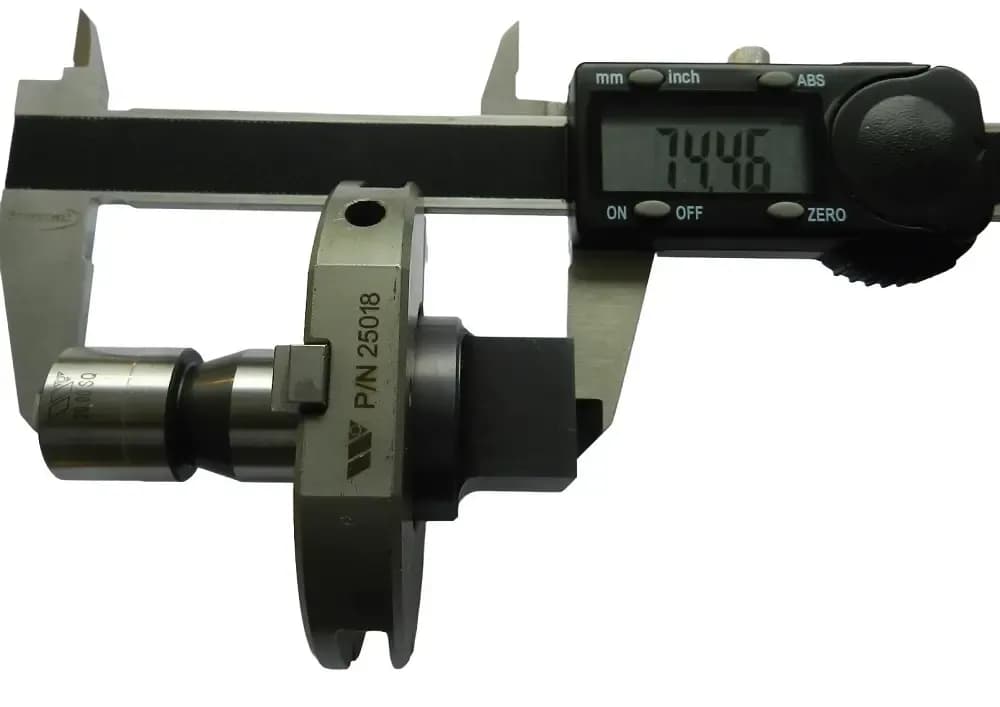
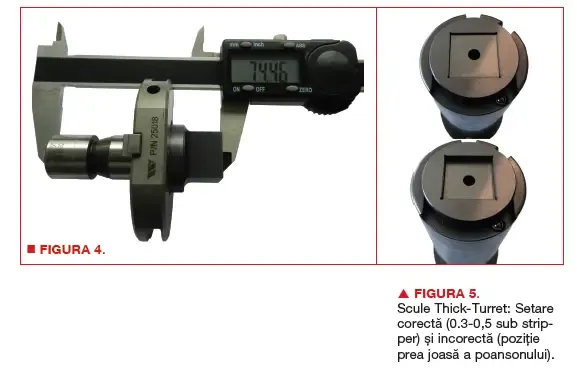
La poansoanele Trumpf® ( figura 4) utilizate la maşinile ce au cursa programabilă, trebuie setat obligatoriu în controlerul maşinii parametrul corespunzător noii valori a lungimii poansonului de după ascuţire, iar operatorii trebuie să menţină o situaţie exactă a acestor lungimi pentru toate poansoanele. Pentru poansoanele non-rotund se va acorda atenţie setării corecte la unghi în inelul de centrare utilizând dispozitivele dedicate (sistemele moderne de scule Trumpf® gen Wilson 2-4-1/ multiuse elimină necesitatea acestui reglaj). La poansoanele pentru maşinile thick-turret poansonul trebuie reglat astfel încât acesta să fie sub nivelul stripperului cu 0,3-0,5 mm. (figura 5). La acest tip de scule operatorul se va asigura la montaj că scula are lubrifiant între poanson şi ghid. Ghidurile la sculele thick turret necesită de asemenea o atenție specială. Ele trebuie inspectate la setup-ul sculelor (se va verifica starea canalelor de ghidaj, se vor curăţa de impurităţi pe exterior şi interior, se vor unge și se vor inspecta eventualele lovituri de suprafaţă).
Ascuţirea matriţelor trebuie compensată cu ada-osuri de reglare („bailagare”) sau seturi de adaosuri astfel încât înălţimea matriţei după ascuţire să fie aceeaşi ca şi cea iniţială. Mulţi utilizatori îşi ştanțează propriile adaosuri din tablă de oţel normal. Acestea sunt de fapt cele mai scumpe adaosuri în final - oţelul se deformează sub acțiunea forţelor mari, diametrul creşte şi se blochează în port-matriţă, suprafaţă devine neregulată şi contribuie la creşterea uzurii sculei. Recomandată este achiziţionarea de seturi de adaosuri din oţel special (rezistent la compresiune). Acestea vin în seturi cu grosimi diferite (0,1, 0,3, 0,5 etc) din combinaţia cărora se poate realiza orice grosime. În ultimii ani au apărut și port-matriţe reglabile (Wilson Tool Shimless Die adaptors) ce nu mai necesită adaosuri de compensare la ascuţire şi la care nu mai este nevoie să căutați adaosuri de compensare potrivite sau să pierdeți timpul măsurând adaosurile pentru a compensa înălțimea matrițelor după ascuțire. Pur și simplu măsurați înălțimea matriței, reglați adaptorul la setarea dorită, introduceți matrița și sunteți gata de lucru!
Așa cum subliniam şi mai sus, este important de ţinut cont de ascuţirea maximă recomandată pentru fiecare sculă în spate. Cursa de pătrundere a poansonului în matriţă trebuie menţinută prin toate aceste reglaje în parametrii recomandaţi pentru a menţine astfel calitatea iniţială.
III. Alegerea corectă a jocului la matriţele pentru centrele de ştanţat CNC
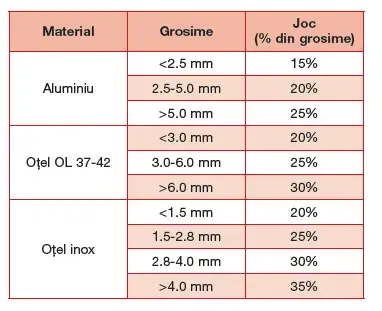
Jocul la matriţe este un alt element extrem de important în obţinerea unei calităţi bune a ştanţărilor şi în prelungirea duratei de exploatare a sculelor.
Jocurile recomandate pentru maşinile de ştanțat CNC sunt date în tabelul de mai jos (procente din grosimea de material):
IV. Alegerea corectă a tipului de oţel şi acoperire/tratament pentru sculele folosite funcţie de aplicaţie
La prelucrarea inoxului, un rol important în creşterea duratei de viaţă a sculelor îl au acoperirile TiCN la poansoane (exemplu: acoperirea patentată Optima®). La ştanţarea aluminiului apare fenomenul de depunere pe tăiş („galling”) ce uzuează rapid scula, soluţia fiind un tratament specific de suprafaţă (exemplu: SLIP-MAX sau WEAR-BEATER) ce reduce mult fenomenul de aderenţă a aluminiului la tăiş. La multe scule se poate alege oţelul ULTIMA® M4 (pulberi sinterizate), un oţel cu o rezistenţă deosebită la uzură. Reducerea uzurii sculei se poate face (acolo unde este posibil) şi prin reducerea forţei de ştanţare prin folosirea de muchii înclinate la poansoane („Whisper”) sau dublu înclinate („Rooftop”), rezultatul fiind şi un zgomot mai redus.
V. Factori externi ce scurtează durata de exploatare a sculelor
- Alinierea incorectă la maşină între poanson şi matriţă (problemă ce afectează în special maşinile cu turelă) – alinierea se recomandă a fi verificată în mod regulat.
- Inexistenţa unei maşini (chiar și simple) de ascuţit scule chiar lângă maşina de ştanțat CNC, astfel încât operatorul amână ascuţirea până în punctul în care uzura devine progresivă.
- Uzura bucşelor ce fixează sculele la maşinile cu turelă şi a cheilor de indexare a acestora sau a dispozitivelor ce fixează poansonul în cap la maşinile Trumpf®.
- Lubrifierea incorectă – se vor prefera maşinile cu lubrifiere automată programabilă la un număr dat de lovituri a sculei, procesul de lubrifiere fiind astfel uşor de controlat. Recomandăm sculele cu canale interioare de ungere (exemplu: sistemul ABS) ce fac ca lubrifiantul sa ajungă uşor la muchia de ştanțare.
- Cursa incorectă a poansonului în matriţă.
- Programare incorectă a pașilor de ştanţare la ştanţarea pas-cu-pas (nibbling) şi aplicarea în consecinţă a unor forţe prea mari laterale pe poanson.
- Alegerea incorectă a plăcii de apăsare (stripper).
- Depozitarea sculelor fără aplicarea unor reguli şi proceduri astfel încât apare posibilitatea unor greşeli la setup-ul sculelor. Recomandăm existenţa unor dulapuri dedicate de scule, cu o etichetare strictă şi a unor cărucioare speciale de transport ale sculelor de la punctele de stocare la maşini pentru setup. La maşinile cu turelă (Thick turret) se recomandă evidenţierea grafică pe un panou a layout-ului turelei.













