
Cataloagele noastre de scule abkant cuprind o gamă largă de scule standard, ce acoperă o paletă largă de aplicaţii de îndoire. Sunt multe situații însă în care există îndoiri la care sculele abkant standard (cele din catalog) nu sunt potrivite. Ar fi necesare în aceste cazuri scule abkant speciale (făcute la temă), ce necesită de cele mai multe ori un termen de livrare mai lung şi un budget mai mare. De multe ori se poate evita folosirea de scule abkant speciale prin o soluție mai simplă, mai ieftină și mai rapidă: modificarea unor scule standard. Principalele modificări pe care le putem face sculelor standard pentru a le adapta diverselor aplicaţiilor sunt descrise mai jos:
Modificarea razei la vârful poansoanelor (cuţitelor) de abkant
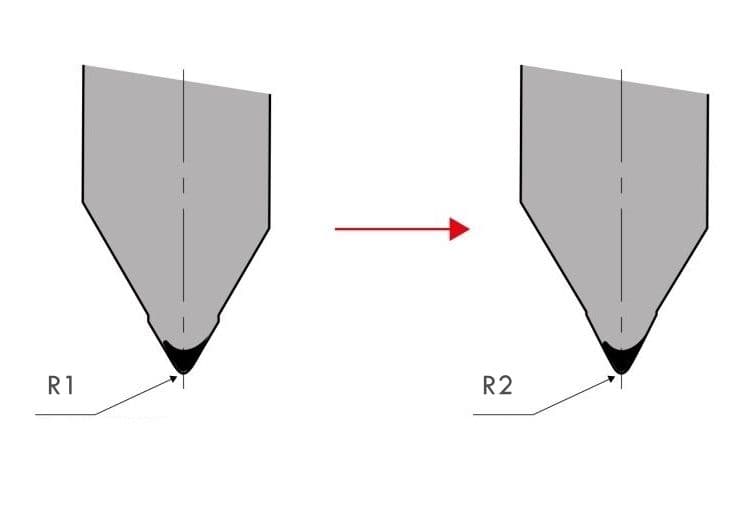
Sunt situații în care poansoanele de abkant necesită o rază mai mare la vârf față de varianta standard, de exemplu pentru a îndoi grosimi mai mari de tablă, dacă reperul necesită o rază mai mare etc. Putem face fără probleme această modificare. După modificare, înălțimea poansonului poate scădea puţin, însă furnizăm DXF-urile sculelor modificate ce pot fi astfel introduse rapid în controlerul maşinii. Sunt şi câteva limitări (unele poansoane nu suportă modificări ale razei din cauza geometriei lor), vă rugăm să ne consultați la fiecare poanson (cuțit abkant) în parte.
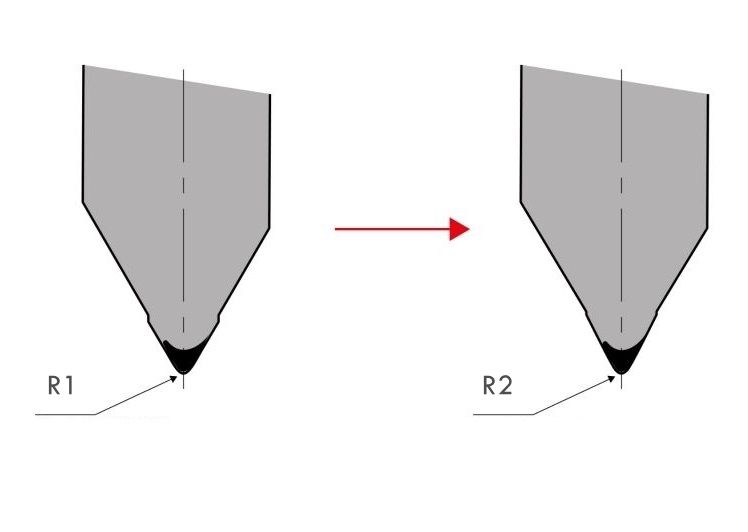
<<Fig 1 – Modificare raze poansoane>>
Modificarea unghiului la vârf la poansoanele (cuţitele) de abkant
Unghiul la vârf la cuțitele (poansoanele) de abkant poate fi de asemenea modificat (redus), dacă un anumit model de cuțit este potrivit pentru o îndoire, dar nu are unghiul potrivit. De exemplu se poate modifica unghiul unui anumit poanson pentru a fi folosit împreună cu o prismă (matriţă) de aplatizare sau pentru a-l folosi în o aplicaţie ce necesită un unghi mai mic la îndoire.
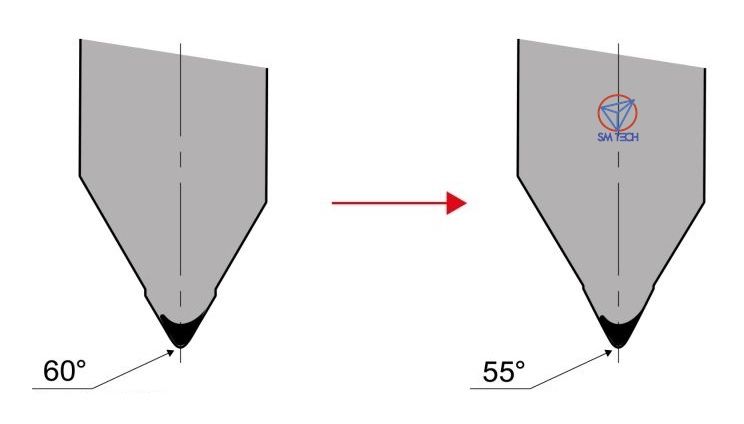
<< Fig 2 – Modificare unghi la varf la poansoane>>
Reliefări în scule pentru a evita coliziunile
La îndoirea anumitor profile, din cauza geometrei sculelor, pot avea loc coliziuni între piesă și scula de îndoit. Sunt cazuri în care o reliefare (frezare în porțiunile de sculă unde sunt coliziuni) poate elimina această problemă. Reliefările se pot face atât la poansoane cât şi la matriţe. Trebuie analizat fiecare caz în parte pentru a determina dacă scăderea de forţă suportată de scule din cauza frezărilor este sau nu importantă la aplicaţia respectivă. Această metodă este poate cea mai folosită pentru a face ca unele scule standard să poată fi folosite la aplicaţii ce altfel ar necesita scule speciale, aducând economii importante. După frezare, vom determina funcţie de locaţia reliefării dacă scula trebuie retratată.
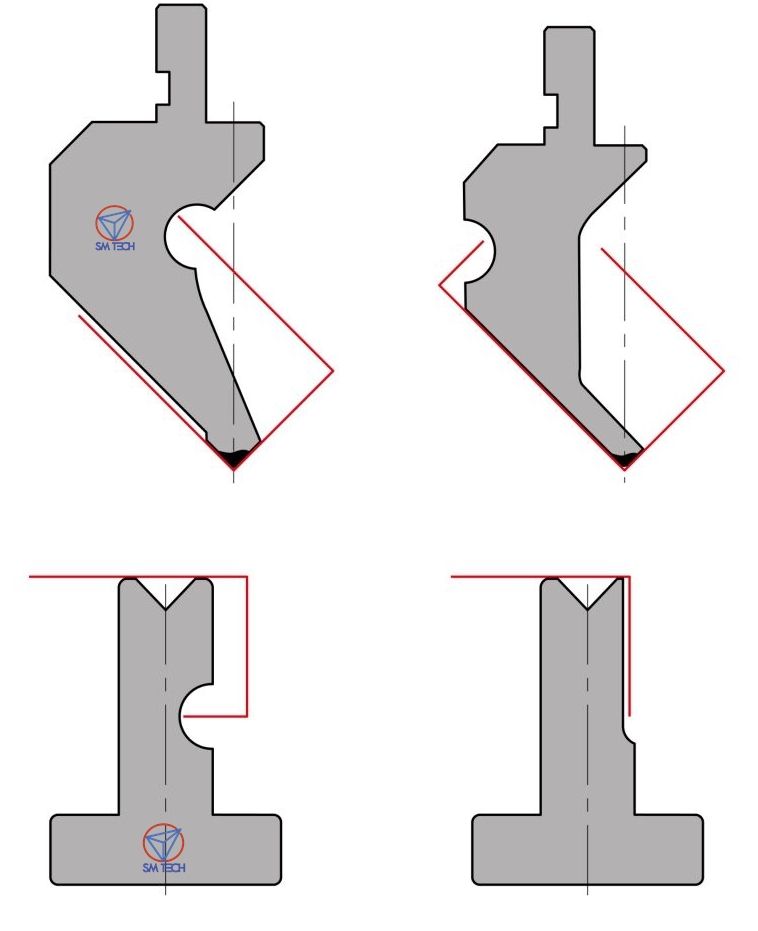
<<Fig. 3- Reliefare scule pentru a evita coliziunile>>
Modificarea unghiului şi a razei la umeri la prismele abkant
Unghiul unei prisme abkant poate fi modificat de exemplu pentru a o adapta unei aplicații de îndoire ce necesită un unghi mai mic de îndoire. Raza la umeri influențează urmele lăsate pe material la îndoire și la îndoirea unor materiale sensibile, creșterea razei duce la reducerea acestor urme.
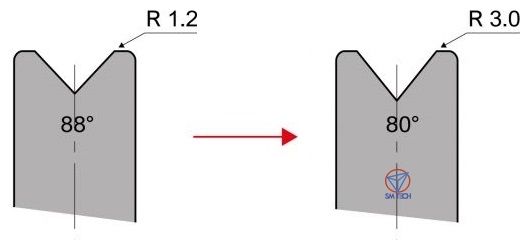
<< Fig. 4 – Modificare unghi sau raza umeri la prisme abkant>>
Modificarea deschiderii V a prismelor (matriţelor) de abkant
De exemplu o aplicație specială de îndoire necesită o deschidere de exact V=11 mm la prismă dar această deschidere V nu este standard. Putem modifica în acest caz o prismă standard V=10 mm (existentă în catalog) în una cu deschidere V=11 mm. După această modificare, prismele se retratează pentru ca zona de lucru (umerii prismei) să redevină la caracteristicile iniţiale.
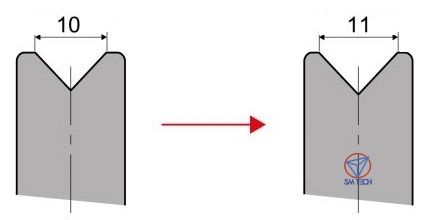
<<Fig.5 – Modificare deschidere V la prismele abkant>>
Modificarea cozilor de fixare la poansoane
Putem modifica cozile de fixare la poansoane, acolo unde este necesar, pentru a le adapta la alt sistem de prindere. În figura de mai jos avem de exemplu o modificare de la coada de cuțit Amada-Promecam standard în una pentru sistemul fast clamping system.
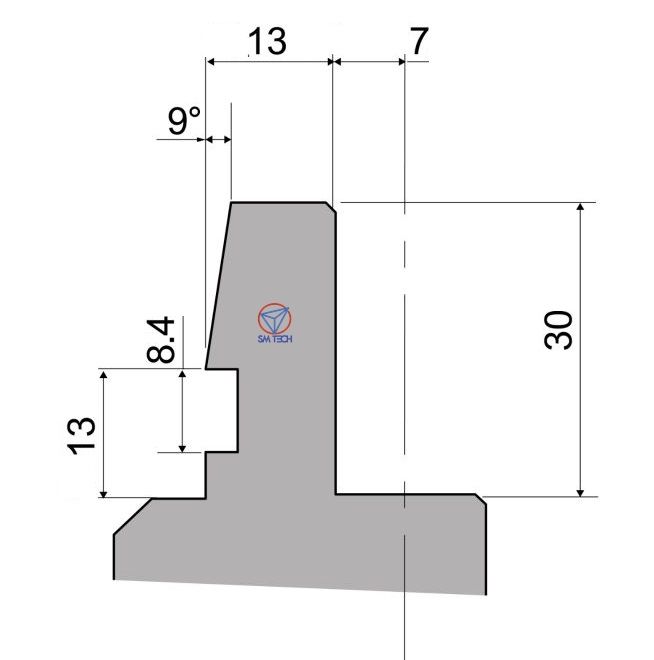
<<Fig. 6 – Modificare cozi prindere la poansoane abkant>>
Modificare prindere la prismele abkant
Sunt situatii în care pentru un abkant de un anumit tip (să zicem cu prindere Wila® Style) nu avem în catalog o prismă (matriță) standard potrivită pentru aplicația noastră specială, dar avem acest gen de prismă în catalogul standard pentru alt abkant (să zicem stil Amada®–Promecam Style). În acest caz, o soluție este utilizarea prismei standard cu o modificare la prindere, astfel încât să poată fi folosită pe abkantul nostru (în cazul particular menționat mai sus, se aplică o coadă 13×20 mm pe suprafața inferioară a prismei astfel încât aceasta să poată fi fixată în sistemul Wila®).
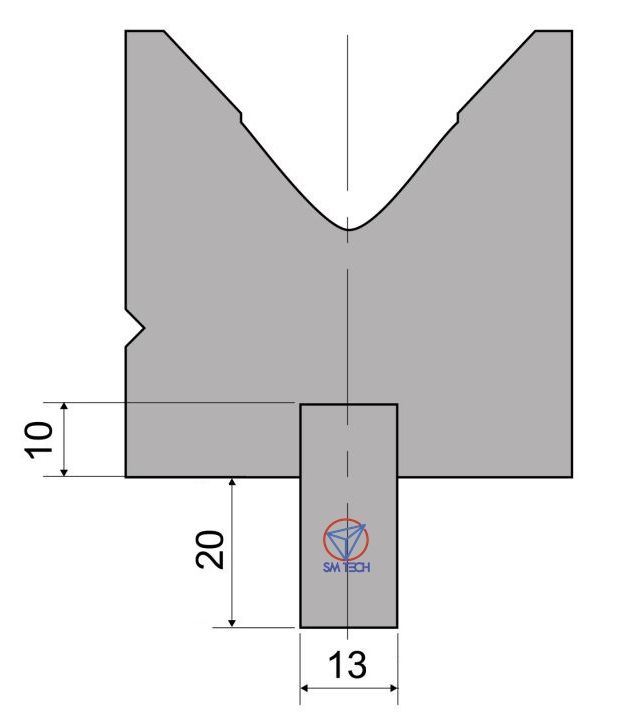
<<Fig. 7 – Modificare prindere la prisme abkant>>
Vă stăm la dispoziţie cu orice fel de modificări ale sculelor standard pentru a fi potrivite aplicaţiilor d-voastră de îndoire pe abkant, acolo unde sculele standard nu sunt satisfăcătoare. Evident, acolo unde modificările nu rezolvă problema, vă stăm la dispoziţie cu scule speciale de abkant. Pentru aceste scule speciale abkant, facem un studiu şi determinăm soluţia potrivită pentru d-voastră, pe baza desenelor piesei de îndoit şi a caracteristicilor abkantului. Mai multe detalii pot fi găsite pe site-ul SM TECH SRL la https://www.sm-tech.ro













