Frezarea modernă, ca metodă de prelucrare a metalelor, își are originea la sfârșitul sec. al 18-lea și a devenit în scurt timp una dintre cele mai importante tehnologii de prelucrare. Astăzi, cu greu ne putem imagina o secție de prelucrare care să nu aibă în componență freze.
Frezarea, metodă esențială din cadrul proceselor tehnologice de prelucrare, s-a dezvoltat permanent, ca rezultat al provocărilor generate de producția modernă și eficientă a componentelor din diverse industrii. Ne propunem să evidențiem în continuare câteva aspecte specifice, cu impact direct asupra progresului operației de frezare.
Schimbările survenite în ultima perioadă în acest domeniu au fost determinate de câțiva factori, după cum urmează:
- creșterea preciziei operațiilor anterioare frezării, cum ar fi turnarea și forjarea de precizie
- adoptarea pe scară largă a metodei de imprimare 3D
- utilizarea din ce în ce mai frecventă a noilor materiale compozite și sinterizate
- măririi productivității operațiilor de prelucrare a materialelor greu prelucrabile, precum superaliajele și aliajele din Titan
- concentrarea producătorilor de automobile în direcția realizării de modele eficiente electrice și hibride.
În plus, progresele excepționale realizate în domeniul mașinilor-unelte au deschis noi căi de prelucrare precisă a componentelor complexe și au oferit posibilitatea implementării unor strategii moderne, eficiente, cu scopul amplificării productivității.
În general, în cadrul proceselor tehnologice moderne, tendința este de a reduce semnificativ adaosurile de prelucrare, simultan cu introducerea de cerințe suplimentare, mai stricte, legate de precizia dimensională și calitatea suprafeței.
Recapitulând, progresul frezării este generat de necesitatea amplificării productivității, a creșterii preciziei și de asigurarea sustenabilității. În con-secință, principalele dezvoltări în frezare pot fi caracterizate după cum urmează:
1. Prelucrare cu rate mari de îndepărtare a materialului (MRR – Metal Rate Removal), pentru atingerea unor productivități ridicate. Acestea se realizează prin creșterea semnificativă a vitezelor și a avansurilor. Menționăm aici tehnicile consacrate: HSM (High Speed Machining) și, în cazul operațiilor de eboș, HFM (High Feed Milling).
2. Frezare de precizie, asigurând acuratețe dimensională ridicată pieselor rezultate.
3. Frezare Multi-Ax realizată pe centre de prelucrare cu număr ridicat de axe, pentru realizarea pieselor cu configurații complexe.
4. Frezarea adaptivă – având ca scop să dezvolte sisteme inteligente de frezare, care se pot adapta unor condiții variabile, pe parcursul procesului de prelucrare.
5. Frezarea sustenabilă, care încearcă să reducă impactul asupra mediului înconjurător. Conceptul are în vedere dezvoltarea fluidelor de răcire-lubrifiere ecologice, utilizarea de materiale reciclabile și refolosibile, prelucra-rea pe mașini-unelte eficiente din punctul de vedere al consumului energetic.
Succesul în aceste zone se bazează pe sinergia câtorva componente-cheie și anume:
- mașini-unelte
- scule așchietoare
- sisteme de inginerie asistate de calculator
Frezarea cu viteză ridicată, spre exemplu, reclamă utilizarea mașinilor-unelte capabile să asigure turații extrem de ridicate, echipate cu scule așchietoare moderne realizate din materiale avansate și acoperiri performante. Simultan, amplificarea preciziei operațiilor de frezare se bazează nu doar pe toleranțele strânse cu care sunt rea-lizate capetele de frezare, dar și pe sistemele de control numeric performante și pe acționările cu motoare liniare.
În cazul frezărilor cu mai multe axe, succesul se bazează pe controlul eficient al deplasării pe fiecare axă în parte, simultan cu alegerea celor mai adecvate geometrii de așchiere pentru sculele utilizate.
Pe de altă parte, frezarea adaptivă înglobează inovații precum sistemele de monitorizare de ultimă oră, senzori cu sensibilitate excepțională, algoritmi eficienți de optimizare în timp real a parametrilor de așchiere și a traseelor pe care se deplasează sculele. Mai mult, progresul în domeniul sustenabilității reclamă utilizarea unor strategii de frezare eficiente energetic, care combină mașinile-unelte și sculele așchietoare adecvate, precum și tehnicile de răcire ecologice.
Frezările moderne cu plăcuțe indexabile se bazează pe progresele realizate în următoarele domenii:
1. Materiale avansate utilizate la producerea plăcuţelor de frezare
Sunt esențiale dezvoltările de ultimă oră rea-lizate în domeniul carburilor de bază, a materialelor ceramice și a celor cu duritate foarte ridicată.
2. Tehnologii de acoperire
Departamentele de cercetare-dezvoltare sunt permanent concentrate în direcția realizării de noi acoperiri, care să amplifice rezistența la uzură, la temperaturi ridicate și care să asigure lubrifiere eficientă.
3. Geometrii de aşchiere progresivă
Acestea optimizează forma suprafețelor de de-
gajare a plăcuțelor, cu efect benefic asupra formării și eliminării așchiei, diminuează forțele de așchiere și amplifică durabilitatea muchiei.
4. Utilizarea eficientă a materialului plăcuţei
Proiectarea inteligentă este esențială, în special pentru punerea la dispoziția utilizatorului a numărului maxim posibil de muchii așchietoare existente pe plăcuța indexabilă, fără a diminua capabilitatea procesului așchietor.
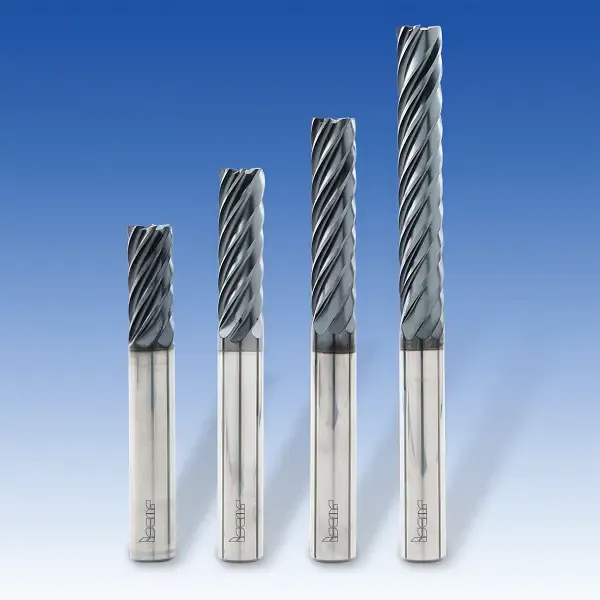
FIGURA 1. Freze monobloc din carbură, Z=4, pentru frezări trohoidale, prevăzute cu geometrie antivibratoare (CHATTERFREE)
În plus, tendința generală de implementare a proceselor de fabricație inteligente impune integrarea digitalizării în procesele de frezare. Sculele/ modelele ,,gemene’’, împreună cu simulările fidele ale aplicațiilor au devenit elemente obișnuite ale proiectării unui proces de frezare eficient și, în final, de transpunere a sa în practică.
Cum reușesc producătorii de scule să facă față provocărilor? Care sunt soluțiile de freze care pot răspunde adecvat tendințelor emergente? Acest domeniu al producerii sculelor așchietoare, adesea considerat conservator, este el capabil să răspundă în timp util cerințelor curente? Recentele dezvoltări ISCAR oferă perspective optimiste, referitoare la aceste subiecte.
Frezarea trohoidală de mare viteză se bazează pe un traseu curb bine determinat al sculei, cu scopul menținerii unei încărcări constante pe muchia așchietoare. Metoda elimină eventuale vârfuri de încărcare, la intrarea în material. Această strategie este extrem de eficientă la frezarea canalelor adânci, a buzunarelor, a cavităților, în special atunci când stabilitatea prelucrării este foarte redusă. De asemenea, frezarea trohoidală a demonstrat rezultate excelente la prelucrarea materialelor problematice, precum oțelurile cu duritate ridicată sau superaliajele termorezistente (HTSA).
Frezele monobloc antivibratoare (CHATTERFREE) EC-E7/H7-CF compun o familie nouă, cu număr ridicat de dinți, proiectate în mod special pentru tehnicile de frezare trohoidale. Geometria lor include unghiuri diferite de inclinare ale elicelor, pași variabili, caracteristici care îmbunătățesc comportamentul sculei din punct de vedere dinamic. Aceste freze cilindro-frontale sunt disponibile într-o gamă variată de rapoarte ,,lungime activă/diametru’’ (figura 1).
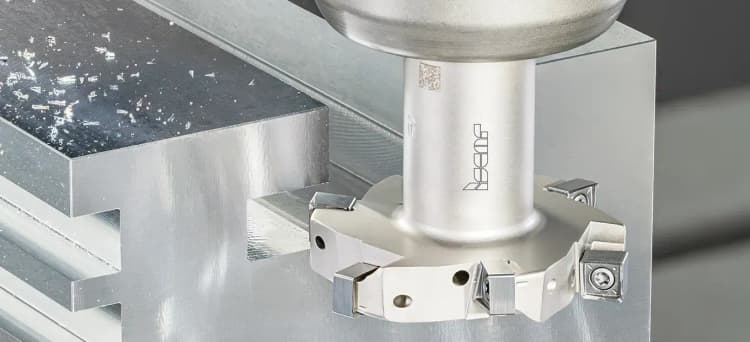
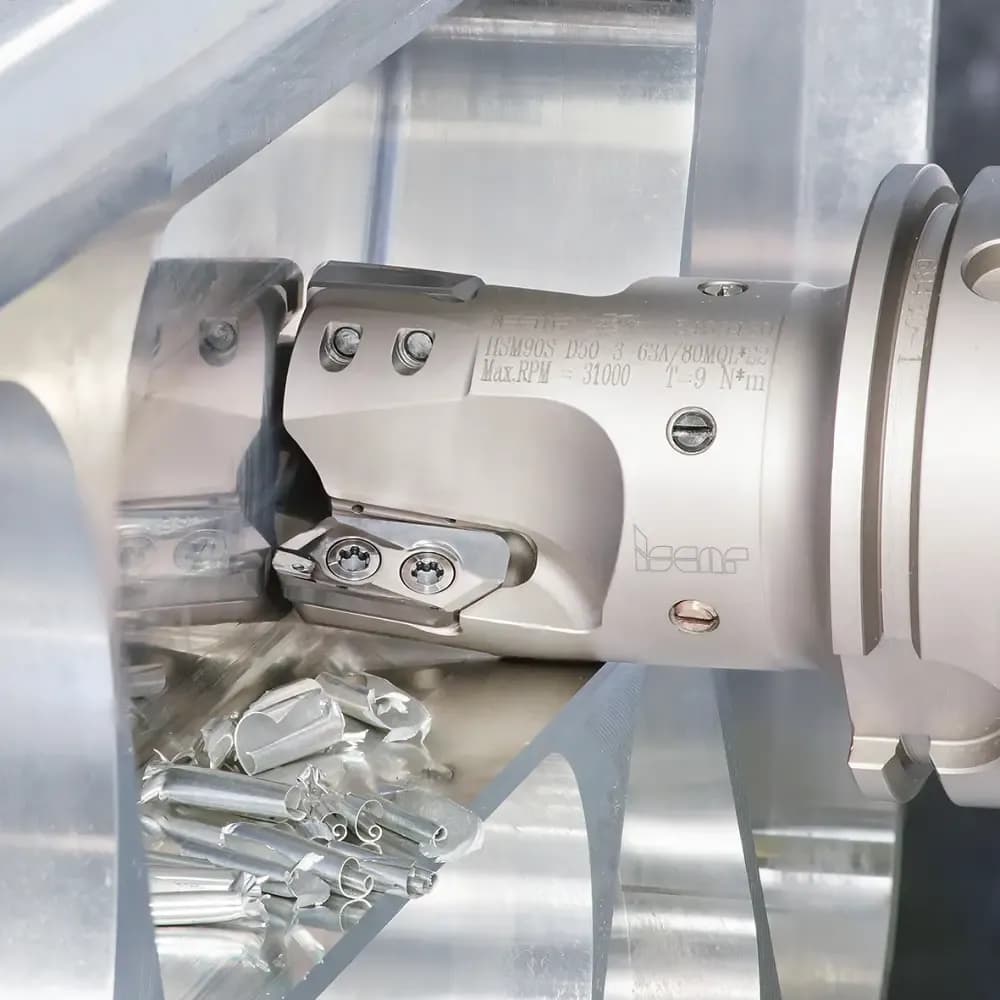
Cu ajutorul mașinilor-unelte moderne, a devenit realizabilă frezarea de mare productivitate a aliajelor de Aluminiu; parametrul principal al acestei metode este turația extrem de ridicată, ajungând până la 33000 rot/min. Pentru a face față acestor condiții, ISCAR a dezvoltat frezele cu plăcuțe indexabile, cu unghi de atac de 90°, în ale căror buzunare pot fi montate plăcuțe mari, capabile să așchieze adaosuri de prelucrare de până la 22 mm (figura 2). Buzunarele au fost proiectate astfel încât deplasările radiale să fie practic anulate, chiar în aceste condiții de generare a unor forțe centrifuge ridicate.
Frezarea cu avansuri ridicate (HFM – High Feed Milling) a devenit o metodă adoptată pe scara largă, pentru prelucrarea atât a suprafețelor plate, cat și a celor complexe. ISCAR oferă o gamă cuprinzătoare de produse HFM, care să facă față practic oricăror provocări ale multiplelor aplicații industriale. Recent gama a fost extinsă și un exemplu elocvent îl reprezintă familia LOGIQ-4-FEED, echipată cu plăcuțe tip ,,vertebră’’ (figura 3). Acum, familia beneficiază de plăcuțe mai mari, dezvoltate ca urmare a succesului de piață al predecesoarelor mai mici. Eficiența acestor freze iese în evidență în special în prelucrarea cavităților de dimensiuni mari, prezente în industria matrițelor.
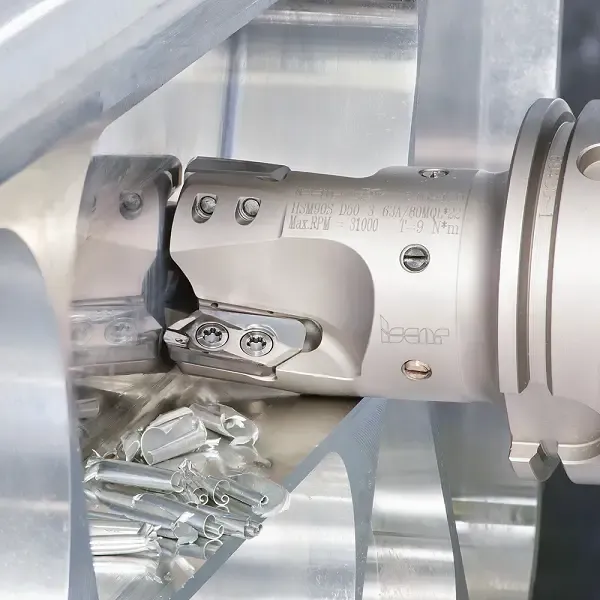
- FIGURA 2. Capete de frezat cu plăcuțe indexabile, pentru prelucrarea aliajelor de Al cu viteze extrem de ridicate. Conceptul prevede anularea deplasărilor radiale în buzunar, în ciuda forțelor centrifuge ridicate.
Altă familie adăugată acestei game și care merită pe deplin menționată este NEOFEED - scule HFM echipate cu plăcuțe dublă-față, pătrate, ce pun la dispoziție 8 muchii așchietoare.
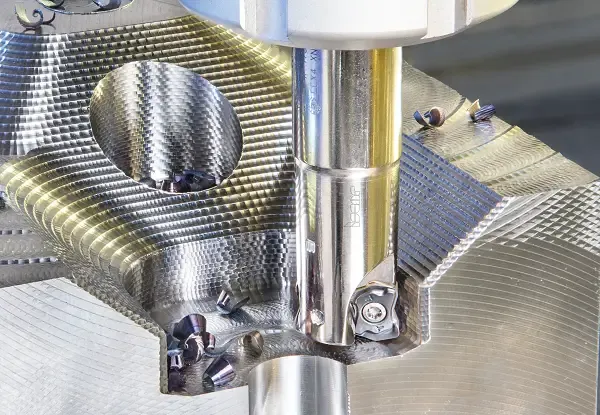
- FIGURA 3. Frezele LOGIQ-4-FEED, echipate cu plăcuțe tip „vertebră’’
Progresele realizate în domeniul mașinilor-unelte prevăzute cu multe axe, cât și cele din domeniul sistemelor CAD/CAM, au deschis căile prelucrărilor precise ale unor forme complexe, cu adaosuri minime de prelucrare. Pentru acest domeniu au fost dezvoltate frezele cilindro-frontale tip ,,butoi’’. În programul de fabricație ISCAR au fost incluse trei soluții distincte:
- freza monobloc din carbură
- capul indexabil MULTI-MASTER
- plăcuță amovibilă (figura 4)
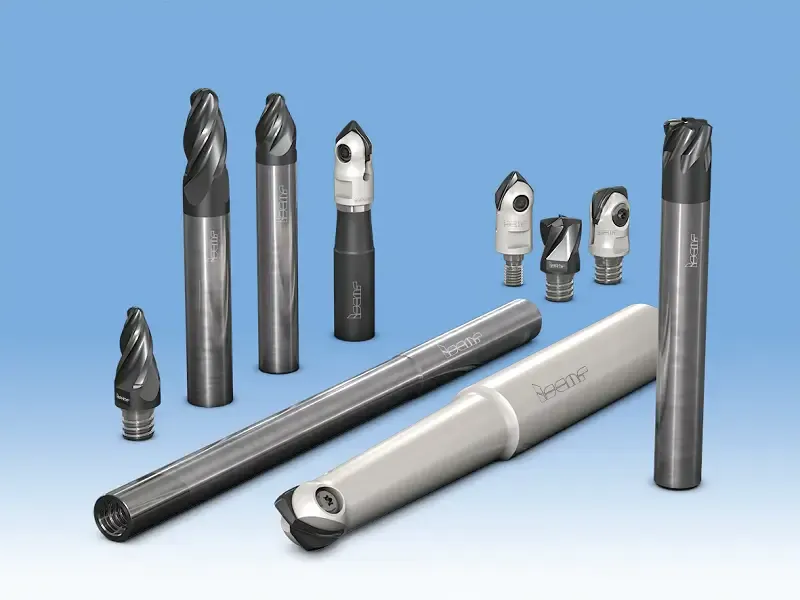
- FIGURA 4. Programul ISCAR care include 3 soluții distincte.
La prelucrarea superaliajelor (HTSA) utilizarea sculelor ceramice oferă posibilitatea amplificării substanțiale a vitezelor de așchiere. Ele pot ajunge chiar la pragul de 1000 m/min. Gama recent dezvoltată de ISCAR include freze cilindro-frontale ceramice monobloc și capete de frezat echipate cu plăcuțe ceramice rotunde, dublă-față. Soluția dublă-față permite utilizarea eficientă a materialelor ceramice relativ scumpe, precum „ceramica neagră’’, ceramica ranforsată ,,wisker’’ și SiAlON (ceramică pe bază de nitrură de siliciu.)