Materialele greu prelucrabile sunt materiale create în urma unor profunde cercetări din domeniul ingineriei materialelor, având ca scop obținerea unor proprietăți fizico-mecanice superioare. În schimb, prelucrabilitatea lor scade semnificativ, în comparație cu materialele tipice. Este important să menționăm că nu doar durabilitatea ridicată este caracteristica deranjantă, mai sunt încă mulți factori care fac dificilă prelucrarea prin așchiere.
De fapt, toate ramurile industriale se confruntă cu prelucrarea unor astfel de materiale, într-un fel sau altul. Însă fără discuție, principalul consumator al acestui tip de materiale este industria aerospațială. Aici există diverse zone în care aceste tipuri de materiale își găsesc aplicabilitatea, fie că este vorba de producția de turbine, de componente ale unor trenuri de aterizare sau de elemente din structura aparatului de zbor. În industria aeronautică cele mai importante caracteristici sunt:
- Raportul rezistență la tracțiune/greutate
- Robustețe
- Rezistența la oboseală
- Rezistența la coroziune
- Rezistența la temperaturi înalte
Este o realitate că materialele care au aceste calități sunt greu prelucrabile și ridică probleme serioase în producție.
O clasificare importantă a acestor materiale, foarte utilă în luarea deciziilor privind prelucrarea, este următoarea:
- Oțeluri înalt aliate cu rezistență la tracțiune ridicată
- Aliaje de titan
- Superaliajele termorezistente
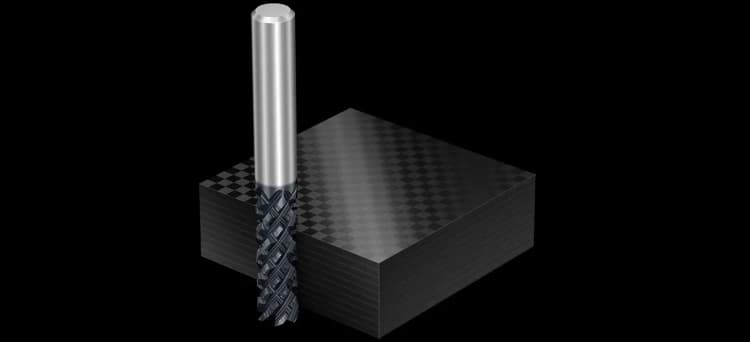
- Materialele compozite
Oțelurile cu rezistență mecanică ridicată sunt utilizate la obținerea elementelor supuse unor încercări mecanice extreme, cum ar fi cele din componența trenurilor de aterizare. În plus, acestea reprezintă prima opțiune și pentru elementele de asamblare.
Aliajele de titan, posesoare ale unor rapoarte excelente rezistență/densitate, ale unor rezistențe ridicate la coroziune și ale unor excepționale rezistențe la fluaj au devenit materialele preferate pentru producerea principalelor piese din zona rece a motorului cu reacție. În același timp, aceste aliaje reprezintă o alternativă foarte potrivită pentru oțeluri și oțeluri inoxidabile, în sensul ușurării componentelor.
Superaliajele termorezistente (HTSA), care își mențin proprietățile mecanice în condiții de tempe-raturi înalte sunt utilizate în mod obișnuit la realizarea componentelor din zona fierbinte a motorului.
Materialele compozite asigură rezistențe me-canice impresionante, concomitent cu scăderea greutății avionului și deschid perspective noi asupra aerodinamicității corpului aeronavei. În special în aviația militară materialele compozite contribuie la îmbunătățirea performanțelor aeronavei.
- FIGURA 1.
În orice caz, prelucrarea acestor materiale este însoțită de numeroase provocări și ne propunem în continuare să le trecem în revistă pe cele mai importante:
- Rezistența mecanică ridicată duce la crearea unor forțe așchietoare amplificate și implicit la încărcări mari ale sculei/muchiei așchietoare.
- Prelucrarea acestor tipuri de materiale generează temperaturi foarte ridicate. În același timp, conductivitatea termică a materialului (și cel mai bun exemplu este aliajul de titan) este foarte scăzută, deci transferul de căldură este foarte deficitar. În consecință, temperatura la nivelul muchiei așchietoare atinge valori ridicate și riscul formării muchiei false este ridicat.
- Prelucrarea unor materiale (în mod specific termorezistente – HTSA) duce la creșterea atât a durității, cât și a rezistenței mecanice în zona suprafeței exterioare a piesei, făcând extrem de dificilă prelucrarea.
- În cazul materialelor abrazive (este cazul materialelor compozite) uzura zonei active a sculei apare mult mai repede.
- FIGURA 2.
În plus, alte caracteristici ale materialelor afectează prelucrabilitatea. De exemplu, elasticitatea (sau ,,efectul de arc") al aliajelor de titan contribuie semnificativ la apariția vibrațiilor, au influență negativă asupra acurateței prelucrării și asupra calității suprafeței obținute.
Un alt exemplu concludent îl reprezintă fenomenul de delaminare apărut în timpul prelucrării materialelor compozite, datorat structurii interne a acestor materiale.
Toate aceste aspecte menționate anterior accelerează uzura muchiei așchietoare și diminuează durabilitatea.
În același timp, tendința de a utiliza materiale greu prelucrabile în industria aeronautică este în creștere. Sunt din ce în ce mai mult introduse în specificațiile tehnice ale pieselor aliaje noi cu rezistențe mecanice superioare, cu caracteristici termorezistente superioare. A fost mult mărită gama de utilizare a materialelor compozite și a celor cu structură hibridă (metal-compozit).
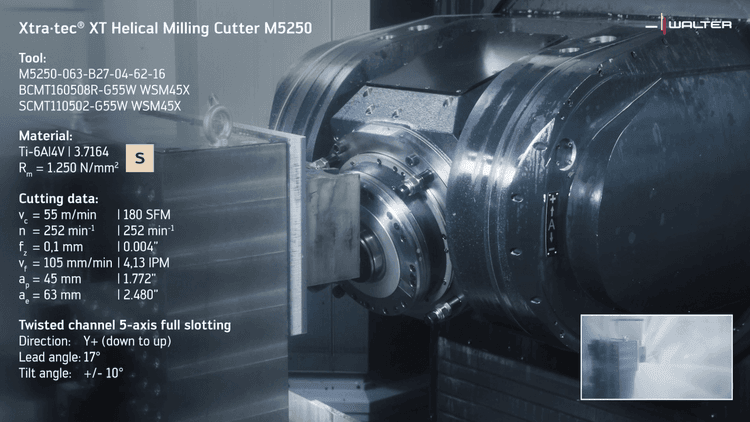
Pentru a face față acestor provocări, industria prelucrătoare a introdus noi strategii de prelucrare bazate pe capabilitățile impresionante ale mașinilor-unelte cu comandă numerică moderne și ale sistemelor CAM. Sigur, veriga finală a întregului lanț prelucrător este scula așchietoare, aflată în contact direct cu semifabricatul și care îndepărtează material sub formă de așchie. Această za finală este și cel mai conservator component al lanțului, cu dezvoltare lentă și deseori împiedicând utilizarea capacității maxime a mașinii-unelte. Pentru depășirea acestor dificultăți, prelucrătorii sunt nevoiți deseori să reducă regimurile de prelucrare, consecințele fiind reducerea productivității și creșterea costurilor de producție. Este deci de la sine înțeles că orice pas înainte, chiar și unul mic, în domeniul sculelor poate reprezenta o îmbunătățire semnificativă a prelucrării materialelor problematice.
În consecință, industria prelucrătoare consideră binevenite orice progrese legate de sculele așchietoare, în speranța că vor schimba situația în mod radical.
Care ar fi cerințele principale legate de scule, astfel încât să poată eficientiza prelucrările materialelor problematice? În câteva cuvinte, ele trebuie să fie dure, durabile și precise, astfel încât să asigure productivitate, predictibilitate și fiabilitate.
Pentru a atinge aceste ținte – de altfel logice și rezonabile, este nevoie de eforturi considerabile. Orice mic progres implică multe ore de lucru în cadrul departamentelor puternice de cercetare și dezvoltare.
Prin urmare, dezvoltările în domeniul sculelor așchietoare se concentrează în domeniile:
1. Sortul de carbură
2. Proiectarea geometriei
3. Componenta digitală a sculei
În cazul materialului așchietor se pune accentul pe îmbunătățirea durabilității, a rezistenței la uzură și a menținerii rezistenței mecanice la temperaturi ridicate. Acestea se obțin atât prin dezvoltarea de acoperiri noi, în mod particular a celor bazate pe nanotehnologie, cât și prin extinderea gamei de materiale foarte dure precum nitrura cubică de bor (CBN) și a materialului ceramic.
- FIGURA 3.
În ceea ce privește geometria sculei, sunt rea-lizate progrese atât în zona macro, cât și în cea a micro-geometriei; spre exemplu, se acționează în proiectarea geometriei muchiei așchietoare și, concomitent, în pregătirea acesteia în zona intimă de contact cu materialul. Modelarea cu ajutorul calculatorului, împreună cu simularea dinamică și cu utilizarea posibilităților impresionante ale prelucrărilor adiționale (AM) adaugă noi grade de libertate în modelarea muchiilor, a zonelor de degajare a așchiilor și a canalelor de aducțiune a lichidului de răcire. Toate aceste îmbunătățiri corelate duc la îmbunătățirea performanțelor sculei. Un domeniu cheie este acela de amplificare a proprietăților antivibratoare ale sculei, a măririi rigidității structurii corpului său, a utilizării elementelor amortizoare în construcția suporților.
Componenta digitală a sculei permite realizarea sculei „gemene” și, în final, construirea ansamblului virtual, simularea prelucrării în sine, selectarea regimului adecvat, estimarea durabilității, precum și determinarea puterii consumate și a forțelor așchietoare generate. ISCAR estimează că această componentă va fi compatibilă cu standardele de schimb de date, pentru a fi conformă cu cerințele producției inteligente și la îndemâna producătorilor.
Aceste tendințe enumerate anterior sunt clar vizibile la noile produse ISCAR – lider în producția de scule așchietoare și lansate pe piață în cadrul noii campanii LOGIQUICK.
Astfel, au fost lansate pe piață noi carburi cu acoperire PVD:
- IC 1017, creată de ISCAR pentru prelucrarea prin strunjire a aliajelor HTSA pe bază de Ni
- IC 716, dedicată prelucrării aliajelor de titan prin frezare de mare performanță, cu capete de frezat echipate cu plăcuțe indexabile.
- IC 608 – carbura nouă, de culoarea bronzului, a fost adăugată familiei frezelor cu geometrie antivibratoare și care a devenit prima opțiune în prelucrarea materialelor din grupa S (superaliaje și aliaje de titan)
- IC 5600, dezvoltată de prolificii ingineri specializați în Știința Materialelor din cadrul Dep. R&D ISCAR, este dedicată frezării oțelurilor din grupa P. Combinația unică dintre substratul submicronic, acoperirea CVD și tratamentul post acoperire amplifică rezistența la acțiunea abrazivă și la încărcarea termică din timpul prelucrării. Astfel, poate fi mărită viteza de așchiere, în mod special atunci când prelucrăm oțel cu rezistență mecanică mare.
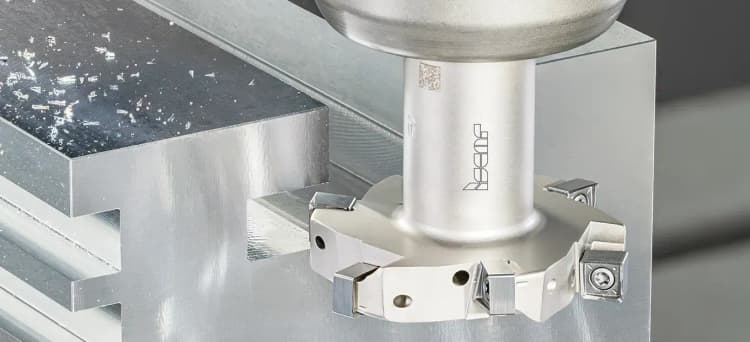
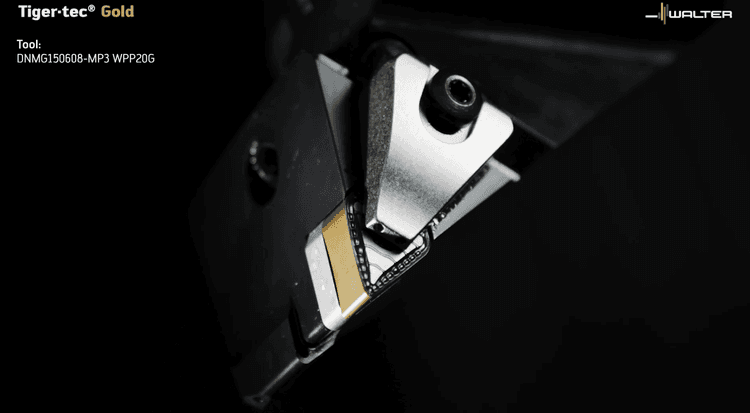
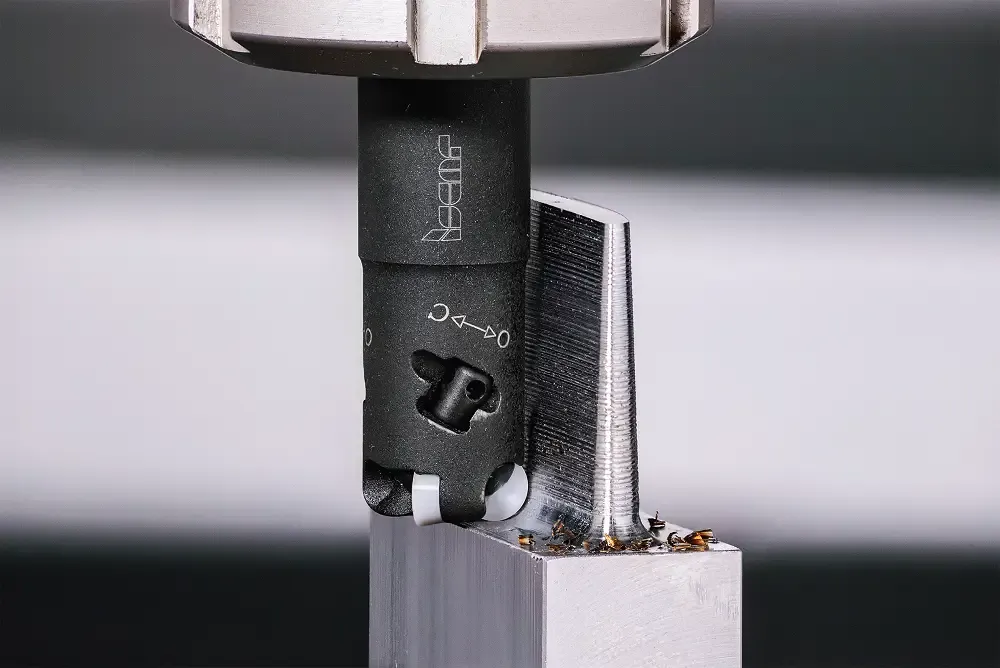
CERMILL – o familie nouă de freze cilindro-frontale, cu plăcuțe indexabile rotunde cu o singură față (figura 1), interesantă din două puncte de vedere:
În primul rând, familia este echipată cu un mecanism ingenios de blocare a plăcuței și care asigură rigiditate ridicată. Mecanismul permite și realizarea unui număr mai mare de buzunare pe capul de frezare, în comparație cu scule similare, de același diametru. Mai mult, permite indexarea sau înlocuirea plăcuței fără demontarea capului de frezare din axul principal al mașinii-unelte.
În al doilea rând, plăcuțele sunt produse din material ceramic, special dezvoltat pentru prelucrarea HTSA.
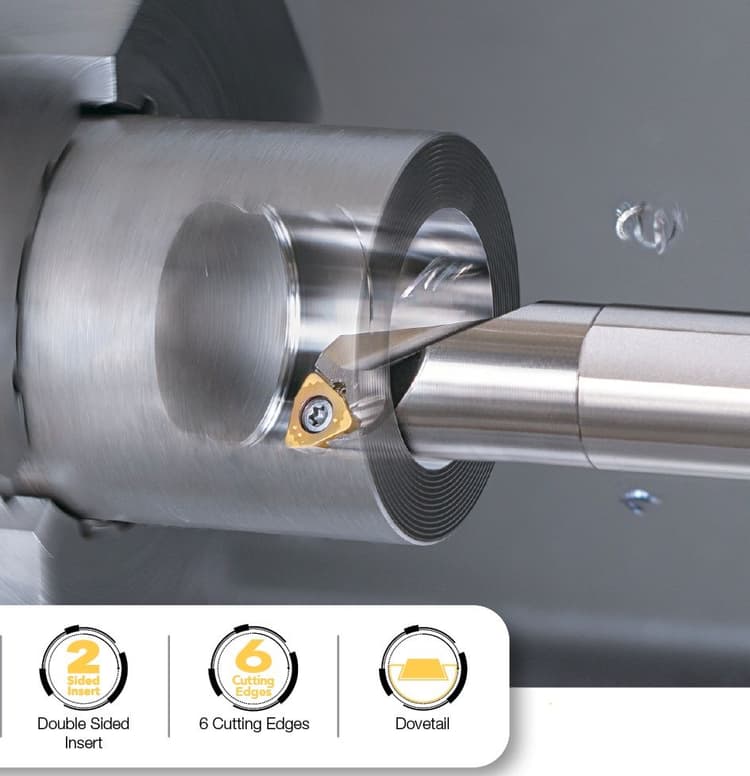
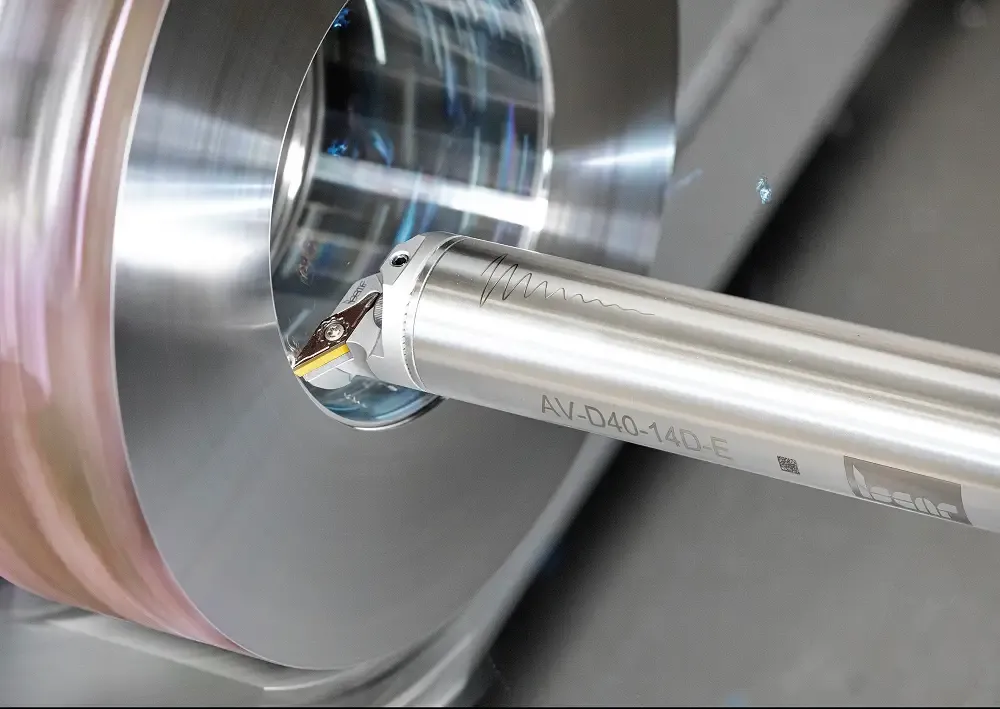
ISCAR extinde gama produselor sale antivibratoare, bazate pe ingeniosul mecanism antivibrator compus dintr-un element greu plasat pe un așa-zis arc din cauciuc, care conține la rândul lui ulei, pentru amplificarea amortizării. Linia de strunjire include de acum bare antivibratoare cu lungimi active de 12 și de 14 ori valoarea diametrului (figura 2). În plus, linia de frezare este și ea echipată cu cozi Multi-Master antivibratoare.
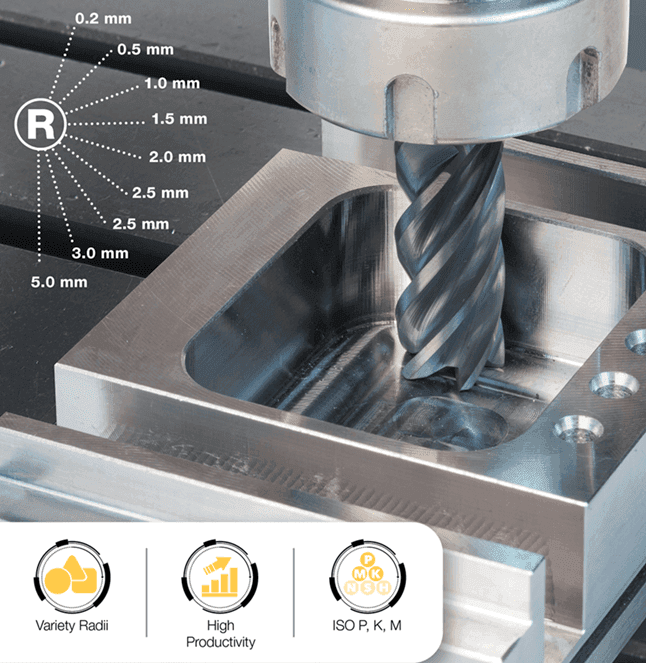
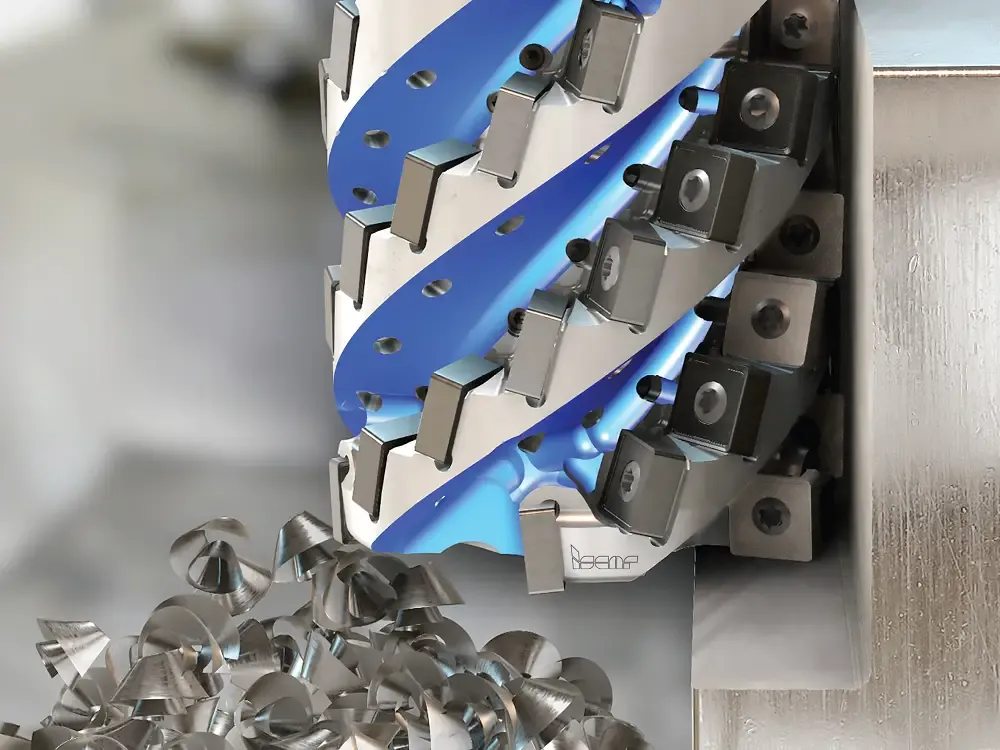
Familia Quick-X-Flute este o familie de freze de tip porumb, dezvoltată pentru a atinge rate mari de îndepărtare a materialului (MRR) în prelucrarea aliajelor problematice – termorezistente (HTSA) sau a celor de Titan (ISO S), precum și a oțelurilor indexabile austenitice sau duplex (ISO M) și chiar a oțelurilor din grupa ISO P.
Acești „arici” sunt echipați cu plăcuțe economice pătrate, dublă-față (8 muchii active). Principala caracteristică ce iese în evidență este geometria optimizată a elicei (figura 3), care realizează un foarte bun echilibru între rigiditatea frezei și necesitatea de a asigura eliminarea eficientă a așchiilor atunci când se lucrează cu MRR ridicate. Quick-X-Flute este prevăzută, de asemenea, cu trasee interioare pentru lichidul de răcire. Trimiterea acestuia cu jet precis către muchia așchietoare, sub presiune înaltă, prin duze ce pot fi înlocuite sau prin zona frontală a sculei, reprezintă soluția ideală pentru asigurarea răcirii și lubrifierii corecte în proces și, în final, pentru un control eficient al șpanului.
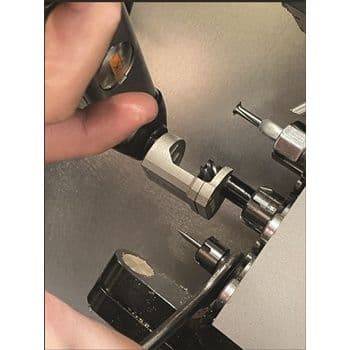
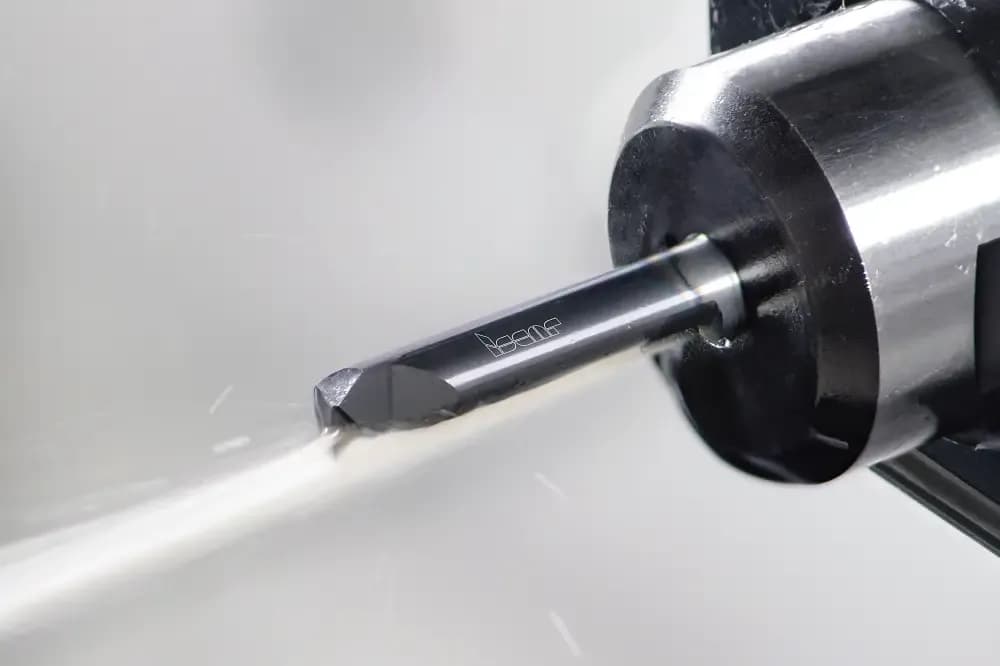
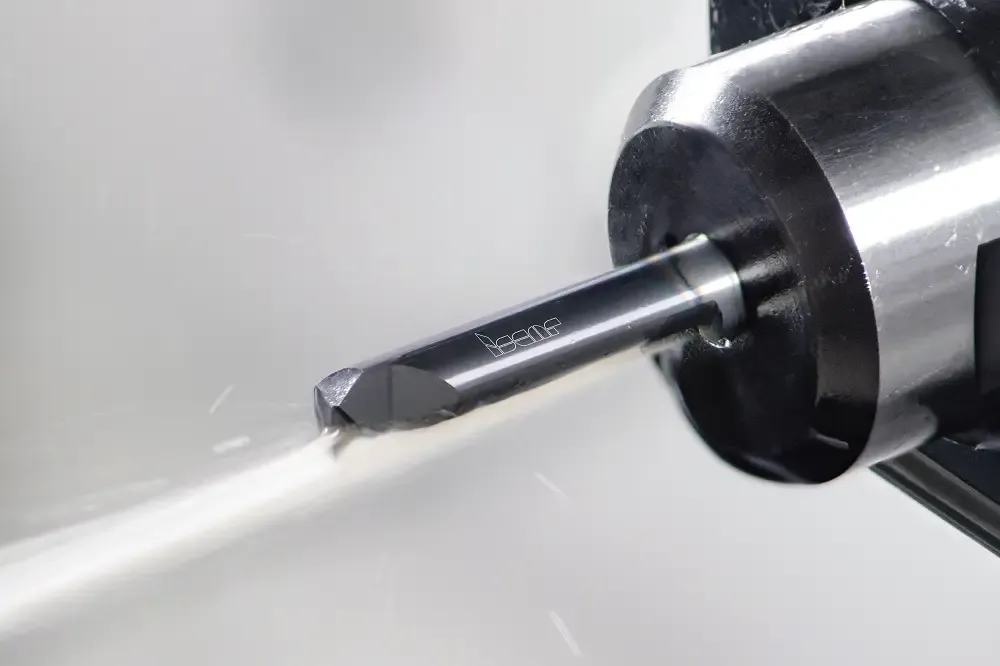
Asigurarea răcirii eficiente a devenit o caracteristică primordială a sculelor moderne contemporane. Chiar și linia PICCO de scule miniaturale de strunjire beneficiază de acest avantaj, prin introducerea canalelor de răcire (figura 4).
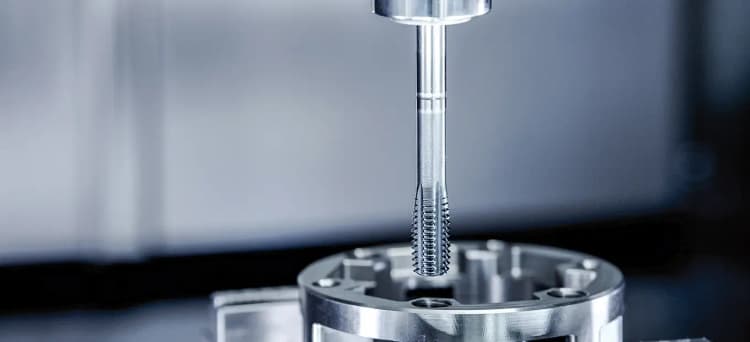
În domeniul găuririi, ISCAR a lansat pe piață burghiele cu 3 lame active pentru prelucrarea fundurilor plate de gaură și prevăzute în consecință cu 3 canale interioare pentru lichidul de răcire, plasate în zona centrală.
În ceea ce privește adaptoarele ISCAR, îmbu-nătățirile recente includ canale de răcire care conduc lichidul de răcire în lungul cozii sculei.
În plus, în cazul frezelor clasice HELIMILL indexabile, inginerii din departamentul R&D ISCAR au îmbunătățit sistemele de răcire interioară, atingând căderi minime de presiune, prin simularea fenomenului cu ajutorul soft-urilor specializate în dinamica fluidelor (CDF).
Au fost aduse îmbunătățiri programului NEOITA, componentă digitală importantă. NEOITA, în fapt un consilier digital care recomandă soluții optime de scule și estimează durabilități pentru aplicații eficiente, include acum caracteristici noi. Una dintre ele este funcția de căutare bazată pe AI, proiectată în mod specific pentru furnizarea de date detaliate despre materialele semifabricate, inclusiv despre compoziția metalurgică și utilizarea generală a tipului de material.
Prelucrarea cu performanțe ridicate a materialelor greu prelucrabile reprezintă o provocare complexă. Pentru a-i face față, producătorii de scule se străduiesc permanent să ofere soluții avansate eficiente. Chiar dacă, în aparență, nu au fost constatate descoperiri radicale, dezvoltările recente indică progres continuu în acest domeniu.
- FIGURA 4.