Ce sunt materialele exotice, de ce sunt ele rar întâlnite în industrie și cum se prelucrează? Vom încerca, în primul rând, să le definim. Materialele curente utilizate de prelucrătorii prin așchiere sunt aliaje pe bază de Fe, precum oțelurile de uz general, cele inoxidabile sau fontele. Un grup de materiale utilizate în mod curent îl reprezintă metalele neferoase, precum aliajele de aluminiu, bronzul sau alama. În fine și în completarea materialelor antemenționate, au fost dezvoltate materialele așa-numite exotice, dedicate unor aplicații ieșite din comun și al căror cost de producție este ridicat.
Este greu de formulat o definiție strictă, gene-ral acceptată, a materialului exotic. Mulți experți se referă la el făcând trimitere la metale ca Beriliu, Zirconiu sau la aliajele lor. De asemenea, sunt incluse aici materialele ceramice, materialele compozite și superaliajele.
Specialiștii din industria prelucrătoare decid să utilizeze aceste tipuri de materiale din diverse considerente. În orice caz, în toate aceste situații, prelucrabilitatea este extrem de redusă.
Superaliajele sau, altfel spus, aliajele termorezistente (HTSA) au proprietatea unică de a fi utilizate în condiții de încărcare mecanică ridicată și temperaturi ambientale înalte. Sunt foarte utilizate la producerea turbinelor din industria energetică, cât și în variate echipamente petrochimice.
Exoticul acestor materiale este dat tocmai de această proprietate excepțională de a-și păstra nemodificată rezistența la tracțiune în medii cu temperatură foarte ridicată.
În funcție de elementul principal de aliere, HTSA sunt clasificate astfel:
- pe bază de Nichel
- pe bază de Cobalt
- pe bază de Fier
În mod special, primele două tipuri de aliaje sunt foarte greu prelucrabile.
Materialele compozite au în structură mai multe componente. Dacă le comparăm cu un semifabricat tradițional, fie el de aluminiu sau oțel, dimensiunile sunt foarte apropiate. Structural însă, sunt foarte diferite, în cazul materialului compozit masa de îndepărtat fiind mult mai mică. Chiar și așa, având structură eterogenă, prelucrarea prin așchiere este extrem de problematică. Procesul de prelucrare a unui material compozit diferă mult de cel al unui semifabricat metalic, semănând mai degrabă cu o sfărâmare sau o zdrobire, decât cu o tăiere propriu-zisă. Materialele compozite sunt foarte abrazive, ceea ce induce în cele mai multe cazuri uzură rapidă, combinată cu alte probleme diverse, precum lipsa de acuratețe a piesei finale sau chiar apariția defectelor ireparabile și creșterea, deci, a numărului de rebuturi.
Industria prelucrătoare a făcut progrese semnificative în domeniul așchierii materialelor exotice. Au fost realizate scule avansate, perfect adaptate acestei situații și, în același timp, au fost dezvoltate strategii de prelucrare care au ridicat acest proces la un nivel superior. De asemenea, un impresionant salt înainte în domeniul imprimărilor tridimensionale a redus adaosurile de prelucrare. A mai rămas un pas de făcut pentru a elimina și ultimul „loc îngust” nerezolvat: scula așchietoare. În ciuda progreselor menționate anterior, scula așchietoare a rămas o piedică în calea utilizarii eficiente a mașinii-unelte în acest domeniu. Prin urmare, productivitatea prelucrării materialelor exotice este strâns legată de scula pe care o are la dispozitie utilizatorul.
- FIGURA 1.
Producătorii de vârf din domeniul sculelor așchietoare fac eforturi susținute pentru găsirea unor soluții productive și fiabile de prelucrare a materialelor exotice. Uneori, sursele tradiționale pentru crearea unui avantaj major par absolut epuizate, iar un pas înainte ar putea fi realizat doar prin descoperirea unui întreg capitol nou.
Cu toate acestea, producătorii de scule reușesc în continuare să ofere produse interesante, care combină inteligent soluțiile disponibile cu idei inovatoare. Recentele dezvoltări ISCAR, introduse pe parcursul ultimilor ani, reprezintă exemple edificatoare.
„Exotic pentru Exotic”: avantajul ceramicii
Carbura metalică este în continuare cel mai utilizat material din care se produc sculele așchietoare. Odată cu introducerea acesteia în procesul așchietor s-a produs o adevărată revoluție în domeniu, în principal datorită faptului că productivitatea a crescut substanțial, ca rezultat al amplificării vitezelor de așchiere. În ciuda acestui fapt, vitezele de așchiere la prelucrarea aliajelor termorezistente (HTSA) greu prelucrabile, pe bază de Ni și Co, rămân la valori joase. De obicei, intervalul lor este [25-50] m/min. Așadar, cum depășim aceste limite?
Materialele exotice ceramice și-au găsit deja locul în domeniul prelucrărilor, din ele fiind produse anumite scule. Utilizarea lor permite abordarea aplicațiilor cu viteze de cu totul alte valori. De exemplu, prelucrarea superaliajelor cu viteze în jur de 1.000 m/min este o realitate. Este motivul pentru care sculele ceramice devin din ce în ce mai comune la prelucrarea HTSA.
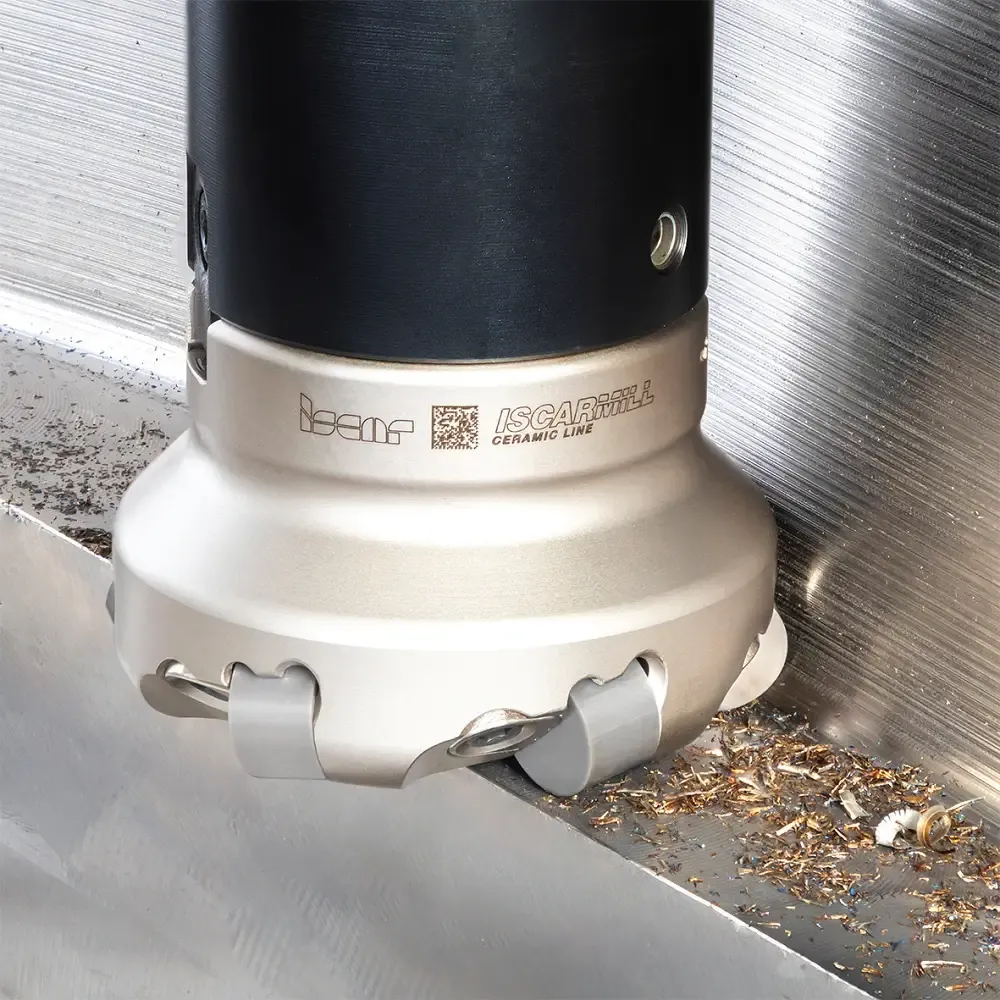
Recent, ISCAR a dezvoltat o familie de freze frontale, echipate cu plăcuțe indexabile, dublă-față, din material ceramic (figura 1). Frezele sunt dedicate, cu precădere, operațiilor de eboș și semifinisare a suprafețelor plane sau profilate, cu viteze extrem de ridicate. Plăcuța economică, dublă-față, asigură un grad ridicat de utilizare a materialului ceramic. Plăcuțele sunt realizate din tipuri diferite de ceramică, precum „ceramica neagră”, cerami-ca ranforsată tip „whisker” și SiAlON (un tip de ceramică pe bază de nitrură de Si). Utilizarea acestor freze are scopul clar de a mări pe cât posibil rata de îndepărtare a materialului (MRR – Metal Removal Rate) și, în consecință, reducerea substanțială a timpilor de prelucrare.
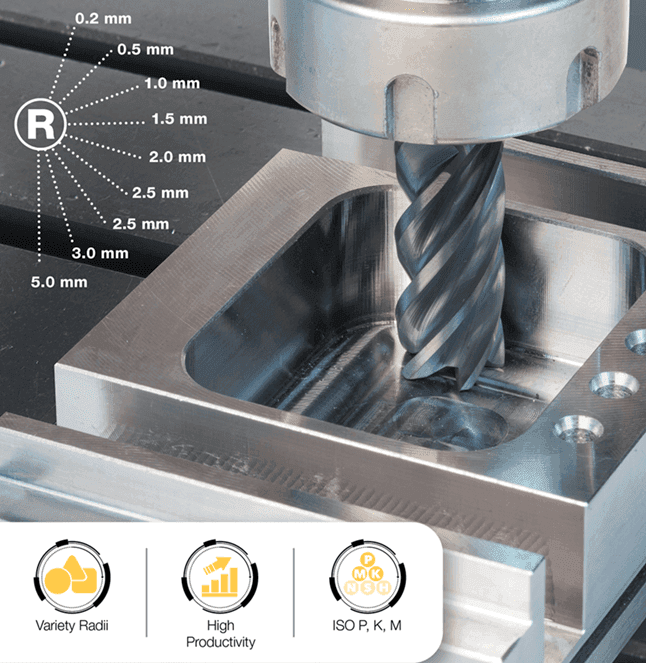
Un alt exemplu de utilizare cu succes a materialului ceramic este un produs ISCAR de ultimă oră: o familie de freze monobloc din SiAlON. Frezele cilindro-frontale au fost în mod special proiectate pentru eboșuri cu productivitate ridicată ale superaliajelor pe bază de Ni, precum INCONEL, INCOLOY, HAYNES etc., cu precădere în industria aeronautică.
În comparație cu frezele monobloc din carbură, cele din SiAlON permit multiplicarea vitezelor de așchiere de până la 50 de ori !
Trebuie să menționăm că sculele ceramice au un comportament complet diferit de cele din carbură. În general, durabilitatea sculei ceramice este determinată de nivelul calității de suprafață obținute pe piesă și acceptate de client sau de prezența bavurilor. Nu gradul de uzură al sculei este cel determinant.
Diamantul în prelucrare
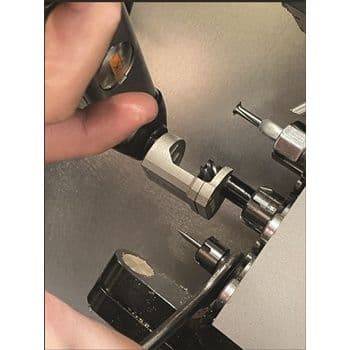
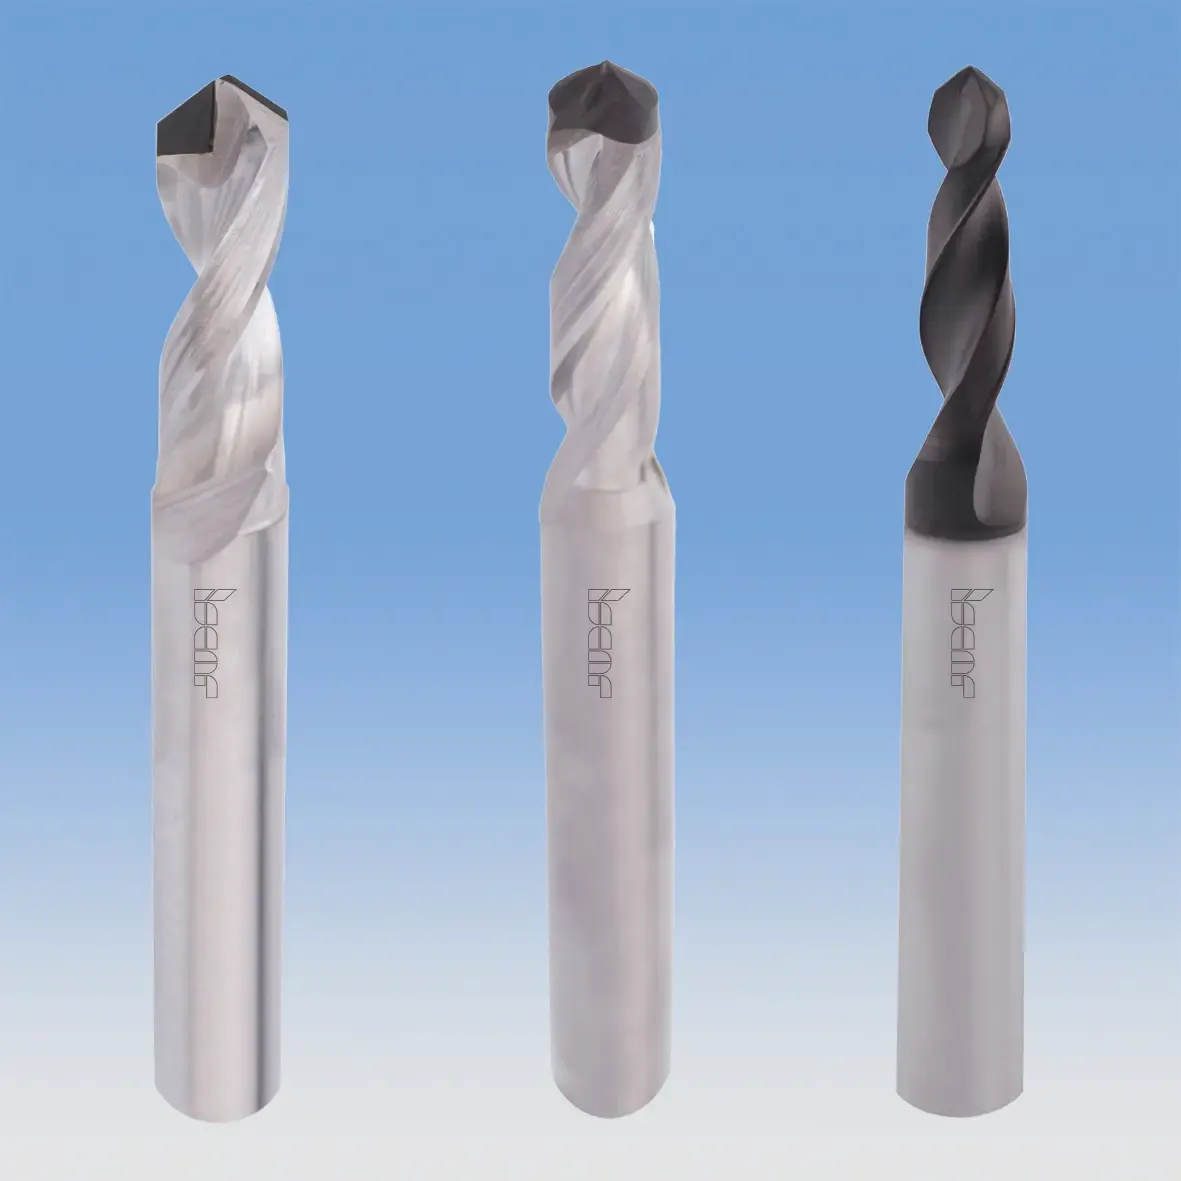
În prelucrarea pieselor din materiale compozite, găurirea este fără dubiu operația cea mai răspândită. De aceea, îmbunătățirea performanțelor sculelor de găurire a avut impactul cel mai mare asupra tehnologiilor acestor piese sau, în unele cazuri, a pachetelor de piese. Recent, ISCAR a lansat pe piață o serie de burghie monobloc, în gama diametrală [3.3-12] mm, proiectate în mod special pentru găurirea materialelor compozite (figura 2). Caracteristica comună a acestor scule este utilizarea diamantului policristalin (PCD) sau a acoperirii diamantate, pentru a asigura rezistența la abrazivitatea ridicată a materialului compozit. Există câteva tipuri de astfel de burghie; unul dintre ele utilizează un vârf, ca o peniță din PCD în punctul central al burghiului. Altul, are implementată o plăcuță subțire de diamant. Ambele tipuri asigură o suprafață suficient de mare pentru a se putea realiza câteva rectificări de reascuțire.
- FIGURA 2.
Al treilea tip de burghiu este cel de carbură monobloc, cu acoperire diamantată în zona așchietoare. Muchia lor așchietoare reduce formarea bavurilor, mai ales în cazul găuririi materialelor plastice ranforsate cu fibră de carbon (CFRP) sau a pachetelor de aluminiu combinat cu CFRP.
- FIGURA 3.
Lichidul de răcire
Răcirea eficientă reprezintă un factor extrem de important în prelucrarea super-aliajelor exotice. Lichidul de răcire direcționat precis, sub presiune ridicată (HPC – High Pressure Coolant), reprezintă în sine o adevărată sculă ce amplifică performanțele procesului așchietor. Influențează în mod direct durabilitatea muchiei, îmbunătățește formarea așchiilor și amplifică, în final, productivitatea.
- FIGURA 4.
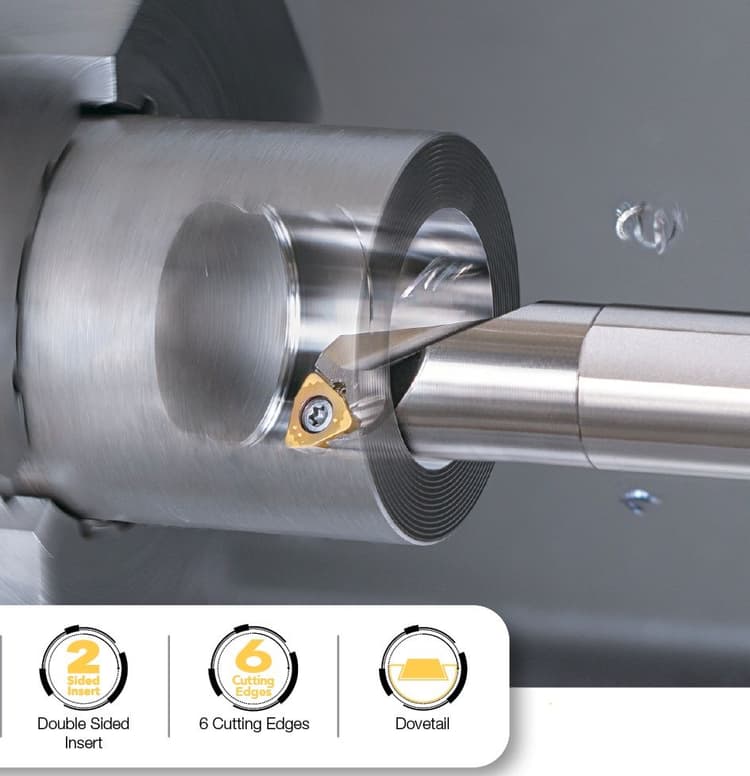
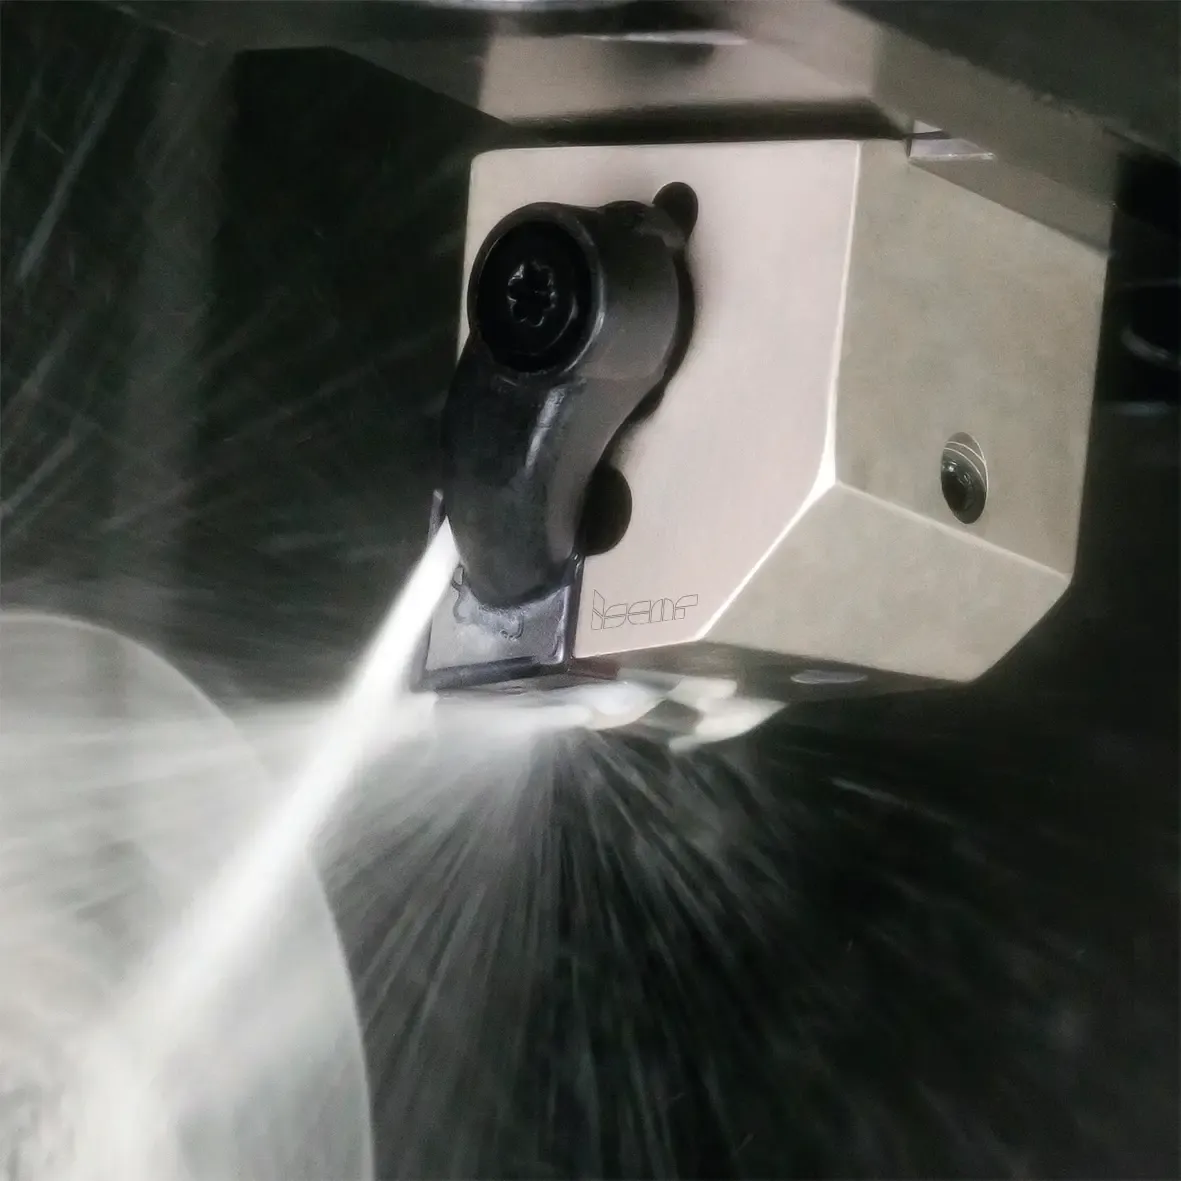
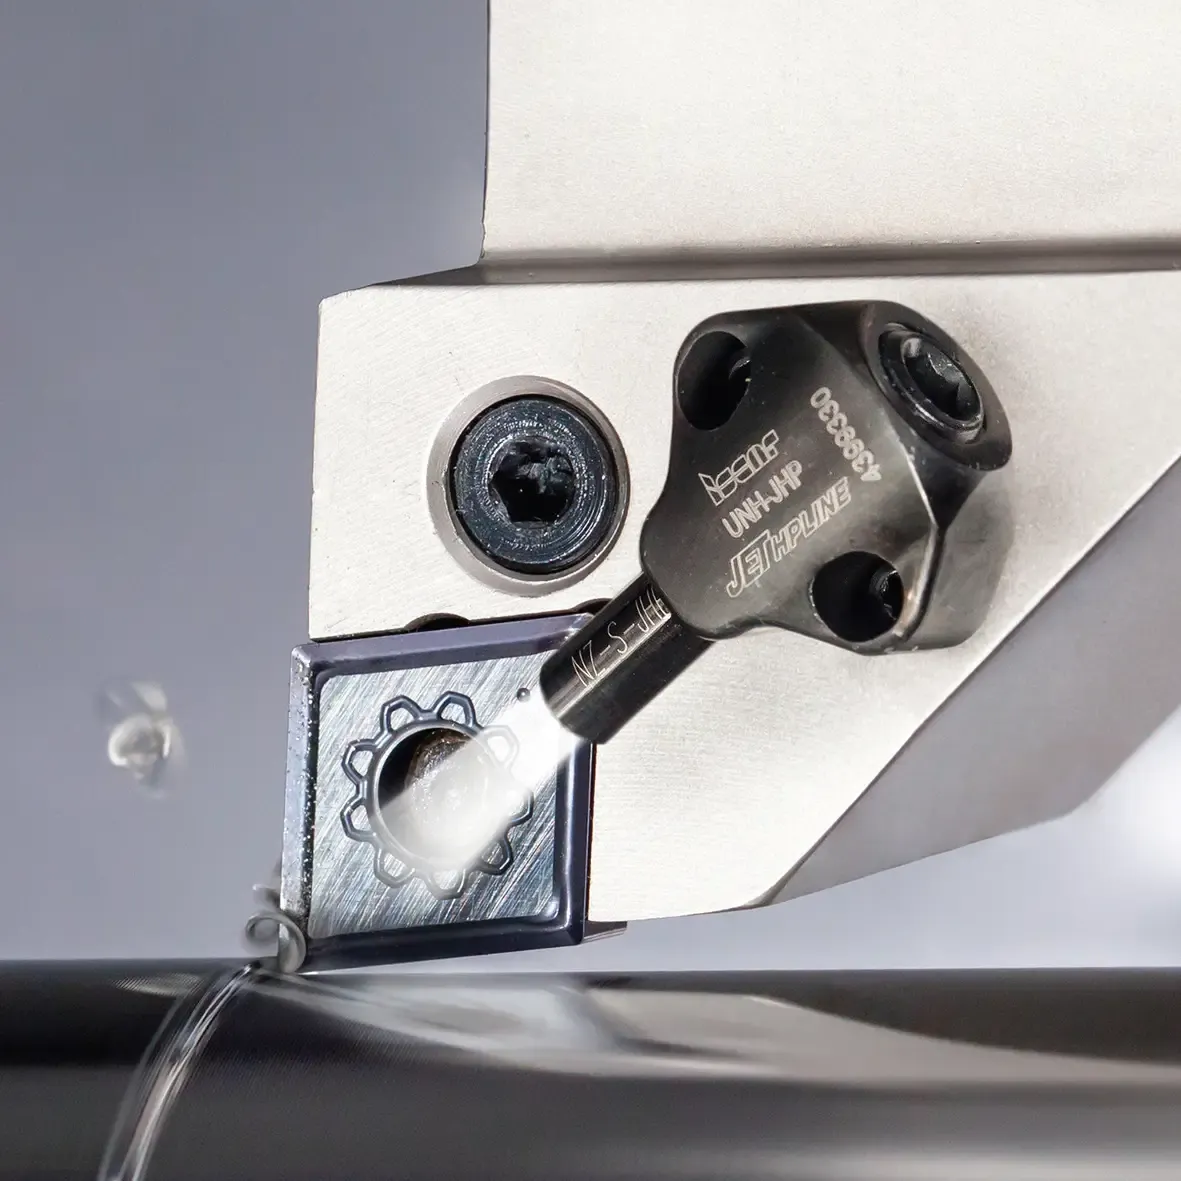
Una dintre cele mai recente dezvoltări ISCAR o reprezintă familia de scule de strunjire echipate cu plăcuțe ISO indexabile (figura 3). Construcția sculei prevede o bridă superioară pentru blocarea sigură a plăcuțelor, chiar și în condiții de prelucrări dificile, inclusiv cu așchieri întrerupte. Sculele din generația anterioară, cu opțiune HPC (Presiune Înaltă), aveau un mecanism cu levier care în multe situații obstrucționa lichidul de răcire, împiedicând ajungerea lui în zona de așchiere.
Aceste scule dezvoltate recent integrează o bridă superioară cu canal la interior și rezolvă două probleme importante:
- fixează cu forță ridicată plăcuța, asigurându-i rigiditate în orice condiții de lucru.
- elimină orice obstacol din calea jetului de lichid, în drumul său către muchia așchietoare.
Prin urmare, brida a căpătat o nouă funcție importantă, acționând și ca duză de furnizare a lichidului de răcire. Aceste scule noi sunt eficiente nu doar în cazul prelucrărilor cu presiune ridicată a lichidului (HPC). Performanțele superioare sunt obținute și la utilizarea lor cu presiuni mai joase (10-15 bari).
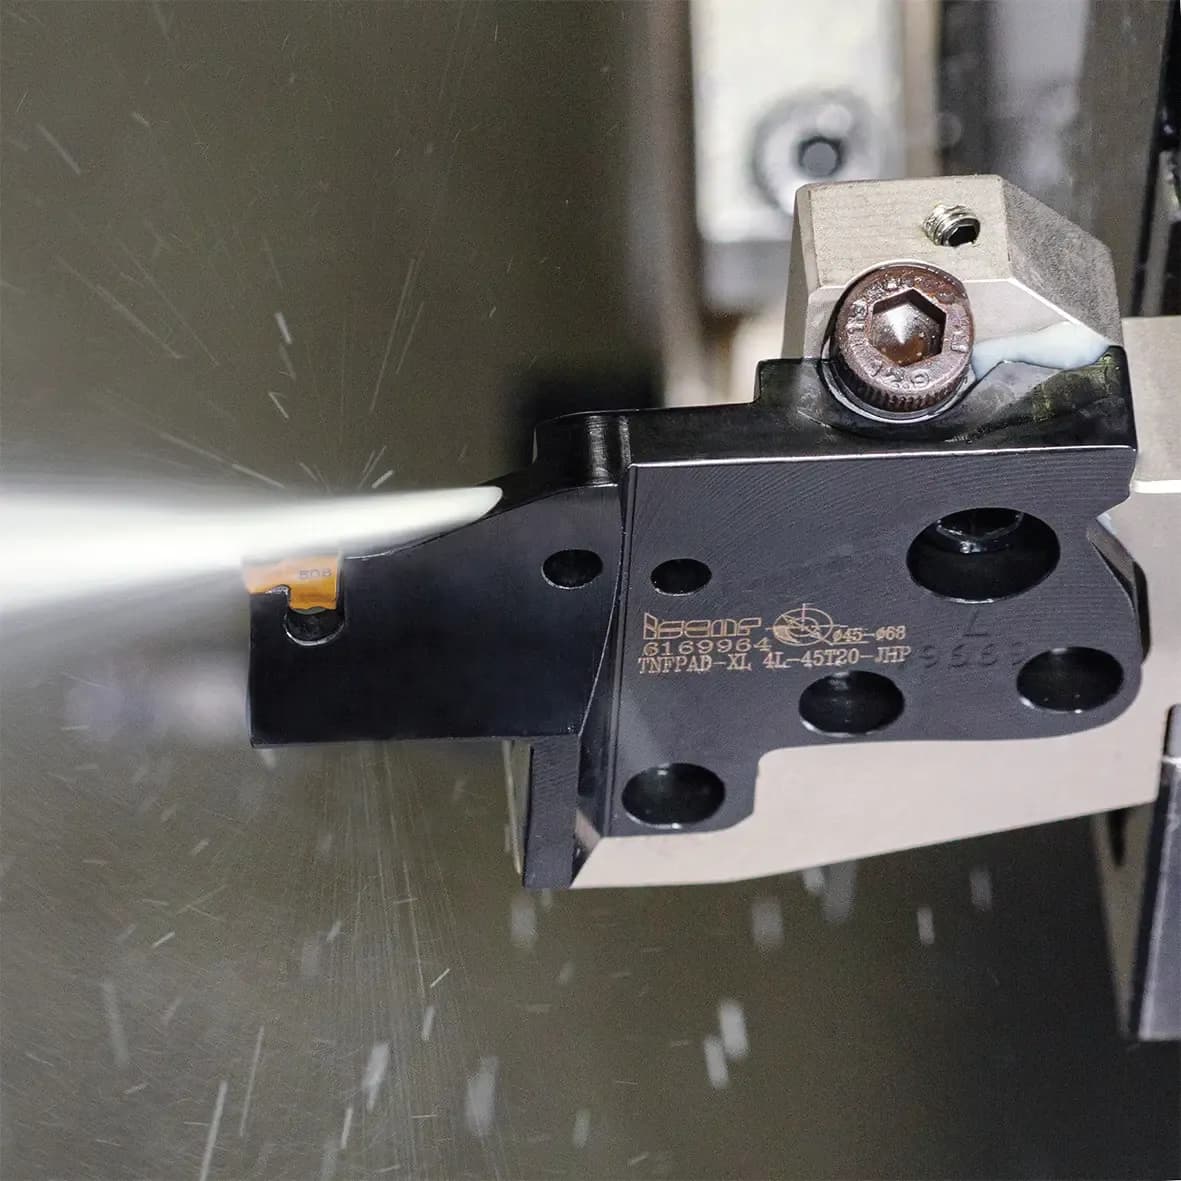
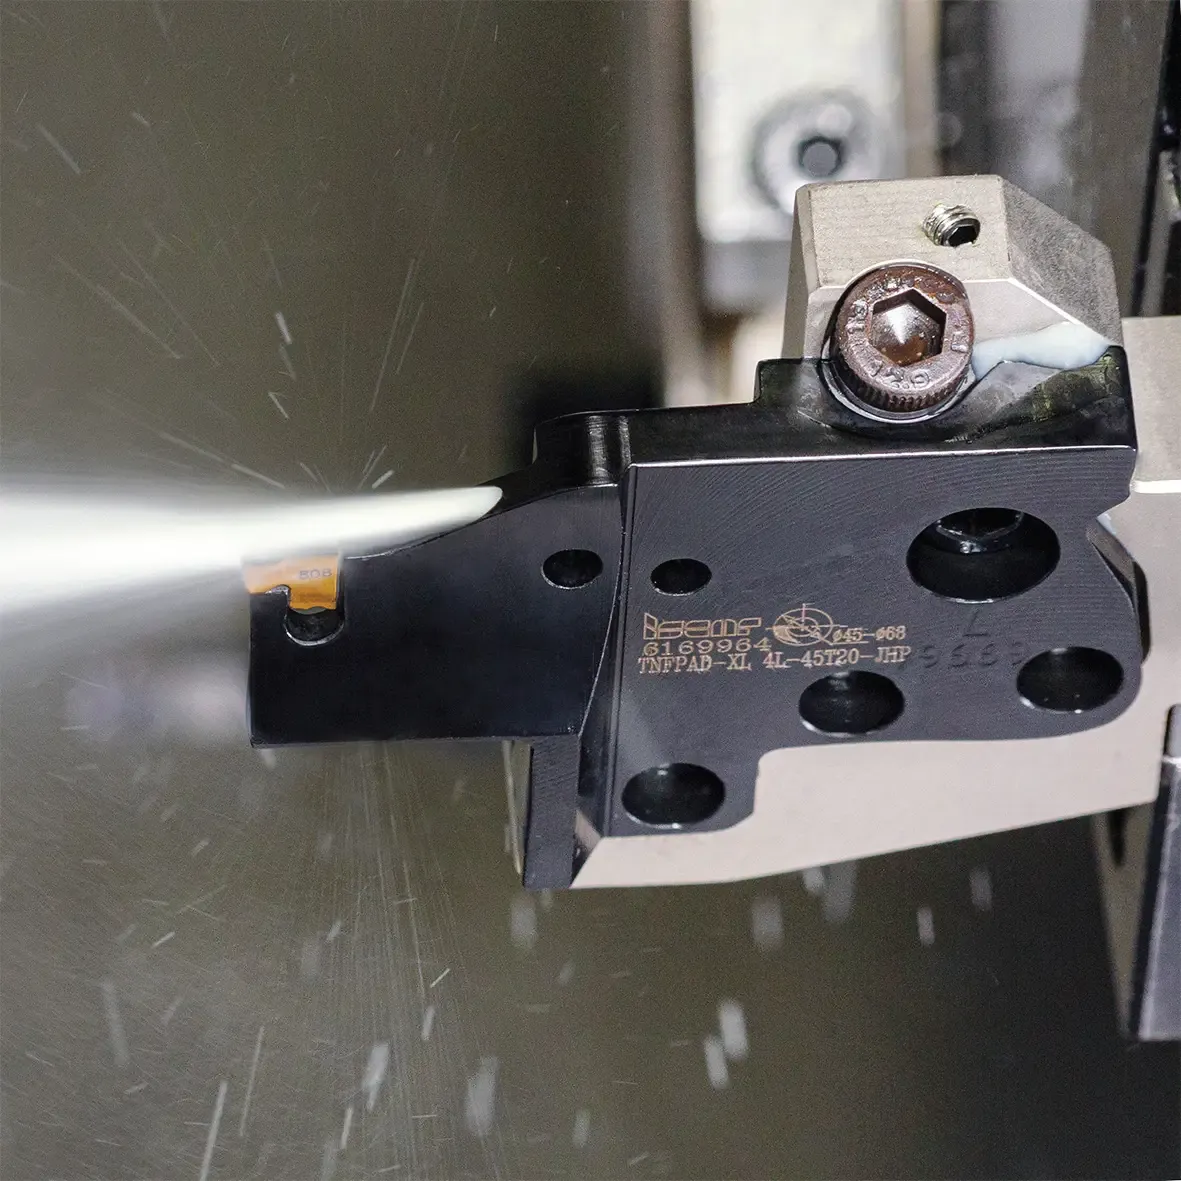
În cazul debitărilor și al canelărilor, în special în cazul celor mai adânci, formarea eficientă a așchiilor e esențială. Lichidul de răcire la presiune ridicată, precis direcționat către muchia așchietoare, diminuează substanțial lipirile și formarea unei muchii false. Pe parcursul ultimului an, ISCAR a extins gama produselor sale HPC, prin introducerea acestei opțiuni și în construcția sculelor de canelare frontală (figura 4). Presiunea maximă permisă se ridică la 140 bari.
Inovațiile geometriilor sunt perpetue
Îmbunătățirile ce pot fi aduse muchiilor așchietoare nu cunosc limite. Concluzia vine odată cu crearea multiplelor noi soluții ce modernizează plăcuțele indexabile existente. De obicei, astfel de progrese se realizează în domeniul formării așchiilor, al ranforsării muchiei așchietoare și al pregătirii generale a muchiei așchietoare.
Noul fragmentator de așchii F3S de la ISCAR pentru finisarea superaliajelor exotice (figura 5) a fost adaptat popularelor plăcuțe ISO-CNMG, WNMG etc. O prelucrare tipică de finisare este caracterizată de adaos de prelucrare redus, superficial, combinat cu avansuri ridicate. În consecință, succesul unui fragmentator de acest tip depinde de pregătirea unei mici zone din imediata vecinătate a muchiei așchietoare. Este cu adevărat rezultatul unei arte inginerești și al unui efort impresionant de a remodela această zonă, pentru obținerea unor performanțe mult superioare celor existente.
F3F este un exemplu elocvent al succesului acestei activități. Este prevăzut atât cu o muchie ranforsată ce previne formarea craterelor, cât și cu un deflector special adaptat șpanului format la finisarea HTSA. Combinate cu un unghi de degajare pozitiv, aceste caracteristici asigură așchiere ușoară, calități excepționale legate de fragmentarea șpanului, concomitent cu reducerea substanțială a forțelor așchietoare.
- FIGURA 5.
Prelucrarea materialelor exotice a adus produ-cătorii de scule în fața multor provocări. Putem afirma cu siguranță că, în căutarea unor soluții care să conducă la un progres evident, producătorii de scule încearcă orice. Uneori, soluțiile lor rezultate din aceste căutări sunt și ele „exotice”. Alteori, gândirea inovatoare îi conduce înapoi, către soluții tradiționale. În cazul ISCAR, se poate constata clar progresul, soluțiile noi găsind răspunsurile potrivite dilemelor ridicate de industria prelucrătoare a materialelor exotice.
Inovarea ISCAR este și în acest domeniu PERPETUĂ.