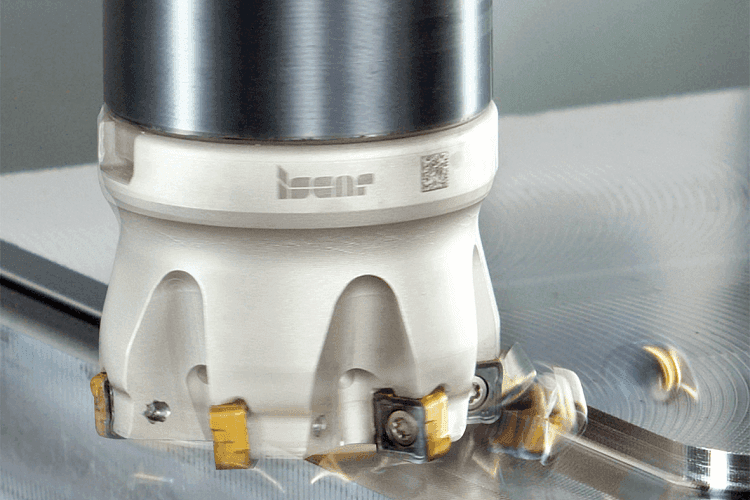
Lumea prelucrărilor prin așchiere traversează schimbări majore. Procesele complexe de prelucrare sunt practic inimaginabile fără utilizarea operațiilor de frezare frontale, care, în cele mai multe dintre cazuri, au ca scop pregătirea suprafețelor de bazare prin realizarea unor parametri ridicați de precizie dimensională și de calitate de suprafață.
Mai mult, procesul de producere a multor piese de revoluție este practic incomplet fără operația de frezare frontală. Pe scurt, este o operație indispensabilă.
Axa frezei frontale este perpendiculară pe suprafața prelucrată. O mare parte a frezelor frontale sunt echipate cu plăcuțe indexabile, cu montare pe alezaj. Unghiurile lor de atac sunt foarte diferite, ex: 45°, 60°, 65°, 75°, 90°. Există și freze frontale destinate prelucrărilor cu avansuri ridicate (HFM – High Feed Machining) și în aceste cazuri unghiurile de atac scad, fiind cuprinse în intervalul [10° - 17°].
În situațiile în care frezele sunt echipate cu plăcuțe rotunde, în funcție de materialele prelucrate, acestora li se pregătesc muchii de așchiere extrem de robuste.
Unghiul de atac are impact serios asupra descompunerii forței de așchiere, în componentele axială și radială. De asemenea, acest unghi determină și adâncimea maximă de așchiere ce poate fi realizată cu o anumită plăcuță. Astfel, unghiul de atac de 45° face ca acest tip de freză să fie deosebit de versatil. Această geometrie prezintă un avantaj important, care a transformat-o practic în prima opțiune, atunci când selectăm o freză pentru prelucrarea suprafețelor frontale deschise, nelimitate. Freza asigură un echilibru foarte bun al forțelor radiale și axiale, o foarte bună calitate a suprafeței prelucrate și condiții de așchiere favorabile atunci când freza intră sau iese din așchiere. Majoritatea operațiilor de frezare frontală sunt realizate cu acest tip de freză.
Pe de altă parte, frezele la 45° au și anumite dezavantaje, cu precădere atunci când avem de prelucrat profile dreptunghiulare sau pătrate, mărginite de umeri drepți. În aceste cazuri, frezele la 90° devin o necesitate și au aplicabilitate asemănătoare frezelor cilindro-frontale. În plus, frezele cu un unghi de atac de 90° asigură forțe axiale reduse, aceasta reprezentând un avantaj serios la prelucrarea pieselor cu structuri din pereți subțiri sau în condiții de prindere defavorabilă. În fine, plăcuțele poziționate la 90° asigură adâncime de așchiere mai mare în cazul în care sunt montate în buzunarele frezelor frontale, comparativ cu aceleași mărimi de plăcuțe montate în buzunarele unor freze cilindro-frontale.
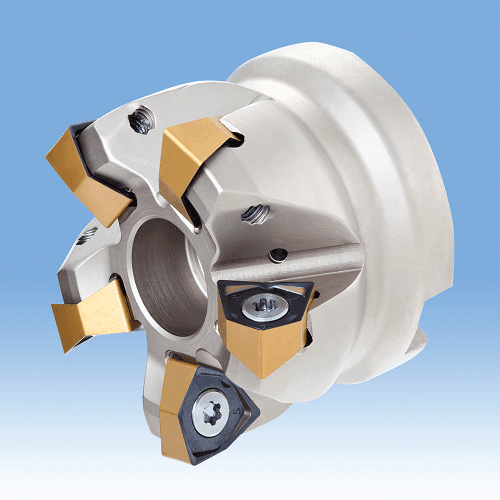
- FOTO 2.
Metoda corectă și am putea spune chiar sensibilă de proiectare a frezelor frontale la 90° este practic luarea în considerare a acelorași plăcuțe dedicate frezelor cilindro-frontale la 90°. Conceptul asigură astfel versatilitate și este prevalent.
Pentru a obține calitate bună a suprafețelor prelucrate, plăcuțele montate în buzunarele frezelor frontale trebuie să fie echipate cu muchii suplimentare de ștergere (wiper), semnificativ mai mari decât cele ale plăcuțelor montate în buzunarele frezelor cilindro-frontale. Este explicabil, frezele cilindro-frontale sunt prevăzute cu mai puține buzunare. Producătorii de scule au în vedere câteva principii de bază, atunci când dezvoltă soluții performante concentrate pe productivitate, pe acuratețea ume-rilor obținuți și în același timp pe utilizarea eficientă a carburii ca materie primă din care se produc plăcuțele. Respectându-le, este practic realizat produsul ideal, care va face față celor mai competitive cerințe de prelucrare.
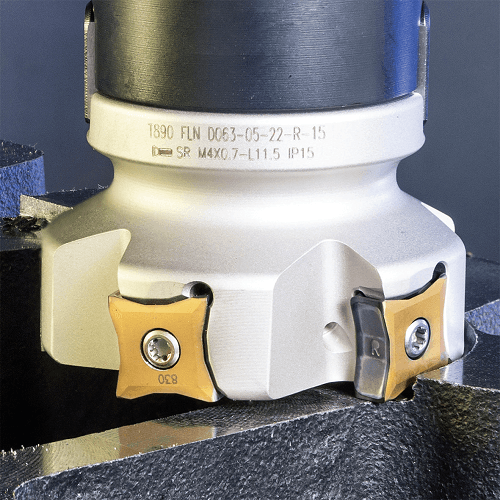
- FOTO 3.
NEODO 90 - este o familie de freze frontale cu unghi de atac de 90°, în ale căror buzunare se montează plăcuțe dublă-față cu latura de 8 mm (foto 1). Plăcuțele sunt destinate prelucrărilor de eboș și semifinisare, în oțel și fontă. Conceptul ,,dublă-față” asigură robustețe și durabilitate, punând la dispoziția clientului 8 muchii așchietoare. La prima vedere, plăcuța pare simplă, dar la o analiză mai atentă realizăm complexitatea formei, care asigură o zonă de ștergere lungă, plată, pe fiecare muchie așchietoare. La prelucrarea cu adâncimi de așchiere de până la 5 mm, umărul prelucrat este perfect perpendicular pe suprafața frontală realizată. NEODO S90 oferă posibilitatea utilizatorului atât să prelucreze frontal și/sau umeri drepti, cât și să acceseze spații problematice din imediata apropiere a umerilor existenți, atunci când configurația piesei sau a dispozitivului de prindere o cer.
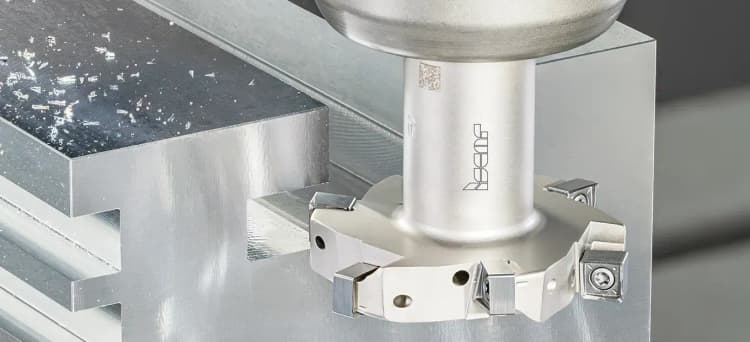
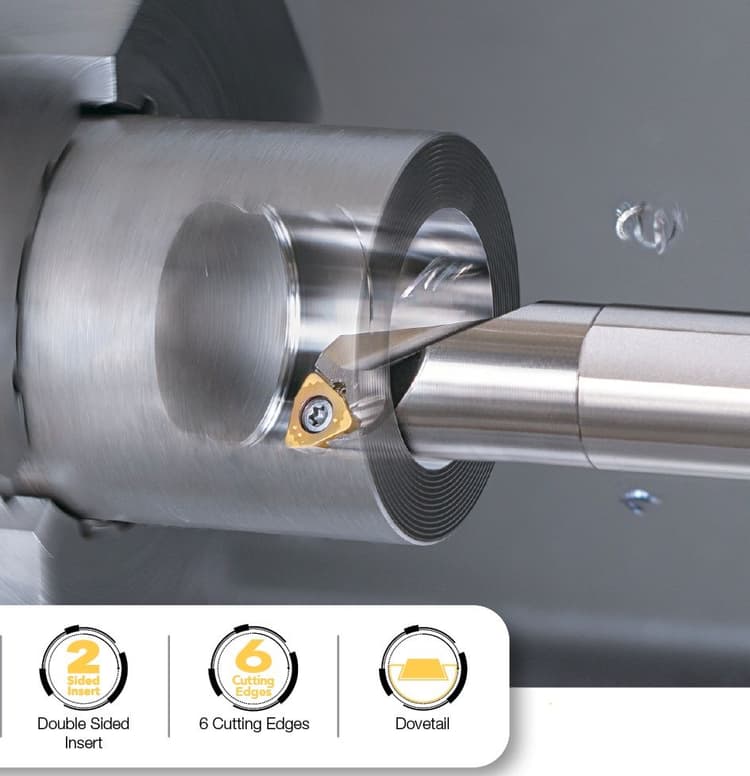
În cazul diametrelor mici, în gama [32 – 63] mm, ISCAR propune familia HELIDO – TRIGON (foto 2). Aceasta este caracterizată de densitate ridicată a dinților/buzunarelor, echipate cu plăcuțe dublă-față pentru obținerea de umeri la 90°, atunci când prelucrarea se execută cu adâncimi de până la 4 mm. Productivitatea ridicată este principala caracteristică a acestei familii. Plăcuța TRIGON oferă 6 muchii active, cu unghiuri de degajare pozitive, atât radiale cât și axiale. Ne rămâne doar să mai menționăm existența unei muchii de ștergere lungi și drepte, pentru a concluziona că această linie de produse asigură atât calități de suprafață excepționale, cât și intrări în rampă ușoare.
Frezele frontale LOGIQ-8-TANG ( foto 3) utili-zează plăcuțe tangențiale cu 8 muchii așchietoare, economice, pentru frezări de eboș eficiente în imediata vecinătate a umerilor drepti. Conceptul de montare tangențială, combinat cu mecanismul de blocare ,,coadă-de-rândunică” și cu construcția robustă a plăcuței asigură o prelucrare extrem de stabilă în condițiile vitrege ale prelucrărilor de eboș, generatoare de forțe așchietoare ridicate.
ISCAR a adus îmbunătățiri semnificative familiei HELIQUAD 90°, echipate cu plăcuțele tradiționale mono-față, pătrate. În mod specific, noile plăcuțe sunt destinate prelucrării aliajelor de Titan și a celor termorezistente (HTSA), mai ales atunci când trebuie să așchiem în vecinătatea pereților drepti.
În fine, dar nu în ultimul rând, atunci când diametrele frezelor scad în intervalul diametral [12 – 25] mm, capetele interschimbabile MULTI-MASTER furnizează rezultatele ideale. (foto 4). Datorită numărului mare de dinți, capetele asigură prelucrări de mare productivitate, cu avansuri extrem de ridicate. Un alt avantaj excepțional al acestor capete de frezare unice îl reprezintă precizia extrem de ridicată cu care sunt realizate și care se transferă pieselor prelucrate. Practic, această acuratețe este similară celei a frezelor monobloc din carbură. Astfel, piesele prelucrate sunt caracterizate atât de precizie dimensională ridicată, cât și de calitate de suprafață impecabilă.
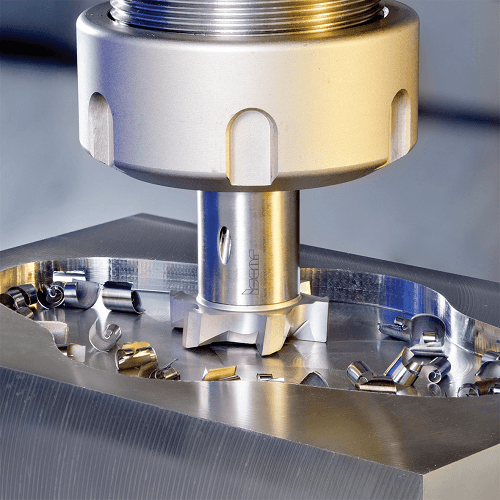
- FOTO. 3