În articolele anterioare, am descris cum sculele de așchiere sunt subiectul unor atacuri tribologice (alunecarea și formarea așchiilor pe fața de degajare), atacuri mecanice (forțele de așchiere) și atacuri chimice/termice (din cauza temperaturilor înalte). Toate acestea produc uzura sculei.
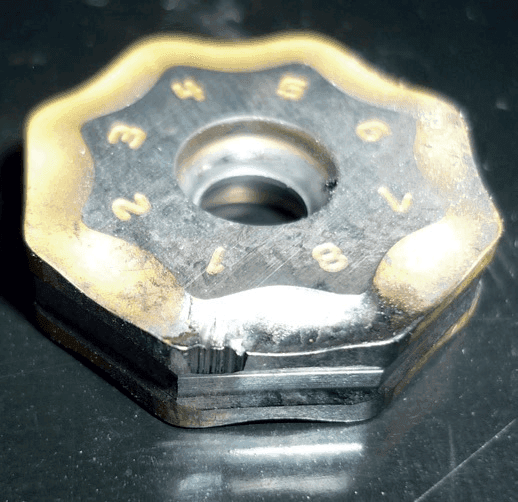
Un proces corect de uzură (sigur, controlabil și predictibil) conduce la o uzură de flanc sau la o uzură de tip crater. Toate celelalte tipuri de uzură trebuie evitate, deoarece induc un comportament nesigur și impredictibil al muchiei de așchiere.
Cu ajutorul uzurii de flanc și celei de tip crater, controlul și predictibilitatea comportamentului muchiei de așchiere sunt posibile și relativ ușor de obținut. Acest articol oferă câteva indicii despre cum pot fi atinse.
Cu ajutorul uzurii de flanc și celei de tip crater, controlul și predictibilitatea comportamentului muchiei de așchiere sunt posibile și relativ ușor de obținut. Acest articol oferă câteva indicii despre cum pot fi atinse.
Durata de viață a sculei este determinate de mai mulți factori, printre care:
- materialul semifabricatului prelucrat; în articolele anterioare, au fost descrise proprietățile materialului semifabricatului, care influențează durata de viață a sculei: proprietățile mecanice, proprietățile termice, incluziunile etc.;
- materialul muchiei de așchiere și geometria muchiei; materialele de așchiere mai dure asigură o rezistență mai mare la frecare, duritate mare la temperaturi înalte etc.; materialele de așchiere mai reziliente asigură o rezistență mecanică mai mare a muchiei de așchiere; geometria de așchiere va influența în principal rezistența mecanică a muchiei de așchiere (rezistența la rupere a muchiei);
- parametrii de așchiere utilizați; în acest articol, ne vom concentra pe acest aspect; materialul semifabricatului, materialul muchiei de așchiere și geometria muchiei sunt factori existenți impuși, în timp ce parametrii de așchiere pot fi schimbați în orice moment, pentru a putea optimiza durata de viață a sculei.
Atunci când se utilizează un tip de muchie de așchiere într-un anumit material de semifabricat și schimbăm parametrii de așchiere, sunt obligatorii câteva observații:
- cel mai important punct este ca parametrii de așchiere să fie în interiorul unor plaje de lucru corecte; acest lucru va asigura un model de uzură de flanc sau de tip crater (uzură controlabilă și predictibilă);
- adâncimea de așchiere trebuie să fie mai mare decât raza la vârf (pentru a avea o formare corectă a așchiilor) și să nu fie prea mare (în raport cu lungimea de așchiere a muchiei), pentru a evita ruperea muchiei de așchiere;
- avansul trebuie să fie suficient de mare pentru ca muchia de așchiere să poată efectiv așchia și, totodată, să nu fie mai mare decât aproximativ jumătate din raza la vârf, pentru a evita spargerea vârfului de așchiere;
- viteza de așchiere trebuie să fie suficient de mare, pentru a evita apariția depunerilor pe muchia de așchiere, dar să nu fie atât de mare, încât să ducă la apariția fenomenului de uzură chimică.
- mărirea adâncimii de așchiere duce la scurtarea duratei de viață a sculei; o creștere a adâncimii de așchiere cu 10% va reduce durata de viață a sculei cu aproximativ 5%; în realitate, influența adâncimii de așchiere în durata de viață a sculei poate fi neglijată (cât timp adâncimea de așchiere se află în plaja corectă și nu sunt probleme de spargere a muchiei);
- de asemenea, mărirea avansului va micșora durata de viață a sculei; o mărire a avansului cu 10% va reduce durata de viață a sculei cu aproximativ 20%; acesta este un element care nu poate fi neglijat; o remarcă foarte importantă care trebuie făcută aici: este vorba de așchierea oțelurilor inoxidabile și a superaliajelor; se observă de multe ori că mărirea avansului duce la mărirea duratei de viață a sculei; acest fenomen apare datorită proprietăților de ecruisare ale acestor materiale; dacă avansul este (prea) mic, atunci muchia de așchiere va așchia permanent stratul de material ecruisat la trecerea anterioară și astfel durata de viață a sculei este micșorată drastic;
- în final, o mărire a vitezei de așchiere cu 10% va duce la scăderea duratei de viață a sculei cu aproximativ 50%; de fapt, viteza de așchiere este factorul determinant principal al duratei de viață a sculei.
Toate aceste observații menționate mai sus sunt găsite de obicei în tehnologia prelucrării metalelor prin așchiere sub denumirea „Principiul lui Taylor”, numite astfel după expertul secolului al XIX-lea în eficiența producției, Frederick Taylor. Taylor, care a lucrat în Philadelphia, PA, în industria oțelului, a stabilit principiile eficienței producției, principia care au avut un impact major de-a lungul secolului XX în prelucrarea metalelor. Taylor a condus diferite experimente pentru a stabili reglajele optime pentru strunguri și mașini de găurit și a dezvoltat tabelele de productivitate pe care fiecare lucrător era obligat să le respecte.
Pe baza principiilor descrise mai sus, este posibilă estimarea impactului parametrilor de așchiere în durata de viață a sculei. Principiile originale ale lui Taylor au fost în ultimii ani subiectul unor ajustări pentru o mai mare precizie, dar gândirea de bază rămâne aceeași.
Aceste principii sunt de un mare interes pentru cei care doresc să obțină cel mai bun echilibru între productivitate și costurile de producție în procesele de prelucrare a metalelor prin așchiere.
Graficele de mai jos prezintă diferite abordări de bază ale principiilor Taylor.

1. Impactul diferiților parametri de așchiere poate fi cuantificat și se poate obține un calcul
detaliat pentru a determina influența parametrilor de așchiere (și a combinațiilor de parametric de așchiere) în durata de viață a sculei. Atunci când totul este luat în considerare, se va utiliza ecuația extinsă a lui Taylor.
2. Atunci când adâncimea de așchiere și avansul sunt considerate fixe (și, de preferat, maxime), se poate utiliza ecuația lui Taylor simplificată. Această ecuație arată relația dintre viteza de așchiere și durata de viață a sculei (cu adâncimea de așchiere și avansul constante).
Bazat pe principiul lui Taylor, se poate formula o afirmație generală și foarte importantă: „Cea mai mare productivitate combinată cu reducerea costurilor de producție se obține atunci când adâncimea de așchiere și avansul sunt maxime. În această situație, viteza de așchiere este elementul de echilibru dintre productivitatea ridicată și costul mic de producție”.
Mai multe informații despre acest subiect se pot obține în cadrul programului educațional SECO STEP. Pentru mai multe informații, consultați reprezentantul SECO local.
Ion Ţâmpu este MScEng Tehnical Representative Seco Tools