Manufacturabilitatea inovatoare a burghielor din carbură monobloc CoroDrill® 860
Inovaţia nu asigură niciun fel de eficienţă” - această afirmaţie îi aparţine autorului şi vorbitorului motivaţional britanico-american Simon Sinek. Însă are acesta dreptate? Producătorii au obligaţia de a face inovaţii şi de a ţine pasul cu schimbările, mai ales cu cele impuse de mobilitatea electrică. Aici, Robert Smith, Manager al departamentului de Găurire pentru scule monobloc circulare (Solid Round Tools - SRT) a companiei Sandvik Coromant specializate în scule aşchietoare, explică modul în care producătorii pot — şi trebuie — să implementeze în mod eficient inovaţii în domeniul burghielor cu carbură monobloc avansate.
Proiectarea pentru manufacturabilitate (Design for Manufacturability - DFM) a devenit extrem de importantă pentru producătorii din cadrul mai multor sectoare — inclusiv din industria construcţiilor de maşini, industria aerospaţială şi domeniul ingineriei generale. DFM presupune proiectarea şi dezvoltarea de produse care pot fi fabricate mai uşor, mai eficient şi mai rentabil. Pentru clienţii Sandvik Coromant, aceasta înseamnă, în principiu, obţinerea unui raport favorabil al costului per piesă la prelucrarea de componente, sau al unui raport favorabil al costului per gaură în cazul aplicaţiilor de găurire şi filetare. Fiecare dintre aceste obiective necesită scule aşchietoare extrem de fiabile şi care asigură o productivitate înaltă.
În plus, conceptul DFM este în continuă dezvoltare datorită lanţului de aprovizionare aflat în curs de globalizare şi cererii din ce în ce mai mari de produse personalizate. Mobilitatea electrică va influenţa şi DFM. Piesele pentru vehicule electrice şi hibride sunt mult mai variate, în funcţie de producător, decât piesele echivalente ale motoarelor cu ardere internă (internal combustion engine - ICE) şi sunt fabricate din ce în ce mai mult din materiale dure, precum oţeluri slab aliate, Inconel şi aluminiu. Deşi mobilitatea electrică nu se manifestă încă în industria aerospaţială, aceasta este în plină desfăşurare în industria construcţiilor de maşini, iar producătorii trebuie să ţină pasul cu schimbările pentru a nu rămâne în urmă.
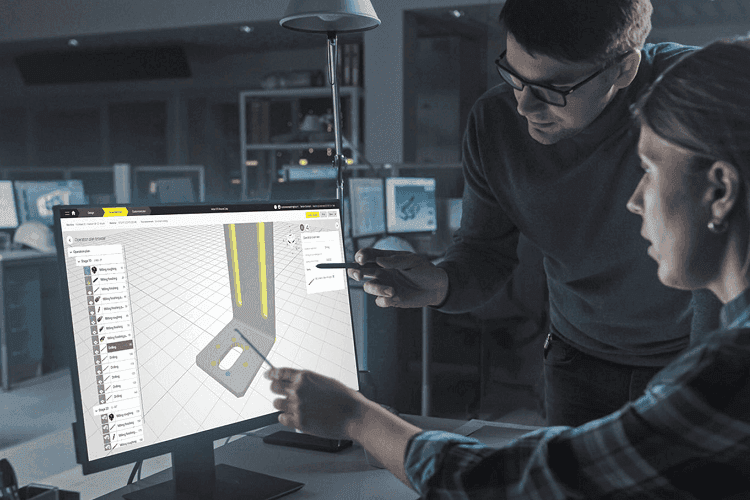
Dar cum pot soluţiile de prelucrare avansate să facă o diferenţă pentru DFM? Răspunsurile se găsesc în cadrul etapelor de producţie cu procese de proiectare asistată de calculator (computer aided design - CAD) a componentelor. Procesele CAD-componentă pot acoperi trei etape de producţie. În primul rând, etapa CAD-ax, în cadrul căreia sunt utilizate programul CAD şi modelele de producţie asistată de calculator (computer aided manufacturing - CAM), inclusiv simulările digitale de tip geamăn, pentru pregătirea unei operaţiuni de prelucrare şi asigurarea optimizării sculelor, piesei de prelucrat şi parametrilor de prelucrare.
În al doilea rând, etapa axului sau operaţiunile de prelucrare propriu-zise. Aici, putem evalua performanţa sculei în procesul de prelucrare a piesei, precum şi raportul cost per piesă, cost per gaură şi — la final — rezultatul final pentru client. În al treilea rând, există etapa de evaluare a componentei, în cadrul căreia se evaluează calitatea şi finisajul componentei finale. Indiferent dacă este vorba despre industria construcţiilor de maşini, industria aerospaţială sau ingineria generală, finisarea şi caracteristicile, precum integritatea suprafeţei găurii, au o importanţă crucială. O calitate mai bună a găurii previne defectarea componentelor şi depinde foarte mult de procesele utilizate pentru prelucrarea sau finisarea găurilor.
În special, designul unui burghiu este esenţial pentru realizarea unor găuri de calitate superioară. De aceea, geometriile muchiilor aşchietoare ale burghielor sunt în continuă evoluţie, deoarece este esenţial să fie respectate cele mai înalte standarde privind prelucrarea şi calitatea pieselor. Utilizarea lichidului de răcire este, de asemenea, importantă pentru a reduce acumularea de căldură în sculă. Din acest punct de vedere, specialiştii Sandvik Coromant au un rol esenţial în a oferi asistenţă clienţilor.
Producţie uşoară
Sandvik Coromant lucrează în strânsă colaborare cu clienţii, pentru a colecta toate informaţiile importante privind proiectele de prelucrare şi pentru a afla care sunt cerinţele acestora. Să presupunem că clientul trebuie să efectueze o operaţie de găurire continuă într-o piesă din oţel inoxidabil 316L — un material care, după cum s-a demonstrat în cadrul unui studiu publicat de Asian Research Publishing Network (ARPN) Journal of Engineering and Applied Sciences (Revista de inginerie şi ştiinţe aplicate ale Reţelei asiatice de publicare a cercetării (ARPN)), are un comportament de „uzură rapidă şi iremediabilă”, care are un impact considerabil asupra duratei de viaţă a sculelor aşchietoare.
În cadrul acestei etape a procesului de prelucrare al clientului, adică în cadrul etapei CAD-ax menţionate anterior, specialiştii noştri pot examina procesele clientului şi pot rescrie programele pentru acestea, inclusiv pentru utilizarea modelelor CAD şi CAM. Astfel, Sandvik Coromant poate dezvolta în cursul dimineţii un prototip de sculă care, la prânz, va fi gata de testare în cadrul departamentului de cercetare şi dezvoltare. Înainte de epoca digitală, acest proces ar fi necesitat elaborarea repetitivă de schiţe, ceea ce ar fi durat până la şase săptămâni. În prezent, posibilitatea de elaborare de prototipuri de scule în decursul unei singure zile reprezintă un avantaj enorm pentru Sandvik Coromant.
Durabilitate sporită a sculei
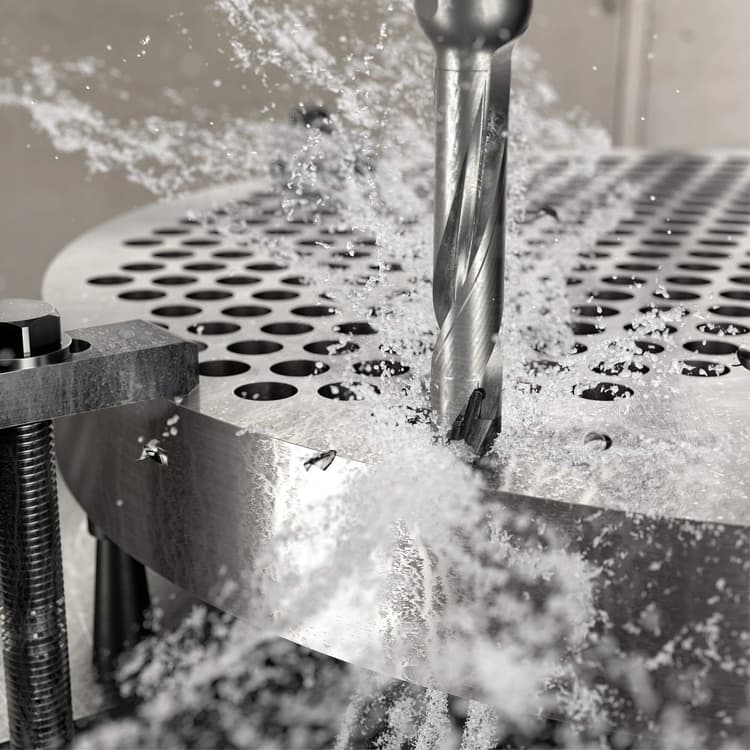
Sandvik Coromant oferă o gamă vastă de produse pentru a-şi sprijini clienţii în cadrul proceselor de fabricare a componentelor, inclusiv în domeniul mobilităţii electrice. Printre acestea se numără CoroDrill® 860, un burghiu cu carbură monobloc, proiectat pentru a asigura o găurire rapidă şi fiabilă, care maximizează productivitatea, datorită eficienţei extrem de ridicate la frezarea metalelor. Scula este disponibilă într-o gamă largă de geometrii, inclusiv 860-MM pentru materialele din oţel inoxidabil cu degajare de aşchii lungi, precum cele din oţeluri inoxidabile austenitice, super-austenitice, feritice şi duplex.
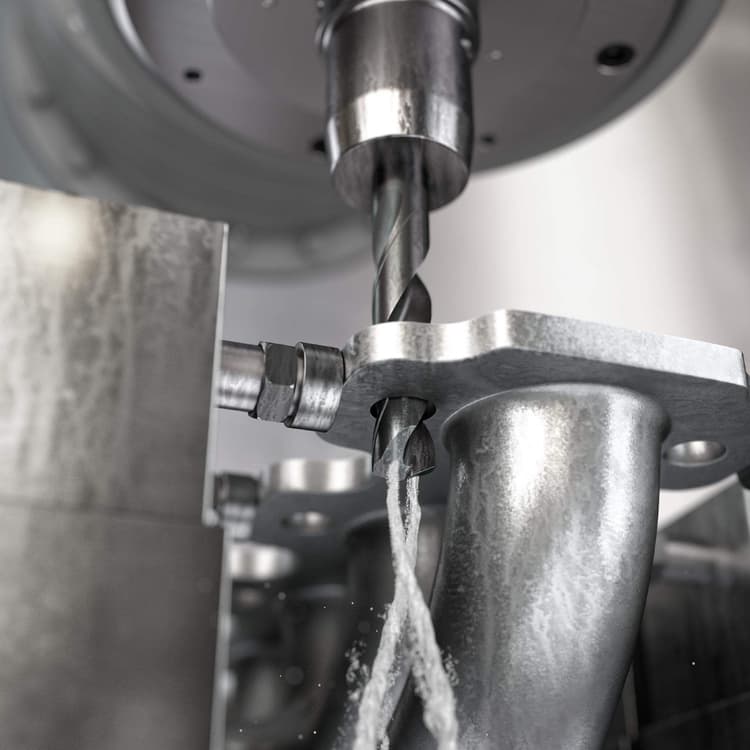
De asemenea, mai este disponibil şi CoroDrill® 860-GM, care, în cazul producătorilor din industria construcţiilor de maşini, şi-a dovedit eficacitatea la găurirea blocurilor de motor, tubajelor, flanşelor şi colectoarelor. Burghiul este adecvat şi pentru toate aplicaţiile din afara industriei construcţiilor de maşini şi ingineriei generale, în care calitatea găurii este esenţială — precum în industria aerospaţială, de petrol şi gaze, energie nucleară şi regenerabilă.
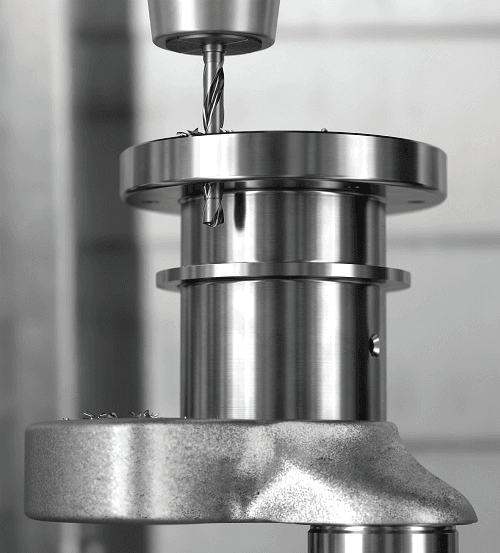
- FOTO 2. CoroDrill® 860-GM de la Sandvik Coromant este adecvat pentru toate aplicaţiile, inclusiv pentru cele din industria construcţiilor de maşini şi ingineriei generale, unde calitatea găurilor este esenţială.
860-GM a obţinut rezultate impresionante, inclusiv în cazul unui producător din industria construcţiilor de maşini din Coreea. Sarcina clientului Sandvik Coromant era de a executa găuri străpunse într-un lot de producţie de conectori pentru transmisie auto. Scopul a fost acela de a efectua, în fiecare componentă, câte opt găuri străpunse cu diametrul de 8,2 mm (0.32”) şi adâncimea de 10 mm (0.39”). Soluţia existentă producea 200 de componente, în total 1600 de găuri, cu o viteză de aşchiere (Vc) de 80 m/min (3102 rot/min) şi o viteză de avans (Vf) de 381 mm/min. Spre deosebire de aceasta, CoroDrill® 860-GM a produs 2300 de componente (18400 de găuri) cu o Vc de 100 m/min (3878 rot/min) şi o Vf de 814 mm/min.
Per total, durata de viaţă a CoroDrill® 860-GM s-a dovedit a fi considerabil superioară, fiind cu 1150% mai mare. În plus, s-a înregistrat o creştere a productivităţii, care a permis reducerea considerabilă a costului per piesă pentru client. Rezultate impresionante similare au fost înregistrate şi de alţi clienţi Sandvik Coromant din industria construcţiilor de maşini din întreaga lume.
O importanţă la fel de mare ca cea a efectuării de găuri precise o are filetarea, adică acţiunea de realizare a unui filet în interiorul găurii. Pentru aceasta, Sandvik Coromant oferă tarozii CoroTap® 100, 200, 300 şi 400, fiecare dintre aceştia fiind ideal pentru diferite aplicaţii. De exemplu, CoroTap® 100 este o gamă de tarozi cu canale drepte, care sunt optimizaţi pentru materialele ISO K, ISO N şi ISO H cu degajare de aşchii scurte. Iar CoroTap® 400 este un tarod de formare de mare viteză, fără degajare de aşchii, adecvat atât pentru realizarea de găuri străpunse, cât şi de găuri înfundate în oţel, oţel inoxidabil şi aluminiu. Alegerea clientului depinde de ceea ce se potriveşte cel mai bine aplicaţiei sale.
Sandvik Coromant mai oferă şi tarozii CoroTap® 100-N şi CoroTap® 400-N. Fiecare tarod este proiectat pentru a sprijini clienţii în cadrul aplicaţiilor de filetare în aluminiu, care devin tot mai frecvente în cadrul proceselor de producţie.
În prezent, performanţele sculelor aşchietoare oferite de Sandvik Coromant demonstrează faptul că sculele proiectate pentru operaţiunile de găurire şi filetare în mai multe tipuri de materiale sunt esenţiale pentru producătorii care doresc să realizeze componente mai uşoare, mai mici şi mai variate. Atelierele mecanice pot nu doar să proiecteze şi să fabrice piese mai uşor şi mai rentabil, ci au şi siguranţa că DFM rămâne o prioritate pe parcursul proceselor de producţie ― beneficiind de inovaţie şi eficienţă.
Pentru a afla mai multe despre burghiele cu carbură monobloc pentru operaţiuni de găurire rapide şi fiabile, accesaţi site-ul web Sandvik Coromant.