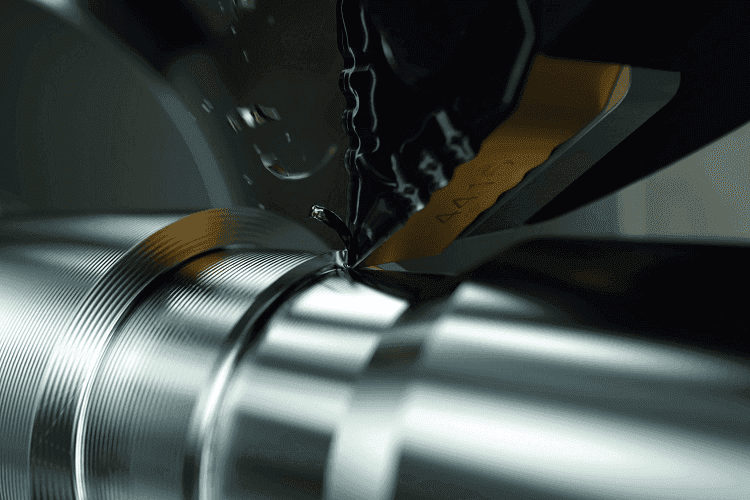
Pentru a face faţă fluctuaţiilor din piaţă, producătorii trebuie să ia în calcul întregul proces de strunjire a oţelului.
Deoarece un sondaj desfăşurat de Asociaţia Naţională a Producătorilor din SUA (NAM) a indicat faptul că 53% dintre producători se aşteaptă ca situaţia creată de virusul COVID-19 să aibă un impact asupra operaţiunilor lor, aceştia sunt presaţi să fie mai competitivi — inclusiv în ceea ce priveşte producţia în masă a componentelor din oţel dur. Aici, Rolf Olofsson, managerul de produs în cadrul Sandvik Coromant, liderul global în sculele de aşchiere a metalelor, examinează modul în care o abordare alternativă în ceea ce priveşte operaţiile de strunjire a oţelului ajută la optimizarea costurilor per piesă şi a profitabilităţii globale.
Economia înregistrată în procesul de producţie determină profitabilitatea companiei. În cazul aşchierii metalelor, economia procesului de producţie trebuie să se focalizeze pe siguranţa şi predictibilitatea proceselor şi mediilor. Trebuie să existe două obiective finale: în primul rând, menţinerea celui mai înalt randament al producţiei şi, în al doilea rând, menţinerea celui mai mic cost de producţie; fiecare obiectiv trebuie să fie adecvat pentru situaţia specifică producătorului.
Atingerea acestor obiective prezintă provocări pentru operaţiile de strunjire a oţelului, precum perturbări în aprovizionare, perioade de încetinire a producţiei sau restricţii ale numărului de componente produse per ciclu. În prezent, acestea sunt cele mai mari provocări ale industriei impuse de situaţia cauzată de virusul COVID-19. Drept răspuns la statistica de 53% obţinută de NAM, Pricewaterhouse Coopers a comentat: „Aceste preconizări sumbre devin deja realitate prin reducerea considerabilă a preţurilor şi cererilor de petrol, perturbarea lanţurilor de aprovizionare, reducerea cheltuielilor înregistrate şi starea de nervozitate existentă pe pieţele de credit.”
În special în ceea ce priveşte producţia în masă, producătorii sunt deosebit de conştienţi de costurile per piesă atunci când gestionează operaţiile de strunjire a oţelului. Principiul de bază al costului per piesă este calculat adunând costurile totale fixe şi costurile totale variabile, şi împărţindu-le la numărul total de unităţi produse. Parametrii aferenţi strunjirii oţelului depind foarte mult şi de cererea de pe piaţă, dorindu-se fie reducerea costurilor de producţie, fie creşterea randamentului.
De exemplu, companiile care produc componente pentru industria construcţiilor de maşini se pot confrunta de acum înainte cu scenarii de cereri ridicate sau scăzute. Scenariile de cereri scăzute necesită scule care pot produce mai multe piese per muchie, garantând totodată siguranţa procesului cu mai puţine componente respinse. Scenariile de cereri ridicate necesită soluţii de prelucrare care permit viteze crescute de îndepărtare a metalului, timpi de ciclu reduşi şi creşterea duratei de viaţă utilă a maşinii cu un număr minim de întreruperi a producţiei.
Indiferent de scenariu, producătorii trebuie să se străduiască să maximizeze randamentul procesului de prelucrare care, în conformitate cu concluziile obţinute de Sandvik Coromant, poate reduce costurile componentelor cu 15%. Însă, pentru a obţine acest lucru şi a maximiza în acelaşi timp siguranţa procesului, răspunsul poate fi o abordare alternativă în ceea ce priveşte prelucrarea.
Perioadă redusă de întrerupere a aşchierii
Sandvik Coromant calculează faptul că costul sculelor poate reprezenta 3 - 5% din costul total de producţie. Atunci când se ia în calcul achiziţionarea unei scule care se uzează în timp, precum o plăcuţă din carbură pentru strunjirea oţelului, este normal să se ia în considerate numai costul iniţial al unităţii. În schimb, Sandvik Coromant le recomandă clienţilor să privească lucrurile diferit şi să reevalueze modul de factorizare a costului sculelor în gestionarea întregului proces de calculare a costului producţiei, care include cheltuieli de regie precum devalorizarea maşinilor.
Dacă examinăm o zi de lucru obişnuită într-un atelier mecanic, să spunem că, pe parcursul a două schimburi de 14,4 ore în total, 60% din timp este acordat producţiei, perioadă denumită şi timpul de aşchiere, în timp ce 40% din timp este acordat altor aspecte, adică perioada de întrerupere a aşchierii. Desigur, obiectivul trebuie să fie reducerea perioadei de întrerupere a aşchierii şi maximizarea timpului de prelucrare.
Cel mai bun mod de a obţine acest lucru este de a menţine timpul de producţie scurt, sporind durata de viaţă utilă a maşinii-unelte. Într-adevăr, Sandvik Coromant a sesizat faptul că o creştere cu 20% a duratei de viaţă utilă a maşinii poate genera o marjă a profitului brut cu 10% mai mare.
Durabilitate mai mare a sculei
Producătorii măsoară ritmul producţiei în moduri diferite, unul dintre acestea fiind numărul de piese de prelucrat (buc.) finalizate într-o anumită perioadă de timp. Totuşi, anumiţi factori pot împiedica producătorii să obţină numărul dorit de piese de prelucrat per schimb. Necesitatea schimbării frecvente a plăcuţelor, întreruperile de producţie şi imposibilitatea găsirii plăcuţei potrivite pentru fiecare aplicaţie sau material, toate aceste aspecte îngreunează considerabil procesul modern de producţie.
Cum pot producătorii să facă faţă acestor provocări lucrând, în acelaşi timp, cu semifabricate dure din aluminiu, oţeluri nealiate şi ale materiale de prelucrat? În astfel de cazuri, calitatea plăcuţei trebuie aleasă, în primul rând, ţinând cont de gradul de adecvare al acesteia în raport cu piesa de prelucrat. Aceasta este o provocare deoarece foarte multe variabile au un impact asupra performanţei plăcuţei sculei aşchietoare; prin urmare, aprovizionarea cu o singură calitate pentru îndeplinirea unei multitudini de cereri pentru domeniile P15 - P25 poate fi o sarcină dificilă. Domeniile P15 - P25 trebuie să respecte cererile impuse de diferite condiţii de lucru asupra parametrilor de prelucrare — regimul de aşchiere, finisarea suprafeţei, adâncimea de aşchiere, suprafeţele prelucrate sau neprelucrate, aşchierile continue sau întrerupte, toate aceste aspecte sunt afectate.
Desigur, există multe condiţii obligatorii pe care trebuie să le îndeplinească orice calitate care pretinde să prezinte toate aceste aspecte. De exemplu, rezistenţa la rupere este esenţială, de exemplu în cazul unei muchii aşchietoare capabile să asigure duritatea necesară pentru a rezista la orice deformare plastică indusă de temperaturile extreme prezente în zona de aşchiere. În plus, stratul de acoperire al plăcuţei trebuie să poată preveni uzura flancului, formarea de cratere şi încărcarea muchiei. Un aspect esenţial este reprezentat, de asemenea, de faptul că stratul de acoperire trebuie să adere la substrat. În cazul în care stratul de acoperire nu se lipeşte, substratul este expus, acest lucru putând cauza deteriorarea rapidă.
Pentru a evita aceste situaţii, se poate spune că limitarea uzurii continue şi controlabile, precum şi eliminarea uzurii discontinue, adesea incontrolabile, sunt factorii cheie pentru garantarea succesului. Altfel spus, obiectivul este predictibilitatea uzurii sculei. Desigur, predictibilitatea totală nu este uşor de obţinut, mai ales atunci când trebuie să se ţină cont de tendinţa actuală a pieţei privind prelucrarea cu supraveghere limitată sau inexistentă.
Indiferent de situaţie, forma de uzură optimă pentru orice plăcuţă este uzura controlată a flancului, având drept rezultat predictibilitatea duratei de viaţă a muchiilor aşchietoare. Calitatea ideală este cea care limitează apariţia tipurilor nedorite de uzură şi, în anumite operaţii, previne în totalitate apariţia acestora.
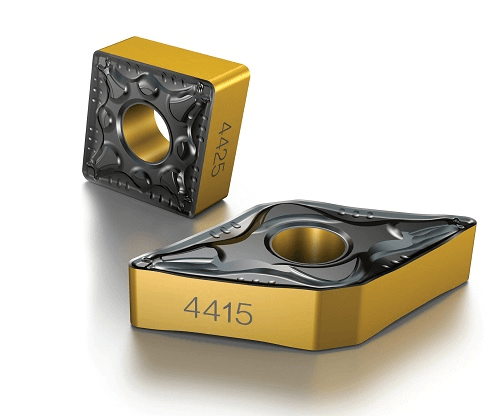
Pentru a maximiza numărul de piese produse, este esenţial să alegeţi plăcuţa din carbură potrivită — acesta este şi motivul pentru care Sandvik Coromant va lansa o pereche nouă de calităţi de carbură ISO P pentru strunjire în gama sa, denumite GC4415 şi GC4425, care se aplică domeniilor P15, respectiv P25. Calitatea GC4425 oferă rezistenţă optimizată la uzură, rezistenţă la căldură şi tenacitate, în timp ce calitatea GC4415 este concepută pentru a veni în completarea calităţii GC4425 atunci când este necesar un randament sporit şi rezistenţă ridicată la căldură.
Ambele calităţi sunt ideale pentru a fi utilizate la oţeluri slab aliate şi nealiate. Acestea pot prelucra un număr mai mare de piese într-o configuraţie de producţie în masă şi de serie, şi contribuie la obţinerea unei durabilităţi extinse a sculei, eliminarea ruperilor bruşte şi reducerea cazurilor de reprelucrare şi rebutare.
Fiecare dintre calităţile GC4415 şi GC4425 prezintă tehnologie Inveio® din a doua generaţie şi orientarea unidirecţională a cristalelor în stratul de acoperire din alumină. Putem vedea ce anume face tehnologia Inveio să fie unică examinând materialul la nivel microscopic: suprafaţa materialului este caracterizată de orientarea unidirecţională a cristalelor. Fiecare cristal al stratului de acoperire din alumină este aliniat în aceeaşi direcţie, ceea ce creează o barieră puternică spre zona de aşchiere. Orientarea cristalelor a fost îmbunătăţită semnificativ în cazul stratului de acoperire Inveio din a doua generaţie.
Inveio oferă plăcuţei rezistenţă ridicată la uzură şi durabilitate mai mare. Desigur, sculele durabile favorizează reducerea costului per piesă. În plus, pe lângă alţi parametri de selectare, inginerii trebuie să ţină cont de modul în care geometria unei plăcuţe afectează controlul aşchiilor şi performanţa de prelucrare.
Geometrie optimizată
Geometria se referă la forma plăcuţei în sine, care este proiectată în conformitate cu tipurile de prelucrare: strunjire de finisare, strunjire medie şi strunjire de degroşare. Fiecare are propriile implicaţii în ceea ce priveşte viteza de aşchiere — propria zonă de lucru, în funcţie de ruperea acceptabilă a aşchiei în raport cu viteza de avans şi adâncimea de aşchiere.
Pentru a ajuta clienţii să aleagă cele mai bune plăcuţe şi calităţi pentru strunjire conform cerinţelor lor, Sandvik Coromant a făcut disponibilă această opţiune online cu ajutorul aplicaţiei CoroPlus® Tool Guide.
În cazul strunjirii, cei trei parametri principali de aşchiere pentru viteză, avans şi adâncime de aşchiere au un efect semnificativ asupra durabilităţii sculei şi, prin urmare, asupra costului per piesă, ţinând cont de faptul că o creştere de 20% a regimului de aşchiere poate scădea costul unei componente cu 10%. Un model creat de un inginer mecanic american, Frederick Winslow Taylor, dezvoltat la începutul secolului XX, a stabilit relaţia dintre viteza de aşchiere, gradul de uzură al sculei şi durabilitatea sculei.
Taylor a concluzionat că utilizarea celei mai mari adâncimi de aşchiere posibile reduce numărul de treceri pentru aşchiere necesar şi, astfel, reduce timpul de prelucrare. Însă, acesta a sugerat şi faptul că strunjirea optimizată a oţelului depinde de stabilitatea sistemului de prindere în care este montată scula, de modul de prindere a piesei de prelucrat, de aplicarea lichidului de răcire pe maşina-unealtă şi de puterea maşinii-unelte.
Abordarea holistică
Modelul lui Taylor indică faptul că strunjirea optimizată a oţelului nu se bazează doar pe calităţile şi geometriile corespunzătoare. În schimb, producătorii trebuie să ia în considerare întregul concept de prelucrare. De la calitatea plăcuţei, modelul sistemului de prindere şi portsculă, totul poate creşte randamentul, reduce costurile şi asigură niveluri ridicate de siguranţă a procesului.
Această abordare holistică alternativă a fost testată de un client din domeniul ingineriei generale, folosind plăcuţa din carbură GC4425 marca Sandvik Coromant pentru a fabrica un arbore canelat. GC4425 este concepută pentru rezistenţă la uzură, rezistenţă la căldură şi tenacitate optimizată. În plus, are abilitatea de a rula la un regim de aşchiere mai mare. Plăcuţa a fost utilizată pe un oţel 4140 pretratat termic (PHT), un oţel aliat cu crom-molibden cu o duritate de 40 HRC (Duritate Rockwell C). Calitatea este utilizată de obicei pentru orice componentă, de la roţi dinţate şi pompe la diverse aplicaţii în industria construcţiilor de maşini şi industria construcţiilor.
Piesa de prelucrat 4140 PHT a fost supusă degroşării multidirecţionale, externe. În vederea testării, performanţa plăcuţei GC4425 a fost comparată cu o plăcuţă ISO a concurenţei utilizată pentru acelaşi proces. În mod esenţial, am reuşit să creştem viteza de aşchiere (vc) şi să multiplicăm viteza de avans (fn). Folosind plăcuţa concurenţei am avut următorii parametri: vc=183 m/min (600 pic/min) şi fn=0,33 mm/rot (0,013 ţoli/rot), în comparaţie, folosind plăcuţa GC4425 am obţinut vc=244 m/min (800 pic/min) şi fn=0,51 mm/rot (0,020 ţoli/rot).
În final, plăcuţa marca Sandvik Coromant a permis o creştere de 100% a productivităţii cu un timp de ciclu redus la 50%. Per total, clientul a obţinut o reducere a costurilor de 30%.
Acest rezultat demonstrează faptul că, ţinând cont de întregul concept de prelucrare, producătorii pot înregistra o producţie mai profitabilă şi un cost per piesă redus. Această abordare holistică în ceea ce priveşte calităţile de plăcuţă, geometriile şi economia totală de producţie va fi esenţială dacă producătorii vor să rămână competitivi în contextul impactului continuu al virusului COVID-19.