Costul per piesă (cpp) este indicatorul prin care se măsoară eficiența procesului în industria auto. Scula de prelucrare reprezintă un factor de cost deloc nesemnificativ în acest sens. Acest lucru este valabil mai ales în cazul sculelor din carbură solidă (scule monobloc), care sunt utilizate în principal pentru găurire, frezare și filetare. În funcție de caracteristicile componentei, prelucrările de găurire și filetare cu scule monobloc influențează aproximativ 15 până la 50% din costurile totale per piesă. Capacitatea de a reduce din nou costurile aici rămâne un factor-cheie pentru succes.
Un partener experimentat pentru toate aspectele de prelucrare
Walter a fost prezent încă de la bun început pentru a sprijini în mod activ industria auto: compania prezintă producătorilor și furnizorilor de automobile din întreaga lume un portofoliu complet de scule și servicii. Astfel, experții auto de la Walter sunt mereu la curent cu numărul tot mai mare de materiale noi.
O cale rapidă către o sculă specială productivă instantaneu
În industria auto, procesele care pot părea pe hârtie că necesită timp sunt, de fapt, finalizate în perioade de timp foarte stricte în practică. În acest sens, Walter își stabilește propriile procese și structuri: de exemplu, sculele din gama standard ajung la client în termen de 24 de ore de la comandă. Serviciul Walter Xpress pentru scule speciale livrează în mod obișnuit scule, care sunt dezvoltate și fabricate conform specificațiilor clienților, în termen de două până la patru săptămâni.
Aceasta se bazează pe un proces 3D automatizat, care poate fi adaptat pentru a se potrivi proiectului respectiv. Un departament intern dedicat (Business Applications Development) monitorizează constant tendințele pieței pentru a îmbunătăți soluțiile de aplicații existente și a dezvolta noi abordări.
Creșterea cu 30% a productivităţii în aluminiu: burghiul din carbură metalică DC166 de la Walter
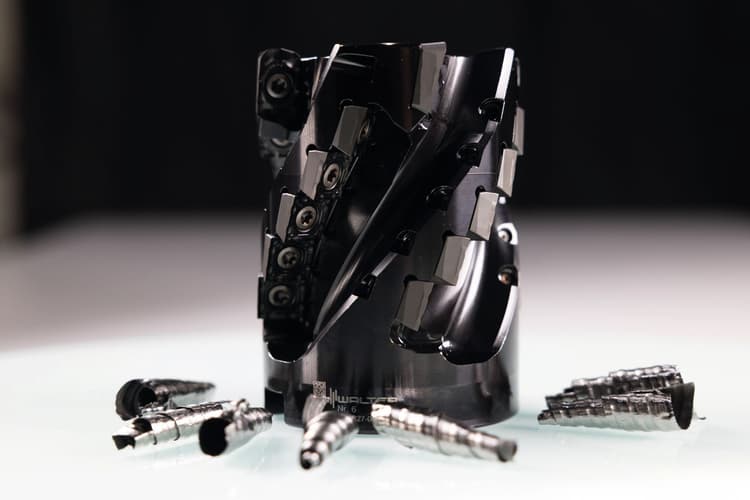
Walter prezintă burghiul din carbură metalică DC166, o sculă care crește productivitatea cu până la 30% în comparație cu burghiele convenționale anterioare. Geometria specială a burghiului DC166 - cu conicitate a vârfului, muchii așchietoare ultraascuțite și canale lustruite - permite o viteză de avans semnificativ mai mare.
De exemplu, atunci când trebuie prelucrate 16 găuri, fiecare având o adâncime de 60 de milimetri, într-o chiulasă din AlSi10MgCu, clienții au posibilitatea să reducă la jumătate timpul de prelucrare. Un burghiu prelucrează 2.000 de piese, ceea ce reprezintă o cantitate dublă față de procesul standard anterior. Această sculă specială cu răcire pe interior este special concepută pentru a fi utilizată cu cantitate minimă de lubrifiant (MQL) sau răcire cu emulsie.
O rezistenţă mai mare la tragere prin aplicarea dinamică a forţelor: tarodul de deformare de la Walter
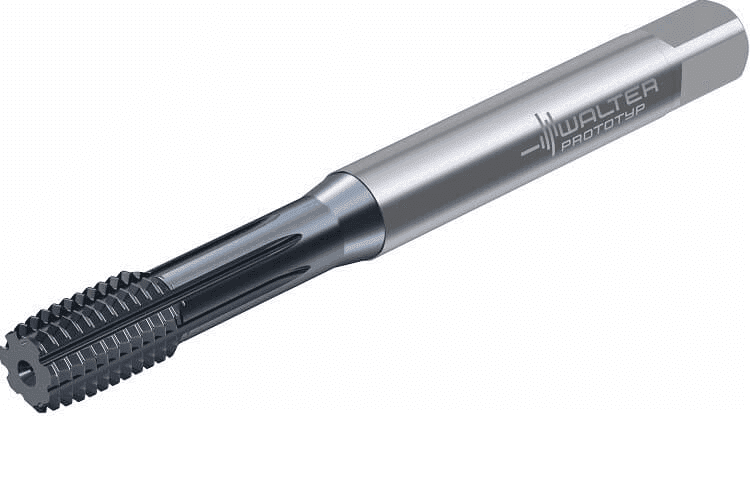
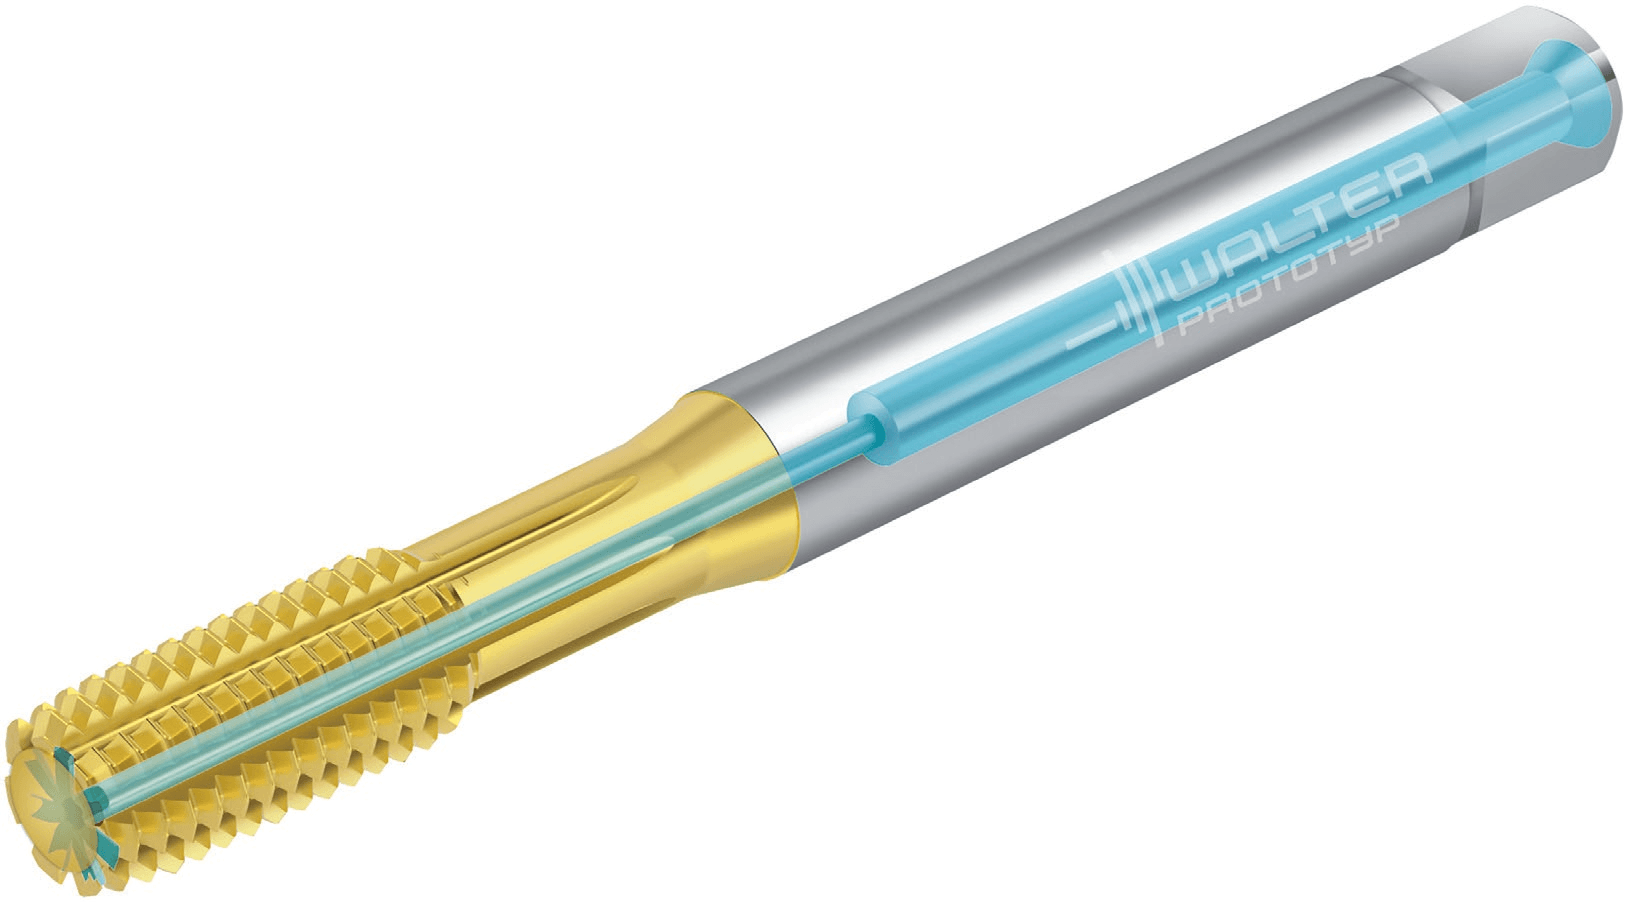
Atunci când se execută filete în materiale ISO P, fiabilitatea procesului depinde în primul rând de susceptibilitatea tarodului de a se rupe. Cu TC430, compania Walter oferă un model care se remarcă prin durabilitatea sa.
- FOTO. O sarcină tipică pentru majoritatea producătorilor în serie: realizarea mai multor găuri identice sau adânci într-o piesă de prelucrat din aliaj de aluminiu, cum ar fi o chiulasă. © Walter AG
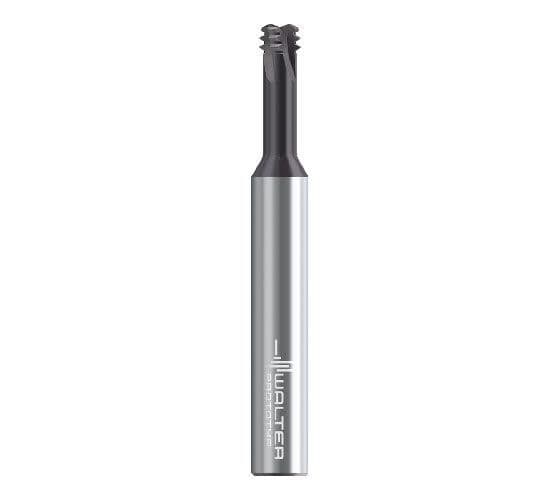
Durata de viață extrem de lungă a tarodului TC430, care este potrivit pentru găuri înfundate și găuri străpunse, este rezultatul combinației dintre un nou substrat, un poligon cu mai multe vârfuri și un nou tip de tratament pre și postacoperire.
Rezultatul obținut este în așa fel încât, în ciuda faptului că avem mai multe vârfuri ale poligonului, cu TC430 Supreme se reduce cuplul cu aproximativ 30%. Acest fapt demonstrează că tarodul este soluția potrivită și pentru mașini cu putere redusă.