Motivul pentru care producătorii ar trebui să adopte o nouă generaţie de soluţii de prelucrare
Părintele filosofiei politice moderne, Machiavelli, a afirmat: „Oricine doreşte să aibă succes în mod constant trebuie să-şi modifice conduita odată cu vremurile”. Trăim cu siguranţă vremuri fără precedent din cauza efectelor în desfăşurare ale COVID-19 asupra industriei. În acest articol, Rolf Olofsson, Manager de produs la Sandvik Coromant, liderul global în sculele de aşchiere a metalelor, explică de ce acum este momentul ca atelierele mecanice să adopte soluţiile de prelucrare de nouă generaţie pentru a aborda provocările din domeniul strunjirii oţelului ISO P şi a face producerea acestora mai eficientă şi productivă.
Pentru producători, renunţarea la modul convenţional de a face lucrurile — fie că este vorba de un proces de producţie, o metodă de comunicare sau o maşină ori o sculă fiabilă — implică riscuri. Nu este de mirare că este atât de tentantă revenirea la ideea „dacă nu e stricat, nu-l repara”. Ar putea o sculă nouă sau un proces digitalizat să aducă mai multe perturbări decât beneficii?
Există o responsabilitate mai mare decât oricând pentru producători să se schimbe odată cu vremurile — indiferent dacă au de-a face cu scenarii de procese de producţie în masă sau în serie. Cercetările efectuate de Pinsent Masons, firma de avocatură germană, au identificat trei elemente principale care stimulează schimbarea.
În primul rând, sondajul său efectuat pe 100 de producători germani şi studenţi germani a descoperit faptul că tehnologiile perturbatoare ale Industriei 4.0, cum sunt inteligenţa artificială (AI) şi automatizarea inteligentă, „stârnesc o nouă revoluţie industrială”. În al doilea rând, agenda ecologică îi conduce pe producători mai rapid către modele de afaceri cu emisii scăzute de carbon. În al treilea rând, Pinsent Masons a constatat „că presiunile macroeconomice precum Brexit, iar acum COVID-19, vor genera fragmentarea lanţurilor de aprovizionare mondiale”.
Cum pot producătorii să depăşească acest trio de obstacole fără a pierde din vedere cele două provocări principale: creşterea randamentului şi reducerea costurilor? Şi cum pot face acest lucru prelucrând în acelaşi timp unul dintre cele mai obişnuite şi complexe materiale (din oţel) ISO P pentru piese de prelucrat? Răspunsul rezidă în sculele de nouă generaţie — chiar dacă sculele din vechea generaţie nu sunt stricate.
Materialele potrivite
Mai întâi, să analizăm cele două obiective finale ale producătorilor de a realiza o strunjire a oţelului profitabilă, crescând randamentul şi reducând costurile. Producătorii ar trebui să micşoreze costurile de producţie adecvate pentru situaţia lor specifică. Situaţia va depinde de tipul de procese de producţie, în masă sau în serie, şi este mai imprevizibilă în era COVID-19, în care producătorii se confruntă cu scenarii schimbătoare de cerere mare sau mică şi trebuie să se adapteze în consecinţă.
Producătorii trebuie să se străduiască mereu să maximizeze randamentul procesului de prelucrare care, în conformitate cu concluziile obţinute de Sandvik Coromant, poate reduce costul total per componentă cu 15%. Pentru a menţine în mod adecvat un randament mai mare al maşinii, este necesară şi creşterea vitezelor de îndepărtare a metalului, precum şi reducerea volumului de aşchii şi a numărului de componente respinse, pentru a produce mai multe componente din oţel într-un timp mai scurt.
Aspectul principal al tuturor acestor lucruri este scula pe care o alege producătorul, mai exact plăcuţa aleasă. De aceea Sandvik Coromant recomandă alegerea unor calităţi de plăcuţă pentru strunjirea oţelului care pot asigura cele mai predictibile şi constante performanţe.
Menţinerea formei
Sandvik Coromant a adăugat la gama sa actuală două calităţi de plăcuţă din carbură de înaltă performanţă, GC4415 şi GC4425. Denumirile plăcuţelor se referă la P15 şi P25, cerinţele impuse de diferite condiţii de lucru asupra parametrilor de prelucrare — regimul de aşchiere, finisarea suprafeţei, adâncimea de aşchiere, suprafeţele prelucrate sau neprelucrate, aşchierile continue sau întrerupte.
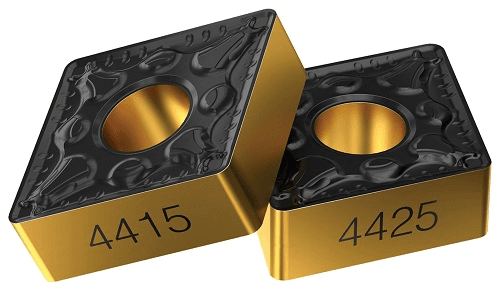
- FOTO 1. Sandvik Coromant a adăugat la gama sa actuală două calităţi de plăcuţă din carbură de înaltă performanţă, GC4415 şi GC4425.
Cele două noi plăcuţe din carbură de la Sandvik Coromant pot îndeplini aceşti parametri. În timp ce GC4425 oferă rezistenţă la uzură, rezistenţă la căldură şi tenacitate îmbunătăţite, GC4415 este concepută pentru a completa calitatea GC4425 atunci când este necesară o performanţă sporită şi o rezistenţă mai ridicată la căldură.
Ambele conţin tehnologia de acoperire Inveio® din a doua generaţie. Ceea ce face Inveio unic poate fi examinat la nivel microscopic: suprafaţa materialului are o orientare unidirecţională a cristalelor. Fiecare cristal se aliniază în direcţia muchiei aşchietoare, creând o barieră puternică ce îmbunătăţeşte rezistenţa la uzură a craterului şi flancului. De asemenea, căldura este evacuată mai rapid din zona de aşchiere, ceea ce menţine forma muchiei aşchietoare pentru mai mult timp de aşchiere.
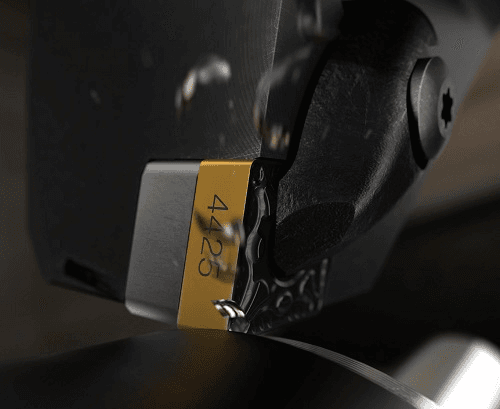
- FOTO 2. Plăcuţa GC4425 asigură rezistenţă la uzură, rezistenţă la căldură şi tenacitate îmbunătăţite.
Astfel, GC4415 şi GC4425 pot prelucra un număr mai mare de piese într-o configuraţie de producţie în masă şi în serie. Fiecare plăcuţă contribuie la o mai mare durabilitate a sculei, eliminând ruperile bruşte şi reducând cazurile de reprelucrare şi rebutare.
Datorită posibilităţii de a prelucra mai multe componente într-o singură configuraţie, noile calităţi de plăcuţă pot reduce întreruperile producţiei cauzate de schimbările frecvente ale plăcuţelor şi timpul petrecut pentru a căuta plăcuţa potrivită pentru fiecare aplicaţie sau material — ambele aspecte sunt considerate factorii care îngreunează cel mai mult procesul modern de producţie.
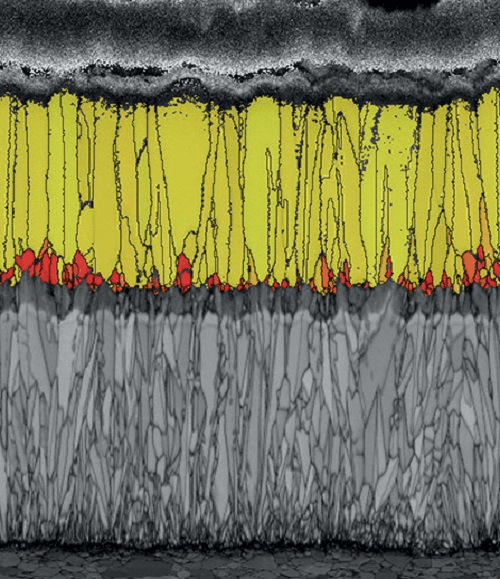
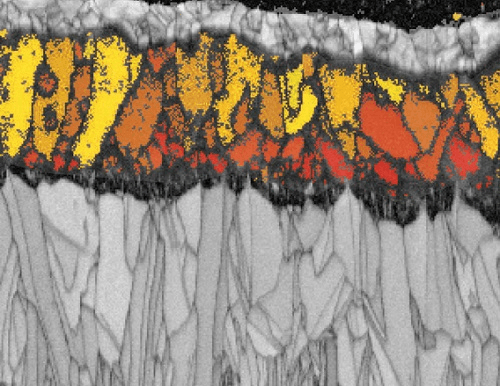
- FOTO 3. Tehnologia de acoperire Inveio® are o orientare unidirecţională a cristalelor la nivel microscopic, ceea ce sporeşte proprietăţile sale de rezistenţă la uzură.
Lichidul de răcire poate îmbunătăţi şi mai mult performanţele plăcuţei, poate furniza o performanţă optimizată în toate aspectele şi poate juca un rol esenţial în reducerea costului total de producţie. Lichidul de răcire pe partea inferioară controlează căldura în zona de aşchiere, ceea ce conduce la o durabilitate îmbunătăţită a sculei şi la o prelucrare predictibilă. Aceasta le dă posibilitatea operatorilor de a creşte viteza de aşchiere sau viteza de avans, ceea ce permite o sporire mai mare a productivităţii şi un randament maximizat.
În plus, lichidul de răcire de precizie cu duze predirecţionate este focalizat direct către zona de aşchiere, ceea ce reprezintă o modalitate bună de a obţine controlul aşchiilor. De aceea, dacă este aplicat corect, lichidul de răcire va creşte la maximum randamentul, va creşte siguranţa procesului şi va îmbunătăţi performanţa sculei aşchietoare şi calitatea componentei. Acestea sunt toate aspecte esenţiale pentru a obţine o prelucrare de succes.
Am examinat modul în care factorii precum scula aleasă şi utilizarea lichidului de răcire pot genera avantaje tangibile în procesul de prelucrare — dar ce poate câştiga procesul de producţie prin aplicarea unei noi metodologii la operaţiile de strunjire a oţelului?
Specialiştii de la Sandvik Coromant şi-au pus această întrebare, iar rezultatul a fost un nou concept pe care îl numim PrimeTurningTM, conceput ca o alegere corespunzătoare pentru producţia în masă sau pentru componentele care necesită schimbări frecvente ale configuraţiilor şi sculelor.
În special, dacă strunjirea este o operaţie care generează gâtuire, atunci companiile suferă o restricţionare a numărului de componente produse per ciclu. Prin urmare, producătorii trebuie să regândească procesul de strunjire pentru a obţine un randament maxim de la maşinile-unelte moderne deţinute, care în prezent nu sunt utilizate la capacitate maximă.
În acest caz poate oferi sprijin PrimeTurning, asigurând flexibilitate pentru efectuarea strunjirii în toate direcţiile. Prin intermediul său, atelierele mecanice pot înregistra o creştere multiplă a productivităţii fără a compromite siguranţa procesului şi durabilitatea sculei. S-a constatat că această modalitate de strunjire este mult mai eficientă şi productivă în comparaţie cu strunjirea convenţională.
Schimbare pozitivă
GC4415 şi GC4425 şi-au dovedit deja beneficiile de la lansarea lor pe piaţă, la începutul acestui an.
Într-un caz, un producător din domeniul ingineriei generale, a comparat plăcuţa GC4415 cu o plăcuţă concurentă, punând-o la lucru pentru prelucrarea unei piese de prelucrat din oţel AISI/SAE CMC 02.1 cu o duritate Brinell de 220 HB.
Întrucât piesa de prelucrat a fost supusă strunjirii exterioare axiale şi degroşării uşoare, clientul a putut acţiona GC4415 la o viteză de aşchiere (vc) mai mare, de 300 m/min, şi la viteza de avans (fn) de 0,33 mm/rot, în comparaţie cu plăcuţa concurenţei, care a fost acţionată la vc de 250 m/ min şi fn de 0,25 mm/rot. Plăcuţa concurenţei a prelucrat 200 de piese per muchie înainte de a se defecta, pe când GC4415 a prelucrat 256 înainte de a prezenta doar câteva semne de risc de defectare.
Adoptând GC4415 şi crescând regimul de aşchiere, clientul a putut să obţină o productivitate de 210% şi să reducă costurile cu 53%.
După cum arată acest exemplu, producătorii pot într-adevăr demonstra afirmaţia lui Machiavelli conform căreia „oricine doreşte să aibă succes în mod constant trebuie să-şi modifice conduita odată cu vremurile”