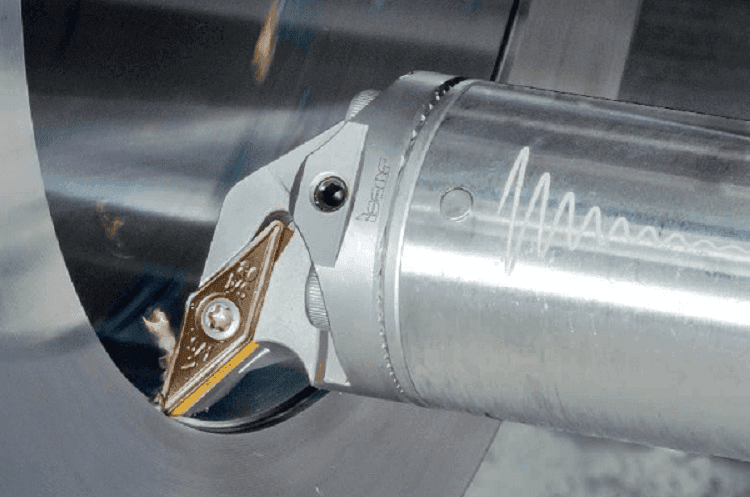
În general, vibrațiile sunt un fenomen inevitabil în cadrul proceselor prelucrătoare. Apar natural și însoțesc întotdeauna un proces așchietor, pe parcursul formării așchiei. Chiar și atunci când procesul este considerat stabil, nu putem spune că vibrațiile nu există. De fapt, în acest caz, nivelul vibrațiilor este pur și simplu suficient de scăzut astfel încât rezultatul procesului să fie cel scontat. Expresia ,,Proces fără vibrații’’ nu este de fapt conformă realității.
Este foarte clar, vibraţiile reprezintă un fenomen care reduce performanţele prelucrărilor. Producătorii fac tot ceea ce le stă în putinţă pentru a le diminua, până la nivelul la care să nu afecteze procesul. De fapt, diminuarea vibraţiilor este un subiect serios de cercetare pentru producătorii de scule, care pun la dispoziţia prelucrătorilor soluţii eficiente, chiar și atunci când situaţia de pe teren este foarte complexă.
În orice caz, simularea procesului cu scopul enunţat mai sus este complicată, de multe ori ia timp și este necesară culegerea de informaţii suplimentare, chiar măsurători la locul aplicaţiei. În cele mai multe dintre cazuri, la apariţia vibraţiilor, prelucrătorii au la dispoziţie puţine soluţii imediate pe care să le aplice pentru continuarea procesului în condiţii optime. Cea mai obișnuită metodă este aceea de a varia viteza și avansul, cu rezultate bune în cele mai multe dintre cazuri. Totuși, aceste modificări sunt în general însoţite de scăderea productivităţii. Este deci clară necesitatea găsirii altor metode.
Reducerea vibraţiilor se poate realiza în mod eficient înţelegând că unitatea de prelucrare este de fapt un sistem complex, incluzând:
- mașina-unealtă
- piesa
- dispozitivul de prindere
- scula așchietoare
Fiecare dintre aceste elemente influenţează procesul vibrator, e adevărat, diferit. Totuși, este foarte clar că acţionând corect asupra uneia dintre componente, se poate obţine o îmbunătăţire semnificativă pentru întregul sistem.
În ultima perioadă, au fost făcute eforturi mari pentru producerea de mașini-unelte inteligente, rigide, echipate cu senzori și cu dispozitive mecanice anti-vibratoare. Întrebarea este: poate scula așchietoare - cel mai mic și probabil cel mai simplu component – să aducă îmbunătăţiri semnificative unităţii prelucrătoare? Chiar dacă iniţial producătorii nu au avut speranţe mari în acest sens, în multe situaţii alegerea corectă a sculei s-a dovedit extrem de eficientă în eliminarea vibraţiilor, fără diminuarea productivităţii.
Geometria de aşchiere
Geometria corectă face ca prelucrarea să fie stabilă și silenţioasă. Aceasta reduce fluctuaţia forţelor generate și asigură eliminarea corectă a așchiei. Proiectanţii ISCAR acordă atenţie deosebită geometriei de așchiere, pe care o tratează (și) ca pe un factor important anti-vibrator. În concordanţă, prelucrătorii vor găsi la ISCAR soluţii ingenioase în acest domeniu.
Există o varietate impresionantă de plăcuţe indexabile, capete din carbură indexabile, sau freze monobloc din carbură prevăzute cu muchii întrerupte, pentru fragmentarea eficientă a așchiilor.
Sunt două soluţii: fie muchii ondulate, fie micro-canale, realizate pe muchia așchietoare. Segmentele mici de așchie rezultate, spre deosebire de cele lungi, au influenţă pozitivă asupra sculei în timpul prelucrării și stabilizează procesul.
- FIGURA 1
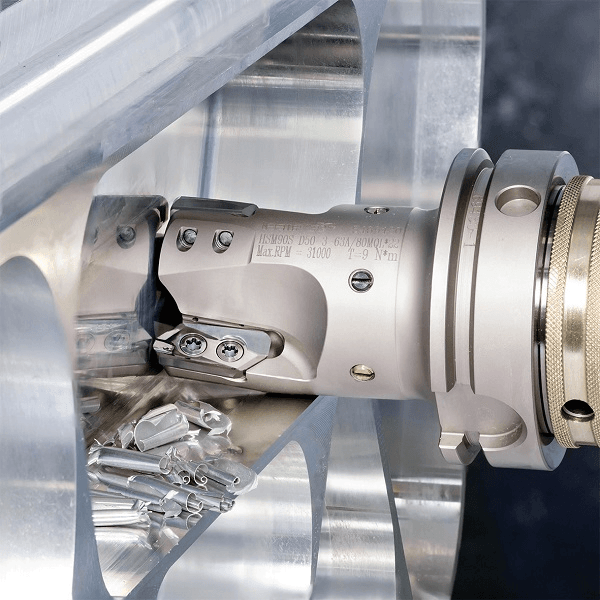
În prelucrările grele de frezare sunt utilizate de multe ori frezele tip porumb, care au rată impresionantă de îndepărtare de material și lucrează în condiţii critice. Forţe așchietoare semnificative care sunt generate ciclic generează probleme serioase vibratoare. Problemele se diminuează semnificativ când se montează în buzunare plăcuţe cu proprietăţi de fragmentare a șpanului. Frezele echipate cu plăcuţe rotunde – adevăraţi cai de bătaie în prelucrarea cavităţilor, în special în industria matriţelor – sunt utilizate de multe ori în console mari. Se știe, acestea sunt surse sigure de vibraţii și pun în pericol chiar siguranţa sistemului. Amplificarea clară a acestor probleme se produce atunci când raportul dintre lungimea sculei și valoarea diametrului este mai mare de 3. Montând în buzunarele frezei plăcuţe rotunde cu efect de fragmentare, se obţine redresarea situaţiei, stabilitatea și robusteţea sculei se îmbunătăţesc substanţial (figura 1).
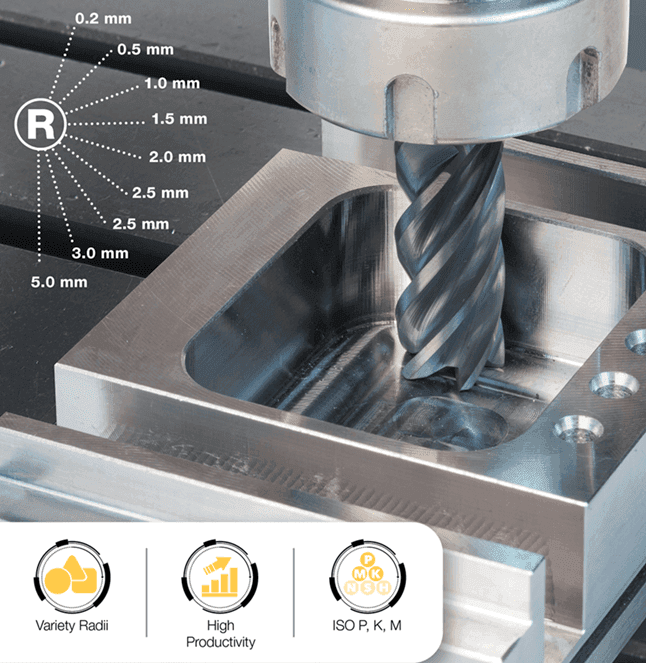
O altă metodă eficientă este aceea de a acţiona asupra pasului dinţilor așchietori. Familia de scule monobloc din carbură CHATTERFREE a fost proiectată având la bază combinaţia ingenioasă dintre pasul variabil și unghiul variabil al elicei. Acest concept asigură frezarea fără vibraţii, într-o gamă foarte variată de aplicaţii.
Linia de freze monobloc din carbură FINISHRED este echipată cu geometrie fragmentatoare de șpan, combinată cu pas variabil al dinţilor (figura 2). Aceasta asigură obţinerea unei calităţi de suprafaţă excepţionale, de finisare, chiar la utilizarea unui regim adecvat eboșurilor.
- FIGURA 2
Acest concept al geometriei antivibratoare, care și-a dovedit eficienţa la prelucrarea cu scule monobloc, a fost aplicat și în proiectarea capetelor amovibile din familia MULTI-MASTER.
Găurire fără vibraţii
Apariţia vibraţiilor pe parcursul procesului de găurire duce la obţinerea unei suprafeţe rugoase și la pierderea preciziei găurilor.
Familia SUMOCHAM de la ISCAR, are în componenţa sa capete de tip QCP/ICP-2M prevăzute cu muchie dublă, care îmbunătăţesc considerabil stabilitatea procesului.
- FIGURA 3
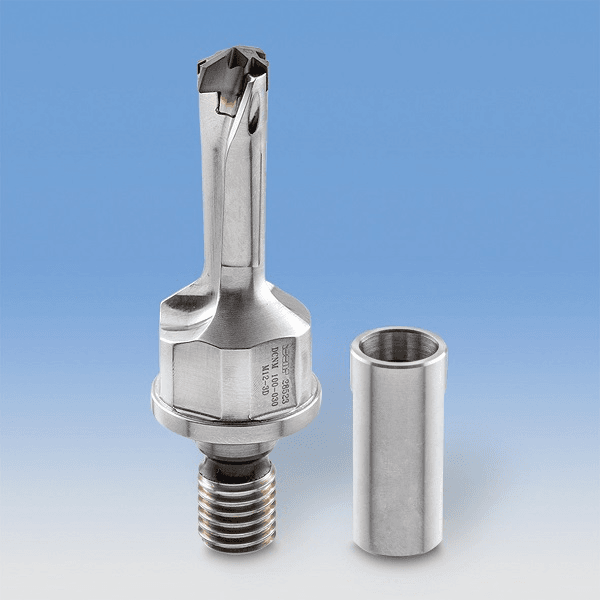
Dacă vibraţiile apar la intrarea în material, consecinţele pot fi foarte grave, până la distrugerea totală a sculei. Familia SUMOCHAM are în componenţa sa capetele amovibile HCP (figura 3), care se pot monta pe suporţii standard, astfel autocentrarea se îmbunătăţește considerabil. Secretul îl reprezintă profilul concav, ieșit din comun, al muchiei așchietoare; amintește de profilul unei pagode. Această geometrie ingenioasă permite realizarea de găuriri performante, cu lungimi active de până la x12D, cu penetrare directă, fără găurire de pilotare.
,,Magica pagodă’’ a permis dezvoltarea unei alte inovaţii ISCAR: familia LOGIQ3CHAMM, de ultimă generaţie. Este vorba de o gamă completă de capete de găurit cu dinţi activi, pentru amplificarea productivităţii. Corpurile suport, prevăzute cu 3 elice, sunt inevitabil mai puţin robuste decât cele cu 2 elice. Pentru îmbunătăţirea rigidităţii, a fost adoptat conceptul unghiului variabil al elicei, care, în combinaţie cu profilul ,,PAGODĂ’’ al capului a dus la realizarea unui produs impecabil, stabil, antivibrator.
Materialul corpului-suport
O sculă ansamblu reprezintă de fapt combinaţia dintre un corp din oţel și elemente din carbură, precum plăcuţele indexabile sau capetele monobloc indexabile. Alegerea materialului adecvat din care se realizează corpul este esenţială pentru crearea, în final, a unei scule-ansamblu antivibratoare. Cele mai multe corpuri sunt realizate din oţeluri aliate de foarte bună calitate. Au fost însă identificate și materiale alternative, cu aport antivibrator considerabil.
MULTI-MASTER, familia ISCAR de scule rotitoare cu capete amovibile din carbură, pune la dispoziţia clienţilor o gamă extrem de bogată de suporţi – sau cozi – realizaţi din oţel, carbură sau ,,metale grele’’. Suportul din oţel este cel mai la îndemână. În schimb, cel din carbură, cu valoare ridicată a modulului lui Young asigură rigiditate excepţională. De aceea, în cele mai multe dintre aplicaţiile cu scule ieșite mult în consolă și în cele de canelare, unde influenţa forţelor radiale este mare se recurge la soluţia suporţilor din carbură.
Metalul greu, un aliaj care conţine aproximativ 90% Tungsten este un ,,amortizor’’ excepţional; aduce avantaje clare în operaţiile de semifinisare/ finisare, realizate în condiţii instabile.
Scule anti-viratoare lungi, pentru strunjire
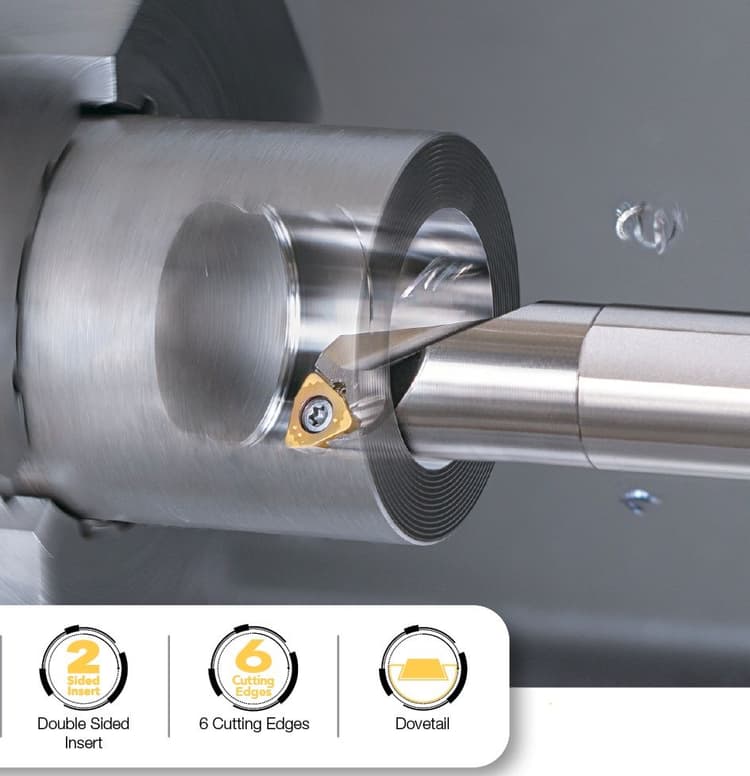
O sculă tipică pentru acest tip de operaţie este bara lungă pentru strunjire interioară, pe care se montează plăcuţa din carbură, fie direct, fie prin intermediul unui cartuș. Aici, bara este elementul principal care „hotărăște” comportamentul dinamic al ansamblului. Rigiditatea barei este definitorie pentru prelucrarea cu rapoarte mari „Lungime/Diametru”.
ISCAR a dezvoltat trei tipuri de bare pentru strunjirea interioară, două monobloc (din oţel și carbură) și una ,,ansamblu’’, care include un sistem de amortizare a vibraţiilor.
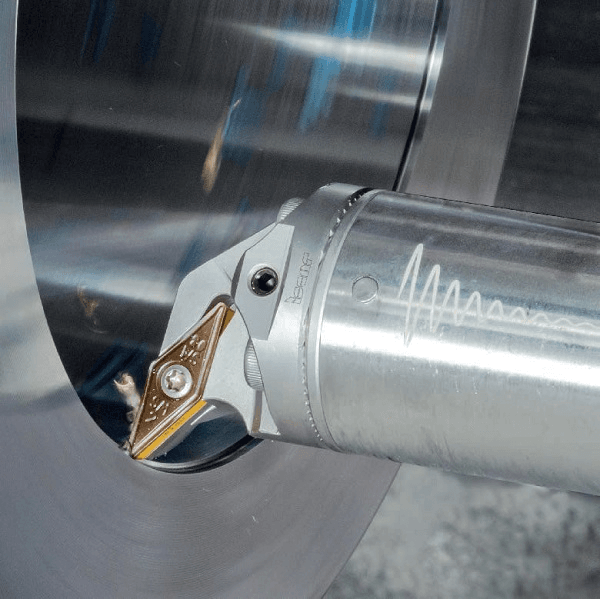
Bara din oţel asigură prelucrări stabile atunci când lungimea sculei este de maximum 4 ori mai mare decât diametrul acesteia. Peste acest raport sunt șanse mari de apariţie a vibraţiilor, cauzate de proprietăţile de elasticitate ale oţelului. Trecând de la oţel la un material mai rigid, spre exemplu carbură – se poate asigura un regim stabil pentru bare cu lungimea de până la x7D. Odată cu creșterea acestui raport, asigurarea unei suprafeţe stabile depinde mult mai mult de caracteristicile materialului sculei suport. Pentru depășirea acestei bariere, ISCAR a dezvoltat linia ISOTURN WHISPERLINE de bare cilindrice anti-vibratoare.
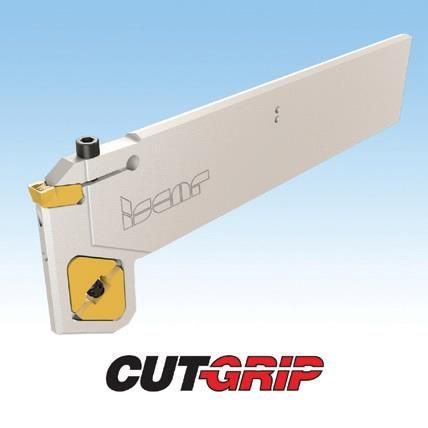
Barele pot fi echipate cu diferite cartușe amovibile, pentru mai multe tipuri de plăcuţe și sunt prevăzute și cu sistem de răcire prin corpul sculei. Elementul esenţial al acestor bare îl reprezintă mecanismul intern de amortizare a vibraţiilor. Datorită acestuia, consola sculei poate ajunge până la x14D cu asigurarea unui regim de prelucrare sigur, rigid. (figura 4)
- FIGURA 4
Un mecanism antivibrator este utilizat și în componenţa sculelor ISCAR destinate canelărilor adânci și debitărilor. Acesta este inclus în lame suport, sub buzunarul în care se montează plăcuţa. Fiecare lamă, înainte de ambalare și expediere, este precalibrată de ISCAR pentru performanţe optime într-o gamă foarte largă de console, dar clienţii pot de asemenea să calibreze fin, dacă e necesar.
În final, putem afirma că producătorii de scule sunt relativ limitaţi în ceea ce privește metodele de reducere a vibraţiilor. Recapitulând, acestea sunt:
- geometria de așchiere
- materialul sculei-suport
- scule care includ mecanisme anti-vibratoare
Realizarea sculelor antivibratoare necesită ingeniozitate și experienţă. Este însă posibil, iar exemplele prezentate anterior, componente ale liniilor de fabricaţie ISCAR, o confirmă pe deplin.