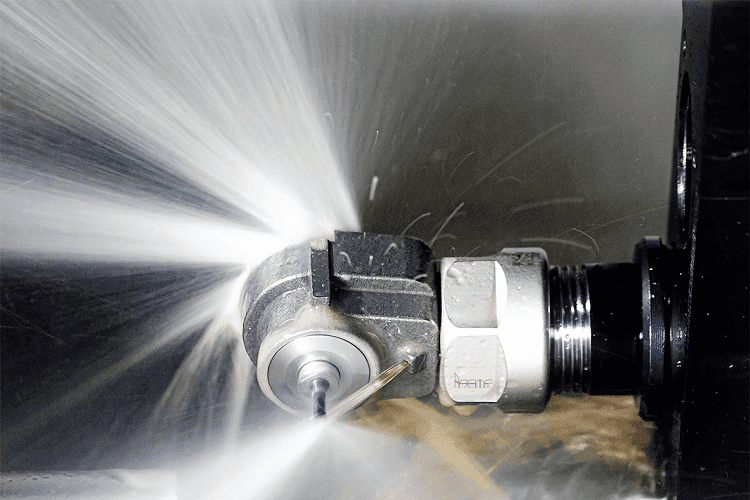
În articolul de față ne propunem să prezentăm noi soluții ISCAR pentru prelucrarea pieselor/componentelor din industria medicală. Prelucrarea prin așchiere continuă să fie metoda de bază pentru producerea pieselor din această industrie. Putem afirma chiar că industria medicală este un consumator major de scule așchietoare. Să trecem în revistă caracteristicile specifice ale acestei industrii, din punctul de vedere al producătorilor. Care sunt componentele cele mai provocatoare pentru mașina-unealtă? Care sunt sculele cele mai uzuale în acest domeniu? De ce sculele pentru prelucrarea componentelor ortopedice se află în fruntea listei, din punct de vedere tehnologic? Care este tendința în acest domeniu, cum vor arăta sculele acestea în viitorul apropriat?
Echipamentele medicale în general - și gama lor este foarte bogată - au ca scop rezolvarea unui spectru foarte larg de probleme de sănătate, în special de protecția sănătății. Au în componența lor numeroase piese, foarte variate din punct de vedere dimensional, al materialului, al preciziei sau al complexității formei. Pentru a le produce, industria medicală utilizează diverse procese tehnologice, în cadrul cărora prelucrarea prin așchiere joacă un rol esențial. Principiile de bază ale componentelor medicale nu diferă de cele ale pieselor similare, componente ale mecanismelor non-medicale. Sunt însă componente a căror prelucrare solicită procese complicate. Acestea sunt extrem de provocatoare și reclamă planificare deosebită a proceselor, mașini-unelte dedicate, selectare profesionistă a celor mai adecvate scule. Producătorii de vârf din domeniul sculelor așchietoare sunt preocupați în permanență de dezvoltarea sculelor noi, performante, care să asigure productivitate și profitabilitate în prelucrarea componentelor medicale.
Piesele utilizate în chirurgia ortopedică și dentară sunt exemple clasice de piese complexe, ale căror procese sunt cu adevărat provocatoare. Materialele utilizate în mod curent în producerea implanturilor precum aliajele din Titan, aliajele pe baza de Cobalt și Crom sau oțelurile inoxidabile sunt dificil de prelucrat.
De asemenea, multe implanturi au forme complexe, posibil de realizat numai pe mașini multi-ax. Implanturile și piesele lor conexe sunt de dimensiuni reduse și sunt caracterizate atât de toleranțe dimensionale strânse, cât și de calități de suprafețe excepționale. Mașinile-unelte moderne, performante, de talie mică și medie, multi-funcționale - ex. mașinile tip SWISS - sunt cele mai eficiente în acest domeniu. Pentru a ajunge însă la rezultate optime, scontate, aceste mașini performante trebuie să fie echipate cu scule adecvate. Iar aceste scule adecvate sunt produse de firme capabile să ia în considerare toate caracteristicile pieselor menționate anterior, pentru că numai așa se poate ajunge la soluția corectă.
Sculele așchietoare sunt caracterizate prin:
- prelucrarea pieselor de dimensiuni mici, în spații de lucru limitate
- materialele prelucrate fac parte din grupele ISO P și M.
- piesele prelucrate au toleranțe dimensionale și calități de suprafață pretențioase.
Diametrele mici ale sculelor rotitoare duc inevitabil la turații foarte ridicate. În consecință, sculele trebuie să fie echilibrate dinamic, iar proprietățile lor fizico-mecanice trebuie să le asigure prelucrarea sigură în aceste condiții de stres ridicat.
Noile produse ISCAR sunt realizate de ingine-rii din departamentul R&D ținând cont de influența tuturor acestor factori, precum și de rezultatele obținute pe teren, în prelucrările efective.
Atunci când prelucrăm materiale aparținând domeniilor ISO P și M, asigurarea unei răciri eficiente, prin furnizarea lichidului în zona de prelucrare, cu presiunea și debitul optime este esențială.
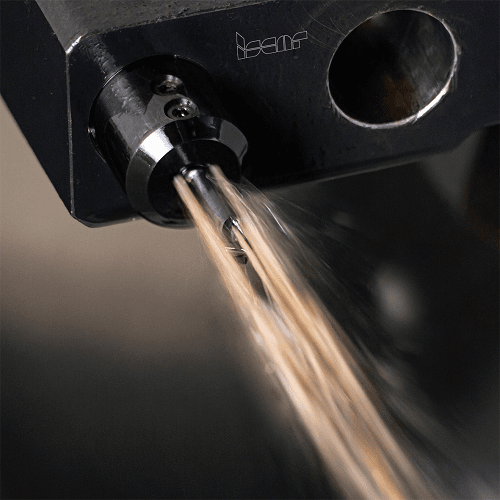
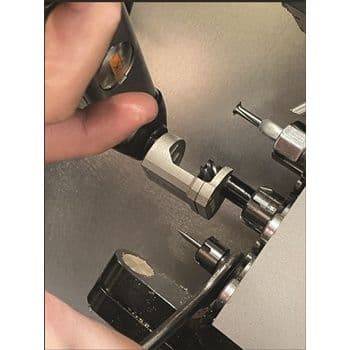
- FOTO 1. Sistem de răcire îmbunătățit care eficientizează strunjirea cu barele miniaturale PICCO CUT.
Astfel, linia de scule miniaturale PICCOCUT a fost dezvoltată în mod specific pentru prelucrarea pieselor miniaturale (foto 1). Această linie modernă de produse a fost pur și simplu reinventată în timp, prin introducerea posibilității de răcire prin corpul sculei și a direcționării precise a emulsiei către muchia așchietoare. De asemenea, linia este echipată cu suporți cu două zone de montare, cu răcire internă precis direcționată către zona de așchiere, iar mecanismul de fixare este construit ergonomic asigurând rigiditate ridicată și astfel performanță ridicată a procesului așchietor în sine.
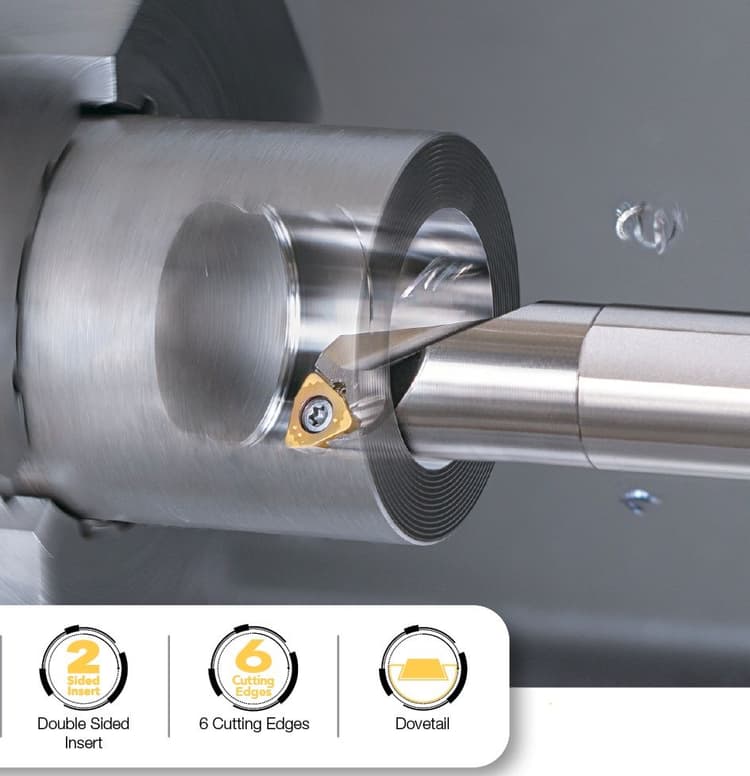
De asemenea, ISCAR pune la dispoziția prelucrătorilor plăcuțe standard ISO dedicate prelucrărilor pieselor miniaturale pe strunguri CNC tip SWISS, precum și suporți noi cu cozi cu secțiuni pătrate, pentru o gamă variată de prelucrări prin strunjire (foto 2). Suporții sunt prevăzuți cu mecanism de blocare SAFE-T-LOCK ce asigură montare precisă și extrem de rigidă. Există, de asemenea, opțiunea de utilizare a răcirii prin sculă, cu presiune ridicată. Această opțiune permite realizarea strunjirii în condiții superioare, cu parametrii ridicați, asigurând în același timp productivitate și durabilitate ridicate.
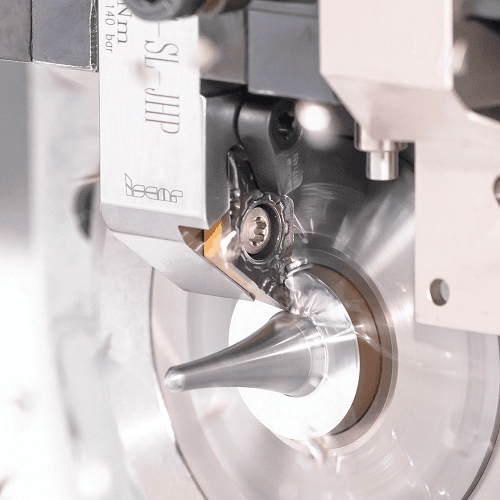
- FOTO 2. Soluție robustă, combinată cu răcire cu lichid la presiune ridicată: SAFE-T-LOCK, suporți de strunjire ISO.
În ceea ce privește debitarea, ISCAR a înțeles perfect că lățimile cât mai mici de debitare aduc economii mari producătorilor de piese. De aceea, o gamă nouă de scule compacte echipate cu plăcuțe SELF-GRIP cu lățimi [0,6 - 1,2] mm a fost creată. Acestea pot debita bare cu diametre de până la 16 mm. Sculele pot realiza, de asemenea, canale exterioare cu lățimi mici. Aceste scule sunt soluția perfectă dedicată strungurilor tip SWISS.
Burghiele cu diametre mici sunt foarte utilizate în tehnologiile componentelor ortopedice. Burghiele în construcție combinată - coadă suport și vârf din carbură indexabil aduc reducere de costuri semnificative. În orice caz, micșorarea diametrului acestui tip de burghiu complică proiectarea și realizarea, reprezentând o provocare extrem de serioasă adresată inginerilor proiectanți. De aceea, în ultimii ani, limita inferioară a gamei diametrale a capetelor interschimbabile a fost 6 mm. Recent, inginerii departamentului R&D de la ISCAR au reușit să coboare această limita la 4,5 mm (foto 3). A fost un pas major în implementarea acestei soluții economice în industria medicală.
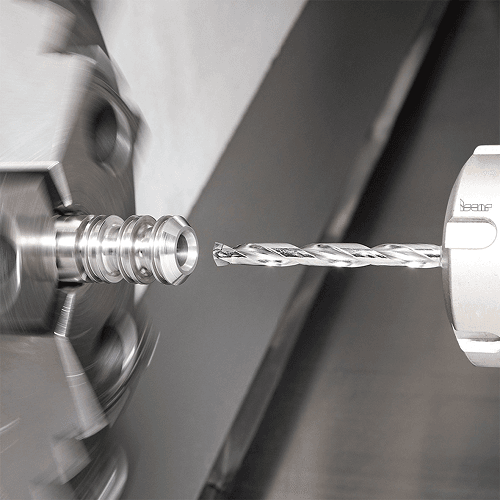
- FOTO 3. Burghie SUMOCHAM cu capete amovibile; acum gama diametrală a coborât la 4,2 mm.
Frezele sferice asigură, în termeni teoretici, un singur punct de contact cu suprafețele curbe pe care le generează. Acestea sunt sculele de bază pentru prelucrarea prin frezare a pieselor cu suprafețe complexe și a căror calitate de suprafață trebuie să fie extrem de bună. În același timp, generarea unei suprafețe cu rugozitate redusă prin frezare cu freză sferică impune micșorarea valorii fiecărui pas, iar rezultatul este mărirea timpului de prelucrare. Prin folosirea frezelor cu profil butoi, cunoscute și ca ,,freze - segment” obstacolul ,,pas mic” este depășit, mai ales atunci când avem la dispoziție mașini cu 5 axe, ideale pentru prelucrarea pofilelor complexe ale componentelor ortopedice.
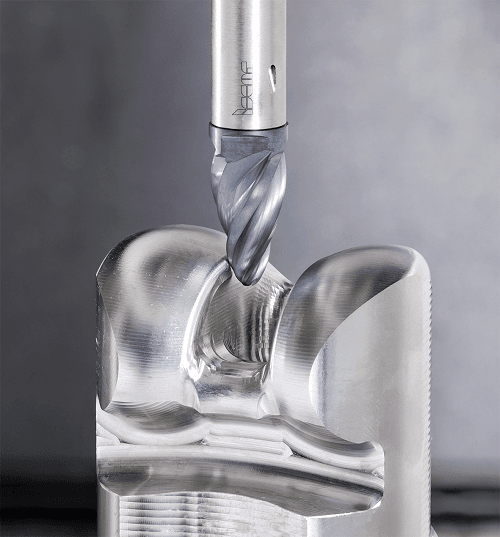
- FOTO 4. Utilizarea frezelor cu profil butoi, de diametre reduse, reduc semnificativ timpurile de ciclu la prelucrarea componentelor protezelor de genunchi.
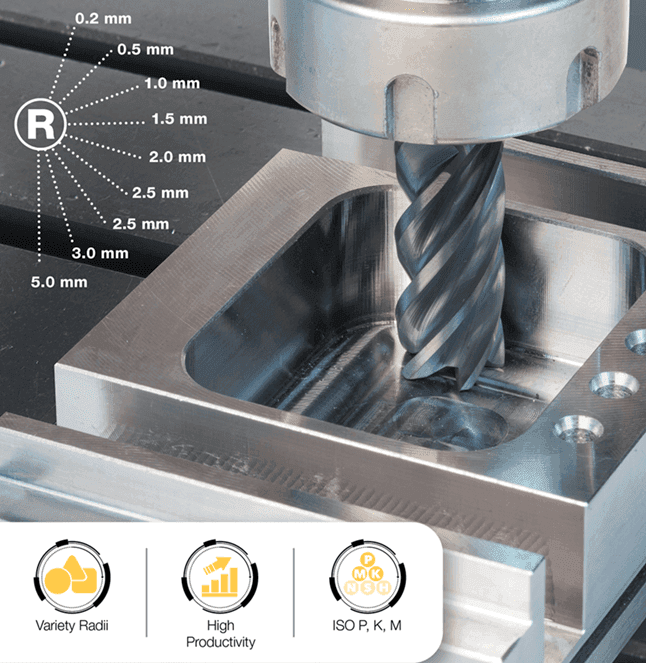
Ultimele dezvoltări de mașini-unelte cu multi-coordonate au extins limitele metodei de frezare cu freze-segment. ISCAR a adăugat liniei monobloc freze butoi cu profil precis, indexabile - tip MULTIMASTER. Aceste capete sunt dezvoltate în principal pentru aplicații de semi-finisare și finisare a aliajelor de Ti și a super aliajelor exotice, a oțelurilor inoxidabile austenitice; pe scurt, a materialelor frecvent utilizate în industria medicală. Aceste freze - segment asigură realizarea unor suprafețe foarte fine și, în același timp, reduc numărul de treceri și timpul de prelucrare. Frezele miniaturale monobloc SCEM și capetele inoxidabile MULTI-MASTER sunt cele mai eficiente soluții pentru prelucrarea componentelor complicate ortopedice cum ar fi - spre exemplu - protezele de genunchi (foto 4).
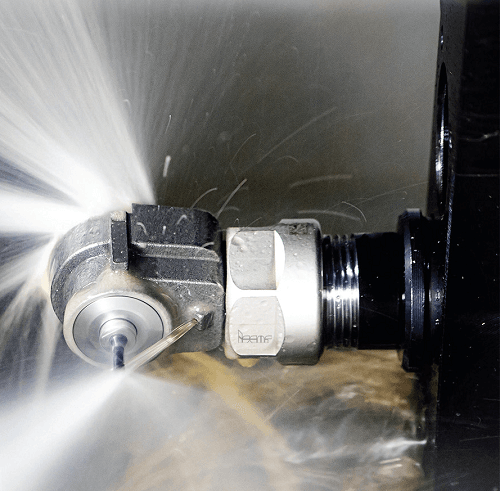
- FOTO 5. Amplificatoarele de turații compacte MICRO 90, acționate de lichidul de răcire, reprezintă soluția revoluționară de mărire a turației sculelor miniaturale.
Frezări, găuriri, gravări, debavurări și alte operații similare, realizate cu scule de diametre mici, au nevoie de turații ridicate, cu atât mai mult atunci când sunt utilizate strategii HSM (High Speed Machining). În foarte multe situații însă, producătorii au la dispoziție doar mașini de turație redusă. Soluția câștigătoare o reprezintă amplificatoarele de turație ISCAR de tip MICRO-90 (foto 5), acționate de lichidul de răcire la presiune ridicată. Adaptoarele MICRO-90 aduc turațiile în gama (35.000 - 53.000) rpm, în timp ce axul principal al mașinii (original) rămâne imobil.
Industria medicală este una dintre ramurile industriale moderne cu creștere extrem de rapidă, care introduce în tehnologii cele mai noi materiale, precum cele compozite, dar și cele mai noi tehnologii, ex.: imprimările 3D. Soluțiile de prelucrări pe care le-am menționat se aplică nu numai producției de componente ortopedice sau dentare, dar și instrumentelor medicale și componentelor lor miniaturale, etc. Tendința de creștere permanentă a aceste industrii determină modificarea multor soluții existente în alte zone industriale și adaptarea lor la condițiile industriei medicale. În consecință, producătorii de scule rămân conectați și sunt în permanentă căutare de noi soluții. ISCAR este la curent cu dinamica din acest domeniu și, grație compartimentului său R&D inovator, furnizează soluțiile ultimative pentru prelucrarea oricărui component medical, indiferent de complexitatea sa.