,,Dacă nu ar fi fost dur, oricine ar fi putut-o face. Dificultatea este cea care îi multiplică valoarea.” — Tom Hanks
Frezarea dură se referă la frezarea oțelurilor cu duritate ridicată. De-a lungul timpului, noțiunea de „oțel dur” a evoluat, odată cu progresele tehnologice. În perioada timpurie a prelucrărilor mecanice moderne, duritatea de 30 HRC marca începutul acestei game de oțeluri; apoi a crescut la 40 HRC, 45 HRC și 50 HRC, pentru ca acum să discutăm frecvent de durități mai mari de 55 HRC. În mod tradițional, limita superioară este marcată de valoarea durității de la care oțelul se prelucrează mai degrabă prin rectificare, decât prin așchiere. În orice caz, astăzi, frezarea oțelurilor cu duritate de 62 HRC sau chiar mai mare, nu mai este deloc surprinzătoare. Și atunci, de ce frezarea dură prezintă un interes atât de mare pentru prelucrători? Care sunt beneficiile pe care le aduce unei unități de producție?
În primul rând, frezarea dură modifică fundamental întregul proces tehnologic prin faptul că permite eliminarea (sau cel puțin reducerea semnificativă) a operațiilor de rectificare. În mod tradițional, procesul este divizat în câțiva pași principali:
- prelucrarea semifabricatului în stare moale, pre-tratament termic
- tratamentul termic
- rectificarea materialului durificat.
Abordarea aceasta presupune lăsarea unui adaos de prelucrare care să preia deviaţiile potențiale și eventualele defecte rezultate în urma tratamentului termic.
Prin introducerea în proces a frezării dure, numărul de setări necesare se reduce mult, scurtând durata procesului. Mai mult, aceasta poate duce chiar la realizarea unui deziderat al fiecărui prelucrător: realizarea piesei dintr-o singură prindere, fără a repoziționa piesa între operații. Pe scurt, frezarea dură reprezintă o soluție de amplificare a eficienței, de scurtare a termenului de livrare (în special în cazul în care piesa este prevăzută cu suprafețe complexe geometrice) și în final de reducere a costurilor de producție.
Revenim la conceptul de ,,oțel dur”, pentru o mai bună înțelegere.
Din perspectiva prelucrării mecanice, aceste oțeluri sunt plasate în categoria ISO H de aplicații. În concordanță cu clasificarea materialelor realizată de ISCAR și bazată pe standardul VDI 3323, această grupă de materiale include oțeluri cu duritate medie mai mare sau egală cu valoarea HRC 55. În plus, fonta durificată și în mod particular cea dificil de prelucrat și cu duritate mai mare sau egală cu HRC 43 este de asemenea inclusă în această categorie.
Așadar, în mod generic, frezarea dură poate fi considerată o metodă de prelucrare a oțelurilor și a fontelor cu duritate mai mare de 45 HRC. Evident, cheia succesului în frezarea dură este de fapt alegerea sculei adecvate.
Progresul considerabil realizat în domeniul materialelor din care sunt realizate sculele, concomitent cu cel legat de geometriile așchietoare sunt cei doi factori determinanți ai unei prelucrări dure eficiente. Pe parcursul anilor 80, industria de matrițe a făcut eforturi semnificative pentru reducerea timpilor de producție, atât ale matrițelor noi, cât și ale celor recondiționate.
Aici a intervenit frezarea dură, ca una dintre soluțiile eficiente. O altă abordare, a fost adoptarea conceptului de prelucrare cu viteză ridicată (HSM) și, în timp, multe strategii de prelucrare dură au integrat principiile HSM.
Progresele ulterioare realizate în domeniul mașinilor-unelte, ale metalurgiei pulberilor și ale tehnologiilor de acoperire au dus la posibilitatea sinterizării suprafețelor complexe și la dezvoltarea acoperirilor inovatoare. Având la dispoziție aceste realizări, frezarea dură a fost integrată cu succes în tehnologiile de prelucrare. În același timp, în ciuda avantajelor semnificative, frezarea dură este însoțită de provocări semnificative. Duritatea ridicată a materialului prelucrat accelerează uzura sculei. În plus, prelucrarea necesită forțe de așchiere mult mai ridicate, ce duc la încărcări mari atât ale sculei, cât și ale mașinii-unelte.
Sunt amplificate astfel vibrațiile, durabilitatea sculei scade, apar probleme legate de calitatea suprafeței realizate. Mai mult, forțele așchietoare ridicate duc la generarea de temperaturi ridicate și acestea pot afecta atât scula, cât și piesa prelucrată.
De aceea, frezarea dură este caracterizată prin adâncimi de așchiere mult mai reduse, în comparație cu frezările executate în material netratat termic.
Frezarea dură este așadar o operație de semifinisare-finisare. Dacă intenționăm să realizăm o frezare dură de eboș, atunci aceasta va fi o operație cu mai multe treceri, combinată cu metoda de avans rapid (HFM), menținând un adaos de prelucrare redus.
Având în vedere condițiile dificile de prelucrare, este ușor de înțeles că materialele din care sunt realizate sculele trebuie să îndeplinească anumite condiții stricte, legate atât de tenacitate, cât și de duritate.
Carburile acoperite rămân prima opțiune în acest caz, dar și nitrura cubică de bor (CBN) este utilizată, în special în cazul frezelor echipate cu plăcuțe amovibile. În anumite aplicații, în special când avem de prelucrat fonta dură, diamantul policristalin (PCD) reprezintă o opțiune demnă de luat în considerare.
Dezvoltările recente în domeniul sculelor pentru frezarea dură s-au concentrat în câteva direcții principale:
- carburi avansate, combinate cu acoperiri multi-strat
- macro și micro-geometrii de așchiere optimizate
- precizie ridicată a sculelor, inițial în domeniul frezelor cilindro-frontale dedicate metodei cu viteză ridicată (HSM).
În ultimii ani, ținând cont de aceste direcții, ISCAR și-a reactualizat programul referitor la aplicațiile de frezare dură, inovațiile sale având un impact puternic atât în zona de scule monobloc, cât și în cea a frezelor echipate cu plăcuțe indexabile.
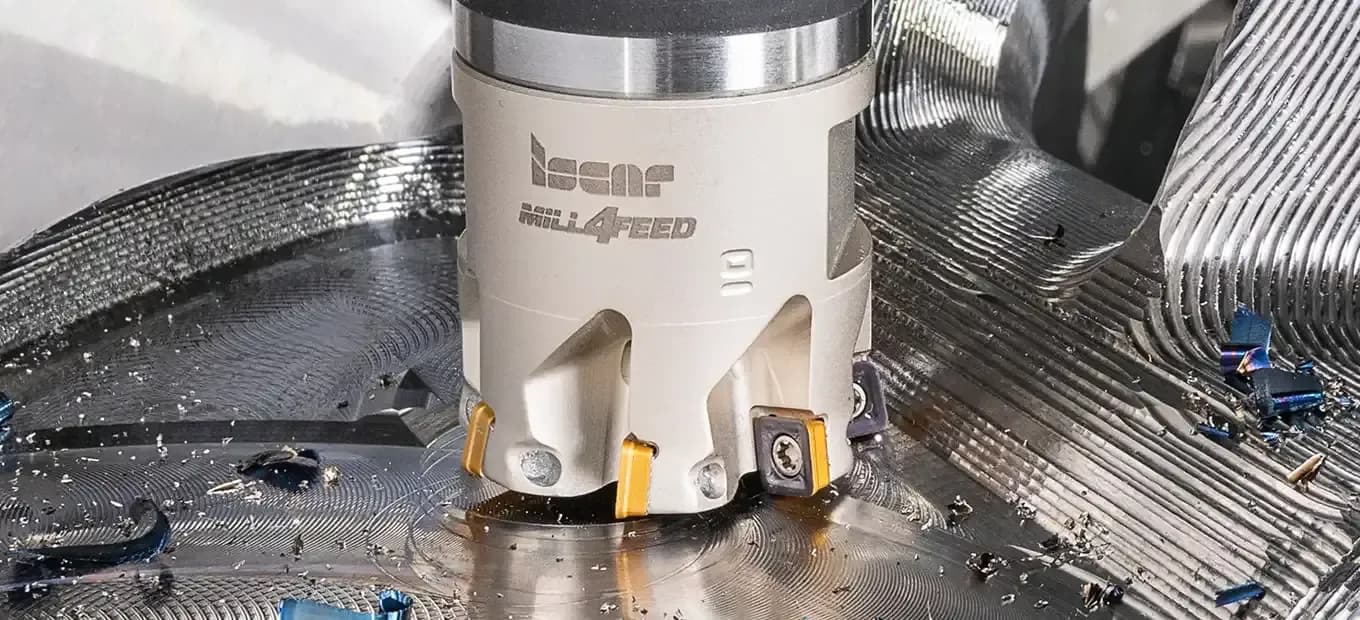
Astfel, în cadrul acestui din urmă capitol, ISCAR a extins linia sculelor HFM. Populara familie de freze MILL-4-FEED include acum plăcuțele FFQ4 SOMW---T, dedicate prelucrării semifabricatelor cu duritate de până la 60 HRC (foto 1, deschidere).
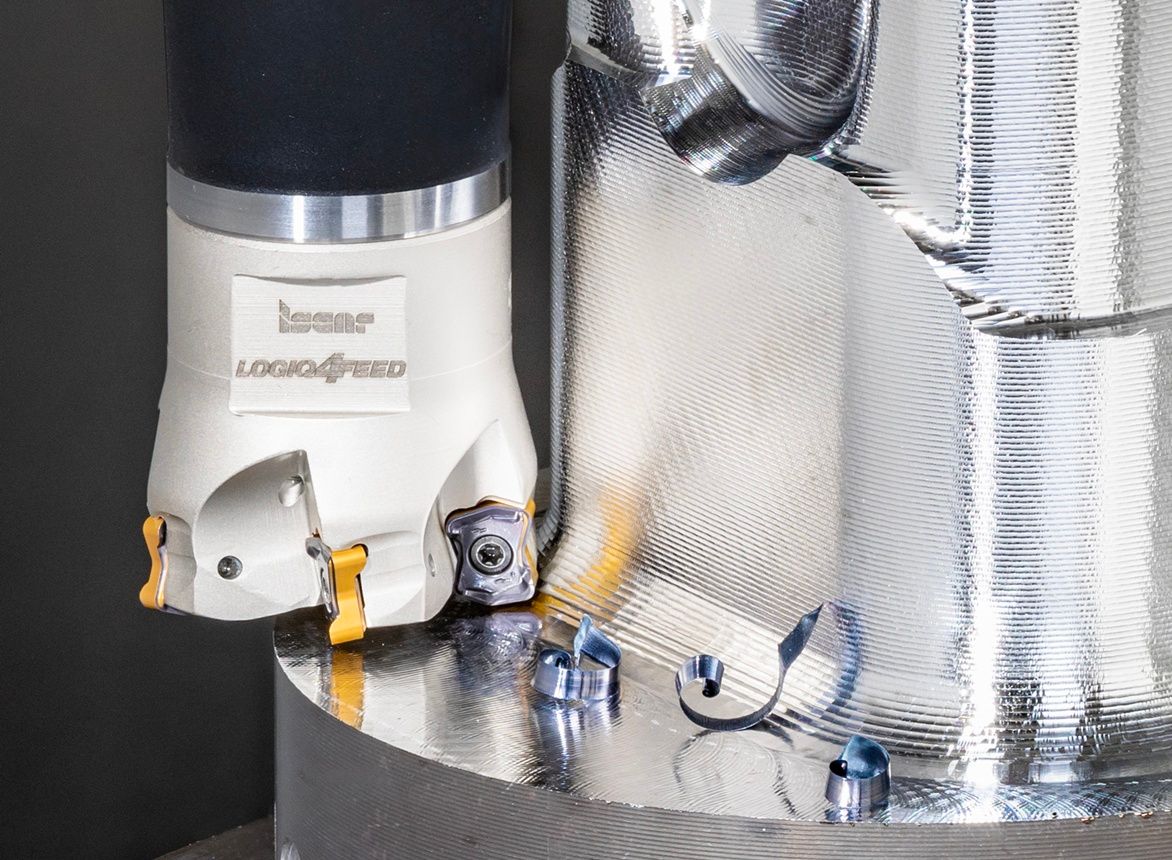
Foto 2
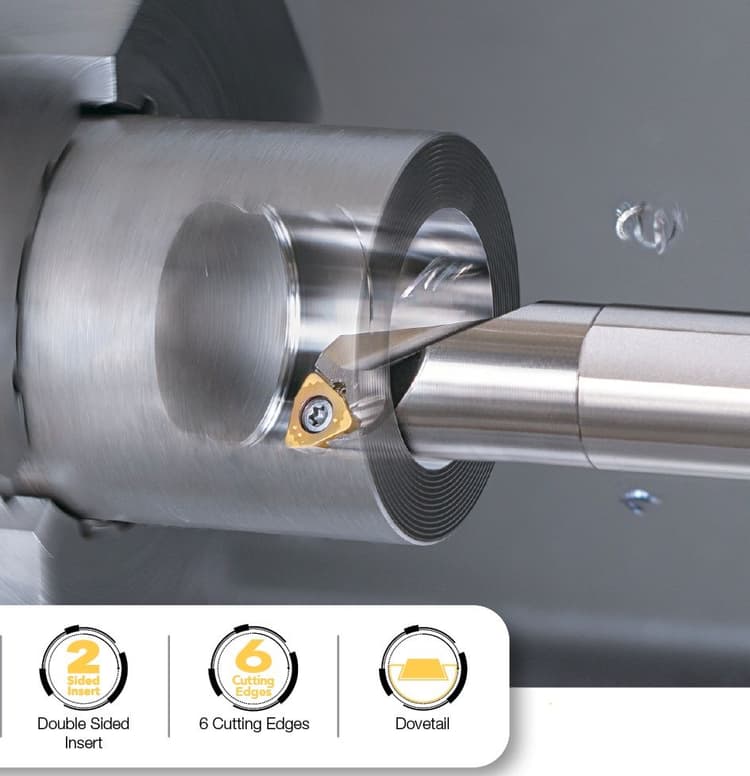
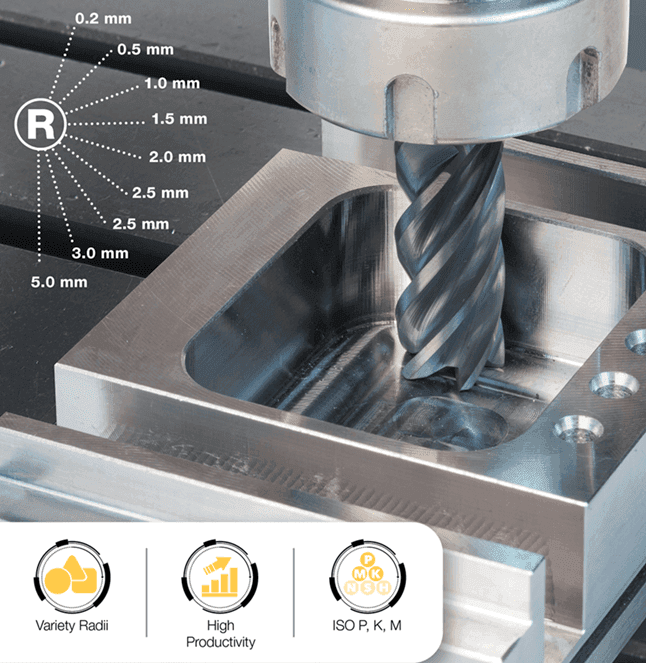
În paralel, familia LOGIQ-4-FEED, echipată cu plăcuțe tip ,,vertebră'', oferă soluții de prelucrare a materialelor cu durități de până la 49 HRC (foto 2). Ambele linii sunt utilizate la frezarea suprafețelor recondiționate din matrițe, după operații de sudură și după tratamente post-sudură. Familia NEOBARREL de freze cilindro-frontale mono-plăcuță, cu profile tip ,,lentilă” sau ,,butoi” este destinată semi-finisărilor și finisărilor suprafețelor complexe 3D, cu durități de până la 62 HRC (foto 3).
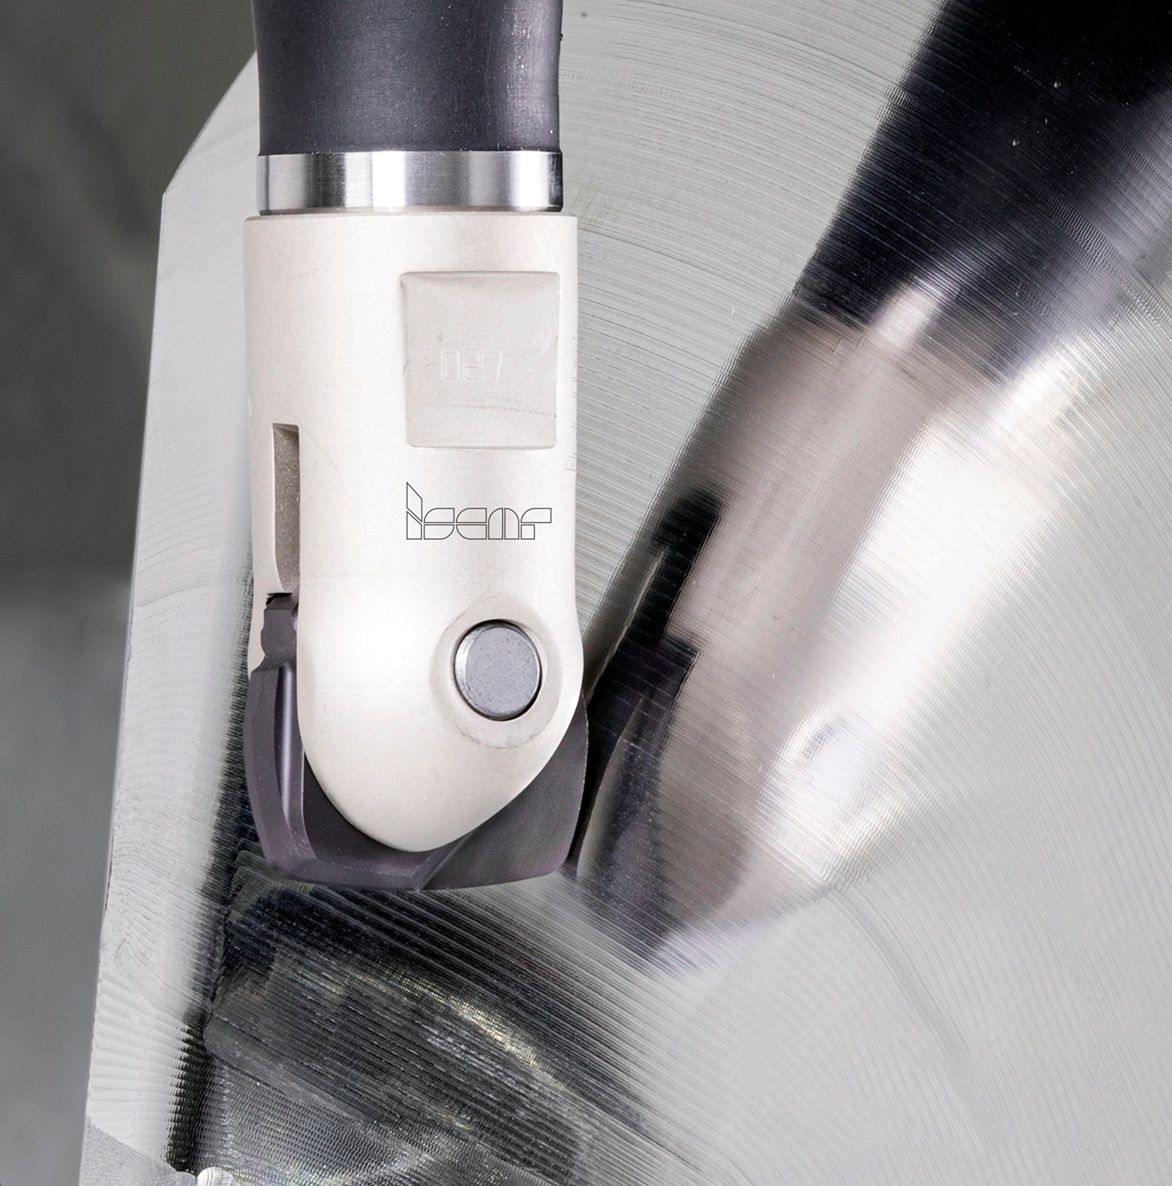
Foto 3
De asemenea, conform rezultatelor obținute în centrul de Cercetare-Dezvoltare ISCAR, plăcuțele realizate din materiale ceramice pot fi folosite cu succes în anumite aplicații de frezare dură.
Linia de freze monobloc ISCAR a fost completată cu noi soluții din familia CHATTERFREE, caracterizată prin conceptul ,,pas variabil”, cu efect antivibrator. Aceste noi freze (SCEM), disponibile în gama diametrală [6-16] mm și capabile să prelucreze cu adâncimi de așchiere de până la 2xD, sunt acum realizate din carbura IC608. Această carbură se bazează pe un substrat submicronic dur, acoperit PVD. Combinația conferă rezistență ridicată la acțiunea abrazivă a semifabricatului dur și este puternic antioxidantă. IC608 permite prelucrarea eficientă a oțelurilor și a fontelor cu duritate de 45-60 HRC, cu viteze moderate și înalte.
În cadrul familiei sculelor miniaturale, noi freze cu diametre mici cuprinse între [0,3-4] mm au înlocuit generația anterioară. Fiind prevăzute cu geometrie avansată pentru rigiditate superioară, cu o carbură ultra-fină IC602, acoperită PVD pentru durabilitate extinsă în prelucrări dure și cu toleranțe dimensionale foarte strânse (sub 10 μm), aceste freze realizează
prelucrări ale oțelurilor cu duritate de până la 65 HRC, cu performanțe optimizate (foto 4).
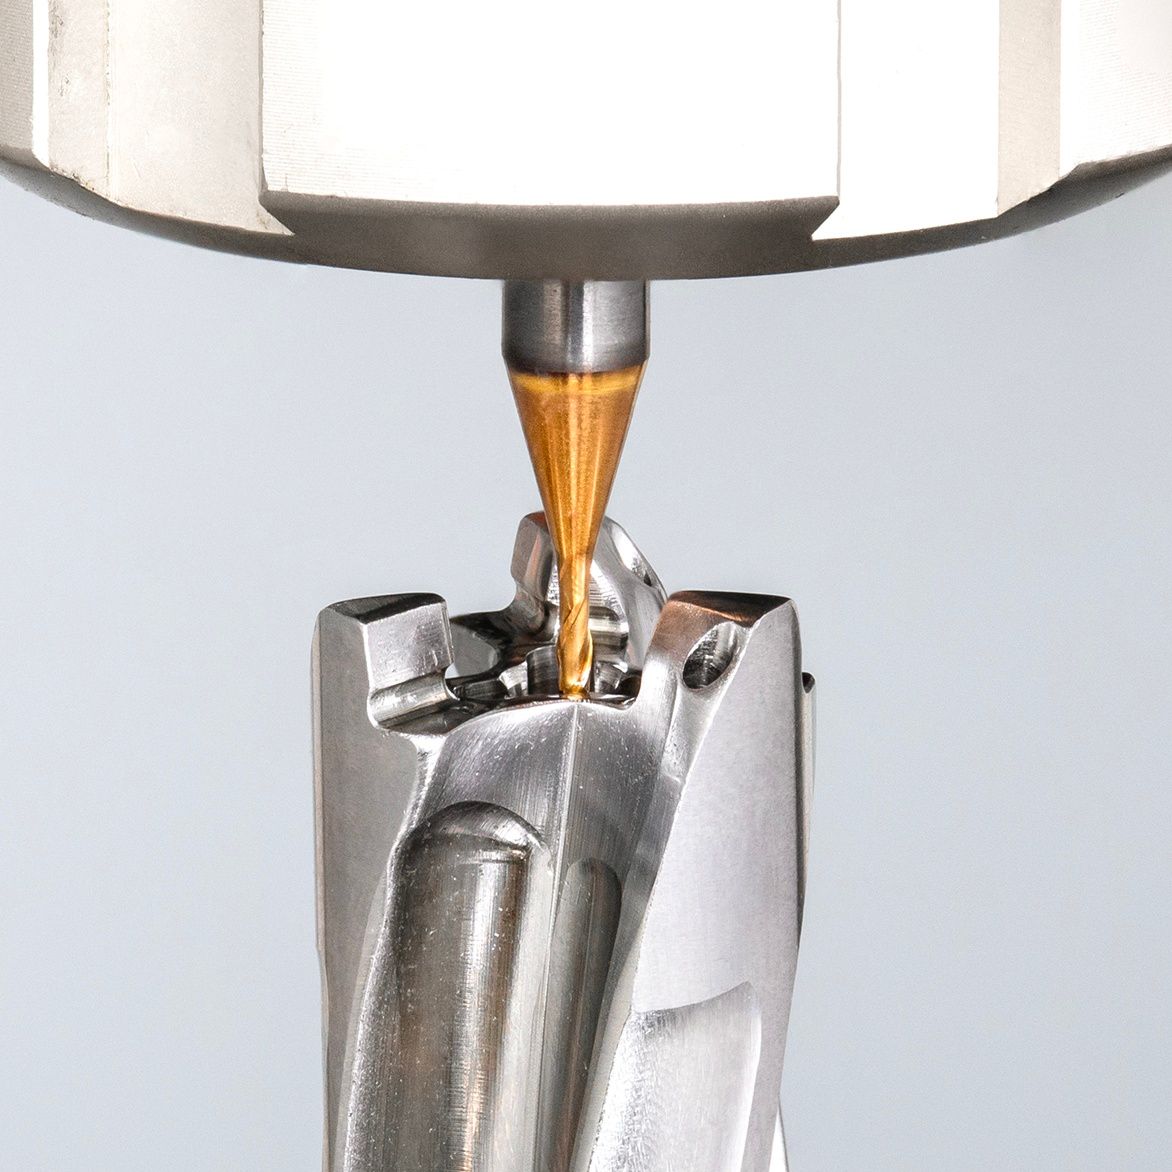
Foto 4
Frezarea dură este o aplicație de prelucrare prin așchiere extrem de solicitantă. În același timp, cererea pentru soluții în această privință este în continuă creștere, având în vedere că producătorii urmăresc permanent creșterea eficienței proceselor tehnologice. În consecință, producătorii de scule sunt puși în fața unor noi provocări și, precum ISCAR, fac eforturi în direcția dezvoltării de noi scule performante, care să facă din ce în ce mai facilă prelucrarea materialelor dure.