Frezarea cu viteze ridicate (HSM – High Speed Milling) a aluminiului și a aliajelor sale este o prelucrare care implică viteze de așchiere mult mai mari decât cele standard cu care ne-am obișnuit de-a lungul timpului. Această abordare nu numai că duce la rate ridicate de îndepărtare a materialului, dar asigură și calități de suprafață ridicate și precizii dimensionale excepționale. Nu există o definiție strictă a vitezelor utilizate în HSM; putem doar menționa accepțiunea generală și anume aceea că vitezele în acest caz pot fi de 1,5 ori până la de 4 ori mai mari decât cele tipice. Pentru atingerea acestor viteze, frezele operează frecvent cu turații în zona valorii de 30.000 rpm sau mai mult.
Din punct de vedere conceptual, aceste scule se clasifică astfel: - freze indexabile, freze monobloc, în majoritatea cazurilor din carbură, scule ansamblu,în care capul așchietor este de carbură, iar suportul din oțel.
Prelucrările cu turații ridicate impun sistemelor din care fac parte aceste scule ca, în primul rând, să reziste unor forțe centrifuge substanțiale, să își mențină pe tot parcursul prelucrării echilibrarea dinamică și să nu prezinte niciun pericol pentru sistemele de operare și operatori.
O prioritate-cheie ce trebuie avută în vedere încă din stadiul de proiectare este distribuirea maselor – teoretic simetrică în raport cu axa sculei – ducând la „echilibrarea proiectată” a structurii sculei. Această echilibrare se aplică, evident, modelului virtual și este de înțeles că nu poate înlocui echilibrarea fizică a produsului finit. În orice caz, această chilibrare proiectată reduce semnificativ dezechilibrul sculei realizate, făcând mult mai facilă, mai rapidă și mai fiabilă echilibrarea finală.
În cazul sculelor monobloc, și aici luăm în considerare și capetele interschimbabile tip Multi-Master, echilibrarea virtuală este mai simplificată, în special în cazul utilizării sistemelor moderne CAD. În contrast, în cazul frezelor indexabile construite din multiple elemente asamblate, asigurarea echilibrării în prelucrările HSM se complică.
Caracteristicile ce trebuie să fie asigurate sculelor indexabile HSM și luate în considerare încă din stadiul de proiectare sunt următoarele:
- prevenirea deplasării radiale a plăcuței, sub acțiunea forțelor centrifuge semnificative
- reducerea maselor componentelor, în vederea diminuări forțelor centrifuge
- asigurarea unei prelucrări ușoare, generatoare de forțe așchietoare reduse, chiar și în cazul în care sculele lucrează în console mari
- optimizarea zonei de evacuare a așchiilor, în sensul maximizării spațiului prin care se evacuează acestea, menținând în același timp o zonă centrală a sculei suficient de robustă
- asigurarea răcirii prin canale interioare prevăzute în corpul sculei, pentru o răcire cât mai eficientă.
O scurtă trecere în revistă a produselor ISCAR indexabile pentru prelucrarea aluminiului ne conduce la clasificarea lor după cum urmează:
- scule de frezare multifuncționale, pentru prelucrări cu viteze convenționale
- freze HSM de mare eficiență, proiectate în mod special pentru prelucrări cu viteze foarte ridicate
- freze de mare eficiență, prevăzute cu capacități ridicate de intrare în rampă, care acționează cu valori ale vitezelor aflate între cele ale primelor două tipuri.
Sculele aparținând primei categorii sunt de fapt freze de uz general, echipate cu plăcuțe indexabile destinate unei game variate de materiale, incluzând și plăcuțele destinate prelucrării aliajelor de aluminiu.
Altfel spus, frezele prelucrează materiale diverse și pot accepta în buzunarele lor plăcuțe cu zonă bazală compatibilă și cu geometria și tipul de carbură adecvate prelucrării aluminiului. Acest prim grup de scule este operat la viteze de așchiere care nu depășesc viteza de așchiere de 1.000 m/min.
În ceea ce privește grupa de scule HSM, utilizate cu turații extrem de ridicate, forțele centrifuge ating valori foarte ridicate. De aceea, pentru a preveni deplasarea plăcuțelor sub acțiunea acestor forțe, sunt prevăzute cu un mecanism de blocare a plăcuțelor în buzunar. Rezultatul este impresionant: vitezele de așchiere pot crește semnificativ, până la valori de 5.000 m/min cu angajări radiale mici și echilibrare dinamică foarte bună a sistemului.
A treia grupă de scule a fost dezvoltată pentru aplicații care reclamă intrări în rampă intensive. Geometria agresivă dezvoltată pentru plăcuțele acestei categorii permite utilizarea sculelor cu viteze de până la 2.000 m/min.
Prelucrarea aluminiului cu viteze ridicate, generatoare de forțe centrifuge mari, impune luarea în considerare a unor încărcări mari ale șuruburilor de montare a plăcuțelor în buzunar. Pentru a asigura fiabilitate maximă, șuruburile trebuie să fie înlocuite periodic, relativ frecvent, în concordanță cu instrucțiunile de utilizare specifice sculei. ISCAR recomandă înlocuirea șurubului la fiecare zece înlocuiri ale plăcuței. În anumite cazuri, plăcuțele utilizate pe scule HSM sunt furnizate împreună cu șuruburile lor de montare, în ambalări combinate. Plăcuțele și șuruburile sunt selectate în vederea realizării unor asamblări cu toleranțe foarte strânse, pentru gradul de echilibrare impus ansamblului. În asemenea cazuri, șuruburile trebuie să fie înlocuite odată cu plăcuțele.
Este important de reținut că cerințele de echilibrare nu se limitează doar la ansamblul sculei – capul sculei, plăcuțele și elementele de montare – ci întregul sistem din care face parte scula trebuie să fie echilibrat dinamic, inclusiv conul de montare în axul mașinii și orice alte elemente, precum adaptoarele sau extensiile necesare. Aceste condiții riguroase sunt evidențiate în standardul ISO 16084.
Ce soluții noi de scule pentru frezarea aluminiului oferă ISCAR clienților? Care dintre cele 3 grupe antemenționate au fost în centrul atenției proiectanților ISCAR?
Grupa frezelor indexabile de uz general, multifuncționale, a fost extinsă prin adăugarea unor soluții variate și originale. De exemplu, gama de scule echipate cu plăcuțe rotunde include acum și plăcuțe dedicate prelucrării aluminiului și a altor metale neferoase. Aceste plăcuțe, prevăzute cu zonă de degajare superfinisată, îmbunătățesc eliminarea șpanului și previn formarea muchiei false și sunt realizate în două geometrii:
- cu muchie de așchiere continuă
- cu muchie de așchiere întreruptă.
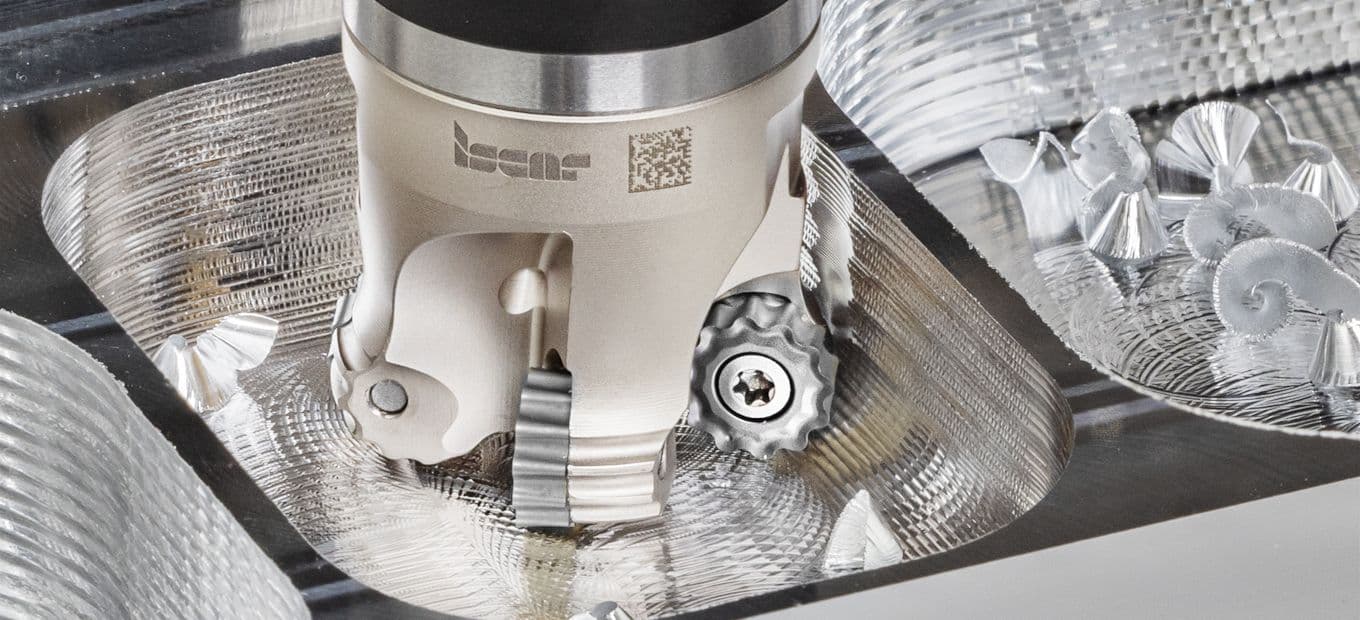
Plăcuțele cu muchie așchietoare continuă sunt utilizate în mod obișnuit la operații de semi-finisare, în timp ce plăcuțele cu muchie zimțată sunt utilizate la operații de eboș sau la operații cu stabilitate precară, precum cele cu scule în consolă foarte mare sau la prelucrarea pereților subțiri (foto 1- deschidere).
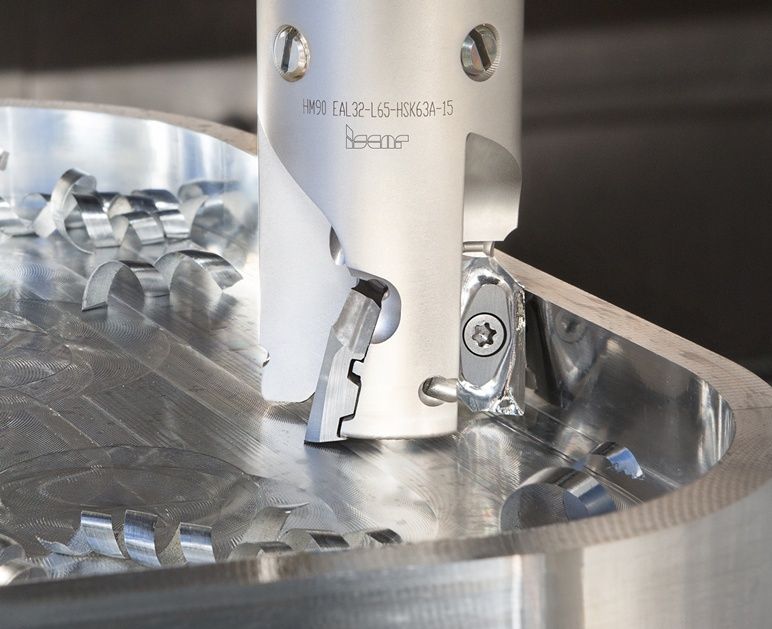
Foto 2
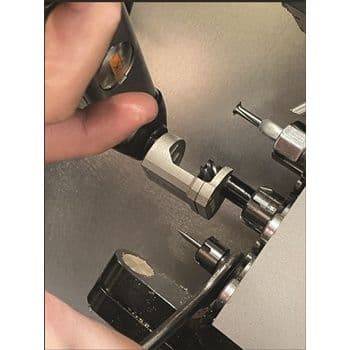
Capetele recent lansate pe piață, cu conexiune filetată MULTI- MASTER sau FLEXFIT, prevăzute cu răcire interioară la presiune înaltă (HPC) reprezintă un alt exemplu (foto 2).
Aceste capete sunt echipate cu plăcuțe ISCAR clasice de tip HELIALU, cu muchie așchietoare elicoidală. Sistemul interior de răcire a fost îmbunătățit, utilizând modelarea computerizată din domeniul mecanicii fluidelor (CFD), pentru maximizarea debitului și reducerea la maximum a căderilor de presiune. Configurația cu conexiune filetată MULTI-MASTER sau FLEXFIT oferă fiabilitate extrem de ridicată, prin utilizarea unei game bogate deja existente de cozi-suport, adaptoare, extensii sau reducții.
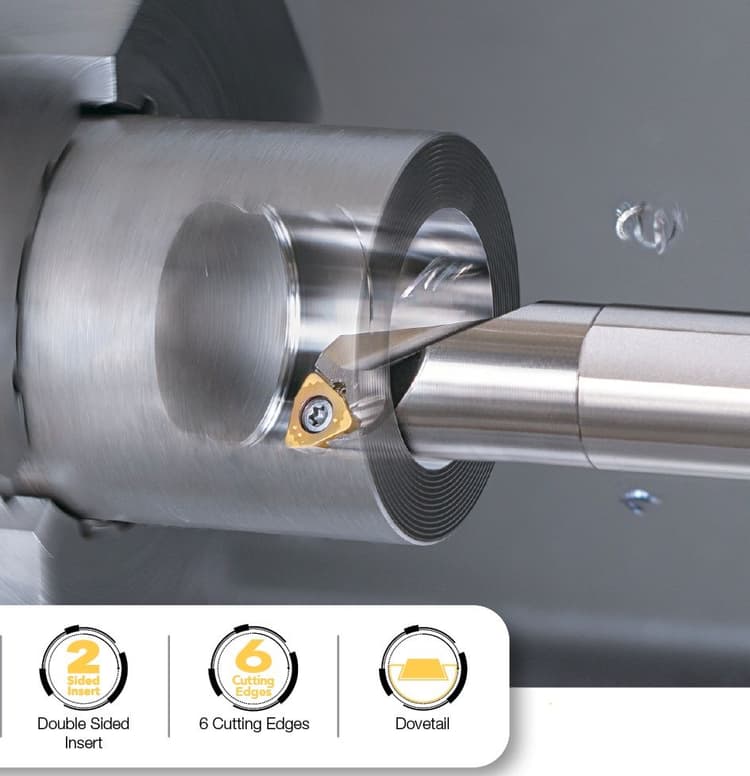
De-a lungul ultimilor ani, ISCAR a dezvoltat o gamă variată de freze indexabile pentru prelucrarea aluminiului cu viteze ridicate și cu scopul realizării unei rate ridicate de îndepărtare a materialului (MRR). Sculele sunt proiectate în așa fel încât deplasarea radială a plăcuței în buzunar să fie practic anulată. Un mecanism de blocare dedicat acestui scop asigură prelucrare fiabilă chiar și la viteze extrem de ridicate (HSM). Dezvoltările recente extind performanțele frezelor ISCAR, adăugând freze echipate cu plăcuțe mari, capabile să lucreze cu adaosuri de prelucrare de până la 22 mm (foto 3).
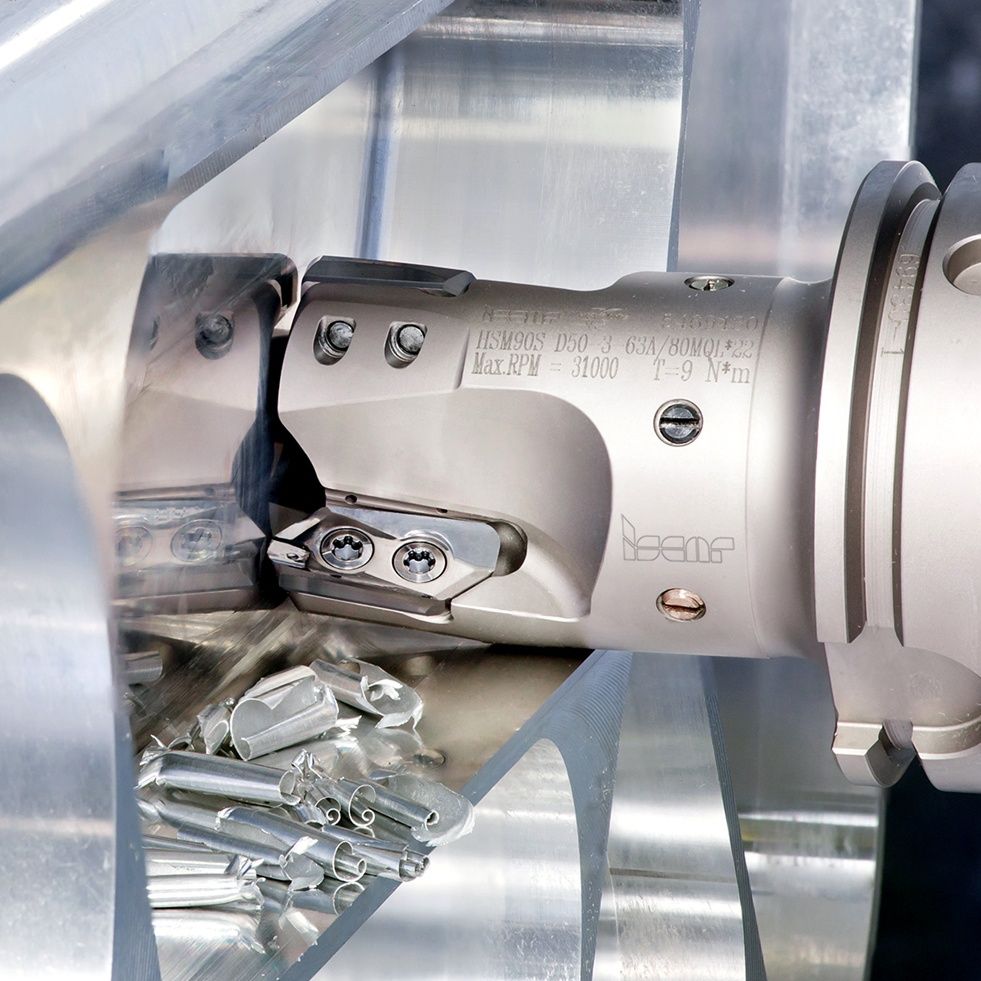
Foto 3
Noua dezvoltare vine în întâmpinarea producătorilor importanți de mașini-unelte, care au realizat în ultima perioadă configurații de mașini foarte puternice și în același timp capabile să dezvolte turații ridicate.
Cel mai nou produs ISCAR, recent introdus pe piață, este plăcuța cu latură zimțată de mărime 14 mm, destinată montării pe frezele de viteză mare HELIALU. Plăcuța combină superfinisarea zonei de degajare cu geometria de așchiere super-pozitivă și cu muchia foarte ascuțită și zimțată, având ca scop fragmentarea așchiilor. Fragmentarea șpanului lung în segmente scurte îmbunătățește mult evacuarea, evită reașchierea, amplifică stabilitatea dinamică a sculei. În cele din urmă, toate aceste caracteristici creează posibilitatea utilizării de avansuri ridicate, mărind substanțial productivitatea operației de frezare de eboș (foto 4).
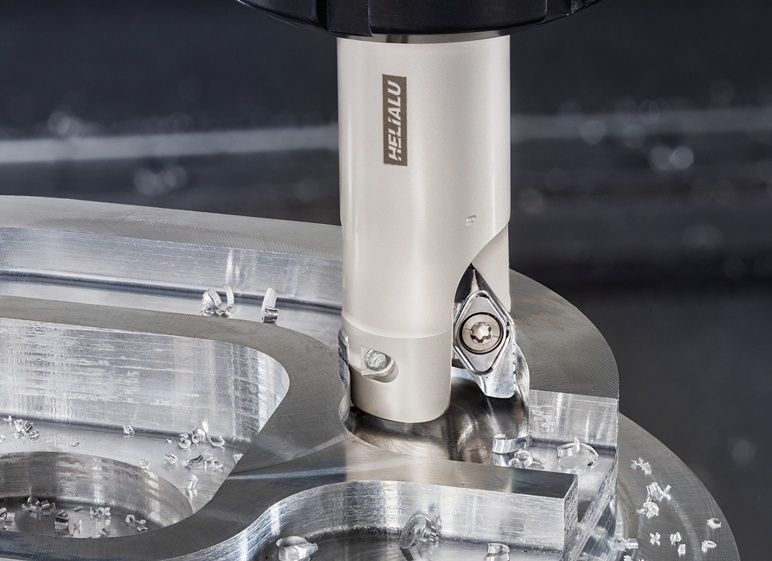
Foto 4
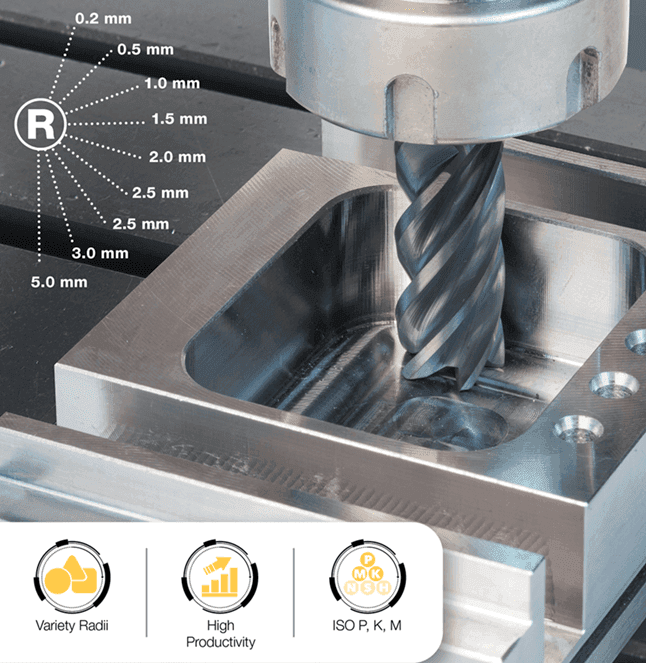
Frezele monobloc din carbură și cele în configurație asamblată cu capete indexabile din carbură sunt în permanentă dezvoltare. Lista recentelor inovații include câteva freze din carbură și capete MULTI-MASTER, cu diferite profile. Spre exemplu, un cap MULTI-MASTER cu diametrul de 32 mm, cu 4 dinți (foto 5), este dotat cu elice cu unghi variabil, care mărește stabilitatea dinamică, permițând abordarea unei game foarte variate de aplicații, de la eboș și până la finisare.
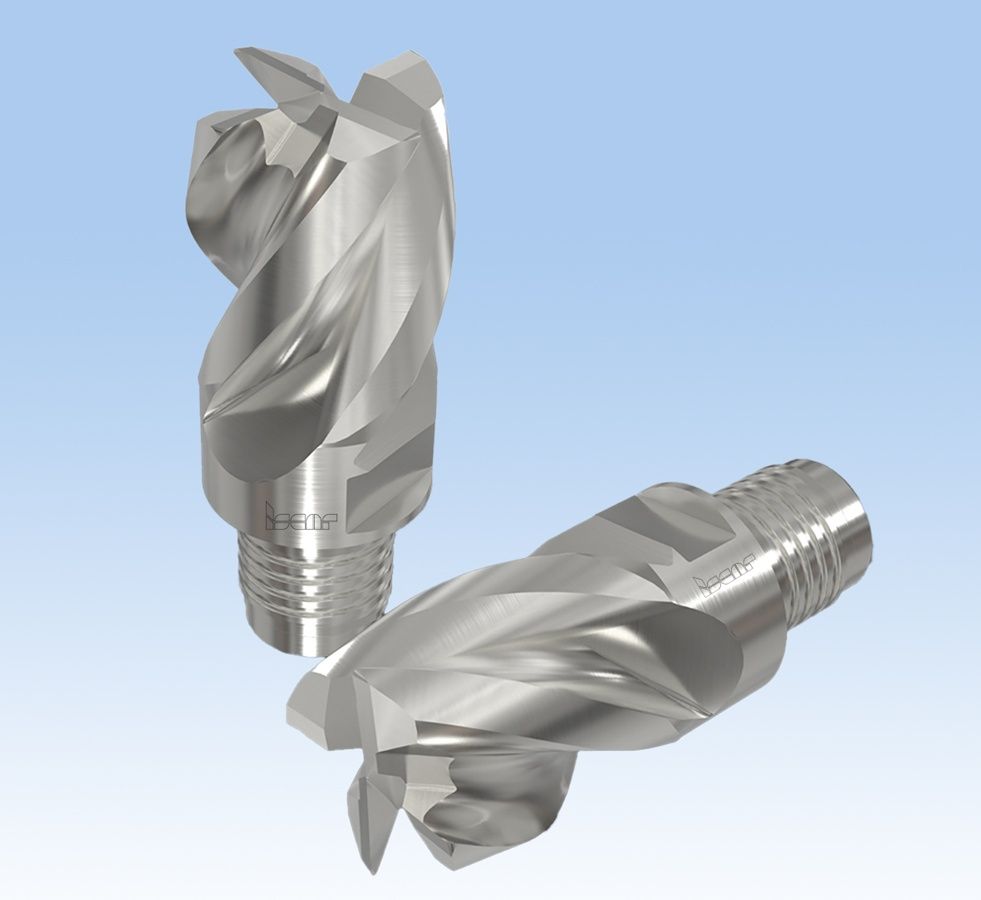
Foto 5
Progresele realizate în domeniul mașinilor-unelte au extins mult limitele turațiilor și ale avansurilor, solicitând practic abordarea aplicațiilor cu viteze din ce în ce mai ridicate. Prelucrarea cu viteze foarte ridicate a aluminiului a devenit un model călăuzitor privind dezvoltarea sculelor așchietoare. Rămâne de văzut cum vor răspunde acestor provocări producătorii importanți, consacrați, de scule așchietoare.